
Hinterschnitte bei der CNC-Bearbeitung sind kleine Konstruktionsdetails, die einen großen Einfluss auf Preis, Lieferzeit und Herstellbarkeit haben können. Ein normaler Schaftfräser kann Taschen, Nuten, Bohrungen und Profile aus einer klaren Richtung heraus bearbeiten. Bei einem Hinterschnitt ist dies anders, da ein Teil des Merkmals hinter einer Wand, einer Schulter, einer Kante oder einem Überhang verborgen ist. Der Fräser muss hinter dieses Hindernis gelangen, ohne dass der Werkzeugkörper oder der Halter mit dem Werkstück kollidiert.
Hinterschneidungen sind nicht grundsätzlich schlecht. Sie sind häufig erforderlich für O-Ring-Nuten, Sicherungsringe, Gewindeaussparungen, Schnappverbindungen, Schwalbenschwanzführungen, T-Nuten, Dichtungsdetails und Montagespielräume. Problematisch wird es, wenn die Konstruktion ohne Berücksichtigung verfügbarer Werkzeuge, Werkzeugzugänglichkeit, Toleranzen oder Prüfmöglichkeiten erfolgt. In diesem Fall kann ein scheinbar einfaches CAD-Detail Spezialfräser, zusätzliche Aufspannungen, 5-Achs-Bearbeitung, EDM oder eine Konstruktionsprüfung erfordern, bevor ein genaues Angebot erstellt werden kann.
Dieser Leitfaden erläutert die wichtigsten Arten von Hinterschnitten bei der CNC-Bearbeitung, die Werkzeuge, die zu ihrer Bearbeitung verwendet werden, praktische Größenregeln, Kostentreiber und die Angebotsinformationen, die Ihr Lieferant benötigt.
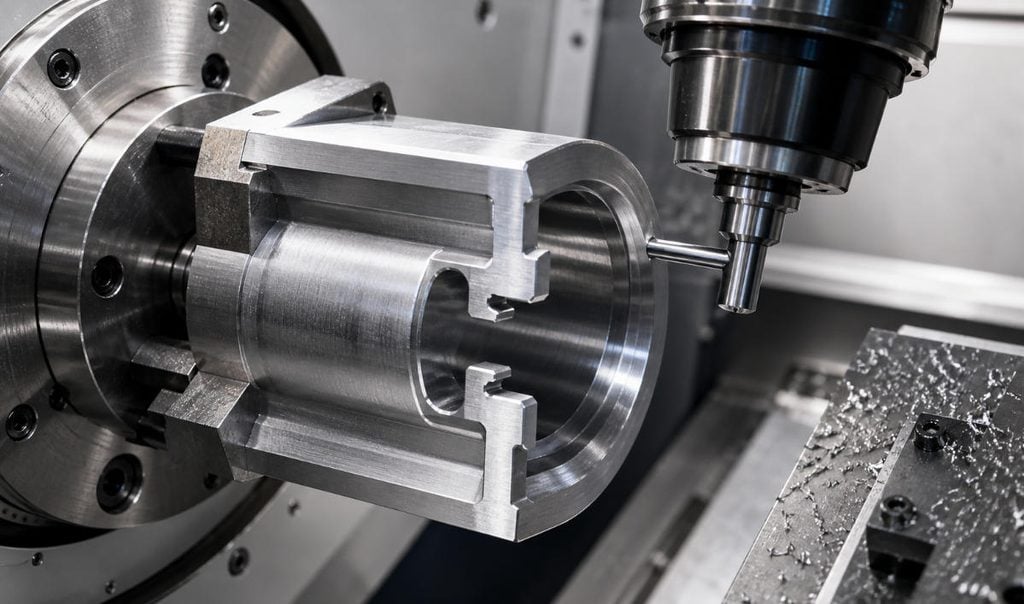
Was ist ein Hinterschnitt bei der CNC-Bearbeitung?
Eine Hinterschneidung ist eine Vertiefung, die mit einem geraden Werkzeugweg nicht erreicht werden kann. Beim Fräsen liegt die Einschränkung meist in der Werkzeugzugänglichkeit. Die Schneide muss möglicherweise die Seite oder Rückseite eines Merkmals bearbeiten, während der Schaft durch eine enge Öffnung geführt wird. Beim Drehen treten Hinterschneidungen häufig als Entlastungsnuten in der Nähe von Schultern, Gewinden, Dichtflächen oder Halteelementen auf.
Typische Beispiele sind eine Innennut in einer Bohrung, eine T-Nut unter einer Oberfläche, ein Schwalbenschwanzprofil, ein Gegenradius oder eine Aussparung hinter einer Gewindeschulter. Für die Angebotserstellung ist die wichtigste Frage nicht nur, ob die Geometrie bearbeitet werden kann, sondern auch, ob die Bearbeitung zuverlässig, die Prüfung eindeutig und die Wiederholbarkeit in der benötigten Stückzahl gewährleistet ist.
Warum Preisunterbietungen für DFM und Angebotserstellung wichtig sind
Hinterschnitte wirken in CAD-Zeichnungen oft unbedeutend, können aber den Fertigungsablauf beeinflussen. Eine flache, offene Nut lässt sich mit einem Standardfräser einfach bearbeiten. Eine ähnliche, tiefe Nut erfordert hingegen unter Umständen ein Werkzeug mit großer Reichweite, geringe Vorschübe, spezielle Vorrichtungen oder ein anderes Bearbeitungsverfahren. Daher sollten Hinterschnitte bereits im Rahmen der Konstruktion für die CNC-Bearbeitung (DFM) geprüft werden , nicht erst nach Freigabe der Zeichnung.
Bevor Sie ein Angebot anfordern, entscheiden Sie, ob die Hinterschneidung funktional ist oder lediglich ein Überbleibsel der Modellierung darstellt. Funktionale Hinterschneidungen sollten dokumentiert werden. Nichtfunktionale Hinterschneidungen sollten in der Regel entfernt, geöffnet oder vereinfacht werden.
Gängige Arten von Hinterschnitten bei der CNC-Bearbeitung
| Hinterschnitttyp | Typische Verwendung | Bearbeitungshinweis |
|---|---|---|
| Hinterschnitt der T-Nut | Befestigungsschlitze, Klemmvorrichtungen, Gleitmuttern | Wird üblicherweise mit einem T-Nutfräser geschnitten, nachdem ein gerader Eingangsschlitz geöffnet wurde. |
| Schwalbenschwanz-Unterschnitt | Gleitschienen, Führungsschienen, Verriegelungsflächen | Am besten ist es, wenn der Winkel dem eines Standard-Schwalbenschwanzfräsers entspricht, oft 45 oder 60 Grad. |
| Innennut | O-Ringe, Sicherungsringe, Dichtungen, Sprengringe | Kann mit einem Nutfräser gefräst oder mit einem Innennutfräser gedreht werden. |
| Lollipop-Undercut | Umgekehrte Radien, fließende Reliefs, komplexe 3D-Oberflächen | Nützlich bei gekrümmten Geometrien, aber empfindlich gegenüber Ablenkung und Kollisionsgefahr. |
| Entlastung untergraben | Gewindefreiraum, Schulterspielraum, Montagespielraum | Oft wirtschaftlich, wenn Zweck und Toleranz klar definiert sind. |
| Versteckte Rückseitenfunktion | Haken, Clips, Taschen zur Gewichtsreduzierung, versteckte Kanäle | Unter Umständen sind das Wenden der Teile, der Zugang unter schrägen Positionen sowie die 4- oder 5-Achs-Bearbeitung erforderlich. |
T-Nuten und Schwalbenschwanzführungen sind in der Regel besser vorhersagbar, da standardisierte Fräserfamilien verfügbar sind. Verdeckte Taschen und umgekehrte Radien sind weniger vorhersagbar, da das Werkzeug die umgebende Geometrie umfahren und dabei gleichzeitig die Steifigkeit beibehalten und Kollisionen vermeiden muss.
Werkzeuge zur Bearbeitung von Hinterschnitten
| Werkzeug oder Prozess | Am besten geeignet, | Auswirkungen auf die Gestaltung |
|---|---|---|
| T-Nutenfräser | T-förmige Nuten und vertiefte Schultern | Erfordert eine freie Einfahrtsöffnung und seitlichen Freiraum. |
| Schwalbenschwanzfräser | Abgewinkelte Verriegelungsprofile und Schiebefunktionen | Nicht standardmäßige Winkel können die Werkzeugkosten erhöhen. |
| Lutscherschneider | Umgekehrte Radien und sphärische Reliefs | Erfordert eine sorgfältige Werkzeugwegsimulation und stabile Schnittbedingungen. |
| Nutfräser | Seitliche Nuten und Merkmale des Sicherungsrings | Funktioniert am besten, wenn die Nutbreite den Standard-Fräsergrößen entspricht. |
| Innennutwerkzeug | Gedrehte Nuten in Bohrungen | Erfordert ausreichend Bohrungsdurchmesser, Reichweite und Platz für die Späneabfuhr. |
| Benutzerdefiniertes Formulartool | Sonderprofile oder Wiederholungsproduktion | Erhöht zwar die Werkzeugkosten, kann aber bei größeren Stückzahlen die Zykluszeit verkürzen. |
| 4-Achs- oder 5-Achs-Bearbeitung | Blockierte oder abgewinkelte Zugangsmerkmale | Verbessert den Zugang, erhöht aber die Kosten für Programmierung, Einrichtung und Inspektion. |
Die wirtschaftlichste Lösung ist nicht immer die modernste Maschine. Eine gut geplante 3-Achs-Bearbeitung mit einem Standard-T-Nutfräser kann günstiger sein als eine komplexe 5-Achs-Bearbeitung. Die richtige Methode hängt von Geometrie, Material, Toleranz, Oberflächengüte und Stückzahl ab.
Standardgrößen und praktische Gestaltungsregeln
Es gibt keine allgemeingültige Standardgrößentabelle für alle Hinterschnitte, da jeder Lieferant unterschiedliche Werkzeuge verwendet. Die folgenden Regeln erleichtern jedoch die Angebotserstellung und Fertigung der Teile.
- Verwenden Sie Standard-Fräsbreiten. T-Nut- und Nutfräser sind üblicherweise in vielen metrischen Größen erhältlich, für beliebige Nutbreiten sind jedoch möglicherweise gekaufte oder individuell geschliffene Werkzeuge erforderlich.
- Die Tiefe sollte angemessen sein. Als Ausgangspunkt sollte die Hinterschnitttiefe möglichst nahe am oder unter dem Zweifachen der Fräserbreite liegen. Tiefe, schmale Konturen erhöhen die Durchbiegung und das Bruchrisiko.
- Werkzeugfreiraum hinzufügen. Der Fräskörper, der Schaft und die Halterung benötigen Platz. Enge Wände können die Bearbeitung eines Profils in der Praxis unmöglich machen.
- Gleiche Schwalbenschwanzwinkel verwenden. 45-Grad- und 60-Grad-Schwalbenschwanzfräser sind gängig. Sonderwinkel sollten funktionell begründet sein.
- Verwenden Sie größere Innenradien. Größere Radien ermöglichen stärkere Werkzeuge, eine bessere Oberflächengüte und kürzere Zykluszeiten.
- Die Toleranzen bei den Spielräumen dürfen nicht überschritten werden. Wenn die Hinterschneidung lediglich Störungen verhindert, sollten präzise Beschriftungen vermieden werden, die die Funktion nicht beeinträchtigen.
- Geben Sie den Zweck der Zeichnung an. Hinweise wie „nur Spielraumentlastung“ oder „O-Ring-Nut, Dichtfläche kritisch“ helfen dem Lieferanten, ein korrektes Angebot zu erstellen.
Dies sind Angebotsrichtlinien, keine festen Grenzwerte. Bei kritischen Bauteilen sollte der Lieferant vor Produktionsbeginn die STEP-Datei, den Zugang zum Schneidwerkzeug und die Zeichnung prüfen.
Wie sich Hinterschneidungen auf die CNC-Bearbeitungskosten auswirken
Hinterschneidungen erhöhen die Kosten, wenn sie Spezialwerkzeuge, zusätzliche Rüstvorgänge, langsamere Bearbeitung oder aufwendige Prüfverfahren erfordern. Das Teil ist möglicherweise weiterhin herstellbar, der Fertigungsprozess wird jedoch weniger direkt.
- Sonderwerkzeuge: Lollipop-Fräser, Langstiel-Nutfräser und Sonderformwerkzeuge können die Kosten und die Lieferzeit erhöhen.
- Werkzeugreichweite: Lange oder dünne Werkzeuge neigen eher zu Vibrationen, was zu Rattern, Werkzeugspuren oder ungleichmäßigen Abmessungen führen kann.
- Zusätzliche Setups: Muss das Teil gewendet oder neu befestigt werden, erhöhen sich die Rüstzeiten und das Ausrichtungsrisiko.
- Maschinenauswahl: Für verdeckte Geometrien können 4-Achs-, 5-Achs-, EDM- oder kundenspezifische Vorrichtungen erforderlich sein.
- Material: Edelstahl, Titan, gehärteter Stahl und hitzebeständige Legierungen machen Hinterschnitte härter als Aluminium oder Messing.
- Oberflächenfinish: Eine verdeckte Nut ist einfacher zu realisieren als eine polierte Dichtungsnut oder eine kosmetische Hinterschneidung.
- Inspektion: Für interne Nuten können spezielle Messgeräte, eine CMM-Planung oder Funktionstests erforderlich sein.
Wenn das Budget eine Rolle spielt, fragen Sie sich, ob eine kleine Geometrieänderung die gleiche Funktion bei Verwendung eines Standardwerkzeugs ermöglicht. Weitere Informationen zu den Kosten finden Sie in unserem Artikel zur Reduzierung von Schwierigkeitsgrad und Kosten bei der komplexen CNC-Bearbeitung.
Wie man die Kostenunterbietung reduziert
Die beste Hinterschneidung ist diejenige, die ihre Funktion mit stabilen Werkzeugen und klarer Prüfung erfüllt. Nutzen Sie diese Konstruktionsänderungen, bevor Sie das Teil zur Angebotserstellung freigeben:
- Aktivieren Sie die Funktion, wenn die umgebende Wand nicht funktionsfähig ist.
- Teilen Sie das Teil in zwei Teile, wenn ein verdecktes Merkmal die Bearbeitung zu schwierig macht.
- Passen Sie Breite, Radius oder Winkel an, um die Geometrie des Standard-Fräsers anzupassen.
- Vergrößern Sie den Zugangsraum um das Schneidwerkzeug und den Halter.
- Verschieben Sie das Merkmal in eine Richtung, die in einer normalen Aufspannung bearbeitet werden kann.
- Toleranzen bei nichtkritischen Oberflächen reduzieren.
- Vor Produktionsbeginn eine praktikable Prüfmethode festlegen.
Bei Präzisionsbaugruppen sollten Hinterschnitte zusammen mit den CNC-Bearbeitungstoleranzen geprüft werden . Eine Nut, die sich problemlos mit +/-0.10 mm fertigen lässt, kann bei +/-0.02 mm teuer werden, insbesondere wenn sie tief, innenliegend oder schwer zu messen ist.
Was Sie für ein Angebot zur CNC-Bearbeitung von Hinterschnitten angeben müssen
Ein übersichtliches Angebotspaket hilft dem Entwicklungsteam, vor der Preisgestaltung das passende Verfahren auszuwählen. Senden Sie sowohl ein 3D-Modell als auch eine 2D-Zeichnung. Das Modell zeigt die Geometrie, während die Zeichnung Funktion, Toleranzen, Material, Oberflächenbeschaffenheit und Prüfanforderungen erläutert.
| Angebotsartikel | Warum es wichtig ist |
|---|---|
| STEP-Datei | Zeigt Zugang, Kollisionsrisiko und Bearbeitungsreihenfolge an. |
| Technische Zeichnung | Definiert kritische Maße, Toleranzen, Oberflächenbeschaffenheit, Material und Anmerkungen. |
| Hinterschnittmaße | Breite, Tiefe, Radius, Winkel, Bohrungsdurchmesser und Wandabstand beeinflussen die Werkzeugausstattung. |
| Funktionaler Zweck | Klärt, ob es sich bei dem Merkmal um Freiraum, Abdichtung, Halt, Gleiten oder Optik handelt. |
| Material und Verarbeitung | Einfluss auf die Werkzeugwahl, den Vorschub, das Entgraten, die Beschichtung und die Inspektion. |
| Die Menge | Ermittelt, ob Standardwerkzeuge oder Sonderanfertigungen sinnvoll sind. |
| Prüfanforderungen | Verhindert Streitigkeiten darüber, wie verborgene Geometrie überprüft werden soll. |
Wenn Sie sich bei den Maßen unsicher sind, beschreiben Sie die Funktion des Bauteils in der Baugruppe. Ein Hinweis wie „Innennut hält O-Ring; Dichtungsdurchmesser ist entscheidend“ gibt dem Maschinenbediener eine hilfreiche Orientierung. Sie können auch unsere Anleitung zur Vorbereitung von Dateien für ein CNC-Bearbeitungsangebot einsehen.
Können Hinterschnitte auf einer 3-Achs-CNC-Maschine bearbeitet werden?
Ja, viele Hinterschnitte lassen sich auf einer 3-Achs-CNC-Fräsmaschine bearbeiten, sofern der Fräser in das Merkmal einfahren kann und ausreichend Freiraum vorhanden ist. T-Nuten, Seitennuten und Entlastungsschnitte sind gängige Beispiele. Ist das Merkmal durch die umgebende Geometrie blockiert, kann eine 4- oder 5-Achs-Bearbeitung praktikabler sein.
Sind Undercuts immer teuer?
Nein. Eine Standard-Entlastungsnut mit freiem Zugang verursacht in der Regel nur geringe Mehrkosten. Hinterschneidungen werden teuer, wenn sie tief, schmal, nicht standardisiert oder schwer zu prüfen sind oder sich an Stellen befinden, die der Fräser nicht sicher erreichen kann. Auch die Stückzahl spielt eine Rolle: Sonderanfertigungen sind für einen einzelnen Prototyp möglicherweise nicht geeignet, können sich aber für die Serienproduktion lohnen.
Abschließende Checkliste für die CNC-Hinterschnittkonstruktion
- Ist die Hinterschneidung für die Funktion, die Montage, die Abdichtung oder die Befestigung erforderlich?
- Kann die Funktion geöffnet, vereinfacht oder verschoben werden?
- Passt es zu einem Standard-T-Nut-, Schwalbenschwanz-, Nut- oder Lollipop-Fräser?
- Ist ausreichend Platz für den Fräskörper und die Halterung vorhanden?
- Sind Breite, Tiefe, Radius und Winkel klar definiert?
- Sind enge Toleranzen auf Funktionsflächen beschränkt?
- Lässt sich die Hinterschneidung mit normalen Werkzeugen oder Lehren prüfen?
- Sind Material-, Oberflächen-, Mengen- und Prüfanforderungen enthalten?
Hinterschnitte bei der CNC-Bearbeitung sind gut realisierbar, wenn sie von Anfang an fertigungsgerecht konstruiert werden. Kleine Anpassungen an der Werkzeugzugänglichkeit, der Nutbreite, dem Radius oder der Toleranz können ein schwieriges Merkmal in ein präzises Bearbeitungsdetail verwandeln. Falls Ihr nächstes Projekt Hinterschnitte beinhaltet, senden Sie Ihre STEP-Datei und die technische Zeichnung an das CNC-Bearbeitungsteam von Easiahome . Wir prüfen die Fertigungstauglichkeit und erstellen Ihnen ein unverbindliches Angebot.





