
Die Metallstanzung ist ein entscheidender Schritt in der industriellen Fertigung und ermöglicht die wirtschaftliche Herstellung von Präzisionsteilen in großen Stückzahlen. Es handelt sich um eine Basistechnik, die in verschiedenen Bereichen wie der Automobil- , Elektronik- und Konsumgüterindustrie Anwendung findet und mit der sich komplexe geometrische Formen mit hoher Wiederholgenauigkeit und Präzision realisieren lassen.
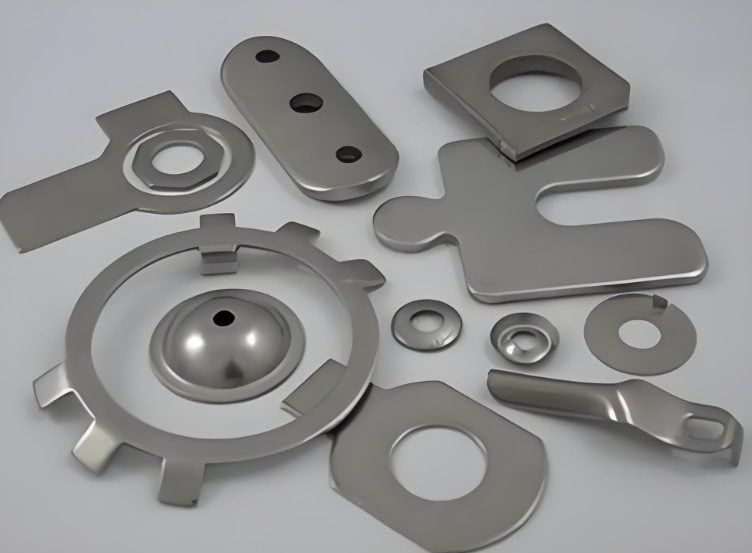
Was ist Metallstanzen?
Hierbei handelt es sich um eine Art Herstellungsverfahren, bei dem eine plastische Verformung oder Trennung von Platten, Bändern, Rohren, Profilen usw. erreicht wird, indem mithilfe der Presse und der Form äußere Kräfte auf sie ausgeübt werden.
Der Prozess des Metallstanzprozesses
1.Design
Erstellen Sie eine Hardware-Zeichnung basierend auf den Anforderungen des Produkts und bestimmen Sie dessen Form und Größe, einschließlich der Präzision der Metalle.
2. Formenbau
Basierend auf Hardware-Zeichnungen entwerfen Sie entsprechende Formen für beispielsweise Ober- und Unterteile, Führungsvorrichtungen usw.
3.Materialvorbereitung
Wählen Sie geeignete Metallmaterialien wie Kohlenstoffstahl, Edelstahl, Kupfer usw. und schneiden Sie sie in Platten, Streifen oder Rohre der gewünschten Größe.
4. Stempeln
Geben Sie das Metallmaterial in die Stanzmaschine, so dass es durch die Zusammenarbeit zwischen der oberen und der unteren Form Druck darauf ausübt, was zu einer plastischen Verformung führt, die die Hardware-Herstellung ausmacht.
5.Nachbehandlung
Führen Sie Entgratungsvorgänge wie das Abrunden scharfer Kanten durch; Formgebungsverfahren, zum Beispiel Biegeglätter; Reinigungsmaßnahmen wie Waschen, um eventuellen Schmutz von dort zu entfernen, werden unter anderem auf gestanzten Beschlägen durchgeführt, damit Präzision und Oberflächenqualität erreicht werden.
6. Qualitätsprüfung
Bei gestanzten Beschlägen sollten Größe, Form und mechanische Eigenschaften einer Qualitätsprüfung unterzogen werden, damit die Produkte den erforderlichen Standards entsprechen.
Gängige Metallstanzmaterialien
Häufig verwendete Stanzmaterialien umfassen in der Regel: eine Vielzahl von Stahl-, Edelstahl-, Aluminium-, Kupfer- und anderen nichtmetallischen Plattenklassen, deren Stahl (einschließlich Streifen) klassifiziert ist.
Klassifizierung nach Dicke
(1) Dünne Platte (2) In der Platte (3) Dicke Platte (4) Extra dicke Platte
Klassifizierung nach Produktionsverfahren
(1) Warmgewalztes Stahlblech (2) Kaltgewalztes Stahlblech
Klassifizierung nach Oberflächeneigenschaften
(1) Verzinktes Blech (feuerverzinktes Blech, verzinktes Blech) (2) Verzinntes Blech (3) Verbundstahl (4) Farbbeschichteter Stahl
Klassifizierung nach Verwendung
(1) Brückenstahlplatte (2) Kesselstahlplatte (3) Schiffbaustahlplatte (4) Panzerstahlplatte (5) Automobilstahlplatte (6) Dachstahlplatte (7) Baustahlplatte (8) Elektrostahlplatte (Silizium). Stahlblech) (9) Bullet-Stahlplatte
Kaltgewalzte Platte
1.Kaltgewalzte gewöhnliche dünne Stahlplatte
Kaltgewalzte dünne Stahlplatten sind gewöhnliche kaltgewalzte Kohlenstoffstahlplatten, die allgemein als Kaltplatten bezeichnet werden. Es besteht aus gewöhnlichem warmgewalztem Kohlenstoffstahlband und wird nach weiterem Kaltwalzen aus einer Stahlplatte mit einer Dicke von weniger als 4 mm hergestellt. Aufgrund des Walzens bei Raumtemperatur entsteht kein Eisenoxid, daher sind die Oberflächenqualität des Kaltblechs, die hohe Maßgenauigkeit und das Glühen in vielen Bereichen, insbesondere im Bereich, besser als bei warmgewalztem Blech Die Herstellung von Haushaltsgeräten hat nach und nach das warmgewalzte Blech damit ersetzt.
2. Kaltgewalztes, hochwertiges, dünnes Stahlblech
Neben der kaltgewalzten gewöhnlichen dünnen Stahlplatte ist kaltgewalztes hochwertiges Kohlenstoffstahlblech auch die am häufigsten verwendete Kaltplatte in der dünnen Stahlplatte. Kaltgewalztes, hochwertiges Kohlenstoffstahlblech besteht aus hochwertigem Kohlenstoffbaustahl und wird auf eine Blechdicke von weniger als 4 mm kaltgewalzt.
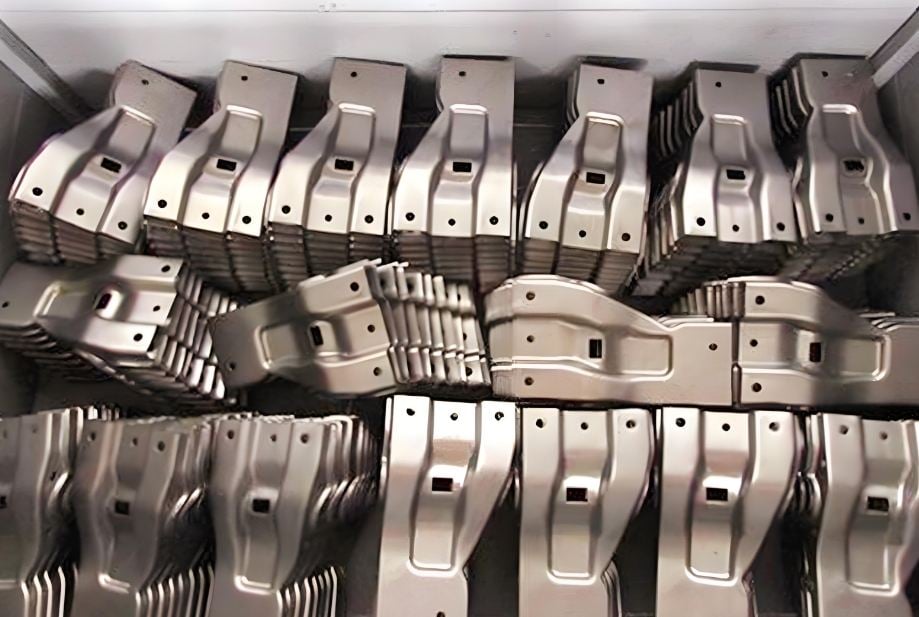
Warmgewalzte Platte
Das übliche warmgewalzte Blech mit nicht saurer Oberfläche zum Stanzen besteht größtenteils aus hochwertigem Kohlenstoffbaustahl. Hochwertiger Kohlenstoffbaustahl besteht aus weniger als 0.8 % Kohlenstoffstahl, dieser Stahl enthält weniger Schwefel, Phosphor und nichtmetallische Einschlüsse als Kohlenstoffbaustahl, die mechanischen Eigenschaften sind besser.
Entsprechend dem unterschiedlichen Kohlenstoffgehalt kann in drei Kategorien eingeteilt werden: Stahl mit niedrigem Kohlenstoffgehalt (C ≤ 0.25 %), Stahl mit mittlerem Kohlenstoffgehalt (C 0.25–0.6 %) und Stahl mit hohem Kohlenstoffgehalt (C> 0.6 %). Entsprechend dem unterschiedlichen Mangangehalt wird der normale Mangangehalt (mit Mangan 0.25 % bis 0.8 %) und der höhere Mangangehalt (mit Mangan 0.70 % bis 1.20 %) der beiden Gruppen unterteilt, wobei letztere bessere mechanische Eigenschaften und Verarbeitungsleistung aufweist.
Häufige Arten von Metall-Stanzen
Progressive Stanzformung
Das Folgestanzen ist ein Verfahren, bei dem mehrere Stanzvorgänge in einem einzigen Pressdurchgang durchgeführt werden. Ein Metallband durchläuft verschiedene Stationen, von denen jede ihre eigene spezifische Funktion ausführt, beispielsweise Schneiden, Biegen oder Stanzen. Für die Produktion großer Stückzahlen bietet dieser Prozess gleichbleibende Präzision und kürzere Fertigungszeiten. Das Folgestanzen ist nicht nur effizient und ermöglicht die Herstellung komplexer Teile, sondern wird auch häufig in der Automobil- und Elektronikindustrie eingesetzt.
Transfer-Stanzen
Beim Transferprägen hingegen werden einzelne Teile innerhalb der Presse von einer Station zur anderen bewegt. Im Gegensatz zum progressiven Stanzen, bei dem das Teil für verschiedene Vorgänge mechanisch oder automatisch zwischen den Matrizen bewegt wird. Diese Methode kann bei größeren Teilen und Baugruppen angewendet werden, die mehrere Umformvorgänge erfordern. Es eignet sich für die Handhabung verschiedener Formen und Größen und eignet sich daher ideal für die Luft- und Raumfahrtindustrie sowie den Schwermaschinenbereich.
Verbundstanzen
Dieses Verfahren ermöglicht die gleichzeitige Durchführung verschiedener Schneid- und Formvorgänge mit nur einem einzigen Pressenhub. Diese Technik ist äußerst effizient für die Herstellung unkomplizierter Teile mit hoher Präzision und minimaler Materialverschwendung. In Branchen wie der Medizintechnik werden kleine flache Teile verwendet, die strenge Anforderungen an enge Toleranzen stellen und in der Regel Verbundstanzen verwenden. Hersteller von Präzisionselektronik verlassen sich auf das Verbundstanzen, weil es sowohl Genauigkeit als auch Stabilität bietet.
Vier-Slide-Stanzen
Beim Vier-Slide-Stanzen hingegen arbeiten vier verschiedene Slides zusammen, um den Metallstreifen zu manipulieren. Mit vier Schiebestanzungen lassen sich komplizierte Biegungen oder Formen, die mit anderen Stanzformen schwierig wären, problemlos herstellen. Andererseits ist das Vier-Slide-Stanzen bei der Herstellung komplexer, aber kleiner Teile sehr vielseitig und kostengünstig. Bei der Herstellung von Federn, Clips und Steckverbindern für die Unterhaltungselektronik und die Telekommunikation werden in hohem Maße Vier-Slide-Stanzteile verwendet.
Feines Ausblenden
Feinstanzen ist eine fortschrittliche Art des Metallstanzens, die Prinzipien des Stanzens und Extrudierens kombiniert, um hochpräzise Teile mit glatten Kanten herzustellen. Diese Methode eignet sich besonders für die Herstellung von Teilen, die enge Toleranzen und eine hochwertige Verarbeitung erfordern. Feinschneiden wird in der Automobilindustrie häufig für Komponenten wie Zahnräder und andere Präzisionsteile eingesetzt, bei denen es auf Oberflächenqualität und Maßhaltigkeit ankommt.
Merkmale des Stanzprozesses
-Komplex geformte Teile können mit weniger Abfall und hoher Materialausnutzung gestanzt werden.
-Hohe Maßgenauigkeit, stabile Qualität und gute Austauschbarkeit der Stanzteile.
-Einfache Bedienung, hohe Produktivität
-Niedriger Preis
-Komplizierter Formenbau, hohe Kosten
-Geeignet für die Massenproduktion
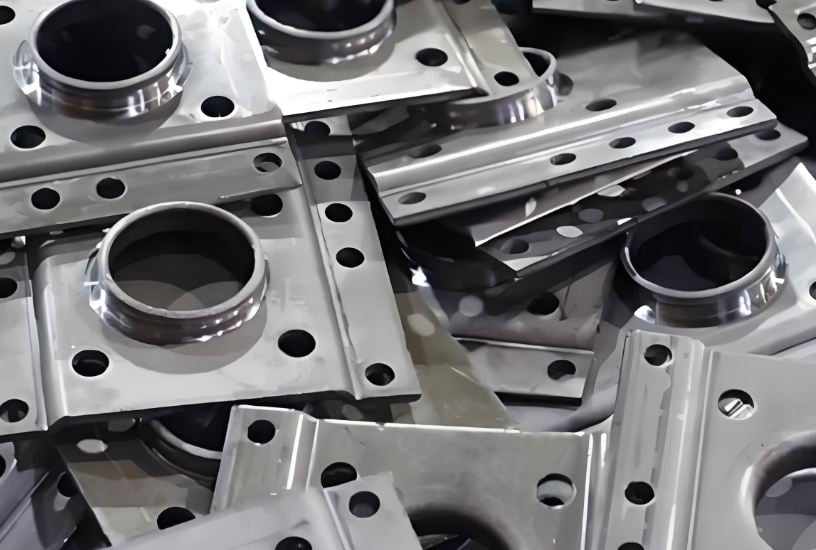
Arten von Prägeformen
Die Stanzform wird im Allgemeinen in Einzelprozessform, Verbundform und Folgeform unterteilt.
Vergleich der Eigenschaften von Einzelprozessform, Verbundform und kontinuierlicher Form
Artikel | Ein-Prozess-Form | Verbundform | Kontinuierliche Form |
Prägegenauigkeit | Im Allgemeinen niedriger | Mittlere, hohe Genauigkeit | Mittlere, hohe Genauigkeit |
Rohstoffbedarf | Nicht streng | Neben Streifen können auch Reste für Kleinteile verwendet werden | Abstreifen oder rollen |
Stanzproduktivität | Niedrig | Höher | Hoch |
Möglichkeit der Mechanisierung und Automatisierung des Betriebs | Einfacher, besonders geeignet für die Automatisierung auf Transferpressen | Schwierig, einige mechanische Vorgänge können nur auf einer einzigen Maschine durchgeführt werden | Einfach, besonders geeignet für die Automatisierung auf einer einzelnen Maschine |
Vielseitigkeit in der Produktion | Gut, geeignet für die Produktion mittlerer und kleiner Serien sowie für die Massenproduktion großer Teile | Schlecht, nur für die Massenproduktion geeignet | Schlecht, nur für die Massenproduktion mittlerer und kleiner Teile geeignet |
Komplexität und Preis | Einfache Struktur, kurzer Herstellungszyklus und niedriger Preis | Komplexe Struktur, schwierig herzustellen und hoher Preis | Die Struktur ist komplex, Herstellung und Anpassung schwierig und der Preis steigt direkt proportional zur Anzahl der Arbeitsplätze. |
Wofür wird Metallstanzen verwendet?
1. Elektronische Produkte: Gehäuse, Anschlüsse und andere Hardware für elektronische Produkte wie Mobiltelefone, Computer und Fernsehgeräte.
2. Autoteile: Motorteile, Fahrwerksteile, Abgasanlagenteile usw.
3. Gebäudedekoration: Metallplatten, Metallrohre, Metalldrähte und andere Baudekorationsmaterialien.
4. Haushaltsgeräte: Gehäuse, Anschlüsse und andere Hardware für Haushaltsgeräte wie Klimaanlagen, Kühlschränke, Waschmaschinen usw.





