Η ανοχή είναι η επιτρεπόμενη απόκλιση από μια ονομαστική διάσταση ή γεωμετρική απαίτηση. Δεν είναι το ίδιο με την ανάλυση οθόνης του μηχανήματος και δεν είναι ένας μόνο αριθμός που ισχύει για κάθε χαρακτηριστικό ενός εξαρτήματος. Ένα σύγχρονο κέντρο κατεργασίας μπορεί να κινείται σε πολύ μικρά βήματα, ωστόσο το τελικό εξάρτημα εξακολουθεί να επηρεάζεται από την παραμόρφωση του εργαλείου, τη συγκράτηση του τεμαχίου, τη θερμική ανάπτυξη, την κίνηση του υλικού, την αβεβαιότητα επιθεώρησης και τον αριθμό των ρυθμίσεων.
Επομένως, η καλύτερη στρατηγική ανοχής ξεκινά με τη λειτουργία. Μια έδρα ρουλεμάν , μια επιφάνεια στεγανοποίησης, ένα μοτίβο οπής πείρου ή μια διάμετρος περιστροφής μπορεί να χρειάζονται αυστηρό έλεγχο. Μια θήκη διάκενου ή ένα αισθητικό εξωτερικό προφίλ συνήθως δεν χρειάζονται. Ο καθορισμός της ίδιας μικρής ανοχής παντού αυξάνει το κόστος κατεργασίας και επιθεώρησης χωρίς απαραίτητα να βελτιώνει τη συναρμολόγηση.
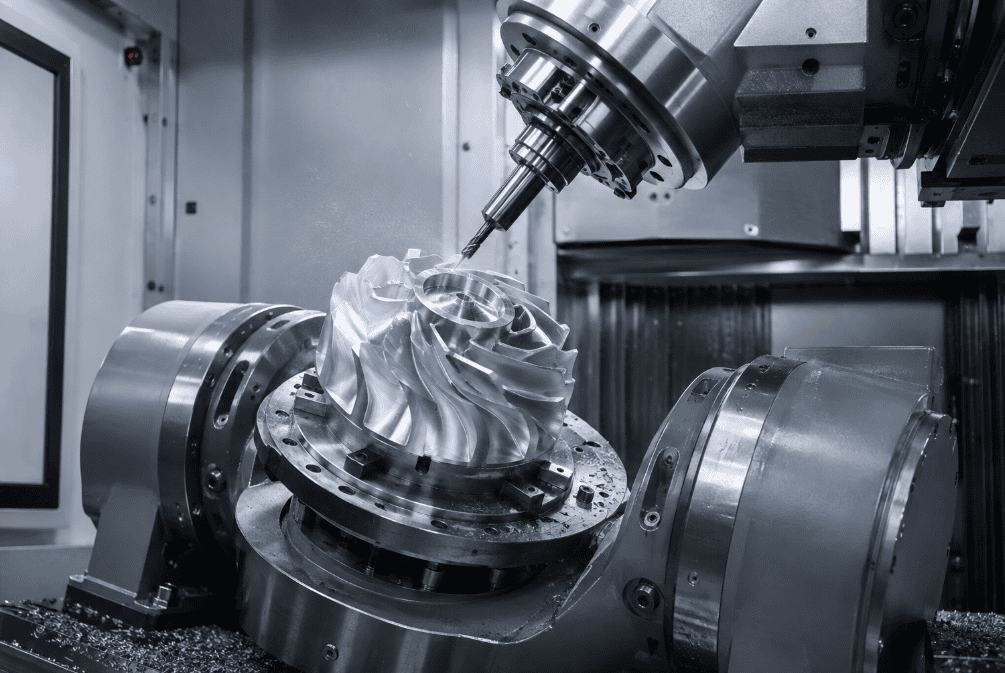
Τι ελέγχει η ανοχή ενός CNC;
Μια πλήρης προδιαγραφή εξαρτήματος χρησιμοποιεί συνήθως διάφορους τύπους ελέγχου:
- Αντοχή μεγέθουςπεριορίζει το μήκος, το πλάτος, τη διάμετρο, το πάχος ή την απόσταση μεταξύ αντίθετων επιφανειών.
- Γεωμετρική ανοχήελέγχει τη μορφή, τον προσανατολισμό, την τοποθεσία, το προφίλ ή την εκτροπή. Παραδείγματα περιλαμβάνουν την επιπεδότητα, την καθετότητα, τη θέση και την συνολική εκτροπή.
- Υφή επιφάνειαςπεριγράφει μικροσκοπική τραχύτητα, συνήθως με τιμή Ra. Η τραχύτητα της επιφάνειας είναι σημαντική, αλλά δεν αντικαθιστά τις διαστατικές ή γεωμετρικές ανοχές.
- Απαιτήσεις ακμήςορίστε εάν οι άκρες είναι αιχμηρές, λοξοτομημένες, με ακτίνα ή απλώς αφαιρούνται τα γρέζια.
Αυτά τα χειριστήρια επιλύουν διαφορετικά προβλήματα. Μια οπή μπορεί να πληροί την ανοχή διαμέτρου της, αλλά να βρίσκεται σε λάθος θέση. Ένας άξονας μπορεί να πληροί τις τοπικές μετρήσεις διαμέτρου, αλλά να έχει μη αποδεκτή εκκεντρότητα. Μια επίπεδη επιφάνεια στεγανοποίησης μπορεί να έχει το σωστό πάχος, ενώ παράλληλα να μην επιτυγχάνει την επιπεδότητα. Τα καλά σχέδια δηλώνουν την απαίτηση που στην πραγματικότητα προστατεύει τη λειτουργία.
ISO 2768: Τι καλύπτει—και τι έχει αλλάξει
Το πρότυπο ISO 2768-1 καθορίζει γενικές ανοχές για γραμμικές και γωνιακές διαστάσεις που δεν έχουν μεμονωμένες ανοχές. Χρησιμοποιεί τέσσερις κατηγορίες: λεπτή (f), μεσαία (m), χονδροειδής (c) και πολύ χονδροειδής (v). Η επιτρεπόμενη απόκλιση αυξάνεται με το ονομαστικό μέγεθος, επομένως το «ISO 2768-m» δεν σημαίνει μία σταθερή τιμή συν-ή-πλην σε ολόκληρο το σχέδιο.
Ως απλοποιημένη αναφορά, οι κατηγορίες ISO 2768-1 για λεπτό και μεσαίο μέγεθος επιτρέπουν μικρότερες αποκλίσεις για μικρές διαστάσεις και προοδευτικά μεγαλύτερες αποκλίσεις για μεγάλες διαστάσεις. Για παράδειγμα, οι δημόσια διαθέσιμες περιλήψεις κατασκευής δείχνουν ±0.05 mm για γραμμικές διαστάσεις λεπτότητας από 0.5 έως 6 mm, ενώ η μεσαία κατηγορία είναι συνήθως ±0.10 mm στο ίδιο εύρος. Μεταξύ 30 και 120 mm, οι δημοσιευμένες περιλήψεις αυξάνονται σε περίπου ±0.15 mm για λεπτό μέγεθος και ±0.30 mm για μεσαίο μέγεθος. Να συμβουλεύεστε πάντα το αδειοδοτημένο πρότυπο και την έκδοση που αναφέρεται στη σύμβαση πριν από την έκδοση ενός σχεδίου παραγωγής.
Υπάρχει επίσης μια λεπτομέρεια κατάστασης που πολλοί οδηγοί κατεργασίας παραβλέπουν. Το ISO αναφέρει το ISO 2768-2:1989, που χρησιμοποιούνταν προηγουμένως για γενικές γεωμετρικές ανοχές, ως αποσυρμένο και προσδιορίζει το ISO 22081:2021 ως αντικαταστάτη του. Το ISO 1101 ορίζει τη γλώσσα συμβόλων και τους κανόνες ερμηνείας για σαφείς γεωμετρικές ανοχές. Τον Αύγουστο του 2026, το ISO παρουσίασε επίσης τη δεύτερη έκδοση του ISO 2768 στη διαδικασία δημοσίευσης, ενώ το ISO 2768-1:1989 παρέμεινε η δημοσιευμένη έκδοση. Για τις ελεγχόμενες βιομηχανίες, γράψτε την πλήρη ονομασία και την έκδοση του προτύπου στο μπλοκ τίτλου και επιβεβαιώστε ότι ο προμηθευτής χρησιμοποιεί την ίδια ερμηνεία.
Πότε να χρησιμοποιείτε γενικές ανοχές
Οι γενικές ανοχές είναι χρήσιμες για μη κρίσιμες διαστάσεις επειδή διατηρούν τα σχέδια ευανάγνωστα. Μια σημείωση τίτλου μπορεί να καλύψει συνηθισμένα μήκη, διαμέτρους, ακτίνες, λοξοτμήσεις και γωνίες, ενώ τα κρίσιμα χαρακτηριστικά έχουν μεμονωμένα όρια.
Μην βασίζεστε σε μια γενική σημείωση για εφαρμογή με πίεση, έδρανο ρουλεμάν, διάμετρο στεγανοποίησης, μοτίβο οπών ακριβείας, σημείο αναφοράς εντοπισμού, ελεγχόμενο πάχος τοιχώματος ή διάσταση που επηρεάζεται από την επίστρωση. Αυτά τα χαρακτηριστικά θα πρέπει να λαμβάνονται υπόψη απευθείας και να συνδέονται με ένα σαφές σύστημα σημείων αναφοράς όταν η τοποθεσία ή ο προσανατολισμός έχουν σημασία.
Αποφύγετε επίσης την τυχαία ανάμειξη συστημάτων. Τα ISO GPS και ASME Y14.5 είναι και τα δύο ώριμα συστήματα προδιαγραφών, αλλά οι προεπιλογές και η ορολογία τους δεν είναι εναλλάξιμα σε κάθε περίπτωση. Αναφέρετε ποιο σύστημα διέπει το σχέδιο.
GD&T για κατεργασία CNC
Η γεωμετρική διαστασιολόγηση και ανοχή επικοινωνεί τον τρόπο με τον οποίο ένα χαρακτηριστικό μπορεί να ποικίλλει ενώ το εξάρτημα εξακολουθεί να λειτουργεί. Ένα πλαίσιο ελέγχου χαρακτηριστικών μπορεί να ελέγχει την ευθύτητα, την επιπεδότητα, την κυκλικότητα, την κυλινδρικότητα, το προφίλ, την παραλληλία, την καθετότητα, τη γωνιότητα, τη θέση, την κυκλική εκτροπή ή την ολική εκτροπή.
Το κύριο πλεονέκτημα είναι η λειτουργική σαφήνεια. Ας υποθέσουμε ότι τέσσερις οπές διάκενου πρέπει να ευθυγραμμίζονται με ένα συναρμολογημένο συγκρότημα. Η εφαρμογή πολύ σφιχτών διαστάσεων συν-ή-πλην συντεταγμένων μπορεί να δημιουργήσει μια τετραγωνική ζώνη ανοχής και μπορεί να απορρίψει εξαρτήματα που θα συναρμολογούνταν σωστά. Μια ανοχή θέσης μπορεί να ορίσει μια κυλινδρική ζώνη γύρω από την πραγματική θέση. Όταν οι τροποποιητές της κατάστασης του υλικού είναι κατάλληλοι, ο σχεδιασμός μπορεί επίσης να αποκτήσει επιπλέον ανοχή καθώς η πραγματική οπή απομακρύνεται από τη μέγιστη κατάσταση του υλικού.
Το GD&T δεν είναι αυτόματα φθηνότερο. Εξοικονομεί κόστος μόνο όταν το πλαίσιο αναφοράς δεδομένων ταιριάζει με τη λειτουργία συναρμολόγησης, η ανοχή έχει ρεαλιστικό μέγεθος και ο προμηθευτής μπορεί να την επιθεωρήσει. Μια περίπλοκη κλήση χωρίς σχέδιο επιθεώρησης δημιουργεί καθυστερήσεις στην προσφορά και διαφωνίες. Χρησιμοποιήστε τον απλούστερο έλεγχο που ορίζει πλήρως τη λειτουργία.
Ρεαλιστικά εύρη ανοχής κατεργασίας CNC
Τα ακόλουθα εύρη είναι πρακτικές ζώνες εκτίμησης για εύλογου μεγέθους, σταθερά εξαρτήματα που κατασκευάζονται με ικανό εξοπλισμό και ελεγχόμενες διαδικασίες. Δεν αποτελούν υποσχέσεις. Η πραγματική δυνατότητα πρέπει να αξιολογηθεί σε σχέση με το σχέδιο, το μέγεθος των χαρακτηριστικών, την αναλογία διαστάσεων, το υλικό, την ποσότητα, τη μηχανή, τη στερέωση και τη μέθοδο μέτρησης.
Χαρακτηριστικό ή διαδικασία | Πρακτικό εύρος εκτίμησης | Σημαντικές συνθήκες |
Γενικές διαστάσεις φρεζαρίσματος | ±0.05 έως ±0.13 mm | Μικρές έως μεσαίες διαστάσεις, σταθερό μέταλλο, προσβάσιμα χαρακτηριστικά |
Γενικές διάμετροι τορνευμένων τεμαχίων | ±0.02 έως ±0.05 mm | Άκαμπτο τεμάχιο εργασίας, μέτρια αναλογία μήκους προς διάμετρο |
Τρύπες με γεώτρηση ή τρύπες ακριβείας | ±0.01 έως ±0.025 mm | Κατάλληλη διάμετρος, ελεγχόμενη φθορά εργαλείου, επιθεώρηση κατά τη διάρκεια της διαδικασίας |
Επιλεγμένα χαρακτηριστικά υψηλής ακρίβειας | ±0.005 έως ±0.01 mm | Μικρά σταθερά χαρακτηριστικά· προστιθέμενη τελική επεξεργασία, επιθεώρηση και έλεγχος διεργασίας |
Μηχανικά επεξεργασμένα πλαστικά μηχανικής | ±0.10 έως ±0.25 mm | Επηρεάζεται έντονα από το πολυμερές, την υγρασία, τη θερμοκρασία και τη γεωμετρία |
Μεγάλα ή λεπτά τοιχώματα | Απαιτείται αναθεώρηση σχεδίου | Η θερμική ανάπτυξη, η υπολειμματική τάση, η συγκράτηση του τεμαχίου και η μεταφορά δεδομένων κυριαρχούν |
Οι ανοχές κάτω από περίπου ±0.01 mm δεν είναι απλώς θέμα εισαγωγής ενός μικρότερου αριθμού στο λογισμικό CAM. Το εξάρτημα μπορεί να χρειάζεται λείανση, λείανση, λείανση, διάτρηση με γάντζο, έλεγχο με ελεγχόμενο κλίμα, αντίστοιχα στάδια διεργασίας ή προσαρμοσμένη τοποθέτηση. Τα εξαιρετικά στενά όρια σε κάθε διάσταση μπορούν να καταστήσουν το εξάρτημα ασύμφορο ή αδύνατο να επαληθευτεί με συνέπεια.
Τι καθορίζει την επιτεύξιμη ακρίβεια;
Συμπεριφορά υλικού. Οι μηχανές αλουμινίου είναι προβλέψιμες, αλλά μπορούν να απελευθερώσουν υπολειμματική τάση μετά την αφαίρεση μεγάλου όγκου υλικού. Ο σκληρυμένος χάλυβας αυξάνει τις δυνάμεις κοπής και τη φθορά του εργαλείου. Ο λεπτός ανοξείδωτος χάλυβας μπορεί να παραμορφωθεί. Το νάιλον απορροφά την υγρασία, ενώ το PTFE και άλλα μαλακά πλαστικά μπορούν να παραμορφωθούν υπό τις δυνάμεις κοπής και μέτρησης.
Γεωμετρία χαρακτηριστικών. Οι βαθιές τσέπες, οι μακριές οπές, οι λεπτοί άξονες, τα λεπτά δάπεδα και οι ψηλοί τοίχοι μειώνουν την ακαμψία. Μια ανοχή που μπορεί να επιτευχθεί σε μια μικρή εξωτερική διάμετρο μπορεί να μην είναι ρεαλιστική σε ένα βαθύ εσωτερικό χαρακτηριστικό.
Η πρόσβαση στο εργαλείο και η ρύθμιση μετράνε. Τα χαρακτηριστικά που παράγονται σε μία ρύθμιση διατηρούν τη σχέση τους πιο εύκολα από τα χαρακτηριστικά που μεταφέρονται μεταξύ εξαρτημάτων. Κάθε αναπροσανατολισμός εισάγει σφάλμα μεταφοράς δεδομένων και σύσφιξης. Η κατεργασία πέντε αξόνων μπορεί να μειώσει τις ρυθμίσεις, αλλά δεν εξαλείφει τις θερμικές, εργαλειακές ή επιθεωρητικές επιπτώσεις.
Θερμοκρασία. Τα μέταλλα διαστέλλονται με τη θερμοκρασία. Ένα μακρύ αλουμινένιο εξάρτημα που μετριέται ζεστό δίπλα σε ένα μηχάνημα ενδέχεται να μην αντιστοιχεί στην ίδια μέτρηση μετά τη σταθεροποίηση σε ένα δωμάτιο επιθεώρησης. Οι αυστηρές προδιαγραφές θα πρέπει να καθορίζουν τη θερμοκρασία αναφοράς και να επιτρέπουν στο εξάρτημα να ομαλοποιηθεί πριν από την τελική επιθεώρηση.
Δευτερογενής επεξεργασία. Η ανοδίωση, η επιμετάλλωση, η θερμική επεξεργασία, η παθητικοποίηση, η στίλβωση και η αμμοβολή μπορούν να αλλάξουν τις διαστάσεις ή τις άκρες. Αναφέρετε εάν το όριο ισχύει πριν ή μετά το φινίρισμα. Για μια επικαλυμμένη οπή ή ένα χαρακτηριστικό με σπείρωμα, ορίστε τις απαιτήσεις κάλυψης και τελικής επιθεώρησης.
Δυνατότητα μέτρησης. Μια ανοχή είναι ελλιπής χωρίς μια αξιόπιστη μέθοδο επαλήθευσης. Οι παχύμετροι μπορεί να είναι επαρκείς για γενικές διαστάσεις. Οι κοντινές οπές μπορεί να απαιτούν μετρήσεις αέρα ή μετρητές οπών. Οι σύνθετοι έλεγχοι θέσης ή προφίλ μπορεί να απαιτούν CMM ή σύστημα σάρωσης. Η αβεβαιότητα μέτρησης θα πρέπει να είναι αρκετά μικρή ώστε να υποστηρίζει την απόφαση αποδοχής.
Πώς οι αυστηρές ανοχές αυξάνουν το κόστος
Τα αυστηρότερα όρια συχνά απαιτούν πιο αργές κοπές, περισσότερα περάσματα φινιρίσματος, συχνή αντιστάθμιση εργαλείων, χαμηλότερους ρυθμούς αφαίρεσης υλικού, σταθεροποιημένα τεμάχια εργασίας, πρόσθετες ρυθμίσεις, ειδικά εξαρτήματα και περισσότερη επιθεώρηση. Μπορούν επίσης να μειώσουν την απόδοση επειδή μια μικρή μετατόπιση της διαδικασίας δημιουργεί μη συμμορφούμενα εξαρτήματα.
Το σχέδιο με το χαμηλότερο κόστος δεν είναι το σχέδιο με τους πιο χαλαρούς δυνατούς αριθμούς. Είναι το σχέδιο που ελέγχει αυστηρά μόνο τα χαρακτηριστικά που καθορίζουν την εφαρμογή, τη στεγανοποίηση, την κίνηση, την ευθυγράμμιση, τη διάρκεια ζωής λόγω κόπωσης ή την ασφάλεια. Χρησιμοποιήστε ανάλυση στοίβαξης ανοχής για να κατανείμετε τις διακυμάνσεις σε όλη τη συναρμολόγηση αντί να επιβαρύνετε ολόκληρο το εξάρτημα.
Λίστα ελέγχου σχεδίασης για αξιόπιστες ανοχές CNC
Πριν ζητήσετε προσφορά, επιβεβαιώστε τα εξής:
- Προσδιορίστε το ισχύον πρότυπο και την έκδοση διαστασιολόγησης.
- Εφαρμόστε μια λογική γενική ανοχή σε μη κρίσιμες διαστάσεις.
- Κρίσιμες ανοχές για τις προσαρμογές, τα μοτίβα οπών, τις επιφάνειες στεγανοποίησης και τα σημεία αναφοράς ξεχωριστά.
- Δημιουργήστε ένα πλαίσιο αναφοράς δεδομένων που αντικατοπτρίζει τον τρόπο συναρμολόγησης ή επιθεώρησης του εξαρτήματος.
- Αποφύγετε τις διπλότυπες, αλυσιδωτές ή αντικρουόμενες διαστάσεις.
- Αναφέρετε εάν οι διαστάσεις ισχύουν πριν ή μετά την επίστρωση και τη θερμική επεξεργασία.
- Ορίστε την τραχύτητα της επιφάνειας μόνο όπου επηρεάζει τη λειτουργία.
- Καθορίστε πλήρως τα νήματα, συμπεριλαμβανομένων των απαιτήσεων προτύπου, κλάσης, βάθους και εισαγωγής.
- Προσδιορίστε την απαιτούμενη μέθοδο επιθεώρησης, το σχέδιο δειγματοληψίας και τη μορφή της έκθεσης.
- Εξετάστε τις ασυνήθιστες ανοχές με το μηχανουργείο πριν από την παραγωγή.
Συμπέρασμα
Η αξιόπιστη ανοχή CNC αποτελεί ισορροπία μεταξύ λειτουργίας, κατασκευασιμότητας και επαλήθευσης. Το ISO 2768 μπορεί να απλοποιήσει τις μη κρίσιμες διαστάσεις, ενώ το GD&T μπορεί να επικοινωνήσει τις λειτουργικές σχέσεις με μεγαλύτερη σαφήνεια από τα γενικά όρια συν-ή-πλην. Κανένα από τα δύο συστήματα δεν αντικαθιστά την κρίση μηχανικής ή την αξιολόγηση του προμηθευτή.
Ξεκινήστε με τη λειτουργία συναρμολόγησης, επιλέξτε ουσιαστικά σημεία αναφοράς, διαχωρίστε το μέγεθος από τη γεωμετρία και την υφή της επιφάνειας και λάβετε υπόψη το υλικό, τη ρύθμιση, το φινίρισμα και τις μετρήσεις. Αυτή η προσέγγιση παράγει εξαρτήματα που ταιριάζουν και λειτουργούν χωρίς να πληρώνουν για ακρίβεια που δεν χρειάζεται ο σχεδιασμός.