
El diseño para la fabricación (DFM, por sus siglas en inglés) adapta una pieza para que pueda producirse de forma fiable con la calidad, el volumen, el coste y el plazo de entrega requeridos. En el mecanizado CNC, vincula la función con el acceso a la herramienta, la sujeción de la pieza, la estrategia de configuración, la tolerancia, el acabado y la inspección.
Las recomendaciones numéricas de cualquier guía en línea son solo un punto de partida. Una pared de aluminio de 0.8 mm puede ser sencilla si es corta y está bien apoyada, pero inestable si tiene 80 mm de altura. Un agujero profundo puede ser factible en una aleación y arriesgado en otra. Utilice la lista de verificación a continuación para preparar un diseño robusto y, a continuación, revise la geometría final con el proveedor previsto.
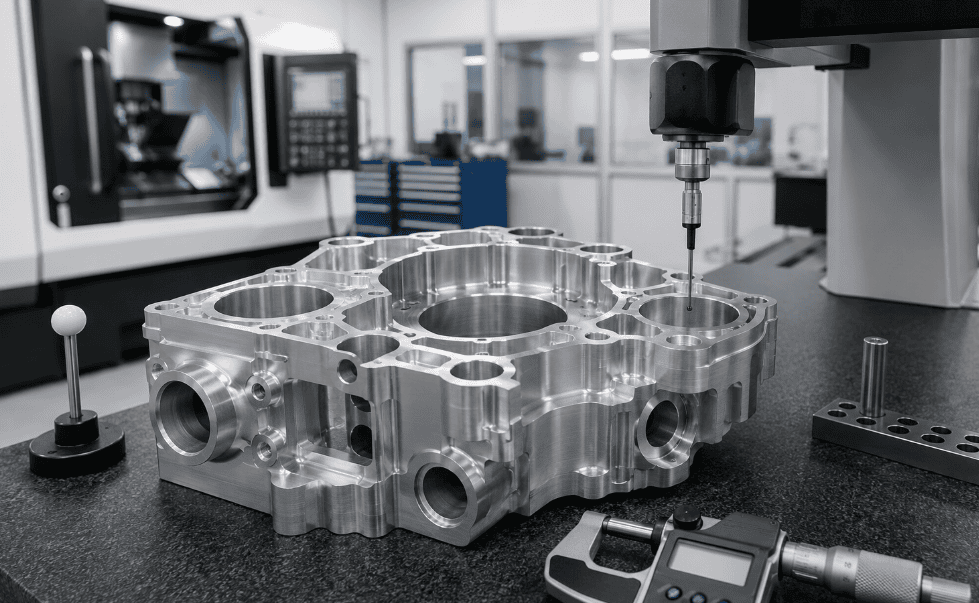
Lista de verificación rápida de DFM para CNC
Antes de enviar una solicitud de cotización para mecanizado CNC, utilice esta lista de verificación DFM rápida para reducir costos, evitar riesgos de tolerancia y acortar los plazos de entrega. El objetivo no es simplificar cada función a cualquier precio, sino proteger las funciones importantes y, al mismo tiempo, proporcionar al taller de mecanizado una ruta de fabricación clara y repetible.
Artículo DFM | Que comprobar | Por qué importa |
Función y datos | Defina las interfaces críticas, los puntos de referencia de ensamblaje y las referencias de inspección. | Evita sobreestimar la tolerancia de las características de bajo riesgo, dejando sin aclarar la geometría importante. |
Material y existencias | Confirme la aleación, el temple, la forma del material, la dirección del grano y el margen de mecanizado. | Controla la distorsión, la disponibilidad, el tiempo de desbaste y la estabilidad de la pieza final. |
Paredes y bolsillos | Evite paredes delgadas sin soporte, cavidades estrechas y profundas y el alcance excesivo de las herramientas. | Reduce las vibraciones, la desviación, el mal acabado y la lentitud del ciclo de producción. |
Agujeros y roscas | Utilice diámetros estándar, relaciones de profundidad prácticas y especificaciones completas de las roscas. | Mejora la disponibilidad de las herramientas, la precisión, la evacuación de virutas y la claridad de la inspección. |
Tolerancias | Aplique tolerancias estrictas únicamente cuando la función o el montaje lo requieran. | Reduce los costes innecesarios de mecanizado, inspección y desperdicio. |
Sujeción | Proporcionar zonas de sujeción estables y proteger las superficies cosméticas o de sellado. | Mejora la repetibilidad entre configuraciones y lotes de producción. |
Acabado e inspección | Estado del recubrimiento, enmascaramiento, estado de los bordes, necesidades de la máquina de medición por coordenadas (CMM) y reglas de aceptación. | Evita disputas dimensionales después del acabado o la inspección final. |
Definir la función antes que la geometría.
Antes de optimizar las fresas y los radios de las esquinas, identifique la función que debe cumplir la pieza. Marque las interfaces que controlan el ensamblaje, el sellado, la alineación, el soporte de los cojinetes, el flujo de fluidos, el movimiento, el contacto eléctrico, la vida útil o la apariencia. Separe las características críticas para el funcionamiento de las características de holgura y estéticas.
Registre la carga, la temperatura, el entorno, los componentes de acoplamiento y la cantidad de producción. Esto evita sobreestimar las tolerancias de las dimensiones no críticas, dejando una interfaz crítica sin definir. Una buena revisión DFM de CNC comienza con la función y luego la relaciona con el material, la estrategia de configuración, las tolerancias, la sujeción de la pieza y la inspección.
Elija el material y el formato de stock con detenimiento.
Considere la resistencia, la rigidez, la resistencia a la corrosión, la temperatura, el peso, el desgaste, la certificación y la disponibilidad. Luego, confirme la forma del material: placa, barra, tubo, extrusión, fundición o forja. Un diseño que parece sencillo en CAD puede resultar costoso si requiere un desbaste excesivo a partir de material de dimensiones superiores a las permitidas.
Diseñar cerca del espesor de material disponible reduce el desperdicio y el tiempo de mecanizado, pero el tamaño nominal del material no garantiza el tamaño final. Deje margen para el mecanizado en las caras funcionales. Para marcos delgados o piezas asimétricas, considere el uso de material con alivio de tensiones y una secuencia de mecanizado de desbaste, estabilización y acabado.
En el caso de chapas laminadas o materiales anisotrópicos, la dirección de la fibra puede afectar la resistencia, la deformación y el aspecto. Incluya este requisito en el plano o en la especificación de compra cuando sea relevante.
Diseñar en torno a herramientas estándar
Las brocas, fresas, escariadores, machos de roscar, fresas de roscar e insertos estándar reducen el tiempo de adquisición y preparación de herramientas. Utilice diámetros de orificio, series de rosca, radios de esquina y anchos de socavado estándar siempre que sea posible. Agrupe características similares para que una sola herramienta pueda mecanizar varias áreas.
Evite utilizar fresas con diferencias mínimas. Cada herramienta adicional requiere programación, cambio de herramienta, control de desgaste e inspección. Si se necesita una herramienta de tamaño especial, verifique su disponibilidad antes de finalizar el dibujo.
Aumentar los radios de las esquinas internas
Las fresas rotativas no permiten obtener esquinas verticales internas perfectamente afiladas. Los radios pequeños requieren fresas de extremo pequeño, que eliminan material lentamente y son más propensas a deformarse o romperse. El radio interno debe ser lo más grande posible, dentro de los límites de la función.
Para cavidades profundas, un punto de partida útil es un radio interno mayor que un tercio de la profundidad de la cavidad. Otra técnica práctica consiste en especificar un radio ligeramente mayor que el radio estándar de la herramienta, por ejemplo, 3.5 mm en lugar de 3.0 mm. De esta forma, la fresa puede seguir una trayectoria más suave sin permanecer completamente enganchada en la esquina.
Si un componente rectangular de acoplamiento necesita espacio libre, añada rebajes en las esquinas o formas de hueso de perro en lugar de forzar un hueco demasiado afilado.
Limitar la profundidad del bolsillo y el alcance de la herramienta
Las cavidades profundas y estrechas requieren herramientas largas. A medida que aumenta la longitud de la herramienta, la rigidez disminuye rápidamente, lo que provoca vibraciones, conicidad, un acabado deficiente y velocidades de avance más lentas. La profundidad de cavidad recomendada suele ser aproximadamente cuatro veces el ancho de la cavidad; las características que se aproximan a diez diámetros de herramienta requieren una revisión minuciosa.
Abra el hueco, aumente el radio, reduzca la profundidad o divida el conjunto cuando sea posible. Compruebe el acceso a todo el portaherramientas: una fresa puede tocar el suelo mientras su pinza o soporte choca con las paredes circundantes.
Mantén las paredes y los suelos rígidos.
Las paredes delgadas vibran bajo la fuerza de corte y pueden separarse de la herramienta. Tras soltar la pieza, la tensión residual también puede provocar su desplazamiento. Para un diseño para la fabricación (DFM) general, se recomienda comenzar con un espesor de aproximadamente 0.8 mm para paredes metálicas y 1.5 mm para paredes de plástico; en geometrías favorables, se pueden utilizar aproximadamente 0.5 mm para metal y 1.0 mm para plástico. Estos no son mínimos universales.
La altura de la pared, la longitud sin soporte, el material y la tolerancia son tan importantes como el espesor. Añada nervaduras, acorte tramos, utilice transiciones graduales o deje material de soporte temporal para la operación final. Para piezas de producción, la pregunta clave no es solo si la pared se puede mecanizar una vez, sino si se puede mecanizar de forma repetible al volumen requerido.
Diseñar agujeros para el proceso requerido
Utilice brocas de diámetro estándar siempre que sea posible. Un orificio perforado es económico, pero un diámetro con tolerancia ajustada puede requerir escariado, mandrinado, interpolación, bruñido o rectificado. Especifique la tolerancia funcional y deje que el proceso se derive de ella.
Siempre que sea posible, mantenga la profundidad de los agujeros cerca de cuatro diámetros. Para agujeros más profundos, puede ser necesario el taladrado intermitente, la refrigeración a través de la herramienta, el taladrado profundo o el acceso por ambos lados. En el caso de agujeros ciegos, tenga en cuenta el cono de la punta de la broca y el espacio para las virutas.
Asegúrese de que haya suficiente distancia entre los bordes y que la herramienta sea accesible. Los agujeros muy juntos, los conductos que se cruzan y los agujeros que penetran en superficies curvas o angulares pueden desviarse o crear rebabas difíciles de eliminar.
Especifique los hilos por completo.
Utilice estándares de rosca métricos o unificados comunes y evite profundidades de rosca innecesarias. Un acoplamiento completo de la rosca, de aproximadamente 1 a 1.5 veces el diámetro nominal, es suficiente para muchas aplicaciones; el valor correcto depende del elemento de fijación y del material. Una profundidad excesiva no aporta resistencia útil una vez que la longitud de acoplamiento ya es adecuada y aumenta el riesgo de rotura de la broca y acumulación de virutas.
Para roscas ciegas, indique una profundidad de perforación adicional. Especifique la designación, la clase, la profundidad de la rosca, el lado de entrada, los insertos y si se aplica recubrimiento o enmascaramiento.
Evite o estandarice los socavados.
Las zonas de socavado no se pueden alcanzar con una fresa estándar mediante un acceso directo. Es posible que se requieran fresas con ranura en T, cola de milano, chavetero, tipo piruleta o personalizadas. Cuando sea necesario realizar un socavado, utilice anchos estándar y deje suficiente espacio libre para el cuerpo y el vástago de la fresa.
Como punto de partida, muchas herramientas de socavado estándar admiten una profundidad cercana al doble de su ancho de corte, mientras que la holgura interna puede requerir varias veces la profundidad de la característica. Confirme las herramientas reales. Si la característica existe únicamente para liberar una esquina de acoplamiento, rediseñar la pieza de acoplamiento o añadir un simple alivio puede resultar menos costoso.
Reduzca los tiempos de preparación y reorientación.
Cada configuración implica carga, sondeo, transferencia de datos, programación, inspección y errores entre orientaciones. Agrupe las características críticas relacionadas en una sola sujeción siempre que sea posible.
Diseñe superficies de sujeción de piezas estables y fáciles de identificar. Proporcione suficiente material o geometría para abrazaderas, mordazas o fijaciones sin dañar las áreas funcionales. Las piezas sin caras paralelas, con bordes muy finos o superficies críticas en todos los lados pueden requerir mordazas blandas, fijaciones por vacío, adhesivos, pestañas de sacrificio o fijaciones personalizadas. Para obtener más información, consulte nuestra guía sobre el diseño de fijaciones CNC para piezas mecanizadas de precisión repetibles.
Las máquinas multieje o de torneado-fresado pueden reducir los tiempos de preparación, pero una máquina más sencilla con un buen sistema de fijación puede resultar más económica a gran escala. Solicite al proveedor que compare las diferentes opciones durante la cotización.
Utilice una estrategia de datos funcionales y tolerancia.
Seleccione referencias que representen la posición de la pieza en el ensamblaje y que puedan establecerse durante el mecanizado y la inspección. Evite las cadenas de dimensiones que acumulan variaciones. Utilice dimensiones de referencia o de coordenadas estables y aplique GD&T cuando comunique la posición, el perfil, la orientación o la excentricidad de forma más directa.
Aplique tolerancias estrictas solo a las características críticas. Las tolerancias generales pueden controlar el resto. Realice un análisis de tolerancias de ensamblaje antes de reducir la tolerancia de una pieza, ya que el problema principal puede estar presente en varios componentes. Para una planificación de tolerancias más detallada, consulte nuestra guía de tolerancias para mecanizado CNC.
La rugosidad superficial no sustituye la planitud ni el control dimensional. Indique cada requisito únicamente cuando afecte a la función.
Planifique las operaciones secundarias con anticipación.
El anodizado, el recubrimiento, el tratamiento térmico, la pasivación, el electropulido, el granallado, el recubrimiento en polvo y el pulido pueden alterar las dimensiones, los bordes, la textura superficial y la deformación. Indique si las dimensiones se aplican antes o después de la operación. Añada el margen de mecanizado o rectificado cuando sea necesario.
Identifique los orificios, roscas, contactos y superficies de sellado enmascarados. Para piezas endurecidas, defina qué características se desbastan antes del tratamiento térmico y se terminan posteriormente.
Diseño para desbarbado, limpieza y marcado.
Defina el estado del borde: redondear los bordes afilados, aplicar un chaflán específico o mantener un borde afilado controlado. Los orificios transversales y los conductos internos que se cruzan pueden atrapar rebabas difíciles de ver o eliminar. Añada accesos para cepillos, flujo abrasivo, lavado o inspección cuando la limpieza sea fundamental.
Prefiera texto en relieve, fuentes sencillas y un grosor de trazo adecuado. Utilice marcado láser o con tinta cuando el texto mecanizado aumente innecesariamente el tiempo de ciclo.
Hacer que la pieza sea inspeccionable
Un requisito que no se puede medir con precisión no está listo para la producción. Asegúrese de que los puntos de referencia sean accesibles para los dispositivos de fijación y los equipos de inspección. Los perfiles internos profundos, los socavados ocultos y las paredes flexibles pueden requerir calibres especiales, escaneo, seccionamiento o pruebas funcionales.
Defina los registros necesarios de la primera pieza, la máquina de medición por coordenadas (CMM), el material, el recubrimiento, la capacidad o el muestreo. Acuerde la temperatura, el acondicionamiento del plástico, el método de medición y las reglas de aceptación.
Errores comunes en el diseño para la fabricación (DFM) de máquinas CNC y mejores alternativas
Error común | Por qué aumenta el riesgo | Mejor opción DFM |
Esquinas internas afiladas | Requieren herramientas de corte muy pequeñas o electroerosión, lo que aumenta el tiempo y el coste. | Utilice radios más grandes, rebajes en las esquinas o holgura en forma de hueso de perro. |
Tolerancias excesivamente estrictas en todas partes | Aumenta los costos de mecanizado, inspección y desperdicio sin mejorar la funcionalidad. | Reserve tolerancias estrictas para las interfaces críticas y utilice tolerancias generales en el resto de las aplicaciones. |
bolsillos estrechos y profundos | Provoca desviación de la herramienta, vibraciones y un acabado superficial deficiente. | Abre la geometría, aumenta el radio de las esquinas o divide el diseño. |
Paredes delgadas sin soporte | Puede deformarse durante el corte, la sujeción o la liberación de tensión. | Añada nervaduras, acorte los tramos sin soporte o deje material de soporte temporal. |
Datos poco claros | Genera inconsistencias en las referencias de mecanizado e inspección. | Defina datos funcionales que se ajusten a las necesidades de montaje e inspección. |
Ignorando el espesor del recubrimiento | Puede provocar que los orificios, las roscas y los ajustes no cumplan con las especificaciones después del acabado. | Indique si las dimensiones se aplican antes o después del acabado y defina el enmascaramiento. |
Publicar un paquete de solicitud de cotización completo y sin conflictos
Envíe un modelo 3D nativo o neutro, generalmente STEP, junto con un dibujo 2D controlado para tolerancias, GD&T, roscas, acabados, notas y requisitos de inspección. Incluya la especificación del material, la cantidad, la revisión, el plazo de entrega deseado y cualquier sustituto aprobado.
Indique qué documento rige en caso de conflicto entre el modelo y el dibujo. Elimine las dimensiones duplicadas y las notas obsoletas. Para la definición basada en el modelo, confirme que el proveedor puede leer las anotaciones semánticas y el estándar especificado.
Easiahome puede revisar su modelo CAD y dibujo 2D antes de la cotización para identificar factores de costo, riesgos de tolerancia, desafíos de sujeción, requisitos de inspección y problemas de plazos de entrega. Si su proyecto requiere piezas mecanizadas de precisión, nuestro equipo de servicios de mecanizado CNC puede ayudarle a convertir un diseño funcional en un plan de fabricación práctico.
Lista de verificación final de DFM para CNC
- Se identifican las funciones críticas y las interfaces de acoplamiento.
- Se especifican el material, el temple, el estado, la forma de la pieza y la dirección de la veta.
- Siempre que sea posible, se utilizan herramientas estándar, agujeros, roscas, radios y rebajes.
- Los huecos, perforaciones, paredes, suelos y el alcance de las herramientas tienen proporciones de aspecto aceptables.
- El portaherramientas y el dispositivo de sujeción de la pieza son accesibles físicamente.
- Las características críticas relacionadas pueden mecanizarse a partir de una configuración o punto de referencia común.
- Las tolerancias y las medidas dimensionales y dimensionales (GD&T) protegen la funcionalidad sin necesidad de una precisión innecesaria.
- Se definen el recubrimiento, el tratamiento térmico, el enmascaramiento y el estado dimensional final.
- Se especifican la eliminación de rebabas, la limpieza, el marcado y el estado de los bordes.
- Los puntos de referencia y las características críticas pueden inspeccionarse mediante un método acordado.
- El modelo 3D, el dibujo, la revisión, la orden de compra y el plan de inspección coinciden.
- Los resultados del prototipo se incorporarán antes de la producción en serie.
Preguntas Frecuentes
P: ¿Qué es DFM en el mecanizado CNC?
A: DFM, o diseño para la fabricación, significa ajustar el diseño de una pieza para que pueda mecanizarse de forma fiable con el coste, la tolerancia, la calidad y el plazo de entrega requeridos. En el mecanizado CNC, DFM abarca el acceso a la herramienta, el material, la sujeción de la pieza, la configuración, las tolerancias, el acabado y la inspección.
P: ¿Cómo puede el DFM reducir el coste del mecanizado CNC?
A: El diseño para la fabricación (DFM) reduce los costos mediante el uso de herramientas estándar, evitando tolerancias innecesariamente estrictas, limitando las características difíciles, reduciendo los tiempos de preparación, mejorando la sujeción de las piezas y evitando el desperdicio o la necesidad de rehacer el trabajo.
P: ¿Cuál es el espesor de pared óptimo para piezas mecanizadas por CNC?
R: No existe un mínimo universal. Como punto de partida, muchos diseños utilizan aproximadamente 0.8 mm o más para paredes metálicas y aproximadamente 1.5 mm o más para paredes de plástico, pero la altura de la pared, el material, la longitud sin soporte y la tolerancia son igualmente importantes.
P: ¿Cómo afectan las tolerancias al precio del mecanizado CNC?
A: Las tolerancias más estrictas generalmente requieren un mecanizado más lento, una sujeción más estable de la pieza, una inspección adicional y, en ocasiones, un acabado secundario. Aplique tolerancias estrictas solo a las características que controlan la función, el ajuste o el ensamblaje.
P: ¿Qué archivos debo enviar para la revisión DFM de CNC?
A: Envíe un modelo CAD 3D, un dibujo 2D, las especificaciones del material, el acabado superficial, la cantidad, el plazo de entrega previsto, las notas sobre tolerancias, los requisitos de inspección y cualquier restricción de montaje o estética.
Conclusión
Un diseño para la fabricación (DFM) eficaz para CNC considera todo el proceso de fabricación, no solo el espesor mínimo de pared y el radio de la fresa. Los diseños más robustos conectan los requisitos funcionales con el material, el stock, las herramientas, el acceso, la sujeción de la pieza, las configuraciones, las tolerancias, el acabado y la inspección.
Utilice la geometría recomendada siempre que sea posible, distinga entre lo factible y lo repetible a escala de producción e involucre al taller de mecanizado antes de finalizar el diseño. Una breve revisión del diseño para la fabricación (DFM) puede ahorrar horas de mecanizado, prevenir disputas en la inspección, mejorar el rendimiento y acortar el proceso desde el prototipo hasta la producción fiable.





