La tolerancia es la variación permitida respecto a una dimensión nominal o un requisito geométrico. No es lo mismo que la resolución de la pantalla de la máquina, ni es un valor único que se aplique a todas las características de una pieza. Un centro de mecanizado moderno puede moverse en incrementos muy pequeños, pero el componente final sigue viéndose afectado por la deflexión de la herramienta, la sujeción de la pieza, la dilatación térmica, el movimiento del material, la incertidumbre en la inspección y el número de configuraciones.
Por lo tanto, la mejor estrategia de tolerancias comienza con la función. Un asiento de cojinete , una superficie de sellado, un patrón de orificios para pasadores o un diámetro de rotación pueden requerir un control preciso. Un hueco o un perfil exterior estético generalmente no lo requieren. Especificar la misma tolerancia estricta en todas partes aumenta los costos de mecanizado e inspección sin mejorar necesariamente el ensamblaje.
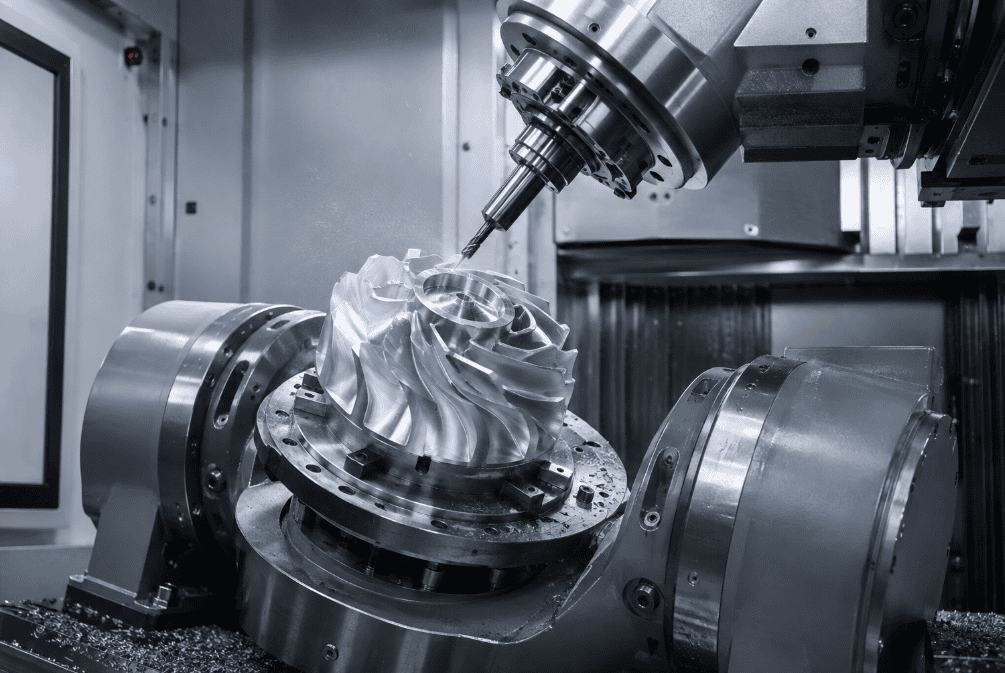
¿Qué controla la tolerancia de una máquina CNC?
Una especificación completa de una pieza normalmente utiliza varios tipos de control:
- Tolerancia de tamañolimita la longitud, el ancho, el diámetro, el grosor o la distancia entre superficies opuestas.
- Tolerancia geométricaControla la forma, la orientación, la ubicación, el perfil o la excentricidad. Algunos ejemplos son la planitud, la perpendicularidad, la posición y la excentricidad total.
- Textura de superficieDescribe la rugosidad microscópica, generalmente con un valor Ra. La rugosidad superficial es importante, pero no reemplaza las tolerancias dimensionales o geométricas.
- Requisitos de bordeDeterminar si los bordes son afilados, biselados, redondeados o simplemente desbarbados.
Estos controles resuelven distintos problemas. Un orificio puede cumplir con su tolerancia de diámetro, pero estar en la ubicación incorrecta. Un eje puede cumplir con las medidas de diámetro locales, pero presentar una desviación inaceptable. Una superficie de sellado plana puede tener el espesor correcto, pero no ser plana. Unos buenos planos especifican el requisito que realmente protege la funcionalidad.
ISO 2768: Qué abarca y qué ha cambiado
La norma ISO 2768-1 establece tolerancias generales para dimensiones lineales y angulares que no cuentan con tolerancias individuales. Utiliza cuatro clases: fina (f), media (m), gruesa (c) y muy gruesa (v). La variación permitida aumenta con el tamaño nominal, por lo que «ISO 2768-m» no implica un valor constante de más o menos en todo el dibujo.
Como referencia simplificada, las clases fina y media de la norma ISO 2768-1 permiten desviaciones menores para dimensiones cortas y desviaciones progresivamente mayores para dimensiones largas. Por ejemplo, los resúmenes de fabricación disponibles públicamente muestran ±0.05 mm para dimensiones lineales de clase fina de 0.5 a 6 mm, mientras que la clase media suele ser de ±0.10 mm en el mismo rango. Entre 30 y 120 mm, los resúmenes publicados aumentan a aproximadamente ±0.15 mm para la clase fina y ±0.30 mm para la clase media. Consulte siempre la norma con licencia y la edición especificada en el contrato antes de publicar un plano de producción.
También existe un detalle sobre el estado que muchas guías de mecanizado omiten. La ISO indica que la norma ISO 2768-2:1989, utilizada anteriormente para tolerancias geométricas generales, ha sido retirada e identifica la ISO 22081:2021 como su sustituta. La ISO 1101 define el lenguaje de símbolos y las reglas de interpretación para la tolerancia geométrica explícita. En agosto de 2026, la ISO también mostró la segunda edición de la ISO 2768 en proceso de publicación, mientras que la ISO 2768-1:1989 seguía siendo la edición publicada. Para industrias controladas, escriba la designación completa de la norma y la edición en el bloque de título y confirme que el proveedor utiliza la misma interpretación.
¿Cuándo utilizar tolerancias generales?
Las tolerancias generales son útiles para dimensiones no críticas porque facilitan la lectura de los planos. Una nota en el cajetín puede abarcar longitudes, diámetros, radios, chaflanes y ángulos comunes, mientras que las características críticas reciben límites individuales.
No se fíe de una nota general para el ajuste a presión, el asiento del cojinete, el diámetro del sello, el patrón de orificios de precisión, el punto de referencia de posicionamiento, el espesor de pared controlado o una dimensión afectada por el recubrimiento. Estas características deben tener tolerancias específicas y estar vinculadas a un sistema de referencia claro cuando la ubicación o la orientación sean importantes.
Evite también mezclar sistemas indiscriminadamente. Tanto ISO GPS como ASME Y14.5 son sistemas de especificación consolidados, pero sus valores predeterminados y terminología no son intercambiables en todas las situaciones. Indique qué sistema rige el dibujo.
GD&T para mecanizado CNC
El dimensionamiento y la tolerancia geométrica indican cómo puede variar una característica sin que la pieza pierda su funcionalidad. Un marco de control de características permite controlar la rectitud, la planitud, la circularidad, la cilindricidad, el perfil, el paralelismo, la perpendicularidad, la angularidad, la posición, la desviación circular o la desviación total.
La principal ventaja es la claridad funcional. Supongamos que cuatro orificios de holgura deben alinearse con un conjunto de acoplamiento. Aplicar dimensiones de coordenadas muy estrictas (con tolerancias de más o menos) puede crear una zona de tolerancia cuadrada y provocar el rechazo de piezas que se ensamblarían correctamente. Una tolerancia de posición puede definir una zona cilíndrica alrededor de la ubicación real. Cuando se aplican modificadores de condición del material, el diseño también puede obtener una tolerancia adicional a medida que el orificio real se aleja de la condición máxima del material.
El GD&T no siempre resulta más económico. Solo ahorra costes cuando el sistema de referencia coincide con la función del ensamblaje, la tolerancia es realista y el proveedor puede inspeccionarla. Una especificación compleja sin un plan de inspección genera retrasos en la cotización y discrepancias. Utilice el control más sencillo que defina completamente la función.
Rangos de tolerancia realistas para el mecanizado CNC
Los siguientes rangos son rangos de estimación prácticos para piezas estables de tamaño razonable, fabricadas con equipos adecuados y procesos controlados. No constituyen garantías. La capacidad real debe evaluarse en función del plano, el tamaño de la pieza, la relación de aspecto, el material, la cantidad, la máquina, los dispositivos de sujeción y el método de medición.
Característica o proceso | Rango de estimación práctico | Condiciones importantes |
Dimensiones generales fresadas | ± 0.05 hasta ± 0.13 mm | Dimensiones cortas a medianas, metal estable, características accesibles |
Diámetros torneados generales | ± 0.02 hasta ± 0.05 mm | Pieza de trabajo rígida, relación longitud-diámetro moderada. |
agujeros escariados o perforados con precisión | ± 0.01 hasta ± 0.025 mm | Diámetro adecuado, desgaste controlado de la herramienta, inspección en proceso |
Características de alta precisión seleccionadas | ± 0.005 hasta ± 0.01 mm | Características pequeñas y estables; acabado, inspección y control de procesos adicionales. |
Plásticos de ingeniería mecanizados | ± 0.10 hasta ± 0.25 mm | Fuertemente afectado por el polímero, la humedad, la temperatura y la geometría. |
Piezas grandes o de paredes delgadas | Se requiere revisión del dibujo | Predominan la dilatación térmica, las tensiones residuales, la sujeción de la pieza y la transferencia de datos. |
Las tolerancias inferiores a ±0.01 mm no se reducen simplemente a introducir un valor menor en el software CAM. La pieza puede requerir rectificado, bruñido, lapeado, mandrinado con plantilla, inspección en clima controlado, etapas de proceso coincidentes o utillaje personalizado. Límites extremadamente ajustados en todas las dimensiones pueden hacer que la pieza resulte antieconómica o imposible de verificar de forma consistente.
¿Qué determina la precisión alcanzable?
Comportamiento del material. El aluminio se mecaniza de forma predecible, pero puede liberar tensiones residuales tras una gran remoción de material. El acero endurecido aumenta las fuerzas de corte y el desgaste de la herramienta. El acero inoxidable delgado puede deformarse. El nailon absorbe la humedad, mientras que el PTFE y otros plásticos blandos pueden deformarse bajo las fuerzas de corte y medición.
Geometría de la estructura. Cavidades profundas, perforaciones largas, ejes delgados, bases delgadas y paredes altas reducen la rigidez. Una tolerancia alcanzable en un diámetro externo corto puede resultar poco realista en una estructura interna profunda.
El acceso a las herramientas y la configuración son factores importantes. Las características producidas en una sola configuración conservan su relación con mayor facilidad que las que se transfieren entre diferentes fijaciones. Cada reorientación introduce errores de transferencia de datos y de sujeción. El mecanizado de cinco ejes puede reducir las configuraciones, pero no elimina los efectos térmicos, de la herramienta ni de la inspección.
Temperatura. Los metales se dilatan con la temperatura. Un componente largo de aluminio medido a temperatura ambiente junto a una máquina puede no coincidir con la misma medición después de estabilizarse en una sala de inspección. Es fundamental definir con precisión la temperatura de referencia y permitir que la pieza se estabilice antes de la inspección final.
Procesamiento secundario. El anodizado, el recubrimiento, el tratamiento térmico, la pasivación, el pulido y el granallado pueden alterar las dimensiones o los bordes. Indique si el límite se aplica antes o después del acabado. Para orificios o roscas recubiertos, defina los requisitos de enmascaramiento e inspección final.
Capacidad de medición. Una tolerancia es incompleta sin un método de verificación fiable. Los calibradores pueden ser suficientes para dimensiones generales; para orificios estrechos, puede ser necesario utilizar calibres neumáticos o de interiores; para controles de posición o perfil complejos, puede ser necesario un sistema de medición por coordenadas (CMM) o de escaneo. La incertidumbre de la medición debe ser lo suficientemente pequeña como para justificar la decisión de aceptación.
Cómo las tolerancias estrictas aumentan los costos
Los límites más estrictos suelen requerir cortes más lentos, más pasadas de acabado, compensación frecuente de herramientas, menores tasas de remoción de material, piezas estabilizadas, configuraciones adicionales, dispositivos especiales y mayor inspección. También pueden reducir el rendimiento, ya que una pequeña variación en el proceso genera piezas no conformes.
El plano de menor coste no es el que presenta las tolerancias más amplias. Es el que controla con precisión solo las características que determinan el ajuste, el sellado, el movimiento, la alineación, la vida útil o la seguridad. Utilice el análisis de acumulación de tolerancias para distribuir la variación en todo el conjunto, en lugar de cargar toda la responsabilidad sobre un solo componente.
Lista de verificación de planos para tolerancias CNC confiables
Antes de solicitar un presupuesto, confirme lo siguiente:
- Identifique la norma y edición de dimensionamiento aplicable.
- Aplique una tolerancia general razonable a las dimensiones no críticas.
- Ajustes críticos de tolerancia, patrones de orificios, superficies de sellado y puntos de referencia individualmente.
- Cree un sistema de referencia que refleje cómo se ensambla o inspecciona la pieza.
- Evite dimensiones duplicadas, encadenadas o conflictivas.
- Indique si las dimensiones se aplican antes o después del recubrimiento y el tratamiento térmico.
- Defina la rugosidad superficial solo donde afecte a la función.
- Especifique las roscas por completo, incluyendo los requisitos de estándar, clase, profundidad e inserción.
- Identifique el método de inspección, el plan de muestreo y el formato del informe requeridos.
- Revise las tolerancias inusuales con el taller de mecanizado antes de la producción.
Conclusión
El control de tolerancias CNC fiable se basa en el equilibrio entre funcionalidad, facilidad de fabricación y verificación. La norma ISO 2768 simplifica las dimensiones no críticas, mientras que las tolerancias geométricas (GD&T) comunican las relaciones funcionales con mayor claridad que los límites generales de tolerancia. Ninguno de estos sistemas sustituye el criterio de ingeniería ni la revisión de los proveedores.
Comience con la función de ensamblaje, seleccione referencias significativas, separe el tamaño de la geometría y la textura de la superficie, y tenga en cuenta el material, la configuración, el acabado y la medición. Este enfoque produce piezas que encajan y funcionan correctamente sin sacrificar la precisión que el diseño requiere.