El mecanizado CNC es un método fiable para producir piezas metálicas y plásticas precisas, desde prototipos únicos hasta producciones de bajo y medio volumen. Sin embargo, dos componentes de aspecto similar pueden recibir presupuestos muy diferentes.
Esto se debe a que el coste del mecanizado CNC depende de más factores que la materia prima. La geometría, las tolerancias, el tiempo de preparación, el tipo de máquina, el acceso a las herramientas, el tratamiento superficial, la inspección y la cantidad influyen en el precio final.
Esta guía explica cómo se calculan los costes del mecanizado CNC , qué características aumentan el precio y cómo reducir los gastos de fabricación sin comprometer el rendimiento de la pieza.
¿Cuánto cuesta el mecanizado CNC?
No existe un precio fijo para una pieza mecanizada por CNC. Una simple placa de aluminio con agujeros perforados puede ser económica, mientras que un componente de titanio mecanizado en cinco ejes con tolerancias estrictas puede costar mucho más.
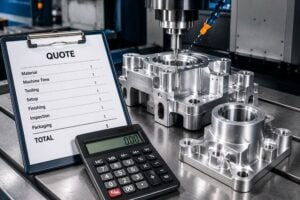
Los talleres de mecanizado CNC normalmente calculan el precio en función del tiempo de máquina, el material, la programación, la configuración, las herramientas, la inspección, el acabado y el embalaje.
Una mayor velocidad de producción no siempre implica un mayor coste total. Una máquina de cinco ejes puede terminar una pieza compleja en una sola configuración, mientras que una máquina de tres ejes puede requerir varias configuraciones, fijaciones personalizadas y alineaciones repetidas.
Cómo se calcula el coste del mecanizado CNC
Una fórmula simplificada es:
Coste total = material + programación y configuración + tiempo de mecanizado + utillaje + mano de obra + acabado + inspección + embalaje y envío
El precio unitario se puede expresar como:
Costo unitario = costos fijos ÷ cantidad de pedido + costo variable por unidad
Los costos fijos incluyen la programación CAM, la planificación del proceso, la preparación de los dispositivos de fijación, la configuración y la inspección de la primera pieza. Los costos variables incluyen la materia prima, el tiempo de corte, el desgaste de las herramientas, el acabado, la inspección y el embalaje.
Por eso, un prototipo de una sola pieza suele tener un precio unitario elevado. Todos los costes fijos se asignan a un solo componente. A medida que aumenta la cantidad, esos costes se distribuyen entre más piezas.
Principales factores que influyen en el coste del mecanizado CNC
Precio del material y maquinabilidad
El precio del material por kilogramo es solo una parte del cálculo. El tamaño del stock, la cantidad mínima de compra, el margen de corte, el desperdicio y la disponibilidad también son factores importantes.
El aluminio 6061 se mecaniza con eficiencia. El acero inoxidable generalmente requiere un corte más lento y provoca mayor desgaste de la herramienta. El titanio genera calor durante el mecanizado y requiere condiciones de corte conservadoras. Algunos plásticos de ingeniería son fáciles de cortar, pero pueden deformarse bajo calor o presión de sujeción.
Elegir un material que supere los requisitos de rendimiento reales puede aumentar innecesariamente el coste.
Tamaño de las piezas y utilización del material
Las piezas de mayor tamaño requieren más material, trayectorias de corte más largas y, a veces, máquinas más grandes. Un componente irregular también puede requerir el mecanizado de un bloque mucho mayor. Si la mayor parte del material se convierte en virutas, aumentan tanto el desperdicio como el tiempo de ciclo.
Siempre que sea posible, diseñe utilizando chapas, barras, tubos o materiales con forma casi final estándar.
Complejidad geométrica
La geometría compleja aumenta la programación, la cantidad de herramientas, los dispositivos de sujeción y el tiempo de ciclo. Las características costosas suelen incluir cavidades profundas, ranuras estrechas, radios internos pequeños, socavados, agujeros en ángulo, paredes delgadas, superficies complejas y agujeros con una alta relación de aspecto.
Una cavidad profunda con esquinas pequeñas puede requerir una fresa de extremo larga y de diámetro reducido. Esta herramienta es menos rígida, corta lentamente y es más propensa a vibrar o romperse. Aumentar el radio de la esquina suele permitir el uso de una herramienta más grande y estable.
Tolerancias y rugosidad superficial
Las tolerancias estrictas pueden requerir pasadas de acabado más lentas, mediciones repetidas, dispositivos especiales y equipos de inspección avanzados. Aplicar una tolerancia de ±0.01 mm a cada dimensión puede encarecer la pieza considerablemente.
Lo mismo se aplica a la rugosidad superficial. Valores de Ra muy bajos pueden requerir mecanizado, pulido o rectificado adicionales. Especifique tolerancias estrictas y acabados finos únicamente en elementos funcionales como asientos de cojinetes, superficies de sellado y referencias de alineación.
Configuraciones y direcciones de mecanizado
Cada vez que se retira, se recoloca y se realinea una pieza, aumentan los costos laborales y el tiempo de inactividad. Además, un mayor número de configuraciones genera más oportunidades para que se acumulen errores.
Acceso a herramientas y herramientas especiales
Las pequeñas características internas requieren herramientas pequeñas, las características profundas requieren herramientas largas y los rebajes o roscas especiales pueden requerir fresas personalizadas. Estas herramientas aumentan el costo y pueden prolongar el plazo de entrega.
El uso de tamaños de orificios estándar, pasos de rosca comunes, radios de esquina accesibles y dimensiones de ranura estándar ayuda a reducir los gastos de herramientas y el riesgo de producción.
Cantidad de producción
Normalmente, una mayor cantidad reduce el precio unitario porque la programación, la configuración, los accesorios y la inspección del primer artículo se distribuyen entre más piezas.
La mayor reducción suele producirse al pasar de un prototipo a una pequeña serie. Con cantidades mayores, la reducción se ralentiza porque los costes de material, tiempo de máquina, acabado e inspección siguen siendo variables.
Tratamiento e inspección de superficies
El anodizado, el recubrimiento, la pasivación, el recubrimiento en polvo, el tratamiento térmico, el pulido, el granallado y el marcado láser incrementan el costo. El precio depende del tamaño de la pieza, la superficie, el color, el espesor del recubrimiento, el enmascaramiento, los estándares de apariencia y los cargos mínimos por lote.
La inspección también puede modificar el precio. Algunos proyectos pueden requerir informes de CMM, inspección de primera pieza, certificados de materiales, trazabilidad o una inspección del 100 %. Estos requisitos deben especificarse durante la fase de solicitud de presupuesto.
Costes ocultos del mecanizado CNC
Algunos gastos son fáciles de pasar por alto. Un taller puede tener un cargo mínimo de instalación, mientras que un proveedor de acabado puede cobrar un precio mínimo por lote incluso para una sola pieza pequeña.
Los componentes delgados o irregulares pueden requerir mordazas blandas personalizadas, fijaciones por vacío, bloques de soporte o calibres específicos. Los orificios transversales internos pueden necesitar desbarbado manual, mientras que las piezas de acabado estético pueden requerir pulido y embalaje protector.
El riesgo de desperdicio es otro costo oculto. Las paredes delgadas, las tolerancias estrictas, los materiales costosos y los procesos largos con múltiples operaciones aumentan el impacto financiero de las piezas rechazadas.
Cómo reducir el coste del mecanizado CNC
Aplique tolerancias estrictas solo donde sea necesario.
Identifique los ajustes funcionales, las áreas de sellado, las superficies de alineación y los puntos de referencia. Utilice tolerancias generales económicas en otros lugares. Esto reduce el tiempo de acabado, el esfuerzo de inspección y el riesgo de desperdicio.
Aumentar los radios de las esquinas internas
Los radios mayores permiten utilizar herramientas más grandes y rígidas. Mejoran la velocidad de remoción de material y reducen la vibración. Evite las esquinas internas perfectamente afiladas, ya que las fresas giratorias dejan un radio de forma natural.
Evite llevar bolsillos excesivamente profundos.
Las cavidades profundas requieren herramientas largas y un corte lento. Reduzca la profundidad, abra la geometría desde otro lado o divida el diseño en varios componentes ensamblados.
Utilice agujeros y roscas estándar.
Las brocas, escariadores, machos de roscar y pasos de rosca estándar son más rápidos y económicos. Evite roscas innecesariamente profundas, ya que la máxima resistencia se suele lograr con un contacto limitado.
Mantener un espesor de pared estable
Las paredes muy delgadas pueden vibrar, doblarse o deformarse. Aumente el grosor siempre que sea posible, añada nervaduras de refuerzo y evite cambios bruscos de grosor.
Reducir configuraciones
Agrupe las características para que sean accesibles desde menos direcciones. Elimine los orificios laterales innecesarios y las características angulares. Para piezas complejas, compare varias configuraciones de tres ejes con una sola configuración de cinco ejes.
Elija materiales rentables
Seleccione el material según los requisitos mecánicos, térmicos, de corrosión y normativos. El aluminio 6061 puede ser suficiente donde el 7075 no sea necesario. El acero al carbono con recubrimiento protector puede reemplazar al acero inoxidable en algunas aplicaciones. El POM o el nylon pueden reemplazar al PEEK cuando las condiciones de servicio lo permitan.
Cualquier sustitución deberá ser aprobada por el ingeniero de diseño.
Simplifica el acabado de superficies
Utilice superficies sin acabado cuando la apariencia no sea crítica. Elija colores comunes, evite múltiples acabados en una misma pieza y defina claramente los estándares estéticos.
Proporcione información completa sobre la solicitud de cotización (RFQ).
Un paquete de cotización preciso debe incluir:
- Archivos CAD 3D, preferiblemente STEP o X_T.
- Dibujos 2D con tolerancias
- La clase de material
- Ordene la cantidad
- Acabado de la superficie
- Dimensiones críticas
- Requisitos de inspección
- Certificados requeridos
- Fecha de entrega prevista
- Demanda anual estimada
Contar con información completa reduce la necesidad de comunicar información repetida y ayuda a prevenir cambios de precio posteriores.
Cómo comparar presupuestos de mecanizado CNC
El precio unitario más bajo no siempre se traduce en el menor coste del proyecto. Confirme que cada presupuesto incluya el mismo tipo de material, tolerancias, acabado, nivel de inspección, embalaje y condiciones de entrega.
Verifique también si se incluyen la instalación, los accesorios, los certificados, los impuestos, el envío y el acabado. Revise el plazo de entrega, la capacidad de calidad, el soporte técnico, la comunicación y la experiencia con piezas similares.
Un presupuesto ligeramente superior puede ofrecer una mejor planificación del proceso, un menor riesgo de desperdicio, una entrega más fiable y menos problemas de calidad.
Conclusión
El coste del mecanizado CNC depende de muchos más factores que la materia prima y el tiempo de máquina. La geometría, las tolerancias, la configuración, las herramientas, el acabado, la inspección, el riesgo de desperdicio, el embalaje y la cantidad influyen en el presupuesto final.
Las reducciones de costos más efectivas suelen producirse durante la fase de diseño. Tolerancias prácticas, radios internos mayores, características estándar, geometría accesible, espesor de pared estable y materiales adecuados pueden reducir el costo sin comprometer el rendimiento.
Una solicitud de cotización clara y un socio de fabricación con experiencia son igualmente importantes. Cuando el proveedor comprende todos los requisitos, puede seleccionar la máquina, las herramientas, los accesorios y la estrategia de producción adecuados para ofrecer una cotización de mecanizado CNC más precisa y competitiva.
Preguntas frecuentes
P: ¿Por qué es caro un prototipo CNC de una sola pieza?
A: La programación, la configuración, las herramientas y la inspección de la primera pieza son costos fijos. Para una sola pieza, estos gastos no se pueden distribuir entre un lote mayor.
P: ¿El mecanizado de cinco ejes siempre es más caro?
R: No. Su tarifa por hora es más alta, pero puede reducir los tiempos de preparación, los accesorios, la mano de obra y los errores de alineación. Para piezas complejas, el costo total puede ser menor.
P: ¿Cómo puedo obtener un presupuesto preciso para el mecanizado CNC?
A: Proporcione un modelo 3D completo, un plano 2D detallado, información sobre materiales, cantidades, acabados, requisitos de inspección y plazos de entrega previstos. Un análisis DFM (Diseño para la Fabricación) puede identificar oportunidades de ahorro de costes antes de la producción.