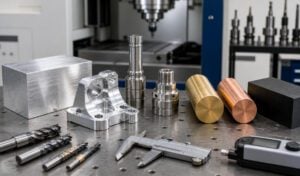
Η μηχανική κατεργασία άξονα είναι μια κρίσιμη διαδικασία κατασκευής για εξαρτήματα που μεταδίδουν ισχύ, υποστηρίζουν περιστρεφόμενα συγκροτήματα ή διατηρούν ακριβή ευθυγράμμιση. Από συμπαγείς άξονες κινητήρα έως μεγάλους άξονες μετάδοσης κίνησης, αυτά τα εξαρτήματα συχνά συνδυάζουν αρκετές απαιτητικές απαιτήσεις: μικρές ανοχές διαμέτρου, ελεγχόμενη εκκεντρότητα, ανθεκτικές έδρες ρουλεμάν και ακριβώς τοποθετημένες ακίδες, σφήνες ή σπειρώματα.
Ένας άξονας που φαίνεται απλός σε ένα μοντέλο CAD μπορεί να γίνει ακριβός εάν το υλικό, οι ανοχές ή το φινίρισμα της επιφάνειάς του δεν ταιριάζουν με τη λειτουργία του. Αυτός ο οδηγός εξηγεί τις κύριες διαδικασίες κατεργασίας άξονα CNC, τα συνηθισμένα υλικά, τις απαιτήσεις διαστάσεων και τις πρακτικές αποφάσεις σχεδιασμού που βοηθούν τους κατασκευαστές να παράγουν αξιόπιστα εξαρτήματα σε λογικό κόστος.
Τι είναι η κατεργασία άξονα;
Η κατεργασία άξονα παράγει κυλινδρικά εξαρτήματα μέσω τόρνευσης, φρεζαρίσματος, διάτρησης, λείανσης και τελικής επεξεργασίας με CNC. Οι περισσότεροι άξονες ξεκινούν ως στρογγυλές ράβδοι, σωλήνες ή σφυρήλατες προτού κοπούν οι διάμετροι, οι ώμοι, οι αυλακώσεις, τα σπειρώματα και τα χαρακτηριστικά μετάδοσης ροπής.
Οι συνήθεις τύποι αξόνων περιλαμβάνουν ευθύγραμμους άξονες, βαθμιδωτούς άξονες, κοίλους άξονες, έκκεντρους άξονες, άξονες με αυλακώσεις και άξονες με σπείρωμα. Χρησιμοποιούνται σε κινητήρες, αντλίες, κιβώτια ταχυτήτων, μεταφορικούς ιμάντες, οχήματα, ρομποτική, ιατρικό εξοπλισμό και βιομηχανικά μηχανήματα.
Η τόρνευση με CNC δημιουργεί συνήθως την κύρια κυλινδρική γεωμετρία. Η φρεζάρισμα προσθέτει εγκοπές κλειδαριών, επίπεδα τμήματα, σχισμές και εγκάρσιες οπές. Η λείανση μπορεί στη συνέχεια να βελτιώσει τις έδρες των ρουλεμάν ή τις επιφάνειες στεγανοποίησης που απαιτούν μικρότερες ανοχές και πιο λεία φινιρίσματα από ό,τι μπορεί να προσφέρει η τόρνευση από μόνη της.
Κοινές διαδικασίες κατεργασίας άξονα
CNC στροφή
Η τόρνευση με CNC είναι η κύρια διαδικασία για την παραγωγή διαμέτρων άξονα, ώμων, κωνικών άκρων, αυλακώσεων και ακραίων επιφανειών. Το περιστρεφόμενο τεμάχιο εργασίας κόβεται με ένα σταθερό εργαλείο, καθιστώντας τη διαδικασία αποτελεσματική για ομόκεντρα χαρακτηριστικά. Οι τόρνοι με κινούμενο εργαλείο μπορούν επίσης να τρυπήσουν εκτός κέντρου τρύπες ή να φρεζάρουν απλές επίπεδες επιφάνειες χωρίς να μεταφέρουν το τεμάχιο σε άλλη μηχανή.
Οι μακριές, λεπτές άξονες συχνά χρειάζονται κοντράμαντο ή σταθερή βάση για να μειωθεί η εκτροπή και ο κυματισμός.
CNC άλεση
Η φρεζάρισμα παράγει εγκοπές κλειδιών, επίπεδα κλειδιά, εγκοπές και σύνθετη γεωμετρία άκρων. Ένα κέντρο τόρνου μπορεί να ολοκληρώσει αυτές τις εργασίες σε μία εγκατάσταση, βελτιώνοντας την ευθυγράμμιση και μειώνοντας τον χειρισμό.
Τρίψιμο και φινίρισμα
Η κυλινδρική λείανση βελτιώνει την ακρίβεια της διαμέτρου, την στρογγυλότητα και το φινίρισμα μετά από τόρνευση ή θερμική επεξεργασία. Η λείανση χωρίς κέντρο είναι αποτελεσματική για μεγαλύτερους όγκους, ενώ η στίλβωση μπορεί να βελτιώσει τις επιφάνειες στεγανοποίησης και ολίσθησης.
Οι δευτερεύουσες εργασίες μπορούν να περιλαμβάνουν διάτρηση, κοχλιοτομή, διάνοιξη, ρίψη, ίσιωμα, θερμική επεξεργασία, επίστρωση και επιθεώρηση.
Ανοχές κατεργασίας άξονα και απαιτήσεις GD&T
Οι ανοχές του άξονα θα πρέπει να βασίζονται στη λειτουργία, ειδικά στις έδρες των ρουλεμάν, τις στεγανοποιήσεις και τις διεπαφές ζεύξης. Οι αυστηρές ανοχές σε κάθε διάμετρο αυξάνουν το κόστος κατεργασίας, επιθεώρησης και απόρριψης χωρίς να βελτιώνουν την απόδοση.
Οι ανοχές διαμέτρου ελέγχουν τον τύπο εφαρμογής μεταξύ ενός άξονα και ενός εξαρτήματος σύνδεσης. Μια εφαρμογή διάκενου επιτρέπει τη συναρμολόγηση και την κίνηση. Μια εφαρμογή μετάβασης παρέχει ακριβή θέση με περιορισμένο διάκενο, ενώ μια εφαρμογή παρεμβολής δημιουργεί μια ασφαλή σύνδεση μέσω εφαρμογής με πίεση ή θερμικής συναρμολόγησης. Θα πρέπει να χρησιμοποιούνται τυπικά συστήματα εφαρμογής όποτε είναι δυνατόν.
Σημαντικοί γεωμετρικοί έλεγχοι περιλαμβάνουν:
– Ευθύτητα, η οποία περιορίζει την κάμψη κατά μήκος του άξονα του άξονα.
– Κυκλικότητα, η οποία ελέγχει κάθε κυκλική διατομή.
– Κυλινδρικότητα, η οποία ελέγχει ολόκληρη την κυλινδρική επιφάνεια.
– Ομόκεντρος χαρακτήρας ή θέση**, που συνδέει ξεχωριστά χαρακτηριστικά με έναν κοινό άξονα.
– Συνολική εκκεντρότητα, η οποία ελέγχει τη συνδυασμένη μεταβολή μιας περιστρεφόμενης επιφάνειας σε σχέση με έναν άξονα αναφοράς.
Η εκκεντρότητα είναι ιδιαίτερα σημαντική για τις έδρες των ρουλεμάν, τις στεγανοποιήσεις και την περιστροφή υψηλής ταχύτητας. Σαφώς καθορισμένα σημεία αναφοράς οδηγούν στην εγκατάσταση και την επιθεώρηση. Δηλώστε τις κρίσιμες ανοχές σε ένα σχέδιο 2D και όχι μόνο στο μοντέλο 3D.
Σφήνες, σφήνες και άλλα χαρακτηριστικά άξονα
Οι σφηνακτήρες μεταδίδουν ροπή μεταξύ ενός άξονα και ενός γραναζιού, τροχαλίας ή συνδέσμου. Οι παράλληλοι σφηνακτήρες είναι συνηθισμένοι και οικονομικοί. Οι ξύλινοι σφηνακτήρες χρησιμοποιούν μια ημικυκλική θήκη που βοηθά στην τοποθέτηση του κλειδιού και μπορεί να ταιριάξει σε κωνικούς ή μικρότερους άξονες.
Το πλάτος, το βάθος και η θέση του αυλακιού κλειδαριάς επηρεάζουν την εφαρμογή και τη μεταφορά ροπής. Ένα άσκοπα βαθύ αυλάκι κλειδαριάς μειώνει την ενεργό διατομή του άξονα και μπορεί να δημιουργήσει συγκέντρωση κόπωσης. Οι σχεδιαστές θα πρέπει να χρησιμοποιούν τυπικές διαστάσεις κλειδιού και να περιλαμβάνουν κατάλληλες ακτίνες γωνίας όποτε το επιτρέπει η διάταξη σύνδεσης.
Οι σφήνες κατανέμουν το φορτίο σε πολλά δόντια και είναι κατάλληλες για υψηλότερη ροπή ή αξονική κίνηση. Οι ελικωτές σφήνες βελτιώνουν την κατανομή και την ευθυγράμμιση του φορτίου, αλλά τα εργαλεία και η επιθεώρησή τους συνήθως κοστίζουν περισσότερο από τα συμβατικά σφηνάκια.
Τοποθετήστε τα σπειρώματα, τις αυλακώσεις των δακτυλίων συγκράτησης και τις εγκάρσιες οπές μακριά από μεταβάσεις που δέχονται μεγάλη καταπόνηση, όπου είναι δυνατόν. Προτείνετε την αφαίρεση γρεζιών, επειδή τα γρέζια κοντά σε μια έδρα ρουλεμάν ή μια οπή λαδιού μπορούν να διαταράξουν τη συναρμολόγηση.
Απαιτήσεις φινιρίσματος επιφάνειας για κατεργασμένους άξονες
Το φινίρισμα της επιφάνειας επηρεάζει την απόδοση τριβής, στεγανοποίησης, φθοράς και κόπωσης. Μια γενική τόρνευση επιφάνειας μπορεί να είναι αποδεκτή για διαμέτρους χωρίς επαφή, ενώ οι θέσεις των ρουλεμάν και των στεγανοποιήσεων συχνά απαιτούν λεπτή τόρνευση ή λείανση.
Η τραχύτητα της επιφάνειας ορίζεται συνήθως ως Ra. Η απαίτηση πολύ χαμηλής τιμής σε ολόκληρο τον άξονα προσθέτει κόστος, επομένως εκχωρήστε την μόνο όπου το απαιτεί η λειτουργία.
Οι έδρες των ρουλεμάν χρειάζονται σταθερή γεωμετρία και φινίρισμα συμβατό με την επιλεγμένη εφαρμογή. Οι δυναμικές επιφάνειες στεγανοποίησης απαιτούν ελεγχόμενη τραχύτητα και κατεύθυνση κατεργασίας, επειδή τα βαθιά ή σπειροειδή σημάδια από το εργαλείο μπορούν να δημιουργήσουν διαδρομές διαρροής. Οι ολισθαίνουσες επιφάνειες ενδέχεται να χρειάζονται λείανση, στίλβωση ή επίστρωση για τη μείωση της τριβής και της φθοράς.
Τα σχέδια σχεδιασμού θα πρέπει να διακρίνουν τις λειτουργικές επιφάνειες από τις αισθητικές. Μια δήλωση όπως «Ra 0.8 µm στις έδρες των ρουλεμάν· Ra 3.2 µm αλλού» είναι συνήθως πιο οικονομική από την απαίτηση ολόκληρου του εξαρτήματος να πληροί την τιμή λεπτότερης κοπής.
Θερμική επεξεργασία και επιφανειακή επεξεργασία
Η θερμική επεξεργασία μπορεί να βελτιώσει την αντοχή, τη σκληρότητα και την αντοχή στη φθορά του άξονα. Συνήθεις επιλογές περιλαμβάνουν σκλήρυνση, απόσβεση και επαναβαφή, ενανθράκωση, νιτρίδωση και επαγωγική σκλήρυνση. Η επαγωγική σκλήρυνση είναι χρήσιμη όταν επιλεγμένες επιφάνειες απαιτούν αντοχή στη φθορά, ενώ ο πυρήνας του άξονα πρέπει να παραμείνει σκληρός.
Η θερμική επεξεργασία μπορεί να παραμορφώσει τα λεπτά εξαρτήματα. Οι άξονες ακριβείας συχνά υποβάλλονται σε πρόχειρη κατεργασία, θερμική επεξεργασία με περιθώριο λείανσης και στη συνέχεια τελική λείανση. Προσδιορίστε τη σκληρότητα, το βάθος επεξεργασίας και εάν οι διαστάσεις ισχύουν πριν ή μετά την επεξεργασία.
Οι επιφανειακές επεξεργασίες περιλαμβάνουν μαύρο οξείδιο, επινικέλωση χωρίς ηλεκτρόλυση, σκληρή επιχρωμίωση και παθητικοποίηση. Οι άξονες αλουμινίου μπορούν να ανοδιωθούν, ενώ τα εξαρτήματα από ανοξείδωτο χάλυβα μπορούν να παθητικοποιηθούν για βελτίωση της απόδοσης στη διάβρωση. Το πάχος της επίστρωσης πρέπει να λαμβάνεται υπόψη σε διαμέτρους στενής εφαρμογής.
Συμβουλές σχεδιασμού για τη μείωση του κόστους κατεργασίας άξονα
Ξεκινήστε με μια τυπική ράβδο κοντά στη μεγαλύτερη τελική διάμετρο. Χρησιμοποιήστε τυπικά σπειρώματα, κλειδαριές, αυλακώσεις και ακτίνες, ώστε ο κατασκευαστής να μπορεί να χρησιμοποιήσει τα διαθέσιμα εργαλεία.
Διατηρήστε τις ανοχές σε πρακτικό επίπεδο. Τηρήστε αυστηρές απαιτήσεις διαμέτρου, εκκεντρότητας και φινιρίσματος επιφάνειας για τις θέσεις των ρουλεμάν, των στεγανοποιήσεων και των συνδέσμων. Αποφύγετε τις βαθιές στενές αυλακώσεις, τις αιχμηρές εσωτερικές γωνίες και τις ακραίες αλλαγές διαμέτρου. Προσθέστε φιλέτα στους ώμους για να μειώσετε τη συγκέντρωση τάσης, επιβεβαιώνοντας παράλληλα ότι τα εξαρτήματα σύνδεσης παρέχουν επαρκή απόσταση.
Για μεγάλους άξονες, εξετάστε εάν ο σχεδιασμός μπορεί να χρησιμοποιήσει μεγαλύτερη διάμετρο, μικρότερο μη υποστηριζόμενο μήκος ή ξεχωριστά συναρμολογημένα εξαρτήματα. Όπου πολλά χαρακτηριστικά πρέπει να παραμείνουν ομόκεντρα, προσδιορίστε τα με σαφήνεια, ώστε να μπορούν να υποστούν μηχανική κατεργασία στην ίδια διάταξη.
Παρέχετε ποσότητες πρωτοτύπου και παραγωγής, ώστε ο προμηθευτής να μπορεί να επιλέξει μια κατάλληλη διαδικασία και να κατανείμει με ακρίβεια το κόστος εγκατάστασης και επιθεώρησης.
Τι να συμπεριλάβετε σε μια RFQ για κατεργασία άξονα
Ένα πλήρες αίτημα για προσφορά βοηθά στην αποφυγή καθυστερήσεων και υπερβολικά συντηρητικών τιμών. Περιλαμβάνει:
– Ένα αρχείο STEP ή άλλο αρχείο 3D CAD.
– Ένα δισδιάστατο τεχνικό σχέδιο με διαστάσεις, σημεία αναφοράς και GD&T.
– Ποιότητα υλικού και κατάσταση τροφοδοσίας ή θερμικής επεξεργασίας.
– Κρίσιμες διάμετροι, εφαρμογές, εκκεντρότητα και απαιτήσεις ευθύτητας.
– Προδιαγραφές αυλακιού κλειδαριάς, σφηνοειδούς αυλάκωσης, σπειρώματος και αυλάκωσης.
– Τραχύτητα επιφάνειας και απαιτήσεις επίστρωσης.
– Στόχος σκληρότητας και βάθους κάσας, όπου ισχύει.
– Πρωτότυπα και ποσότητες παραγωγής.
– Έγγραφα επιθεώρησης, πιστοποιητικά υλικών και απαιτήσεις παράδοσης.
Περιγράψτε επίσης το λειτουργικό φορτίο, την ταχύτητα, τη θερμοκρασία και το περιβάλλον όταν η επιλογή υλικού ή φινιρίσματος δεν είναι οριστική. Αυτές οι λεπτομέρειες επιτρέπουν στον κατασκευαστή να εντοπίσει τους κινδύνους κατασκευασιμότητας πριν από την παραγωγή.
Συχνές ερωτήσεις
Ε: Ποιο είναι το καλύτερο υλικό για έναν κατεργασμένο άξονα;
Α: Ο χάλυβας 1045 είναι κατάλληλος για πολλούς άξονες γενικής χρήσης, ενώ ο χάλυβας 4140 προτιμάται για υψηλότερα φορτία. Ο ανοξείδωτος χάλυβας είναι κατάλληλος για διαβρωτικά περιβάλλοντα και το αλουμίνιο ή το τιτάνιο μπορούν να επιλεγούν όταν το βάρος είναι κρίσιμο.
Ε: Ποιες ανοχές μπορεί να επιτύχει η κατεργασία άξονα CNC;
Α: Η επιτεύξιμη ανοχή εξαρτάται από τη διάμετρο, το μήκος, το υλικό και τη διαδικασία. Η τόρνευση μπορεί να αντέξει πολλές τυπικές εφαρμογές, ενώ η λείανση ακριβείας χρησιμοποιείται συχνά για απαιτητικές έδρες ρουλεμάν, στρογγυλότητα και εκκεντρότητα.
Ε: Πώς κατεργάζονται μηχανικά οι κλειδαρότρυπες στους άξονες;
Α: Οι κλειδαρότρυπες μπορούν να παραχθούν με φρεζάρισμα CNC, εγκοπή, διάτρηση ή εξειδικευμένες κοπτικές μηχανές. Η καλύτερη μέθοδος εξαρτάται από τον τύπο της κλειδαρότρυπειας, τη γεωμετρία του άξονα, την ανοχή και την ποσότητα.
Ε: Τι φινίρισμα επιφάνειας απαιτείται για έναν άξονα ρουλεμάν;
Α: Το σωστό φινίρισμα εξαρτάται από τον τύπο του ρουλεμάν, την εφαρμογή και τις συνθήκες λειτουργίας. Οι συστάσεις των κατασκευαστών ρουλεμάν θα πρέπει να καθοδηγούν τόσο την τραχύτητα όσο και την ανοχή των διαστάσεων.
Ε: Πώς μπορεί να μειωθεί το κόστος ενός μεγάλου άξονα;
Α: Χρησιμοποιήστε ρεαλιστικές απαιτήσεις ευθύτητας και εκκεντρότητας, αποφύγετε άσκοπα μικρές διαμέτρους, παρέχετε γεωμετρία φιλική προς την υποστήριξη και περιορίστε την ακριβή λείανση σε λειτουργικές επιφάνειες.
Ζητήστε μια προσφορά για κατεργασία άξονα κατά παραγγελία
Η αξιόπιστη παραγωγή αξόνων ξεκινά με τον σωστό συνδυασμό υλικού, γεωμετρίας, ανοχής και φινιρίσματος. Μια αξιολόγηση της κατασκευασιμότητας μπορεί να εντοπίσει ακριβά χαρακτηριστικά, αδύναμα σχήματα δεδομένων και απαιτήσεις επιθεώρησης που μπορούν να αποφευχθούν πριν φτάσουν στο εργοστάσιο.
Στείλτε στην EASIAHOME το μοντέλο CAD, το τεχνικό σας σχέδιο, τις απαιτήσεις υλικού, την ποσότητα και τις συνθήκες λειτουργίας σας. Η ομάδα μηχανικών μας μπορεί να εξετάσει το προσαρμοσμένο σχέδιο του άξονα σας, να σας προτείνει μια πρακτική μέθοδο κατασκευής και να προετοιμάσει μια προσφορά κατεργασίας άξονα CNC για πρωτότυπα ή εξαρτήματα παραγωγής.