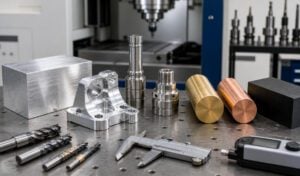
עיבוד שבבי של צירים הוא תהליך ייצור קריטי עבור רכיבים המעבירים כוח, תומכים במכלולים מסתובבים או שומרים על יישור מדויק. מגירי מנוע קומפקטיים ועד צירי תיבת הילוכים ארוכים, חלקים אלה משלבים לעתים קרובות מספר דרישות תובעניות: סבולות קוטר צר, ריצה מבוקרת, מושבי מיסבים עמידים וחריצים, חריצים או הברגות הממוקמים במדויק.
ציר שנראה פשוט במודל CAD יכול להפוך ליקר אם החומר, הסבולות או גימור המשטח שלו אינם מותאמים לתפקודו. מדריך זה מסביר את תהליכי עיבוד שבבי ציר CNC העיקריים, חומרים נפוצים, דרישות מידיות והחלטות עיצוב מעשיות המסייעות ליצרנים לייצר חלקים אמינים בעלות סבירה.
מהו עיבוד שבבי של פירים?
עיבוד שבבי של פירים מייצר רכיבים גליליים באמצעות חריטה, כרסום, קידוח, השחזה וגימור ב-CNC. רוב הפירים מתחילים כמוטות עגולים, צינורות או חומרי חישול לפני חיתוך קטרים, כתפיים, חריצים, הברגות ומאפיינים להעברת מומנט.
סוגי גלים נפוצים כוללים גלים ישרים, גלים מדורגים, גלים חלולים, גלים אקסצנטריים, גלים חריצים וגירים עם הברגה. הם משמשים במנועים, משאבות, תיבות הילוכים, מסועים, כלי רכב, רובוטיקה, ציוד רפואי ומכונות תעשייתיות.
חריטה ב-CNC יוצרת בדרך כלל את הגיאומטריה הגלילית העיקרית. כרסום מוסיף חריצי מפתח, חריצים שטוחים, חריצים וחורים צולבים. לאחר מכן, ליטוש עשוי לעדן מושבי מיסבים או משטחי איטום הדורשים סבולות צמודות יותר וגימורים חלקים יותר מאשר חריטה לבדה יכולה לספק.
תהליכי עיבוד שבבי נפוצים של פירים
CNC מפנה
חריטה ב-CNC היא התהליך העיקרי לייצור קוטרי פיר, כתפיים, חריצים, חריצים ופאות קצה. חומר העבודה המסתובב נחתך על ידי כלי נייח, מה שהופך את התהליך ליעיל עבור מאפיינים קונצנטריים. מחרטות עם כלי עבודה יכולים גם לקדוח חורים מחוץ למרכז או לעבד חריצים שטוחים פשוטים מבלי להעביר את החלק למכונה אחרת.
פירים ארוכים ודקים זקוקים לעתים קרובות למוט זנב או למנוחה יציבה כדי להפחית סטייה ורעידות.
כרסום CNC
כרסום מייצר חריצי מפתח, שולי מפתח ברגים, חריצים וגיאומטריה מורכבת של קצוות. מרכז כרסום יכול להשלים פעולות אלו בהקמה אחת, לשפר את היישור ולהפחית את הטיפול.
השחזה וגימור
ליטוש גלילי משפר את דיוק הקוטר, העגלגלות והגימור לאחר חריטה או טיפול בחום. ליטוש ללא מרכז יעיל לנפחים גבוהים יותר, בעוד ליטוש יכול לעדן משטחי איטום והחלקה.
פעולות משניות יכולות לכלול קידוח, הברגה, חריטת חריטת כלי קיטור, חריטה, יישור, טיפול בחום, ציפוי ובדיקה.
סבילות עיבוד שבבי של פיר ודרישות GD&T
סבולות פיר צריכות להתבסס על תפקוד, במיוחד במושבי מיסבים, אטמים וממשקי צימוד. סבולות צפופות בכל קוטר מגדילות את עלויות העיבוד, הבדיקה והגריטה מבלי לשפר את הביצועים.
סבולות הקוטר קובעות את סוג ההתאמה בין הציר לרכיב המחבר. התאמת מרווח מאפשרת הרכבה ותנועה. התאמת מעבר מספקת מיקום מדויק עם מרווח מוגבל, בעוד שהתאמת הפרעה יוצרת חיבור מאובטח באמצעות התאמת לחץ או הרכבה תרמית. יש להשתמש במערכות התאמה סטנדרטיות במידת האפשר.
בקרות גיאומטריות חשובות כוללות:
– ישרות, אשר מגבילה את הכיפוף לאורך ציר הציר.
– מעגליות, אשר שולטת בכל חתך רוחב מעגלי.
– גליליות, השולטת על פני השטח הגליליים המלאים.
– קונצנטריות או מיקום**, המקשרת מאפיינים נפרדים לציר משותף.
– ריצה כוללת, אשר שולטת על השינוי המשולב של משטח מסתובב יחסית לציר נתון.
ריצה חשובה במיוחד עבור מושבי מיסבים, אטמים וסיבוב במהירות גבוהה. נתוני נתונים מוגדרים בבירור מנחים את ההתקנה והבדיקה. ציינו סבולות קריטיות בשרטוט דו-ממדי ולא רק במודל התלת-ממדי.
חורי מפתח, חריצים ומאפייני פיר אחרים
חורי מפתח מעבירים מומנט בין ציר לגלגל שיניים, גלגלת או מצמד. חורי מפתח מקבילים נפוצים וחסכוניים. חורי מפתח מסוג Woodruff משתמשים בכיס חצי עגול המסייע באיתור המפתח ויכולים להתאים לפירים מחודדים או קטנים יותר.
רוחב, עומק ומיקום חור המפתח משפיעים על ההתאמה והעברת המומנט. חור מפתח עמוק שלא לצורך מפחית את חתך הרוחב האפקטיבי של הציר ויכול ליצור ריכוז עייפות. על המתכננים להשתמש במידות מפתח סטנדרטיות ולכלול רדיוסי פינות מתאימים בכל פעם שמכלול החיבור מאפשר זאת.
חריצים מפזרים עומס על פני מספר שיניים ומתאימים למומנט גבוה יותר או לתנועה צירית. חריצים אינבולטוריים משפרים את פיזור העומס ואת היישור, אך תהליך הייצור והבדיקה שלהם בדרך כלל עולים יותר מחריצים קונבנציונליים.
יש למקם את הברגות, חריצי טבעות התמיכה וחורים צולבים הרחק ממעברים לחוצים במיוחד, במידת האפשר. יש לציין הסרת שבבים מכיוון שקדים ליד מושב המיסב או חור השמן עלולים לשבש את ההרכבה.
דרישות גימור פני השטח עבור פירים מעובדים
גימור פני השטח משפיע על ביצועי חיכוך, איטום, שחיקה ועייפות. משטח חרוט כללי עשוי להיות מקובל עבור קטרים ללא מגע, בעוד שמיקומי מיסבים ואטמים דורשים לעתים קרובות חריטה עדינה או ליטוש.
חספוס פני השטח מוגדר בדרך כלל כ-Ra. דרישה לערך נמוך מאוד על פני כל הציר מוסיפה עלות, לכן יש להקצות אותו רק כאשר הפונקציה דורשת זאת.
מושבי מיסבים זקוקים לגיאומטריה עקבית וגימור התואם את ההתאמה הנבחרת. משטחי אטם דינמיים דורשים חספוס מבוקר וכיוון עיבוד מבוקרים מכיוון שסימני כלים עמוקים או ספירליים עלולים ליצור נתיבי דליפה. משטחי הזזה עשויים להזדקק לשיוף, ליטוש או ציפוי כדי להפחית חיכוך ובלאי.
שרטוטי עיצוב צריכים להבחין בין משטחים פונקציונליים לבין משטחים קוסמטיים. הצהרה כגון "Ra 0.8 מיקרומטר על מושבי המיסב; Ra 3.2 מיקרומטר במקומות אחרים" היא בדרך כלל חסכונית יותר מאשר דרישה שהחלק כולו יעמוד בערך העדין יותר.
טיפול בחום וטיפול פני השטח
טיפול בחום יכול לשפר את חוזק הציר, קשיותו ועמידותו בפני שחיקה. אפשרויות נפוצות כוללות הקשייה, כיבוי והרפיה, קרבוריזציה, ניטרידציה והקשייה אינדוקטיבית. הקשייה אינדוקטיבית שימושית כאשר משטחים נבחרים דורשים עמידות בפני שחיקה בעוד שליבת הציר חייבת להישאר קשוחה.
טיפול בחום יכול לעוות רכיבים דקים. צירים מדויקים עוברים לרוב עיבוד גס, טיפול בחום עם תוספת השחזה, ולאחר מכן גימור ליטוש. יש לציין את הקושי, עומק הטיפול והאם המידות רלוונטיות לפני או אחרי הטיפול.
טיפולי פני השטח כוללים תחמוצת שחורה, ציפוי ניקל אלקטרולס, ציפוי כרום קשה ופסיבציה. ניתן לאנודיזציה של צירים מאלומיניום, בעוד שחלקי נירוסטה ניתנים לפסיבציה כדי לשפר את ביצועי הקורוזיה. יש לקחת בחשבון את עובי הציפוי בקטרים צמודים.
טיפים לתכנון להפחתת עלות עיבוד שבבי של פירים
התחילו עם מוט סטנדרטי קרוב לקוטר המוגמר הגדול ביותר. השתמשו בהברגות, חריצים, חריצים ורדיוסים סטנדרטיים כדי שהיצרן יוכל להשתמש בכלים הזמינים.
שמרו על סבולות מעשיות. שמרו על דרישות צמודות של קוטר, ריצה וגימור פני שטח עבור מיקומי מיסבים, אטמים וחיבורים. הימנעו מחריצים צרים ועמוקים, פינות פנימיות חדות ושינויים קיצוניים בקוטר. הוסיפו פילטות בכתפיים כדי להפחית את ריכוז המאמץ, תוך וידוא שרכיבי החיבור מספקים מרווח מספיק.
עבור פירים ארוכים, יש לשקול האם התכנון יכול להשתמש בקוטר גדול יותר, אורך קצר יותר שאינו נתמך או רכיבים מורכבים בנפרד. כאשר מספר מאפיינים חייבים להישאר קונצנטריים, יש לזהות אותם בבירור כדי שניתן יהיה לעבד אותם באותו מערך.
ספקו כמויות אב טיפוס וייצור כדי שהספק יוכל לבחור תהליך מתאים ולחלק את עלויות ההקמה והבדיקה בצורה מדויקת.
מה לכלול בבקשת מחיר לעיבוד שבבי (RFQ)
בקשה מלאה להצעת מחיר מסייעת במניעת עיכובים ותמחור שמרני מדי. יש לכלול:
– קובץ STEP או קובץ CAD תלת-ממדי אחר.
– שרטוט טכני דו-ממדי עם מידות, נתוני ייצור ו-GD&T.
– דרגת החומר ותנאי האספקה או הטיפול בחום.
– דרישות קטרים קריטיים, התאמות, ריצה וישור.
– מפרטי חריצים, שקעים, הברגות וחריצים.
– דרישות חספוס פני השטח וציפוי.
– קשיות המטרה ועומק המארז במידת הצורך.
– אב טיפוס וכמויות ייצור.
– מסמכי בדיקה, אישורי חומרים ודרישות אספקה.
כמו כן, תאר את עומס ההפעלה, המהירות, הטמפרטורה והסביבה כאשר בחירת החומר או הגימור אינה סופית. פרטים אלה מאפשרים ליצרן לזהות סיכוני ייצור לפני הייצור.
שאלות נפוצות
ש: מהו החומר הטוב ביותר עבור פיר מעובד?
א: פלדת 1045 מתאימה להרבה פירים לשימוש כללי, בעוד ש-4140 עדיפה לעומסים גבוהים יותר. פלדת אל-חלד מתאימה לסביבות קורוזיביות, וניתן לבחור באלומיניום או טיטניום כאשר המשקל קריטי.
ש: אילו סבולות ניתן להשיג בעיבוד שבבי CNC?
א: סבולת הניתנת להשגה תלויה בקוטר, אורך, חומר ותהליך. חריטה יכולה לעמוד במגוון התאמות סטנדרטיות, בעוד שהשחזת דיוק משמשת לעתים קרובות לדרישות תובעניות של מושבי מיסבים, עגלגלות וסיבוב.
ש: כיצד מעובדים חריצי מפתח בפירים?
א: ניתן לייצר חריצי מפתח באמצעות כרסום CNC, חריצת חריצים, חריטת שקעים או חיתוכים מיוחדים. השיטה הטובה ביותר תלויה בסוג חריצי המפתח, גיאומטריית הפיר, הסיבולת והכמות.
ש: איזה גימור פני שטח נדרש עבור ציר מיסב?
א: הגימור הנכון תלוי בסוג המיסב, בהתאמה ובתנאי ההפעלה. המלצות יצרני המיסבים צריכות להנחות הן את רמת החספוס והן את סבילות המימדים.
ש: כיצד ניתן להפחית את העלות של פיר ארוך?
א: יש להשתמש בדרישות ישרות ויציבות ריאליסטיות, להימנע מקוטרים קטנים שלא לצורך, לספק גיאומטריה ידידותית לתמיכה ולהגביל את השחיקה המדויקת למשטחים פונקציונליים.
בקשת הצעת מחיר לעיבוד שבבי בהתאמה אישית
ייצור אמין של פירים מתחיל בשילוב הנכון של חומר, גיאומטריה, סבילות וגימור. סקירת יכולת ייצור יכולה לזהות מאפיינים יקרים, סכמות נתונים חלשות ודרישות בדיקה שניתן להימנע מהן לפני שהן מגיעות לרצפת הייצור.
שלחו ל-EASIAHOME את מודל ה-CAD שלכם, שרטוט טכני, דרישות חומר, כמות ותנאי הפעלה. צוות ההנדסה שלנו יכול לבחון את עיצוב הציר המותאם אישית שלכם, להמליץ על דרך ייצור מעשית ולהכין הצעת מחיר לעיבוד שבבי CNC עבור אבות טיפוס או חלקי ייצור.