ഒരു നാമമാത്രമായ അളവില് നിന്നോ ജ്യാമിതീയ ആവശ്യകതയില് നിന്നോ അനുവദനീയമായ വ്യതിയാനമാണ് ടോളറൻസ്. ഇത് മെഷീനിന്റെ ഡിസ്പ്ലേ റെസല്യൂഷന് തുല്യമല്ല, കൂടാതെ ഒരു ഭാഗത്തെ എല്ലാ ഫീച്ചറുകള്ക്കും ബാധകമാകുന്ന ഒരൊറ്റ സംഖ്യയുമല്ല. ഒരു ആധുനിക മെഷീനിംഗ് സെന്റര് വളരെ ചെറിയ അളവുകളില് നീങ്ങിയേക്കാം, എന്നിരുന്നാലും പൂർത്തിയായ ഘടകം ഇപ്പോഴും ഉപകരണ വ്യതിചലനം, വർക്ക്ഹോൾഡിംഗ്, താപ വളർച്ച, മെറ്റീരിയൽ ചലനം, പരിശോധന അനിശ്ചിതത്വം, സജ്ജീകരണങ്ങളുടെ എണ്ണം എന്നിവയാൽ സ്വാധീനിക്കപ്പെടുന്നു.
അതിനാൽ ഏറ്റവും മികച്ച ടോളറൻസ് തന്ത്രം പ്രവർത്തനത്തിൽ നിന്നാണ് ആരംഭിക്കുന്നത്. ഒരു ബെയറിംഗ് സീറ്റ്, സീലിംഗ് ഫെയ്സ്, ഡോവൽ-ഹോൾ പാറ്റേൺ അല്ലെങ്കിൽ കറങ്ങുന്ന വ്യാസം എന്നിവയ്ക്ക് സൂക്ഷ്മ നിയന്ത്രണം ആവശ്യമായി വന്നേക്കാം. ഒരു ക്ലിയറൻസ് പോക്കറ്റ് അല്ലെങ്കിൽ കോസ്മെറ്റിക് ഔട്ട്ഡോർ പ്രൊഫൈൽ സാധാരണയായി ആവശ്യമില്ല. എല്ലായിടത്തും ഒരേ ടൈറ്റ് ടോളറൻസ് വ്യക്തമാക്കുന്നത് അസംബ്ലി മെച്ചപ്പെടുത്താതെ തന്നെ മെഷീനിംഗ്, പരിശോധന ചെലവ് വർദ്ധിപ്പിക്കുന്നു.
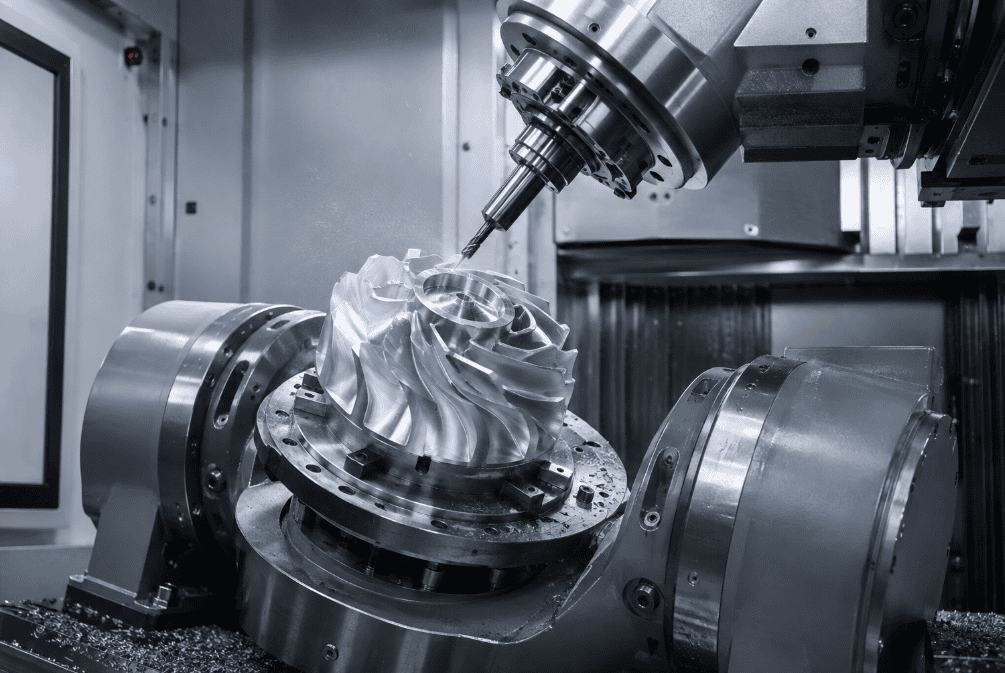
ഒരു CNC ടോളറൻസ് എന്താണ് നിയന്ത്രിക്കുന്നത്?
ഒരു പൂർണ്ണമായ ഭാഗ സ്പെസിഫിക്കേഷൻ സാധാരണയായി നിരവധി തരം നിയന്ത്രണങ്ങൾ ഉപയോഗിക്കുന്നു:
- വലിപ്പം സഹിഷ്ണുതനീളം, വീതി, വ്യാസം, കനം അല്ലെങ്കിൽ വിപരീത പ്രതലങ്ങൾ തമ്മിലുള്ള ദൂരം എന്നിവ പരിമിതപ്പെടുത്തുന്നു.
- ജ്യാമിതീയ സഹിഷ്ണുതഫോം, ഓറിയന്റേഷൻ, സ്ഥാനം, പ്രൊഫൈൽ അല്ലെങ്കിൽ റണ്ണൗട്ട് എന്നിവ നിയന്ത്രിക്കുന്നു. ഉദാഹരണങ്ങളിൽ പരന്നത, ലംബത, സ്ഥാനം, മൊത്തം റണ്ണൗട്ട് എന്നിവ ഉൾപ്പെടുന്നു.
- ഉപരിതല ഘടനസാധാരണയായി Ra മൂല്യമുള്ള സൂക്ഷ്മ പരുക്കനെ വിവരിക്കുന്നു. ഉപരിതല പരുക്കൻത പ്രധാനമാണ്, പക്ഷേ അത് ഡൈമൻഷണൽ അല്ലെങ്കിൽ ജ്യാമിതീയ സഹിഷ്ണുതകളെ മാറ്റിസ്ഥാപിക്കുന്നില്ല.
- എഡ്ജ് ആവശ്യകതകൾഅരികുകൾ മൂർച്ചയുള്ളതാണോ, ചാംഫർ ചെയ്തതാണോ, റേഡിയസ് ചെയ്തതാണോ അതോ ലളിതമായി ഡീബർ ചെയ്തതാണോ എന്ന് നിർവചിക്കുക.
ഈ നിയന്ത്രണങ്ങൾ വ്യത്യസ്ത പ്രശ്നങ്ങൾ പരിഹരിക്കുന്നു. ഒരു ദ്വാരത്തിന് അതിന്റെ വ്യാസം സഹിഷ്ണുത പാലിക്കാൻ കഴിയും, പക്ഷേ ഇപ്പോഴും തെറ്റായ സ്ഥാനത്താണ്. ഒരു ഷാഫ്റ്റിന് പ്രാദേശിക വ്യാസ അളവുകൾ പാലിക്കാൻ കഴിയും, പക്ഷേ അസ്വീകാര്യമായ റണ്ണൗട്ട് ഉണ്ടാകും. ഒരു പരന്ന സീലിംഗ് മുഖത്തിന് ശരിയായ കനം ഉണ്ടായിരിക്കാം, അതേസമയം പരന്നത നഷ്ടപ്പെടും. നല്ല ഡ്രോയിംഗുകൾ പ്രവർത്തനത്തെ യഥാർത്ഥത്തിൽ സംരക്ഷിക്കുന്ന ആവശ്യകത പ്രസ്താവിക്കുന്നു.
ISO 2768: ഇതിൽ എന്താണ് ഉൾപ്പെടുന്നത് - എന്താണ് മാറിയത്
വ്യക്തിഗത ടോളറൻസുകൾ ഇല്ലാത്ത രേഖീയവും കോണീയവുമായ അളവുകൾക്കായി ISO 2768-1 പൊതുവായ ടോളറൻസുകൾ സ്ഥാപിക്കുന്നു. ഇത് നാല് ക്ലാസുകൾ ഉപയോഗിക്കുന്നു: ഫൈൻ (f), മീഡിയം (m), കോഴ്സ് (c), വെരി കോഴ്സ് (v). അനുവദനീയമായ വ്യതിയാനം നാമമാത്ര വലുപ്പത്തിനനുസരിച്ച് വർദ്ധിക്കുന്നു, അതിനാൽ “ISO 2768-m” എന്നത് മുഴുവൻ ഡ്രോയിംഗിലും ഒരു സ്ഥിരമായ പ്ലസ്-ഓർ-മൈനസ് മൂല്യത്തെ അർത്ഥമാക്കുന്നില്ല.
ലളിതമായ ഒരു റഫറൻസായി, ISO 2768-1 ഫൈൻ, മീഡിയം ക്ലാസുകൾ ചെറിയ അളവുകൾക്ക് ചെറിയ വ്യതിയാനങ്ങളും നീണ്ട അളവുകൾക്ക് ക്രമേണ വലിയ വ്യതിയാനങ്ങളും അനുവദിക്കുന്നു. ഉദാഹരണത്തിന്, പൊതുവായി ലഭ്യമായ നിർമ്മാണ സംഗ്രഹങ്ങൾ 0.5 മുതൽ 6 മില്ലീമീറ്റർ വരെയുള്ള ഫൈൻ-ക്ലാസ് ലീനിയർ അളവുകൾക്ക് ±0.05 മില്ലീമീറ്റർ കാണിക്കുന്നു, അതേസമയം മീഡിയം ക്ലാസ് സാധാരണയായി ഒരേ ശ്രേണിയിൽ ±0.10 മില്ലീമീറ്റർ ആണ്. 30 നും 120 മില്ലീമീറ്ററിനും ഇടയിൽ, പ്രസിദ്ധീകരിച്ച സംഗ്രഹങ്ങൾ പിഴയ്ക്ക് ഏകദേശം ±0.15 മില്ലീമീറ്ററായും മീഡിയത്തിന് ±0.30 മില്ലീമീറ്ററായും വർദ്ധിക്കുന്നു. ഒരു പ്രൊഡക്ഷൻ ഡ്രോയിംഗ് പുറത്തിറക്കുന്നതിന് മുമ്പ് എല്ലായ്പ്പോഴും ലൈസൻസുള്ള സ്റ്റാൻഡേർഡ്, കരാറിൽ പറഞ്ഞിരിക്കുന്ന പതിപ്പ് എന്നിവ പരിശോധിക്കുക.
പല മെഷീനിംഗ് ഗൈഡുകളും കാണാതെ പോകുന്ന ഒരു സ്റ്റാറ്റസ് വിശദാംശവുമുണ്ട്. മുമ്പ് പൊതുവായ ജ്യാമിതീയ സഹിഷ്ണുതകൾക്കായി ഉപയോഗിച്ചിരുന്ന ISO 2768-2:1989, പിൻവലിച്ചതായി ISO പട്ടികപ്പെടുത്തുകയും അതിന്റെ പകരക്കാരനായി ISO 22081:2021 തിരിച്ചറിയുകയും ചെയ്യുന്നു. വ്യക്തമായ ജ്യാമിതീയ സഹിഷ്ണുതയ്ക്കുള്ള ചിഹ്ന ഭാഷയും വ്യാഖ്യാന നിയമങ്ങളും ISO 1101 നിർവചിക്കുന്നു. 2026 ഓഗസ്റ്റിൽ, പ്രസിദ്ധീകരണ പ്രക്രിയയിൽ ISO 2768 ന്റെ രണ്ടാം പതിപ്പും ISO കാണിച്ചു, അതേസമയം ISO 2768-1:1989 പ്രസിദ്ധീകരിച്ച പതിപ്പായി തുടർന്നു. നിയന്ത്രിത വ്യവസായങ്ങൾക്ക്, ടൈറ്റിൽ ബ്ലോക്കിൽ പൂർണ്ണമായ സ്റ്റാൻഡേർഡ് പദവിയും പതിപ്പും എഴുതുക, വിതരണക്കാരൻ അതേ വ്യാഖ്യാനമാണ് ഉപയോഗിക്കുന്നതെന്ന് സ്ഥിരീകരിക്കുക.
ജനറൽ ടോളറൻസുകൾ എപ്പോൾ ഉപയോഗിക്കണം
ഡ്രോയിംഗുകൾ വായിക്കാൻ കഴിയുന്ന തരത്തിൽ നിലനിർത്തുന്നതിനാൽ, ക്രിട്ടിക്കൽ അല്ലാത്ത അളവുകൾക്ക് പൊതുവായ ടോളറൻസുകൾ ഉപയോഗപ്രദമാണ്. ഒരു ടൈറ്റിൽ-ബ്ലോക്ക് നോട്ടിന് സാധാരണ നീളങ്ങൾ, വ്യാസങ്ങൾ, ആരങ്ങൾ, ചേംഫറുകൾ, കോണുകൾ എന്നിവ ഉൾക്കൊള്ളാൻ കഴിയും, അതേസമയം ക്രിട്ടിക്കൽ സവിശേഷതകൾക്ക് വ്യക്തിഗത പരിധികൾ ലഭിക്കും.
പ്രസ്സ് ഫിറ്റ്, ബെയറിംഗ് സീറ്റ്, സീൽ വ്യാസം, പ്രിസിഷൻ ഹോൾ പാറ്റേൺ, ഡാറ്റ ലൊക്കേഷൻ, നിയന്ത്രിത മതിൽ കനം, അല്ലെങ്കിൽ കോട്ടിംഗ് ബാധിക്കുന്ന ഒരു അളവ് എന്നിവയ്ക്കായി ഒരു പൊതു കുറിപ്പിനെ ആശ്രയിക്കരുത്. സ്ഥാനം അല്ലെങ്കിൽ ഓറിയന്റേഷൻ പ്രധാനമാകുമ്പോൾ ഈ സവിശേഷതകൾ നേരിട്ട് സഹിഷ്ണുത പുലർത്തുകയും വ്യക്തമായ ഡാറ്റ സിസ്റ്റവുമായി ബന്ധിപ്പിക്കുകയും വേണം.
സിസ്റ്റങ്ങൾ യാദൃശ്ചികമായി കൂട്ടിക്കലർത്തുന്നത് ഒഴിവാക്കുക. ISO GPS ഉം ASME Y14.5 ഉം രണ്ടും മുതിർന്ന സ്പെസിഫിക്കേഷൻ സിസ്റ്റങ്ങളാണ്, എന്നാൽ അവയുടെ ഡിഫോൾട്ടുകളും പദാവലികളും എല്ലാ സാഹചര്യങ്ങളിലും പരസ്പരം മാറ്റാൻ കഴിയില്ല. ഡ്രോയിംഗ് നിയന്ത്രിക്കുന്നത് ഏത് സിസ്റ്റമാണെന്ന് വ്യക്തമാക്കുക.
CNC മെഷീനിംഗിനായുള്ള GD&T
ഒരു ഫീച്ചർ പ്രവർത്തിക്കുമ്പോൾ തന്നെ എങ്ങനെ വ്യത്യാസപ്പെടാം എന്ന് ജ്യാമിതീയ അളവുകളും സഹിഷ്ണുതയും ആശയവിനിമയം ചെയ്യുന്നു. ഒരു ഫീച്ചർ കൺട്രോൾ ഫ്രെയിമിന് നേർരേഖ, പരന്നത, വൃത്താകൃതി, സിലിണ്ടറിസിറ്റി, പ്രൊഫൈൽ, സമാന്തരത, ലംബത, കോണീയത, സ്ഥാനം, വൃത്താകൃതിയിലുള്ള റണ്ണൗട്ട് അല്ലെങ്കിൽ മൊത്തം റണ്ണൗട്ട് എന്നിവ നിയന്ത്രിക്കാൻ കഴിയും.
പ്രധാന നേട്ടം പ്രവർത്തനപരമായ വ്യക്തതയാണ്. നാല് ക്ലിയറൻസ് ദ്വാരങ്ങൾ ഒരു ഇണചേരൽ അസംബ്ലിയുമായി വിന്യസിക്കണമെന്ന് കരുതുക. വളരെ ഇറുകിയ പ്ലസ്-ഓ-മൈനസ് കോർഡിനേറ്റ് അളവുകൾ പ്രയോഗിക്കുന്നത് ഒരു ചതുര ടോളറൻസ് സോൺ സൃഷ്ടിക്കുകയും ശരിയായി കൂട്ടിച്ചേർക്കുന്ന ഭാഗങ്ങൾ നിരസിക്കുകയും ചെയ്തേക്കാം. ഒരു പൊസിഷൻ ടോളറൻസിന് യഥാർത്ഥ സ്ഥാനത്തിന് ചുറ്റുമുള്ള ഒരു സിലിണ്ടർ സോണിനെ നിർവചിക്കാൻ കഴിയും. മെറ്റീരിയൽ-കണ്ടീഷൻ മോഡിഫയറുകൾ ഉചിതമാകുമ്പോൾ, യഥാർത്ഥ ദ്വാരം പരമാവധി മെറ്റീരിയൽ അവസ്ഥയിൽ നിന്ന് മാറുമ്പോൾ ഡിസൈനിന് ബോണസ് ടോളറൻസും ലഭിച്ചേക്കാം.
GD&T യാന്ത്രികമായി വിലകുറഞ്ഞതല്ല. ഡാറ്റ റഫറൻസ് ഫ്രെയിം അസംബ്ലി ഫംഗ്ഷനുമായി പൊരുത്തപ്പെടുമ്പോഴും, ടോളറൻസ് യാഥാർത്ഥ്യബോധത്തോടെ വലുപ്പം മാറ്റുമ്പോഴും, വിതരണക്കാരന് അത് പരിശോധിക്കാൻ കഴിയുമ്പോഴും മാത്രമേ ഇത് ചെലവ് ലാഭിക്കൂ. പരിശോധനാ പദ്ധതിയില്ലാത്ത സങ്കീർണ്ണമായ ഒരു കോൾഔട്ട് ഉദ്ധരണി കാലതാമസവും വിയോജിപ്പും സൃഷ്ടിക്കുന്നു. ഫംഗ്ഷനെ പൂർണ്ണമായും നിർവചിക്കുന്ന ഏറ്റവും ലളിതമായ നിയന്ത്രണം ഉപയോഗിക്കുക.
റിയലിസ്റ്റിക് CNC മെഷീനിംഗ് ടോളറൻസ് ശ്രേണികൾ
ശേഷിയുള്ള ഉപകരണങ്ങളും നിയന്ത്രിത പ്രക്രിയകളും ഉപയോഗിച്ച് നിർമ്മിച്ച ന്യായമായ വലിപ്പമുള്ളതും സ്ഥിരതയുള്ളതുമായ ഭാഗങ്ങൾക്കായുള്ള പ്രായോഗിക എസ്റ്റിമേറ്റ് ബാൻഡുകളാണ് ഇനിപ്പറയുന്ന ശ്രേണികൾ. അവ വാഗ്ദാനങ്ങളല്ല. ഡ്രോയിംഗ്, ഫീച്ചർ വലുപ്പം, വീക്ഷണാനുപാതം, മെറ്റീരിയൽ, അളവ്, മെഷീൻ, ഫിക്സ്ചറിംഗ്, അളക്കൽ രീതി എന്നിവയ്ക്കെതിരെ യഥാർത്ഥ ശേഷി അവലോകനം ചെയ്യണം.
സവിശേഷത അല്ലെങ്കിൽ പ്രക്രിയ | പ്രായോഗിക കണക്കാക്കൽ ശ്രേണി | പ്രധാനപ്പെട്ട വ്യവസ്ഥകൾ |
പൊതുവായ മിൽഡ് അളവുകൾ | ± 0.05 മുതൽ ± 0.13 മില്ലീമീറ്റർ വരെ | ചെറുതും ഇടത്തരവുമായ അളവുകൾ, സ്ഥിരതയുള്ള ലോഹം, എളുപ്പത്തിൽ ഉപയോഗിക്കാവുന്ന സവിശേഷതകൾ |
പൊതുവായ തിരിഞ്ഞ വ്യാസങ്ങൾ | ± 0.02 മുതൽ ± 0.05 മില്ലീമീറ്റർ വരെ | ദൃഢമായ വർക്ക്പീസ്, മിതമായ നീളം-വ്യാസം അനുപാതം |
റീം ചെയ്തതോ കൃത്യതയോടെ വിരസമായതോ ആയ ദ്വാരങ്ങൾ | ± 0.01 മുതൽ ± 0.025 മില്ലീമീറ്റർ വരെ | അനുയോജ്യമായ വ്യാസം, നിയന്ത്രിത ഉപകരണ തേയ്മാനം, പ്രക്രിയയിലുളള പരിശോധന |
തിരഞ്ഞെടുത്ത ഉയർന്ന കൃത്യതയുള്ള സവിശേഷതകൾ | ± 0.005 മുതൽ ± 0.01 മില്ലീമീറ്റർ വരെ | ചെറിയ സ്ഥിരതയുള്ള സവിശേഷതകൾ; ഫിനിഷിംഗ്, പരിശോധന, പ്രക്രിയ നിയന്ത്രണം എന്നിവ ചേർത്തു. |
യന്ത്രവൽകൃത എഞ്ചിനീയറിംഗ് പ്ലാസ്റ്റിക്കുകൾ | ± 0.10 മുതൽ ± 0.25 മില്ലീമീറ്റർ വരെ | പോളിമർ, ഈർപ്പം, താപനില, ജ്യാമിതി എന്നിവയാൽ ശക്തമായി സ്വാധീനിക്കപ്പെടുന്നു |
വലുതോ നേർത്തതോ ആയ ഭാഗങ്ങൾ | ഡ്രോയിംഗ് അവലോകനം ആവശ്യമാണ് | താപ വളർച്ച, അവശിഷ്ട സമ്മർദ്ദം, വർക്ക്ഹോൾഡിംഗ്, ഡാറ്റ കൈമാറ്റം എന്നിവ പ്രബലമാണ് |
ഏകദേശം ±0.01 മില്ലിമീറ്ററിൽ താഴെയുള്ള ടോളറൻസുകൾ CAM സോഫ്റ്റ്വെയറിൽ ഒരു ചെറിയ സംഖ്യ നൽകുക എന്നതല്ല. ഭാഗത്തിന് ഗ്രൈൻഡിംഗ്, ഹോണിംഗ്, ലാപ്പിംഗ്, ജിഗ് ബോറിംഗ്, കാലാവസ്ഥാ നിയന്ത്രിത പരിശോധന, പൊരുത്തപ്പെടുന്ന പ്രക്രിയ ഘട്ടങ്ങൾ അല്ലെങ്കിൽ ഇഷ്ടാനുസൃത ഫിക്ചറിംഗ് എന്നിവ ആവശ്യമായി വന്നേക്കാം. എല്ലാ അളവുകളിലും വളരെ അടുത്ത പരിധികൾ ഭാഗത്തെ സാമ്പത്തികമായി ദോഷകരമാക്കുകയോ സ്ഥിരമായി പരിശോധിക്കുന്നത് അസാധ്യമാക്കുകയോ ചെയ്യും.
കൈവരിക്കാവുന്ന കൃത്യത നിർണ്ണയിക്കുന്നത് എന്താണ്?
മെറ്റീരിയൽ സ്വഭാവം. അലൂമിനിയം മെഷീനുകൾക്ക് പ്രവചനാതീതമാണ്, പക്ഷേ കനത്ത സ്റ്റോക്ക് നീക്കം ചെയ്തതിനുശേഷം അവശിഷ്ട സമ്മർദ്ദം പുറത്തുവിടാൻ കഴിയും. കാഠിന്യമുള്ള സ്റ്റീൽ കട്ടിംഗ് ഫോഴ്സും ടൂൾ വെയറും വർദ്ധിപ്പിക്കുന്നു. നേർത്ത സ്റ്റെയിൻലെസ് സ്റ്റീൽ വികലമാകാം. നൈലോൺ ഈർപ്പം ആഗിരണം ചെയ്യുന്നു, അതേസമയം PTFE-യും മറ്റ് സോഫ്റ്റ് പ്ലാസ്റ്റിക്കുകളും കട്ടിംഗ്, മെഷർമെന്റ് ഫോഴ്സുകൾക്ക് കീഴിൽ രൂപഭേദം വരുത്താം.
ഫീച്ചർ ജ്യാമിതി. ആഴത്തിലുള്ള പോക്കറ്റുകൾ, നീളമുള്ള ബോറുകൾ, നേർത്ത ഷാഫ്റ്റുകൾ, നേർത്ത തറകൾ, ഉയരമുള്ള ഭിത്തികൾ എന്നിവ കാഠിന്യം കുറയ്ക്കുന്നു. ചെറിയ ബാഹ്യ വ്യാസത്തിൽ കൈവരിക്കാവുന്ന സഹിഷ്ണുത ആഴത്തിലുള്ള ആന്തരിക ഫീച്ചറിൽ അപ്രായോഗികമായിരിക്കാം.
ഉപകരണ ആക്സസും സജ്ജീകരണ എണ്ണവും. ഒരു സജ്ജീകരണത്തിൽ നിർമ്മിക്കുന്ന സവിശേഷതകൾ ഫിക്ചറുകൾക്കിടയിൽ കൈമാറ്റം ചെയ്യപ്പെടുന്ന സവിശേഷതകളേക്കാൾ എളുപ്പത്തിൽ അവയുടെ ബന്ധം സംരക്ഷിക്കുന്നു. ഓരോ പുനഃക്രമീകരണവും ഡാറ്റ-ട്രാൻസ്ഫർ, ക്ലാമ്പിംഗ് പിശക് എന്നിവ അവതരിപ്പിക്കുന്നു. അഞ്ച്-ആക്സിസ് മെഷീനിംഗ് സജ്ജീകരണങ്ങൾ കുറയ്ക്കാൻ കഴിയും, പക്ഷേ ഇത് താപ, ഉപകരണം അല്ലെങ്കിൽ പരിശോധന ഇഫക്റ്റുകൾ ഇല്ലാതാക്കുന്നില്ല.
താപനില. ലോഹങ്ങൾ താപനിലയനുസരിച്ച് വികസിക്കുന്നു. ഒരു മെഷീനിനടുത്ത് ചൂടോടെ അളക്കുന്ന ഒരു നീണ്ട അലുമിനിയം ഘടകം, പരിശോധനാ മുറിയിൽ സ്ഥിരതയ്ക്ക് ശേഷം അതേ അളവെടുപ്പുമായി പൊരുത്തപ്പെടണമെന്നില്ല. കർശനമായ സ്പെസിഫിക്കേഷനുകൾ റഫറൻസ് താപനില നിർവചിക്കുകയും അന്തിമ പരിശോധനയ്ക്ക് മുമ്പ് ഭാഗം സാധാരണ നിലയിലാക്കാൻ അനുവദിക്കുകയും വേണം.
ദ്വിതീയ പ്രോസസ്സിംഗ്. അനോഡൈസിംഗ്, പ്ലേറ്റിംഗ്, ഹീറ്റ് ട്രീറ്റ്മെന്റ്, പാസിവേഷൻ, പോളിഷിംഗ്, ബ്ലാസ്റ്റിംഗ് എന്നിവയ്ക്ക് അളവുകളോ അരികുകളോ മാറ്റാൻ കഴിയും. പരിധി പൂശിയതിന് മുമ്പോ ശേഷമോ ബാധകമാണോ എന്ന് വ്യക്തമാക്കുക. ഒരു കോട്ടിംഗ് ബോറിനോ ത്രെഡ് ചെയ്ത ഫീച്ചറിനോ, മാസ്കിംഗും അന്തിമ പരിശോധന ആവശ്യകതകളും നിർവചിക്കുക.
അളക്കാനുള്ള കഴിവ്. വിശ്വസനീയമായ ഒരു സ്ഥിരീകരണ രീതിയില്ലാതെ ഒരു ടോളറൻസ് അപൂർണ്ണമാണ്. പൊതുവായ അളവുകൾക്ക് കാലിപ്പറുകൾ പര്യാപ്തമായേക്കാം; ക്ലോസ് ബോറുകൾക്ക് എയർ ഗേജിംഗ് അല്ലെങ്കിൽ ബോർ ഗേജുകൾ ആവശ്യമായി വന്നേക്കാം; സങ്കീർണ്ണമായ സ്ഥാനം അല്ലെങ്കിൽ പ്രൊഫൈൽ നിയന്ത്രണങ്ങൾക്ക് ഒരു CMM അല്ലെങ്കിൽ സ്കാനിംഗ് സിസ്റ്റം ആവശ്യമായി വന്നേക്കാം. സ്വീകാര്യത തീരുമാനത്തെ പിന്തുണയ്ക്കാൻ അളവെടുപ്പ് അനിശ്ചിതത്വം ചെറുതായിരിക്കണം.
കടുത്ത സഹിഷ്ണുതകൾ ചെലവ് വർദ്ധിപ്പിക്കുന്നതെങ്ങനെ
കർശനമായ പരിധികൾക്ക് പലപ്പോഴും മന്ദഗതിയിലുള്ള കട്ടുകൾ, കൂടുതൽ ഫിനിഷിംഗ് പാസുകൾ, ഇടയ്ക്കിടെയുള്ള ഉപകരണ നഷ്ടപരിഹാരം, കുറഞ്ഞ മെറ്റീരിയൽ-നീക്കം ചെയ്യൽ നിരക്കുകൾ, സ്ഥിരതയുള്ള വർക്ക്പീസുകൾ, അധിക സജ്ജീകരണങ്ങൾ, പ്രത്യേക ഫിക്ചറുകൾ, കൂടുതൽ പരിശോധന എന്നിവ ആവശ്യമാണ്. ഒരു ചെറിയ പ്രോസസ്സ് ഷിഫ്റ്റ് അനുരൂപമല്ലാത്ത ഭാഗങ്ങൾ സൃഷ്ടിക്കുന്നതിനാൽ അവ വിളവ് കുറയ്ക്കുകയും ചെയ്യും.
ഏറ്റവും കുറഞ്ഞ ചെലവിലുള്ള ഡ്രോയിംഗ് എന്നത് സാധ്യമായ ഏറ്റവും കുറഞ്ഞ സംഖ്യകളുള്ള ഡ്രോയിംഗല്ല. ഫിറ്റ്, സീലിംഗ്, ചലനം, അലൈൻമെന്റ്, ക്ഷീണ ജീവിതം അല്ലെങ്കിൽ സുരക്ഷ എന്നിവയെ നയിക്കുന്ന സവിശേഷതകളെ മാത്രം കർശനമായി നിയന്ത്രിക്കുന്ന ഡ്രോയിംഗാണിത്. മുഴുവൻ ഭാരവും ഒരു ഘടകത്തിൽ വയ്ക്കുന്നതിനുപകരം അസംബ്ലിയിലുടനീളം വ്യതിയാനം അനുവദിക്കുന്നതിന് ടോളറൻസ് സ്റ്റാക്ക്-അപ്പ് വിശകലനം ഉപയോഗിക്കുക.
വിശ്വസനീയമായ CNC ടോളറൻസുകൾക്കായുള്ള ഡ്രോയിംഗ് ചെക്ക്ലിസ്റ്റ്.
ഒരു ഉദ്ധരണി അഭ്യർത്ഥിക്കുന്നതിന് മുമ്പ്, ഇനിപ്പറയുന്നവ സ്ഥിരീകരിക്കുക:
- ഗവേണിംഗ് ഡൈമൻഷണിംഗ് സ്റ്റാൻഡേർഡും പതിപ്പും തിരിച്ചറിയുക.
- നോൺ-ക്രിട്ടിക്കൽ മാനങ്ങൾക്ക് ഒരു യുക്തിസഹമായ പൊതുവായ സഹിഷ്ണുത പ്രയോഗിക്കുക.
- ടോളറൻസ് ക്രിട്ടിക്കൽ ഫിറ്റുകൾ, ഹോൾ പാറ്റേണുകൾ, സീലിംഗ് ഫേസുകൾ, ഡാറ്റകൾ എന്നിവ വ്യക്തിഗതമായി.
- ഭാഗം എങ്ങനെ കൂട്ടിച്ചേർക്കുന്നു അല്ലെങ്കിൽ പരിശോധിക്കുന്നു എന്ന് പ്രതിഫലിപ്പിക്കുന്ന ഒരു ഡാറ്റ റഫറൻസ് ഫ്രെയിം സൃഷ്ടിക്കുക.
- ഡ്യൂപ്ലിക്കേറ്റ്, ചങ്ങലയുള്ള അല്ലെങ്കിൽ വൈരുദ്ധ്യമുള്ള മാനങ്ങൾ ഒഴിവാക്കുക.
- കോട്ടിംഗിനും ഹീറ്റ് ട്രീറ്റ്മെന്റിനും മുമ്പോ ശേഷമോ അളവുകൾ ബാധകമാണോ എന്ന് വ്യക്തമാക്കുക.
- പ്രവർത്തനത്തെ ബാധിക്കുന്നിടത്ത് മാത്രം ഉപരിതല പരുക്കൻത നിർവചിക്കുക.
- സ്റ്റാൻഡേർഡ്, ക്ലാസ്, ഡെപ്ത്, ഇൻസേർട്ട് ആവശ്യകതകൾ ഉൾപ്പെടെ ത്രെഡുകൾ പൂർണ്ണമായും വ്യക്തമാക്കുക.
- ആവശ്യമായ പരിശോധനാ രീതി, സാമ്പിൾ പ്ലാൻ, റിപ്പോർട്ട് ഫോർമാറ്റ് എന്നിവ തിരിച്ചറിയുക.
- ഉൽപ്പാദനത്തിന് മുമ്പ് മെഷീൻ ഷോപ്പുമായുള്ള അസാധാരണമായ സഹിഷ്ണുതകൾ അവലോകനം ചെയ്യുക.
തീരുമാനം
വിശ്വസനീയമായ CNC ടോളറൻസിങ് എന്നത് പ്രവർത്തനം, ഉൽപ്പാദനക്ഷമത, പരിശോധന എന്നിവ തമ്മിലുള്ള ഒരു സന്തുലിതാവസ്ഥയാണ്. ISO 2768 ന് നിർണായകമല്ലാത്ത മാനങ്ങൾ ലളിതമാക്കാൻ കഴിയും, അതേസമയം GD&T ന് പ്ലസ്-ഓ-മൈനസ് പരിധികളേക്കാൾ കൂടുതൽ വ്യക്തമായി പ്രവർത്തനപരമായ ബന്ധങ്ങൾ ആശയവിനിമയം ചെയ്യാൻ കഴിയും. രണ്ട് സിസ്റ്റങ്ങളും എഞ്ചിനീയറിംഗ് വിധിന്യായത്തിനോ വിതരണക്കാരന്റെ അവലോകനത്തിനോ പകരമാവില്ല.
അസംബ്ലി ഫംഗ്ഷനിൽ നിന്ന് ആരംഭിക്കുക, അർത്ഥവത്തായ ഡാറ്റകൾ തിരഞ്ഞെടുക്കുക, ജ്യാമിതിയിൽ നിന്നും ഉപരിതല ഘടനയിൽ നിന്നും വലുപ്പം വേർതിരിക്കുക, മെറ്റീരിയൽ, സജ്ജീകരണം, ഫിനിഷിംഗ്, അളവ് എന്നിവ കണക്കിലെടുക്കുക. ഡിസൈനിന് ആവശ്യമില്ലാത്ത കൃത്യതയ്ക്ക് പണം നൽകാതെ യോജിക്കുന്നതും പ്രകടനം നടത്തുന്നതുമായ ഭാഗങ്ങൾ ആ സമീപനം ഉത്പാദിപ്പിക്കുന്നു.