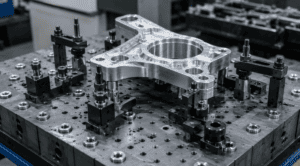
В обработке на станках с ЧПУ повторяемость точности зависит не только от возможностей станка и режущих инструментов. Способ позиционирования, поддержки и зажима заготовки часто определяет, будет ли каждая партия соответствовать одному и тому же целевому допуску. Хорошо спроектированное приспособление для станка с ЧПУ улучшает повторяемость позиционирования, снижает вибрацию и деформацию, защищает декоративные и уплотнительные поверхности и делает контроль более последовательным. В этом руководстве объясняются практические принципы проектирования приспособлений для станков с ЧПУ для прецизионной обработки деталей, распространенные варианты зажима заготовок, компромиссы между стоимостью и сроками выполнения, а также что покупатели должны включить в запрос предложений до начала производства.
Почему проектирование оснастки для станков с ЧПУ должно быть включено в запрос предложений?
Разработка оснастки для станков с ЧПУ — один из самых быстрых способов повышения повторяемости в прецизионной обработке, но часто об этом говорят слишком поздно. Покупатель может прислать CAD-модель, запросить жесткий допуск и ожидать, что производитель решит проблему с фиксацией заготовки после того, как цена будет согласована. Это создает ненужные риски. Оснастка определяет, как располагается заготовка, как зажимается деталь, как повторяются базовые точки, как контролируется вибрация и как оператор подтверждает правильную установку каждой детали.
Для прототипа может быть достаточно тисков, мягких зажимов или простых упоров. Для серийного производства, деталей, изготавливаемых за несколько операций, тонкостенных корпусов, деталей с жесткими геометрическими допусками и размерами или деталей с декоративной отделкой, планирование оснастки становится частью производственной стратегии. Хорошая оснастка для обработки не только удерживает деталь. Она защищает план допусков, сокращает время переналадки, уменьшает субъективность оператора, повышает согласованность контроля и снижает вероятность отклонения размеров от партии к партии.
Для клиентов Easiahome практический посыл прост: если деталь имеет жесткие допуски по положению, уплотнительные поверхности, требования к внешнему виду, повторяющиеся заказы или критически важные для сборки базовые элементы, конструкцию зажимного приспособления следует пересмотреть перед составлением коммерческого предложения. Информация о количестве выпускаемой продукции, критически важных характеристиках и назначении для сборки позволяет нашим инженерам выбрать подход к зажиму заготовки на станках с ЧПУ, соответствующий как чертежу, так и бизнес-целям.
Что должен контролировать станок с ЧПУ-оборудованием
Каждое приспособление для станка с ЧПУ выполняет четыре основные задачи: позиционирование детали, ее поддержка, зажим и обеспечение свободного доступа к обрабатываемой детали. Фиксирующие элементы создают повторяемое соотношение между заготовкой и системой координат станка. Опоры предотвращают изгиб, вибрацию и нестабильность резки. Зажимы удерживают заготовку, предотвращая воздействие силы резания и деформацию детали. Доступ к инструменту предотвращает столкновение режущего инструмента, охлаждающей жидкости, измерительного щупа и контрольных инструментов с приспособлением или деталью.
Повторяемость начинается со стратегии использования базовых точек. Если на чертеже положение отверстий определяется базовыми точками A, B и C, то приспособление, как правило, должно располагать деталь относительно поверхностей или элементов, которые соответствуют этим базовым точкам. Если цех использует несвязанную поверхность только потому, что ее легче закрепить, деталь может быть легко обрабатывать, но сложно контролировать или собирать. Именно поэтому проверка чертежа и планирование приспособления должны происходить одновременно.
Приспособление также должно компенсировать деформацию детали. Тонкие пластины, глубокие пазы, ребра и открытые корпуса могут смещаться при слишком сильном зажиме или при снятии остаточного напряжения во время черновой обработки. Хорошая конструкция приспособления предполагает широкую опору, сбалансированный зажим, припуски на черновую и чистовую обработку, а иногда и снятие напряжения или время отдыха для поддержания стабильности готовой геометрии.
Типичные варианты зажимных приспособлений для станков с ЧПУ
Мягкие зажимные губки часто являются первым шагом после стандартного зажима в тисках. Они изготавливаются с учетом профиля детали, что улучшает площадь контакта и повторяемость позиционирования. Мягкие зажимные губки хорошо подходят для прототипов, небольших партий и повторных операций, где деталь необходимо удерживать на обработанной поверхности без функциональных или косметических повреждений.
Упоры для тисков и установочные штифты просты, но полезны. Они уменьшают вариативность настройки, обеспечивая оператору постоянное положение. Модульные зажимные пластины и инструментальные пластины добавляют сетку резьбовых отверстий, места для штифтов и многоразовые компоненты. Они полезны для быстрой смены оборудования, повторных заказов или нескольких семейств деталей, имеющих схожие потребности в позиционировании и зажиме.
Специализированные приспособления предназначены для одной детали или узкого семейства деталей. Они стоят дороже на начальном этапе, но могут сократить время цикла, уменьшить отклонения при контроле качества и упростить работу оператора при выполнении производственных заказов. Вакуумные приспособления, пневматические и гидравлические зажимы могут помочь при работе с тонкими пластинами, плоскими панелями или при крупносерийном производстве, но требуют тщательного анализа зоны уплотнения, силы зажима, безопасности и технического обслуживания.
Контрольный список для покупателей по дизайну торгового оборудования
Запрос коммерческого предложения с учетом особенностей зажимных приспособлений предоставляет поставщику достаточно информации для оценки рисков, связанных с зажимными приспособлениями, до определения цены и планирования производства. Для деталей, изготовленных методом прецизионной обработки, по возможности указывайте следующие детали:
- 3D CAD-модель и управляемый 2D-чертеж
- Требования к материалам, термообработке и качеству поверхности.
- Критические допуски, обозначения геометрических допусков и функциональные базовые элементы.
- Декоративные поверхности, уплотнительные поверхности и участки, где не допускаются следы от зажимов.
- Ожидаемое количество прототипов, первая производственная партия и годовой объем производства.
- Использование в сборке, сопрягаемые детали и элементы, контролирующие посадку или выравнивание.
- Требования к контролю качества, такие как отчет КИМ (координатно-измерительной машины), проверка первого образца или отбор проб на соответствие критическому уровню качества (AQL).
- Целевые сроки выполнения заказа и ожидаемые повторные заказы.
Эти детали помогают поставщику оборудования для механической обработки решить, какой вариант является оптимальным с технической и коммерческой точки зрения: стандартные зажимные приспособления, мягкие зажимные губки, модульная зажимная плита или специальное приспособление.
Правила проектирования деталей, изготавливаемых с высокой точностью и повторяемостью.
Первое правило проектирования — сделать базовые поверхности изготавливаемыми и измеримыми. Базовые поверхности должны быть достаточно большими для размещения детали, достаточно стабильными, чтобы противостоять деформации, и доступными для контроля. Избегайте определения критически важных геометрических параметров с помощью мелких, шероховатых, гибких или труднодоступных элементов, если этого не требует функциональность изделия.
Второе правило — по возможности отделять декоративные поверхности от поверхностей, используемых для зажима. Видимая анодированная поверхность, полированная поверхность или уплотнительная площадка не должны быть предпочтительным вариантом для жесткого зажима. Если в конструкции нет безопасной зоны зажима, следует рассмотреть временные заготовки, жертвенные выступы, дополнительный припуск на мягкие губки или примечание к чертежу, позволяющее нанести контролируемую контрольную метку в некритической области.
Третье правило — проектировать с учетом последовательности операций. Многие прецизионные детали требуют черновой обработки, снятия напряжений или выдержки, а затем чистовой обработки с использованием более стабильной опоры. Детали с несколькими сторонами могут нуждаться в элементах переноса базовых точек, прецизионных отверстиях для штифтов или обработанных площадках, позволяющих повторить первую настройку при второй и третьей операциях.
Четвертое правило касается доступа к контрольному образцу. Если измерение элемента возможно только после извлечения детали из приспособления, технологический процесс все равно должен определять, как деталь будет ориентирована для контроля с помощью КИМ или ручного контроля. Возможность измерения имеет значение, поскольку метод контроля должен обеспечивать проверку геометрии, указанной на чертеже.
Пример из инженерной практики: алюминиевый корпус для электронных устройств.
Рассмотрим корпус для электронных компонентов из алюминия 6061 с тонкими стенками, четырьмя монтажными выступами M3, канавкой для прокладки, плоским уплотнительным ободком и труднодоступными местами для разъемов. Заказчику требуется стабильная сборка в нескольких производственных партиях. На чертеже уплотнительный ободок обозначен как базовая точка A, две боковые грани — как базовые точки B и C, а отверстия для разъемов — относительно этой базовой структуры.
В недорогом прототипе для обработки внешнего профиля можно использовать мягкие зажимные губки, а для окончательной обработки уплотнительного края — вторую операцию. Это может быть приемлемо для десяти образцов. Для повторного производства компания Easiahome может порекомендовать специальное приспособление, которое поддерживает корпус под тонкостенной областью, фиксируется на стабильных опорных площадках, зажимается вдали от декоративных поверхностей и позволяет проводить зондирование или проверку ключевых мест между операциями.
В плане оснастки также следует определить порядок проверки. Положение отверстий в соединителях может потребовать контроля с помощью КИМ на первых образцах и периодического отбора проб в процессе производства. Глубину канавки прокладки и плоскостность уплотнительного края следует проверять, поскольку они влияют на качество сборки. После стабилизации процесса можно использовать AQL или согласованный отбор проб, в то время как на ранних этапах производства может потребоваться более полная отчетность по размерам.
Варианты оснастки для станков с ЧПУ: краткий обзор
Вариант крепления | Лучше всего использовать для | Соответствие стоимости и объему | Примечание покупателя |
Мягкие челюсти | Прототипы, мелкосерийное производство и повторные производственные операции. | Низкая и средняя стоимость оснастки, быстрая индивидуальная настройка. | Укажите, какие поверхности можно зажимать без ущерба для внешнего вида или функциональности. |
Упоры тисков или установочные штифты | Простые повторяющиеся работы и прямоугольные детали | Низкая стоимость при сниженной вариативности в работе операторов. | Наилучшие результаты достигаются при наличии четких, стабильных и доступных опорных поверхностей. |
Модульная крепежная пластина | Повторные заказы и частичная комплектация | Средняя стоимость, возможность повторного использования в аналогичных конфигурациях. | Это полезно, когда несколько деталей имеют общие потребности в позиционировании и зажиме. |
Специальный светильник | Детали для производства с жесткими допусками | Более высокие первоначальные затраты, более низкий риск повторного использования. | Наилучшее обоснование — объём партии, допустимый риск или повторные заказы. |
Вакуумное или пневматическое приспособление | Тонкие пластины, плоские панели или работа в больших объемах. | Более высокие затраты на планирование, более быстрая загрузка после проверки. | Требуется проверка усилия зажима, зоны уплотнения и безопасности детали. |
Как планирование размещения оборудования влияет на стоимость и сроки поставки.
Стоимость оснастки не всегда является высокой. Простой одноразовый прототип может не оправдать затраты на специальную оснастку, но повторный заказ с жесткими допусками часто оправдывает их. Правильно подобранная оснастка может сократить количество брака, уменьшить время наладки, позволить изготавливать несколько деталей за цикл, повысить стабильность работы оператора и сделать результаты контроля более предсказуемыми. Покупатель может заплатить больше авансом, но при этом снизить реальную стоимость пригодных для использования деталей.
Неправильный подход приводит к скрытым затратам. Если деталь изначально проектируется как простая работа с использованием тисков, а позже требует специальных зажимов, дополнительного времени на настройку или доработки из-за отклонения размеров, проект замедляется и становится дороже. Если потребности в оснастке рассматриваются на этапе запроса коммерческого предложения, производитель может объяснить компромисс между изготовлением прототипов, оснастки для серийного производства и оснастки для долгосрочного серийного производства.
Сроки выполнения заказа также зависят от сложности оснастки. Мягкие зажимные губки могут быть изготовлены быстро. Модульные зажимные пластины могут быть сконфигурированы из имеющегося оборудования. Специализированные пневматические или вакуумные зажимы требуют времени на проектирование, изготовление и проверку. Покупателям следует указать ожидаемый годовой объем и планы повторных заказов, чтобы поставщик мог решить, целесообразны ли инвестиции в оснастку с коммерческой точки зрения.
Что следует включить в запрос предложений, учитывающий тип оборудования?
В состав качественного запроса коммерческого предложения (RFQ) входят 3D-файл CAD, 2D-чертеж, информация о материале, отделке, количестве, целевом сроке поставки, приоритетах допусков и требованиях к контролю качества. При планировании оснастки также следует указать, какие поверхности являются декоративными, какие элементы критически важны для сборки, допускаются ли контрольные метки и ожидаются ли будущие объемы производства.
Если деталь имеет жесткие геометрические допуски и вылет, укажите реальные функциональные базовые элементы и плотность сборки. Если поверхность должна оставаться плоской для герметизации, четко обозначьте ее. Если деталь будет анодирована, покрыта гальваническим покрытием или подвергнута пескоструйной обработке, укажите, влияет ли толщина покрытия на посадку. Если деталь будет заказан повторно, сообщите об этом поставщику, поскольку даже при небольшой первой партии может быть оправдано использование более надежного приспособления.
Компания Easiahome может провести проверку чертежей и моделей на предмет рисков, связанных с оснасткой, до начала производства. Наша инженерная команда может предложить уточнение базовых элементов, допуски на зажим, изменения последовательности операций, стратегии использования мягких зажимных устройств, варианты модульной оснастки или специализированную оснастку, если этого требуют объем заказа и риски, связанные с допусками.
Отправьте в Easyahome запрос на коммерческое предложение, учитывающий тип светильников.
Вам нужны детали, изготовленные на станках с ЧПУ с высокой точностью, с продуманной планировкой оснастки, жесткими допусками и надежной документацией по контролю качества? Отправьте в Easiahome ваши CAD-файлы, 2D-чертежи, информацию о материале, отделке, количестве, критических допусках и требованиях к сборке. Наша инженерная команда оценит риски, связанные с фиксацией заготовки, и порекомендует практичный план производства и контроля качества до начала производства.
FAQ
В: В каких случаях для детали, изготовленной на станке с ЧПУ, требуется специальное приспособление?
А: Специализированное приспособление стоит рассмотреть, если деталь имеет жесткие допуски, требует многократной обработки, имеет тонкие стенки, изготавливается по повторяющимся заказам, имеет ограничения по внешнему виду или объемы производства, при которых важна повторяемость настройки.
В: Как конструкция оснастки влияет на допуски при обработке на станках с ЧПУ?
А: Конструкция приспособления влияет на то, насколько точно деталь располагается, поддерживается и зажимается. Более точный контроль базовых точек и стабильное зажимание уменьшают вариации между деталями, что упрощает обработку и контроль деталей с жесткими допусками.
В: Может ли конструкция оснастки снизить стоимость обработки на станках с ЧПУ?
А: Да. Это может увеличить первоначальные затраты на оснастку, но часто снижает общую стоимость за счет сокращения времени наладки, повышения стабильности, возможности обработки нескольких деталей и уменьшения брака или доработок.
В: В чем разница между мягкими зажимными губками и зажимной пластиной?
А: Мягкие зажимные губки — это изготовленные на заказ зажимные губки тисков, которые соответствуют форме детали. Приспособительная пластина — это более широкая платформа для фиксации заготовки, изготовленная на станке с ЧПУ, с отверстиями, штифтами и зажимами для повторяемой фиксации одной или нескольких деталей.
В: Следует ли указывать требования к крепежным элементам на чертеже?
А: На чертеже должны быть указаны базовые элементы, критически важные детали, декоративные поверхности, ограничения по зажиму и требования к контролю качества. Затем поставщик сможет спроектировать приспособление, исходя из реальных функциональных приоритетов.
В: Какие файлы мне следует отправить в Easiahome для проверки оборудования?
A: Отправьте 3D-модель, 2D-чертеж, информацию о материале, отделке, количестве, допусках, ожидаемом объеме повторения и любых ограничениях по сборке или внешнему виду, влияющих на зажим и контроль качества.