ค่าความคลาดเคลื่อน (Tolerance) คือค่าความแปรผันที่อนุญาตจากขนาดหรือข้อกำหนดทางเรขาคณิตที่กำหนดไว้ มันไม่เหมือนกับความละเอียดของหน้าจอแสดงผลของเครื่องจักร และไม่ใช่ตัวเลขเดียวที่ใช้ได้กับทุกส่วนประกอบของชิ้นงาน เครื่องจักรกลสมัยใหม่สามารถเคลื่อนที่ได้ทีละน้อยมาก แต่ชิ้นส่วนที่เสร็จสมบูรณ์แล้วก็ยังได้รับอิทธิพลจากการโก่งตัวของเครื่องมือ การจับยึดชิ้นงาน การขยายตัวเนื่องจากความร้อน การเคลื่อนตัวของวัสดุ ความไม่แน่นอนในการตรวจสอบ และจำนวนครั้งในการตั้งค่า
ดังนั้น กลยุทธ์การกำหนดค่าความคลาดเคลื่อนที่ดีที่สุดจึงเริ่มต้นด้วยฟังก์ชันการใช้งาน เช่น ที่นั่ง แบริ่งพื้นผิวซีล รูปแบบรูเดือย หรือเส้นผ่านศูนย์กลางการหมุน อาจต้องการการควบคุมอย่างใกล้ชิด ในขณะที่ช่องว่างหรือรูปทรงภายนอกเพื่อความสวยงามมักไม่ต้องการการควบคุมที่แม่นยำ การกำหนดค่าความคลาดเคลื่อนที่เข้มงวดเท่ากันทุกที่ จะเพิ่มต้นทุนการผลิตและการตรวจสอบโดยไม่ได้ปรับปรุงคุณภาพการประกอบเสมอไป
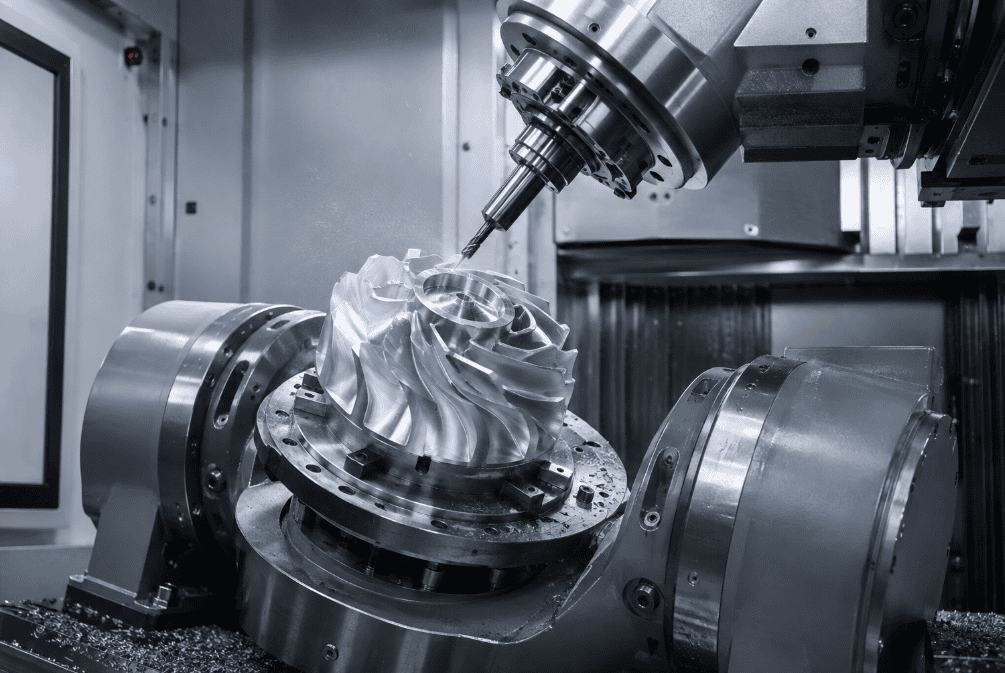
การควบคุมค่าความคลาดเคลื่อนของ CNC คืออะไร?
โดยปกติแล้ว การกำหนดคุณสมบัติของชิ้นส่วนอย่างครบถ้วนจะใช้การควบคุมหลายประเภท:
- ขนาดความอดทนจำกัดความยาว ความกว้าง เส้นผ่านศูนย์กลาง ความหนา หรือระยะห่างระหว่างพื้นผิวตรงข้าม
- ความอดทนทางเรขาคณิตควบคุมรูปทรง ทิศทาง ตำแหน่ง โปรไฟล์ หรือความคลาดเคลื่อน ตัวอย่างเช่น ความเรียบ ความตั้งฉาก ตำแหน่ง และความคลาดเคลื่อนรวม
- พื้นผิวเป็นการอธิบายความหยาบระดับจุลภาค โดยทั่วไปจะใช้ค่า Ra ความหยาบของพื้นผิวมีความสำคัญ แต่ไม่สามารถใช้แทนค่าความคลาดเคลื่อนของขนาดหรือรูปทรงเรขาคณิตได้
- ข้อกำหนดของ Edgeระบุว่าขอบนั้นคม ลบมุม โค้งมน หรือแค่ลบคม
การควบคุมเหล่านี้ช่วยแก้ปัญหาที่แตกต่างกัน รูอาจมีขนาดเส้นผ่านศูนย์กลางตรงตามค่าความคลาดเคลื่อน แต่ยังคงอยู่ในตำแหน่งที่ไม่ถูกต้อง เพลาอาจมีขนาดเส้นผ่านศูนย์กลางตรงตามที่กำหนด แต่มีค่าความคลาดเคลื่อนที่ยอมรับไม่ได้ พื้นผิวซีลเรียบอาจมีความหนาที่ถูกต้อง แต่ความเรียบอาจไม่ดีพอ แบบร่างที่ดีจะระบุข้อกำหนดที่ช่วยปกป้องการทำงานได้อย่างแท้จริง
ISO 2768: ครอบคลุมอะไรบ้าง และมีการเปลี่ยนแปลงอะไรบ้าง
มาตรฐาน ISO 2768-1 กำหนดค่าความคลาดเคลื่อนทั่วไปสำหรับขนาดเชิงเส้นและเชิงมุมที่ไม่มีค่าความคลาดเคลื่อนเฉพาะเจาะจง โดยใช้สี่ระดับ ได้แก่ ละเอียด (f) ปานกลาง (m) หยาบ (c) และหยาบมาก (v) ค่าความคลาดเคลื่อนที่อนุญาตจะเพิ่มขึ้นตามขนาดที่ระบุ ดังนั้น “ISO 2768-m” จึงไม่ได้หมายความว่าจะมีค่าบวกหรือลบคงที่ตลอดทั้งแบบร่าง
เพื่อเป็นข้อมูลอ้างอิงอย่างง่าย มาตรฐาน ISO 2768-1 สำหรับขนาดละเอียดและขนาดปานกลาง อนุญาตให้มีค่าเบี่ยงเบนน้อยลงสำหรับขนาดสั้น และมีค่าเบี่ยงเบนมากขึ้นเรื่อยๆ สำหรับขนาดที่ยาวขึ้น ตัวอย่างเช่น ข้อมูลสรุปการผลิตที่เผยแพร่ต่อสาธารณะแสดงค่า ±0.05 มม. สำหรับขนาดเชิงเส้นขนาดละเอียดตั้งแต่ 0.5 ถึง 6 มม. ในขณะที่ขนาดปานกลางโดยทั่วไปคือ ±0.10 มม. ในช่วงเดียวกัน ระหว่าง 30 ถึง 120 มม. ข้อมูลสรุปที่เผยแพร่จะเพิ่มขึ้นเป็นประมาณ ±0.15 มม. สำหรับขนาดละเอียด และ ±0.30 มม. สำหรับขนาดปานกลาง โปรดตรวจสอบมาตรฐานที่ได้รับอนุญาตและฉบับที่ระบุไว้ในสัญญาเสมอก่อนที่จะเผยแพร่แบบร่างการผลิต
นอกจากนี้ยังมีรายละเอียดสถานะที่คู่มือการผลิตหลายเล่มมองข้ามไป ISO ระบุว่า ISO 2768-2:1989 ซึ่งเคยใช้สำหรับค่าความคลาดเคลื่อนทางเรขาคณิตทั่วไปนั้นถูกยกเลิกแล้ว และระบุ ISO 22081:2021 เป็นมาตรฐานทดแทน ISO 1101 กำหนดภาษาของสัญลักษณ์และกฎการตีความสำหรับค่าความคลาดเคลื่อนทางเรขาคณิตแบบชัดเจน ในเดือนสิงหาคม 2026 ISO ยังแสดงให้เห็นว่า ISO 2768 ฉบับที่สองอยู่ในกระบวนการตีพิมพ์ ในขณะที่ ISO 2768-1:1989 ยังคงเป็นฉบับที่ตีพิมพ์อยู่ สำหรับอุตสาหกรรมที่มีการควบคุม ให้เขียนชื่อมาตรฐานและฉบับที่สมบูรณ์ในช่องชื่อเรื่อง และยืนยันว่าผู้จำหน่ายใช้การตีความเดียวกัน
เมื่อใดควรใช้ค่าความคลาดเคลื่อนทั่วไป
ค่าความคลาดเคลื่อนทั่วไปมีประโยชน์สำหรับขนาดที่ไม่สำคัญ เนื่องจากช่วยให้แบบร่างอ่านง่าย หมายเหตุในช่องหัวเรื่องสามารถครอบคลุมความยาว เส้นผ่านศูนย์กลาง รัศมี การลบมุม และมุมทั่วไปได้ ในขณะที่คุณลักษณะที่สำคัญจะได้รับค่าขีดจำกัดเฉพาะเจาะจง
อย่าอาศัยเพียงหมายเหตุทั่วไปสำหรับการประกอบแบบกดพอดี เบาะรองลูกปืน เส้นผ่านศูนย์กลางของซีล รูปแบบรูที่แม่นยำ จุดอ้างอิงตำแหน่ง ความหนาของผนังที่ควบคุมได้ หรือขนาดที่ได้รับผลกระทบจากสารเคลือบ คุณลักษณะเหล่านี้ควรได้รับการกำหนดค่าความคลาดเคลื่อนโดยตรงและเชื่อมโยงกับระบบจุดอ้างอิงที่ชัดเจนเมื่อตำแหน่งหรือทิศทางมีความสำคัญ
นอกจากนี้ ควรหลีกเลี่ยงการผสมระบบต่างๆ อย่างไม่ระมัดระวัง ISO GPS และ ASME Y14.5 เป็นระบบข้อกำหนดที่พัฒนามาอย่างดีแล้ว แต่ค่าเริ่มต้นและคำศัพท์ของทั้งสองระบบนั้นไม่สามารถใช้แทนกันได้ในทุกสถานการณ์ ระบุให้ชัดเจนว่าระบบใดใช้บังคับกับแบบร่างนั้น
GD&T สำหรับงานกลึง CNC
การกำหนดขนาดและค่าความคลาดเคลื่อนทางเรขาคณิตเป็นการสื่อสารว่าคุณลักษณะใด ๆ อาจเปลี่ยนแปลงไปได้บ้างในขณะที่ชิ้นส่วนยังคงทำงานได้ กรอบควบคุมคุณลักษณะสามารถควบคุมความตรง ความเรียบ ความเป็นวงกลม ความเป็นทรงกระบอก รูปทรง ความขนาน ความตั้งฉาก ความเป็นมุม ตำแหน่ง การเบี่ยงเบนของวงกลม หรือการเบี่ยงเบนโดยรวมได้
ข้อได้เปรียบหลักคือความชัดเจนในการใช้งาน สมมติว่ารูเจาะสี่รูต้องอยู่ในแนวเดียวกันกับชิ้นส่วนประกอบ การกำหนดค่าพิกัดบวกหรือลบที่แคบมากอาจสร้างโซนความคลาดเคลื่อนแบบสี่เหลี่ยมและอาจทำให้ชิ้นส่วนที่ประกอบได้อย่างถูกต้องถูกปฏิเสธได้ การกำหนดค่าความคลาดเคลื่อนของตำแหน่งสามารถกำหนดโซนทรงกระบอกรอบตำแหน่งที่แท้จริงได้ เมื่อตัวปรับสภาพวัสดุมีความเหมาะสม การออกแบบอาจได้รับค่าความคลาดเคลื่อนเพิ่มเติมเนื่องจากรูจริงเคลื่อนห่างจากสภาพวัสดุสูงสุด
GD&T ไม่ได้หมายความว่าจะประหยัดกว่าเสมอไป มันจะช่วยประหยัดต้นทุนได้ก็ต่อเมื่อกรอบอ้างอิงของแบบจำลองตรงกับฟังก์ชันการทำงานของชิ้นส่วนประกอบ ค่าความคลาดเคลื่อนมีความสมเหตุสมผล และผู้ผลิตสามารถตรวจสอบได้ การกำหนดรายละเอียดที่ซับซ้อนโดยไม่มีแผนการตรวจสอบจะทำให้เกิดความล่าช้าในการเสนอราคาและความขัดแย้ง ควรใช้การควบคุมที่ง่ายที่สุดที่สามารถกำหนดฟังก์ชันการทำงานได้อย่างครบถ้วน
ช่วงความคลาดเคลื่อนที่สมจริงของการตัดเฉือนด้วยเครื่อง CNC
ช่วงค่าต่อไปนี้เป็นช่วงประมาณการที่ใช้ได้จริงสำหรับชิ้นส่วนที่มีขนาดเหมาะสมและมั่นคง ซึ่งผลิตด้วยอุปกรณ์ที่มีประสิทธิภาพและกระบวนการที่ควบคุมได้ ช่วงค่าเหล่านี้ไม่ใช่คำสัญญา ความสามารถที่แท้จริงจะต้องได้รับการตรวจสอบโดยพิจารณาจากแบบร่าง ขนาดของชิ้นส่วน อัตราส่วนด้าน วัสดุ ปริมาณ เครื่องจักร อุปกรณ์จับยึด และวิธีการวัด
คุณลักษณะหรือกระบวนการ | ช่วงการประมาณเชิงปฏิบัติ | เงื่อนไขสำคัญ |
ขนาดทั่วไปที่ผ่านการกัดขึ้นรูป | ±0.05 ถึง ±0.13 มม. | ขนาดเล็กถึงปานกลาง วัสดุโลหะแข็งแรง ใช้งานง่าย |
เส้นผ่านศูนย์กลางกลึงทั่วไป | ±0.02 ถึง ±0.05 มม. | ชิ้นงานแข็งแรง อัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางปานกลาง |
รูที่คว้านหรือเจาะอย่างแม่นยำ | ±0.01 ถึง ±0.025 มม. | ขนาดเส้นผ่านศูนย์กลางที่เหมาะสม การสึกหรอของเครื่องมือที่ควบคุมได้ การตรวจสอบระหว่างกระบวนการผลิต |
คุณสมบัติความแม่นยำสูงที่คัดสรรมาแล้ว | ±0.005 ถึง ±0.01 มม. | คุณสมบัติที่มั่นคงขนาดเล็ก; เพิ่มการตกแต่ง การตรวจสอบ และการควบคุมกระบวนการ |
พลาสติกวิศวกรรมกลึง | ±0.10 ถึง ±0.25 มม. | ได้รับผลกระทบอย่างมากจากโพลิเมอร์ ความชื้น อุณหภูมิ และรูปทรงเรขาคณิต |
ชิ้นส่วนขนาดใหญ่หรือผนังบาง | จำเป็นต้องมีการตรวจสอบแบบร่าง | การขยายตัวเนื่องจากความร้อน ความเค้นตกค้าง การยึดชิ้นงาน และการถ่ายโอนจุดอ้างอิง เป็นปัจจัยหลัก |
ค่าความคลาดเคลื่อนที่ต่ำกว่าประมาณ ±0.01 มม. ไม่ได้หมายความว่าแค่ใส่ตัวเลขที่เล็กลงในซอฟต์แวร์ CAM ก็ได้แล้ว ชิ้นส่วนอาจต้องผ่านกระบวนการเจียร ขัดเงา ขัดละเอียด เจาะรูด้วยแม่พิมพ์ การตรวจสอบในห้องควบคุมอุณหภูมิ ขั้นตอนการผลิตที่ตรงกัน หรือการขึ้นรูปชิ้นงานแบบกำหนดเอง ค่าความคลาดเคลื่อนที่แคบมากในทุกมิติอาจทำให้การผลิตชิ้นส่วนนั้นไม่คุ้มค่าทางเศรษฐกิจ หรือตรวจสอบได้อย่างสม่ำเสมอได้ยาก
ปัจจัยใดเป็นตัวกำหนดความแม่นยำที่สามารถทำได้?
คุณสมบัติของวัสดุอะลูมิเนียมสามารถขึ้นรูปได้ตามต้องการ แต่สามารถปลดปล่อยความเค้นตกค้างได้หลังจากการตัดเฉือนวัสดุจำนวนมาก เหล็กกล้าชุบแข็งจะเพิ่มแรงตัดและทำให้เครื่องมือสึกหรอเร็วขึ้น เหล็กกล้าไร้สนิมบางอาจเสียรูปทรงได้ ไนลอนดูดซับความชื้น ในขณะที่ PTFE และพลาสติกอ่อนอื่นๆ สามารถเสียรูปได้ภายใต้แรงตัดและแรงวัด
ลักษณะทางเรขาคณิตของโครงสร้าง เช่นช่องลึก รูยาว เพลาเรียว พื้นบาง และผนังสูง จะลดความแข็งแกร่งลง ค่าความคลาดเคลื่อนที่ยอมรับได้สำหรับเส้นผ่านศูนย์กลางภายนอกที่สั้น อาจเป็นไปไม่ได้สำหรับโครงสร้างภายในที่ลึก
การเข้าถึงเครื่องมือและการตั้งค่ามีความสำคัญคุณสมบัติที่สร้างขึ้นในการตั้งค่าเดียวจะรักษาความสัมพันธ์ได้ง่ายกว่าคุณสมบัติที่ถ่ายโอนระหว่างอุปกรณ์จับยึด การปรับทิศทางทุกครั้งจะทำให้เกิดข้อผิดพลาดในการถ่ายโอนจุดอ้างอิงและการจับยึด การตัดเฉือนแบบห้าแกนสามารถลดการตั้งค่าได้ แต่ไม่ได้ขจัดผลกระทบจากความร้อน เครื่องมือ หรือการตรวจสอบ
อุณหภูมิโลหะจะขยายตัวเมื่ออุณหภูมิสูงขึ้น ชิ้นส่วนอะลูมิเนียมยาวที่วัดขณะอุ่นอยู่ข้างเครื่องจักร อาจไม่ได้มีขนาดเท่ากันหลังจากที่ชิ้นส่วนนั้นคงตัวแล้วในห้องตรวจสอบ ควรมีการกำหนดอุณหภูมิอ้างอิงอย่างเข้มงวด และปล่อยให้ชิ้นส่วนนั้นคงตัวก่อนการตรวจสอบขั้นสุดท้าย
กระบวนการตกแต่งขั้นที่สอง เช่นการชุบอะโนไดซ์ การชุบโลหะ การอบชุบด้วยความร้อน การเคลือบผิว การขัดเงา และการพ่นทราย สามารถเปลี่ยนแปลงขนาดหรือขอบได้ ระบุว่าข้อจำกัดดังกล่าวใช้ก่อนหรือหลังการตกแต่ง สำหรับรูหรือเกลียวที่มีการเคลือบผิว ให้ระบุข้อกำหนดเกี่ยวกับการปิดบังและการตรวจสอบขั้นสุดท้าย
ความสามารถในการวัด ค่าความคลาดเคลื่อนจะไม่สมบูรณ์หากปราศจากวิธีการตรวจสอบที่น่าเชื่อถือ เวอร์เนียร์คาลิเปอร์อาจเพียงพอสำหรับการวัดขนาดทั่วไป รูเจาะขนาดเล็กอาจต้องใช้เกจวัดลมหรือเกจวัดรู การควบคุมตำแหน่งหรือรูปทรงที่ซับซ้อนอาจต้องใช้เครื่องวัดพิกัดสามมิติ (CMM) หรือระบบสแกน ความไม่แน่นอนในการวัดควรมีขนาดเล็กพอที่จะสนับสนุนการตัดสินใจยอมรับได้
ความคลาดเคลื่อนที่เข้มงวดทำให้ต้นทุนสูงขึ้นได้อย่างไร
ข้อจำกัดที่เข้มงวดมากขึ้นมักต้องการการตัดที่ช้าลง การตกแต่งขั้นสุดท้ายหลายรอบ การปรับชดเชยเครื่องมือบ่อยขึ้น อัตราการกำจัดวัสดุที่ต่ำลง ชิ้นงานที่คงตัว การตั้งค่าเพิ่มเติม อุปกรณ์จับยึดพิเศษ และการตรวจสอบที่มากขึ้น นอกจากนี้ยังอาจลดผลผลิตลงได้ เนื่องจากแม้แต่การเปลี่ยนแปลงกระบวนการเพียงเล็กน้อยก็อาจทำให้เกิดชิ้นส่วนที่ไม่ได้มาตรฐานได้
แบบร่างที่มีต้นทุนต่ำที่สุดไม่ใช่แบบร่างที่มีตัวเลขที่หลวมที่สุด แต่เป็นแบบร่างที่ควบคุมเฉพาะคุณสมบัติที่สำคัญต่อการประกอบ การปิดผนึก การเคลื่อนไหว การจัดแนว อายุการใช้งาน หรือความปลอดภัยอย่างเข้มงวดเท่านั้น ควรใช้การวิเคราะห์การสะสมความคลาดเคลื่อนเพื่อกระจายความแปรผันไปทั่วทั้งชิ้นส่วนประกอบ แทนที่จะให้ภาระทั้งหมดไปอยู่ที่ชิ้นส่วนเดียว
รายการตรวจสอบแบบร่างสำหรับค่าความคลาดเคลื่อนที่เชื่อถือได้ของเครื่อง CNC
ก่อนขอใบเสนอราคา โปรดยืนยันข้อมูลต่อไปนี้:
- ระบุมาตรฐานการกำหนดขนาดและฉบับที่ใช้บังคับ
- กำหนดค่าความคลาดเคลื่อนทั่วไปที่เหมาะสมสำหรับมิติที่ไม่สำคัญ
- กำหนดค่าความคลาดเคลื่อนที่สำคัญสำหรับการประกอบชิ้นส่วน รูปแบบรู พื้นผิวการปิดผนึก และจุดอ้างอิงทีละส่วน
- สร้างกรอบอ้างอิงข้อมูลที่สะท้อนถึงวิธีการประกอบหรือตรวจสอบชิ้นส่วนนั้น
- หลีกเลี่ยงการใช้มิติที่ซ้ำซ้อน เชื่อมโยงกัน หรือขัดแย้งกัน
- ระบุว่าขนาดที่ระบุใช้เป็นขนาดก่อนหรือหลังการเคลือบและการอบชุบความร้อน
- กำหนดความหยาบของพื้นผิวเฉพาะในส่วนที่มีผลต่อการทำงานเท่านั้น
- ระบุรายละเอียดของเกลียวให้ครบถ้วน รวมถึงมาตรฐาน ประเภท ความลึก และข้อกำหนดในการสอดใส่
- ระบุวิธีการตรวจสอบที่ต้องการ แผนการสุ่มตัวอย่าง และรูปแบบรายงาน
- ตรวจสอบค่าความคลาดเคลื่อนที่ผิดปกติกับฝ่ายผลิตชิ้นส่วนเครื่องจักร ก่อนเริ่มการผลิตจริง
สรุป
การกำหนดค่าความคลาดเคลื่อนของ CNC ที่เชื่อถือได้นั้นเกิดจากความสมดุลระหว่างฟังก์ชัน ความสามารถในการผลิต และการตรวจสอบ มาตรฐาน ISO 2768 สามารถลดความซับซ้อนของขนาดที่ไม่สำคัญได้ ในขณะที่ GD&T สามารถสื่อสารความสัมพันธ์เชิงฟังก์ชันได้ชัดเจนกว่าการกำหนดค่าบวกหรือลบแบบทั่วไป อย่างไรก็ตาม ทั้งสองระบบนี้ไม่ได้มาแทนที่การตัดสินใจของวิศวกรหรือการตรวจสอบจากซัพพลายเออร์
เริ่มต้นด้วยฟังก์ชันการประกอบ เลือกจุดอ้างอิงที่มีความหมาย แยกขนาดออกจากรูปทรงเรขาคณิตและพื้นผิว และคำนึงถึงวัสดุ การตั้งค่า การตกแต่ง และการวัด แนวทางนี้จะสร้างชิ้นส่วนที่พอดีและทำงานได้อย่างมีประสิทธิภาพโดยไม่ต้องเสียค่าใช้จ่ายสำหรับความแม่นยำที่การออกแบบไม่ต้องการ