
การออกแบบเพื่อการผลิต (Design for Manufacturing หรือ DFM) คือการปรับชิ้นส่วนเพื่อให้สามารถผลิตได้อย่างน่าเชื่อถือตามคุณภาพ ปริมาณ ต้นทุน และระยะเวลาที่ต้องการ สำหรับการผลิตด้วยเครื่อง CNC นั้น DFM จะเชื่อมโยงฟังก์ชันการทำงานเข้ากับการเข้าถึงเครื่องมือ การจับยึดชิ้นงาน กลยุทธ์การตั้งค่า ความคลาดเคลื่อน การตกแต่ง และการตรวจสอบ
คำแนะนำเชิงตัวเลขในคู่มือออนไลน์ใดๆ เป็นเพียงจุดเริ่มต้นเท่านั้น ผนังอะลูมิเนียมหนา 0.8 มม. อาจทำได้ง่ายเมื่อมีความยาวสั้นและมีฐานรองรับ แต่จะไม่มั่นคงเมื่อสูงถึง 80 มม. การเจาะรูลึกอาจทำได้ในโลหะผสมชนิดหนึ่ง แต่มีความเสี่ยงในอีกชนิดหนึ่ง ใช้รายการตรวจสอบด้านล่างเพื่อเตรียมการออกแบบที่แข็งแรง จากนั้นตรวจสอบรูปทรงเรขาคณิตขั้นสุดท้ายกับผู้จำหน่ายที่วางแผนไว้
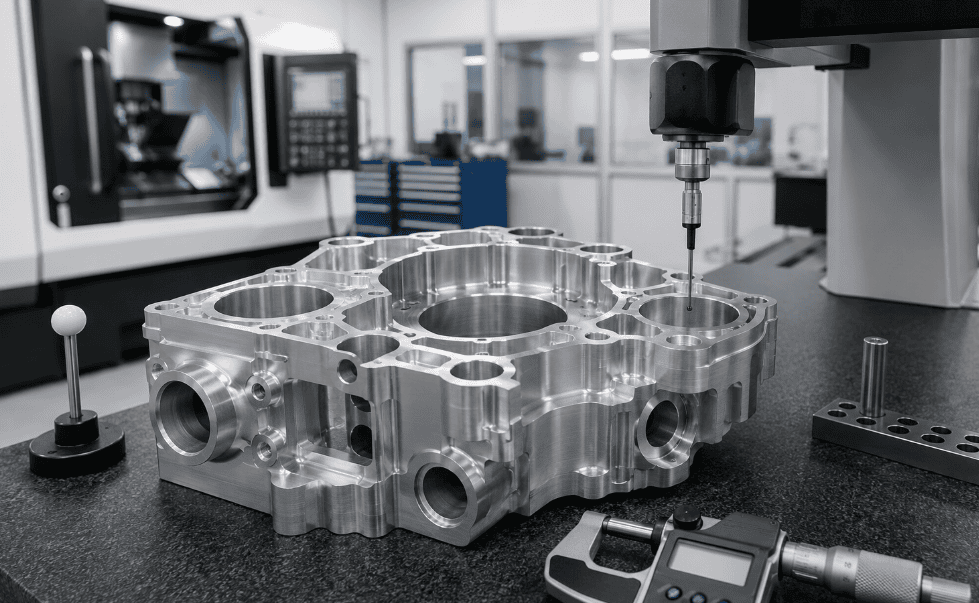
รายการตรวจสอบ DFM สำหรับเครื่อง CNC ฉบับย่อ
ก่อนส่งคำขอใบเสนอราคา (RFQ) สำหรับงานกลึง CNC ให้ใช้รายการตรวจสอบ DFM (Design for Manufacturing) ฉบับย่อนี้เพื่อลดต้นทุน หลีกเลี่ยงความเสี่ยงเรื่องความคลาดเคลื่อน และลดระยะเวลานำส่ง เป้าหมายไม่ใช่การทำให้ทุกส่วนประกอบง่ายที่สุดโดยไม่คำนึงถึงต้นทุน แต่เป็นการปกป้องส่วนประกอบที่สำคัญในขณะเดียวกันก็มอบเส้นทางการผลิตที่ชัดเจนและทำซ้ำได้ให้กับโรงงานผลิต
รายการ DFM | สิ่งที่ต้องตรวจสอบ | ทำไมมันถึงมีความสำคัญ |
ฟังก์ชันและข้อมูลอ้างอิง | กำหนดจุดเชื่อมต่อที่สำคัญ จุดอ้างอิงการประกอบ และจุดอ้างอิงการตรวจสอบ | ป้องกันการกำหนดค่าความคลาดเคลื่อนสูงเกินไปสำหรับคุณลักษณะที่มีความเสี่ยงต่ำ ในขณะที่ปล่อยให้รูปทรงเรขาคณิตที่สำคัญไม่ชัดเจน |
วัสดุและสินค้าคงคลัง | ตรวจสอบโลหะผสม คุณสมบัติการอบชุบ รูปทรงของวัสดุ ทิศทางของเกรน และระยะเผื่อการกลึง | ช่วยควบคุมการบิดเบี้ยว ความพร้อมใช้งาน เวลาในการขึ้นรูปหยาบ และความเสถียรของชิ้นส่วนสำเร็จรูป |
ผนังและกระเป๋า | หลีกเลี่ยงผนังที่บางและไม่มีฐานรองรับ ช่องแคบลึก และการสอดเครื่องมือเข้าไปในพื้นที่ที่เข้าถึงยากเกินไป | ช่วยลดการสั่นสะเทือน การโก่งงอ งานที่ไม่เรียบร้อย และเวลาการผลิตที่ช้าลง |
รูและเกลียว | ใช้ขนาดเส้นผ่านศูนย์กลางมาตรฐาน อัตราส่วนความลึกที่ใช้งานได้จริง และรายละเอียดเกลียวที่ครบถ้วน | ช่วยเพิ่มความพร้อมใช้งานของเครื่องมือ ความแม่นยำ การระบายเศษวัสดุ และความชัดเจนในการตรวจสอบ |
ค่าความคลาดเคลื่อน | ควรใช้ค่าความคลาดเคลื่อนที่เข้มงวดเฉพาะในกรณีที่การใช้งานหรือการประกอบต้องการเท่านั้น | ลดต้นทุนการผลิต การตรวจสอบ และเศษวัสดุที่ไม่จำเป็น |
ที่ทำงาน | จัดให้มีพื้นที่ยึดที่มั่นคงและปกป้องพื้นผิวตกแต่งหรือพื้นผิวสำหรับการปิดผนึก | ช่วยเพิ่มความสม่ำเสมอในการตั้งค่าและการผลิตแต่ละชุด |
การตกแต่งและการตรวจสอบ | ระบุสถานะการเคลือบผิว การปิดบังขอบ สภาพขอบ ความต้องการ CMM และกฎเกณฑ์การยอมรับ | ช่วยหลีกเลี่ยงข้อพิพาทเรื่องขนาดหลังจากการตกแต่งหรือการตรวจสอบขั้นสุดท้าย |
กำหนดฟังก์ชันก่อนเรขาคณิต
ก่อนที่จะปรับแต่งใบมีดและรัศมีมุม ให้ระบุหน้าที่ของชิ้นส่วนนั้นก่อน ทำเครื่องหมายจุดเชื่อมต่อที่ควบคุมการประกอบ การปิดผนึก การจัดแนว การรองรับแบริ่ง การไหลของของเหลว การเคลื่อนไหว การสัมผัสทางไฟฟ้า อายุการใช้งาน หรือรูปลักษณ์ แยกคุณสมบัติที่สำคัญต่อการทำงานออกจากคุณสมบัติที่เกี่ยวข้องกับช่องว่างและรูปลักษณ์ภายนอก
บันทึกข้อมูลเกี่ยวกับภาระ อุณหภูมิ สภาพแวดล้อม ชิ้นส่วนที่ประกบกัน และปริมาณการผลิต เพื่อป้องกันการกำหนดค่าความคลาดเคลื่อนที่มากเกินไปในมิติที่ไม่สำคัญ ในขณะที่ปล่อยให้ส่วนเชื่อมต่อที่สำคัญไม่ชัดเจน การตรวจสอบ DFM สำหรับเครื่อง CNC ที่ดีเริ่มต้นด้วยฟังก์ชัน จากนั้นเชื่อมโยงฟังก์ชันนั้นกับวัสดุ กลยุทธ์การตั้งค่า ค่าความคลาดเคลื่อน การจับยึดชิ้นงาน และการตรวจสอบ
เลือกวัสดุและรูปแบบสต็อกอย่างรอบคอบ
พิจารณาถึงความแข็งแรง ความแข็งแง ความต้านทานการกัดกร่อน อุณหภูมิ น้ำหนัก การสึกหรอ การรับรอง และความพร้อมใช้งาน จากนั้นตรวจสอบรูปแบบของวัสดุ: แผ่น แท่ง ท่อ การอัดขึ้นรูป การหล่อ หรือการตีขึ้นรูป การออกแบบที่ดูเรียบง่ายใน CAD อาจกลายเป็นเรื่องที่แพงหากต้องใช้การขึ้นรูปหยาบมากเกินไปจากวัสดุที่มีขนาดใหญ่เกินไป
การออกแบบโดยคำนึงถึงความหนาของวัสดุที่มีอยู่จะช่วยลดของเสียและเวลาในการขึ้นรูป แต่ขนาดวัสดุที่ระบุไว้ไม่ได้รับประกันว่าได้ขนาดสุดท้ายตามที่ต้องการ ควรเผื่อเวลาในการขึ้นรูปไว้บนพื้นผิวใช้งาน สำหรับชิ้นส่วนที่มีโครงสร้างบางหรือชิ้นส่วนที่ไม่สมมาตร ควรพิจารณาใช้วัสดุที่ผ่านการคลายความเครียด และลำดับการขึ้นรูป คือ การขึ้นรูปหยาบ การทำให้คงตัว และการขึ้นรูปละเอียด
สำหรับแผ่นเหล็กรีดหรือวัสดุที่มีคุณสมบัติไม่เป็นเนื้อเดียวกัน ทิศทางของเกรนอาจส่งผลต่อความแข็งแรง การบิดเบี้ยว และลักษณะที่ปรากฏ ควรเพิ่มข้อกำหนดนี้ลงในแบบหรือข้อกำหนดการจัดซื้อเมื่อมีความสำคัญ
ออกแบบโดยใช้เครื่องมือมาตรฐาน
ดอกสว่าน ดอกกัด ดอกคว้าน ดอกต๊าป ดอกกัดเกลียว และเม็ดมีดมาตรฐาน ช่วยลดเวลาในการจัดหาเครื่องมือและการตั้งค่า ใช้ขนาดเส้นผ่านศูนย์กลางรูมาตรฐาน ชุดเกลียว รัศมีมุม และความกว้างของร่องมาตรฐานเท่าที่จะเป็นไปได้ รวมคุณสมบัติที่คล้ายกันเข้าด้วยกันเพื่อให้เครื่องมือเดียวสามารถใช้กับหลายพื้นที่ได้
ควรหลีกเลี่ยงการใช้หัวตัดที่มีขนาดแตกต่างกันเพียงเล็กน้อย เพราะแต่ละเครื่องมือจะเพิ่มเวลาในการเขียนโปรแกรม การเปลี่ยนเครื่องมือ การควบคุมการสึกหรอ และการตรวจสอบ หากจำเป็นต้องใช้เครื่องมือขนาดพิเศษจริงๆ ควรตรวจสอบความพร้อมใช้งานก่อนที่จะสรุปแบบร่าง
เพิ่มรัศมีมุมภายใน
หัวกัดแบบหมุนไม่สามารถสร้างมุมภายในแนวตั้งที่คมกริบได้อย่างสมบูรณ์แบบ รัศมีเล็กๆ ต้องใช้หัวกัดขนาดเล็ก ซึ่งจะกำจัดวัสดุได้ช้าและมีแนวโน้มที่จะโก่งงอหรือแตกหักได้ง่ายกว่า ควรทำรัศมีภายในให้ใหญ่ที่สุดเท่าที่ฟังก์ชันการใช้งานจะเอื้ออำนวย
สำหรับช่องลึก จุดเริ่มต้นที่มีประโยชน์คือรัศมีภายในที่มากกว่าหนึ่งในสามของความลึกของช่อง อีกเทคนิคหนึ่งที่ได้ผลคือการระบุรัศมีที่ใหญ่กว่ารัศมีมาตรฐานของเครื่องมือเล็กน้อย เช่น 3.5 มม. แทนที่จะเป็น 3.0 มม. พอดี วิธีนี้จะทำให้หัวตัดสามารถเคลื่อนที่ได้อย่างราบรื่นขึ้นโดยไม่ต้องติดอยู่กับมุมตลอดเวลา
หากชิ้นส่วนสี่เหลี่ยมผืนผ้าที่ประกบกันต้องการพื้นที่ว่าง ควรเพิ่มส่วนเว้าที่มุมหรือส่วนโค้งคล้ายกระดูกแทนที่จะสร้างช่องที่คมจนใช้งานไม่ได้จริง
จำกัดความลึกของกระเป๋าและระยะการเข้าถึงของเครื่องมือ
โพรงที่ลึกและแคบต้องการเครื่องมือที่ยาว เมื่อความยาวของเครื่องมือเพิ่มขึ้น ความแข็งแรงจะลดลงอย่างรวดเร็ว ทำให้เกิดการสั่นสะเทือน การเรียวลง ผิวงานไม่เรียบ และอัตราการป้อนที่ช้าลง ความลึกของโพรงที่แนะนำโดยทั่วไปคือประมาณสี่เท่าของความกว้างของโพรง ส่วนชิ้นงานที่มีความลึกใกล้เคียงสิบเท่าของเส้นผ่านศูนย์กลางเครื่องมือจำเป็นต้องได้รับการตรวจสอบอย่างละเอียด
เปิดช่องให้กว้างขึ้น เพิ่มรัศมี ลดความลึก หรือแยกชิ้นส่วนประกอบออกเมื่อทำได้ ตรวจสอบการเข้าถึงของตัวจับยึดเครื่องมือทั้งหมด: ใบมีดอาจแตะพื้นในขณะที่หัวจับหรือตัวยึดชนกับผนังโดยรอบ
รักษาความแข็งแรงของผนังและพื้น
ผนังบางจะสั่นสะเทือนภายใต้แรงตัดและอาจดีดตัวออกจากเครื่องมือได้ หลังจากคลายแคลมป์แล้ว ความเครียดตกค้างก็อาจทำให้ชิ้นส่วนเคลื่อนที่ได้เช่นกัน สำหรับการออกแบบเพื่อการผลิต (DFM) ทั่วไป ให้เริ่มต้นที่ความหนาประมาณ 0.8 มม. สำหรับผนังโลหะ และ 1.5 มม. สำหรับผนังพลาสติก ความหนาประมาณ 0.5 มม. สำหรับโลหะ และ 1.0 มม. สำหรับพลาสติก อาจเป็นไปได้ในรูปทรงเรขาคณิตที่เหมาะสม นี่ไม่ใช่ค่าต่ำสุดที่ใช้ได้กับทุกกรณี
ความสูงของผนัง ความยาวที่ไม่มีการรองรับ วัสดุ และความคลาดเคลื่อน มีความสำคัญพอๆ กับความหนา ควรเพิ่มโครงเสริม ลดช่วงความยาว ใช้การเปลี่ยนผ่านแบบค่อยเป็นค่อยไป หรือทิ้งวัสดุรองรับชั่วคราวไว้สำหรับการดำเนินการขั้นสุดท้าย สำหรับชิ้นส่วนที่ผลิตในปริมาณมาก คำถามที่สำคัญกว่าไม่ใช่แค่ว่าผนังสามารถกลึงได้ครั้งเดียวหรือไม่ แต่คือสามารถกลึงซ้ำได้ในปริมาณที่ต้องการหรือไม่
ออกแบบรูสำหรับกระบวนการที่ต้องการ
ควรใช้ดอกสว่านขนาดมาตรฐานทุกครั้งที่ทำได้ การเจาะรูโดยตรงนั้นประหยัดกว่า แต่หากต้องการรูที่มีความคลาดเคลื่อนต่ำ อาจต้องใช้การขยายรู การคว้าน การขัดเงา หรือการเจียร ระบุค่าความคลาดเคลื่อนที่ใช้งานได้ และกำหนดกระบวนการตามนั้น
ควรเจาะรูให้มีความลึกประมาณสี่เท่าของเส้นผ่านศูนย์กลางเท่าๆ กัน หากเป็นไปได้ รูที่ลึกกว่าอาจต้องใช้การเจาะแบบกระแทก การหล่อเย็นผ่านเครื่องมือ การเจาะแบบปืน หรือการเข้าถึงจากสองด้าน สำหรับรูตัน ให้คำนึงถึงกรวยของปลายดอกสว่านและพื้นที่สำหรับเศษวัสดุด้วย
ควรเว้นระยะห่างจากขอบและให้เครื่องมือเข้าถึงได้สะดวก รูที่อยู่ใกล้กันเกินไป ทางเดินที่ตัดกัน และรูที่เจาะเข้าไปในพื้นผิวโค้งหรือมุมเอียง อาจทำให้เครื่องมือเบี่ยงเบนหรือเกิดเสี้ยนที่ยากต่อการกำจัด
ระบุเธรดให้ครบถ้วน
ควรใช้มาตรฐานเกลียวเมตริกหรือมาตรฐานเกลียวรวมทั่วไป และหลีกเลี่ยงความลึกของเกลียวที่ไม่จำเป็น การจับเกลียวเต็มที่ประมาณ 1 ถึง 1.5 เท่าของเส้นผ่านศูนย์กลางระบุก็เพียงพอสำหรับการใช้งานหลายประเภท ค่าที่ถูกต้องขึ้นอยู่กับตัวยึดและวัสดุ ความลึกที่มากเกินไปไม่ได้เพิ่มความแข็งแรงที่มีประโยชน์ใดๆ หลังจากความยาวที่จับเกลียวได้เพียงพอแล้ว และยังเพิ่มความเสี่ยงต่อการแตกหักของดอกต๊าปและการอุดตันของเศษโลหะอีกด้วย
สำหรับเกลียวตัน ให้เจาะรูลึกเป็นพิเศษ ระบุประเภท ความลึกของเกลียว ด้านทางเข้า เม็ดมีด และระบุว่าต้องเคลือบหรือปิดบังส่วนใด
หลีกเลี่ยงหรือกำหนดมาตรฐานการตัดผมแบบอันเดอร์คัต
ชิ้นงานที่เว้าเข้าไปนั้นไม่สามารถเข้าถึงได้ด้วยดอกกัดมาตรฐานทั่วไป อาจต้องใช้ดอกกัดแบบ T-slot, dovetail, keyseat, lollipop หรือดอกกัดแบบพิเศษ เมื่อจำเป็นต้องทำชิ้นงานเว้า ให้ใช้ความกว้างมาตรฐานและเว้นระยะห่างให้เพียงพอสำหรับตัวดอกกัดและก้านดอกกัด
โดยทั่วไปแล้ว เครื่องมือตัดแบบมาตรฐานหลายชนิดรองรับความลึกได้เกือบสองเท่าของความกว้างในการตัด ในขณะที่ช่องว่างภายในอาจต้องมีขนาดใหญ่กว่าความลึกของชิ้นงานหลายเท่า ตรวจสอบเครื่องมือที่ใช้จริง หากชิ้นงานนั้นมีไว้เพียงเพื่อหลีกเลี่ยงมุมประกบ การออกแบบชิ้นส่วนประกบใหม่หรือการเพิ่มส่วนเว้าอาจมีต้นทุนต่ำกว่า
ลดขั้นตอนการติดตั้งและการปรับทิศทาง
ทุกขั้นตอนการติดตั้งจะเพิ่มภาระ การตรวจสอบ การถ่ายโอนข้อมูล การตั้งโปรแกรม การตรวจสอบ และข้อผิดพลาดระหว่างการวางแนวต่างๆ ควรจัดกลุ่มคุณสมบัติที่สำคัญที่เกี่ยวข้องไว้ในการจับยึดเดียวกันเมื่อเป็นไปได้
ออกแบบพื้นผิวจับยึดชิ้นงานที่ชัดเจนและมั่นคง จัดเตรียมวัสดุหรือรูปทรงที่เพียงพอสำหรับแคลมป์ ปากจับ หรืออุปกรณ์จับยึดโดยไม่ทำให้ส่วนใช้งานเสียหาย ชิ้นส่วนที่ไม่มีพื้นผิวขนาน ขอบบางมาก หรือพื้นผิวที่สำคัญในทุกด้าน อาจต้องใช้ปากจับแบบอ่อน อุปกรณ์จับยึดแบบสุญญากาศ กาว แผ่นยึดแบบสลายตัวได้ หรืออุปกรณ์จับยึดแบบกำหนดเอง สำหรับรายละเอียดเพิ่มเติม โปรดดูคู่มือการออกแบบอุปกรณ์จับยึด CNC สำหรับชิ้นส่วนที่ผ่านการกลึงอย่างแม่นยำและทำซ้ำได้
เครื่องจักรแบบหลายแกนหรือเครื่องกลึงกัดสามารถลดขั้นตอนการตั้งค่าได้ แต่เครื่องจักรที่เรียบง่ายกว่าพร้อมอุปกรณ์จับยึดที่ดีอาจมีราคาถูกกว่าเมื่อสั่งซื้อในปริมาณมาก ขอให้ผู้จำหน่ายเปรียบเทียบทางเลือกต่างๆ ในระหว่างการเสนอราคา
ใช้กลยุทธ์ข้อมูลอ้างอิงเชิงฟังก์ชันและค่าความคลาดเคลื่อน
เลือกจุดอ้างอิงที่แสดงถึงตำแหน่งของชิ้นส่วนในชิ้นส่วนประกอบ และสามารถกำหนดได้ในระหว่างการกลึงและการตรวจสอบ หลีกเลี่ยงการใช้ชุดมิติที่ทำให้เกิดความคลาดเคลื่อนสะสม ใช้ขนาดฐานหรือขนาดพิกัดจากจุดอ้างอิงที่มั่นคง และใช้ GD&T เมื่อสื่อสารตำแหน่ง รูปทรง การวางแนว หรือค่าเบี่ยงเบนได้โดยตรงมากกว่า
ใช้ค่าความคลาดเคลื่อนที่เข้มงวดเฉพาะกับชิ้นส่วนที่สำคัญเท่านั้น ค่าความคลาดเคลื่อนทั่วไปสามารถควบคุมส่วนที่เหลือได้ ทำการวิเคราะห์ค่าความคลาดเคลื่อนสะสมของชิ้นส่วนประกอบก่อนที่จะลดค่าความคลาดเคลื่อนของชิ้นส่วน เนื่องจากปัญหาหลักอาจกระจายอยู่หลายชิ้นส่วน สำหรับรายละเอียดเพิ่มเติมเกี่ยวกับการวางแผนค่าความคลาดเคลื่อน โปรดดูคู่มือค่าความคลาดเคลื่อนสำหรับการตัดเฉือนด้วยเครื่อง CNC ของ เรา
ความหยาบของพื้นผิวไม่ได้ทดแทนความเรียบหรือการควบคุมขนาด ระบุข้อกำหนดแต่ละข้อเฉพาะในกรณีที่ส่งผลต่อการใช้งานเท่านั้น
วางแผนการดำเนินงานขั้นที่สองล่วงหน้า
การชุบอะโนไดซ์ การชุบโลหะ การอบชุบด้วยความร้อน การทำให้เกิดชั้นป้องกัน การขัดเงาด้วยไฟฟ้า การพ่นทราย การเคลือบผง และการขัดเงา อาจทำให้ขนาด ขอบ พื้นผิว และการบิดเบี้ยวเปลี่ยนแปลงไป ระบุว่าขนาดที่ได้นั้นเป็นขนาดก่อนหรือหลังการดำเนินการ และเพิ่มค่าเผื่อสำหรับการกลึงหรือการเจียรตามความจำเป็น
ระบุรูเจาะ เกลียว หน้าสัมผัส และพื้นผิวซีลที่ถูกปิดบังไว้ สำหรับชิ้นส่วนที่ผ่านการชุบแข็ง ให้ระบุว่าคุณลักษณะใดบ้างที่ถูกขึ้นรูปหยาบก่อนการอบชุบความร้อนและคุณลักษณะใดบ้างที่ถูกขึ้นรูปละเอียดหลังจากนั้น
ออกแบบมาเพื่อการลบคม การทำความสะอาด และการทำเครื่องหมาย
กำหนดสภาพของขอบ: ลบคมขอบคม ทำมุมลบเหลี่ยมตามต้องการ หรือรักษาความคมของขอบอย่างเป็นระบบ รูขวางและทางเดินภายในที่ตัดกันอาจดักจับเศษโลหะที่มองเห็นหรือกำจัดได้ยาก เพิ่มช่องทางสำหรับแปรง สารขัดถู การล้าง หรือการตรวจสอบเมื่อความสะอาดมีความสำคัญ
ควรเลือกใช้ตัวอักษรแบบเว้า ตัวอักษรเรียบง่าย และความหนาของเส้นที่เหมาะสม ใช้การทำเครื่องหมายด้วยเลเซอร์หรือหมึกเมื่อการพิมพ์ด้วยเครื่องจักรทำให้เสียเวลาโดยไม่จำเป็น
ทำให้ชิ้นส่วนนั้นสามารถตรวจสอบได้
ข้อกำหนดที่ไม่สามารถวัดได้อย่างน่าเชื่อถือถือว่าไม่พร้อมสำหรับการผลิต ตรวจสอบให้แน่ใจว่าจุดอ้างอิงสามารถเข้าถึงได้โดยอุปกรณ์จับยึดและอุปกรณ์ตรวจสอบ โปรไฟล์ภายในที่ลึก ร่องที่ซ่อนอยู่ และผนังที่ยืดหยุ่น อาจต้องใช้เครื่องมือวัดพิเศษ การสแกน การตัด หรือการทดสอบการทำงาน
กำหนดเอกสารที่จำเป็นสำหรับชิ้นงานตัวอย่างแรก เครื่องวัดพิกัดสามมิติ วัสดุ การเคลือบผิว ความสามารถ หรือบันทึกการสุ่มตัวอย่าง ตกลงกันเรื่องอุณหภูมิ การปรับสภาพพลาสติก วิธีการวัด และกฎเกณฑ์การยอมรับ
ข้อผิดพลาดทั่วไปในการออกแบบ DFM ด้วยเครื่อง CNC และทางเลือกที่ดีกว่า
ข้อผิดพลาดทั่วไป | เหตุใดจึงเพิ่มความเสี่ยง | ตัวเลือก DFM ที่ดีกว่า |
มุมภายในที่คมชัด | จำเป็นต้องใช้หัวตัดขนาดเล็กมากหรือเครื่อง EDM ซึ่งจะทำให้เวลาและต้นทุนเพิ่มขึ้น | ใช้รัศมีที่ใหญ่ขึ้น การลดแรงกดที่มุม หรือช่องว่างรูปทรงกระดูกสุนัข |
ค่าความคลาดเคลื่อนที่แคบเกินไปในทุกที่ | เพิ่มต้นทุนด้านการผลิต การตรวจสอบ และเศษวัสดุโดยไม่ปรับปรุงประสิทธิภาพการทำงาน | กำหนดค่าความคลาดเคลื่อนที่เข้มงวดสำหรับส่วนเชื่อมต่อที่สำคัญ และใช้ค่าความคลาดเคลื่อนทั่วไปสำหรับส่วนอื่นๆ |
กระเป๋าแคบลึก | ส่งผลให้เครื่องมือโก่งงอ สั่นสะเทือน และพื้นผิวไม่เรียบ | เปิดไฟล์รูปทรงเรขาคณิต เพิ่มรัศมีมุม หรือแบ่งการออกแบบออกเป็นส่วนๆ |
ผนังบางที่ไม่มีส่วนรองรับ | อาจเกิดการเสียรูปทรงได้ระหว่างการตัด การหนีบ หรือการคลายแรงกด | เพิ่มโครงเสริม ลดช่วงที่ไม่ได้รับการรองรับ หรือเว้นวัสดุรองรับชั่วคราวไว้ |
ข้อมูลไม่ชัดเจน | ทำให้ข้อมูลอ้างอิงด้านการผลิตและการตรวจสอบไม่สอดคล้องกัน | กำหนดจุดอ้างอิงเชิงฟังก์ชันที่สอดคล้องกับความต้องการในการประกอบและการตรวจสอบ |
โดยไม่คำนึงถึงความหนาของสารเคลือบ | อาจทำให้รูเจาะ เกลียว และการประกอบไม่เป็นไปตามมาตรฐานหลังจากการตกแต่งสำเร็จ | ระบุว่าขนาดที่ใช้คือขนาดก่อนหรือหลังการตกแต่ง และให้นิยามของการปิดบังส่วนต่างๆ |
จัดทำเอกสารขอเสนอราคา (RFQ) ที่ครบถ้วนและไม่มีข้อขัดแย้ง
ส่งแบบจำลอง 3 มิติแบบดั้งเดิมหรือแบบกลาง (โดยทั่วไปคือไฟล์ STEP) พร้อมกับแบบร่าง 2 มิติที่มีการควบคุมสำหรับค่าความคลาดเคลื่อน, GD&T, เกลียว, การตกแต่งพื้นผิว, หมายเหตุ และข้อกำหนดการตรวจสอบ รวมถึงข้อมูลจำเพาะของวัสดุ ปริมาณ การแก้ไข การส่งมอบที่ต้องการ และวัสดุทดแทนที่ได้รับอนุมัติ
ระบุว่าเอกสารใดใช้บังคับหากแบบจำลองและแบบร่างขัดแย้งกัน ลบขนาดที่ซ้ำซ้อนและหมายเหตุที่ล้าสมัยออก สำหรับการกำหนดตามแบบจำลอง ให้ตรวจสอบว่าผู้จำหน่ายสามารถอ่านคำอธิบายเชิงความหมายและมาตรฐานที่กำหนดชื่อไว้ได้
Easiahome สามารถตรวจสอบแบบจำลอง CAD และแบบร่าง 2 มิติของคุณก่อนเสนอราคา เพื่อระบุปัจจัยที่ส่งผลต่อต้นทุน ความเสี่ยงด้านความคลาดเคลื่อน ความท้าทายในการจับยึดชิ้นงาน ข้อกำหนดในการตรวจสอบ และปัญหาเรื่องระยะเวลานำส่ง หากโครงการของคุณต้องการชิ้นส่วนที่ผ่านการกลึงอย่างแม่นยำ ทีม บริการเครื่องจักร CNC ของเรา สามารถช่วยเปลี่ยนแบบร่างที่ใช้งานได้จริงให้เป็นแผนการผลิตที่ใช้งานได้จริง
รายการตรวจสอบขั้นสุดท้ายของ CNC DFM
- มีการระบุหน้าที่สำคัญและส่วนเชื่อมต่อการจับคู่
- มีการระบุวัสดุ คุณสมบัติ สภาพ รูปทรงของแท่งเหล็ก และทิศทางของลายไม้
- ใช้เครื่องมือมาตรฐาน รู เกลียว รัศมี และส่วนเว้าต่างๆ เท่าที่จะเป็นไปได้
- ช่องต่างๆ รู ผนัง พื้น และระยะการเอื้อมถึงของเครื่องมือ มีอัตราส่วนด้านที่ยอมรับได้
- ตัวจับยึดเครื่องมือและอุปกรณ์จับยึดชิ้นงานสามารถเข้าถึงได้ทางกายภาพ
- ชิ้นส่วนสำคัญที่เกี่ยวข้องสามารถขึ้นรูปได้จากฐานหรือจุดอ้างอิงทั่วไป
- ค่าความคลาดเคลื่อนและมาตรฐาน GD&T ช่วยปกป้องการทำงานโดยไม่จำเป็นต้องแม่นยำเกินความจำเป็น
- มีการกำหนดขั้นตอนการเคลือบ การอบชุบด้วยความร้อน การปิดบัง และขนาดสุดท้ายไว้แล้ว
- มีการระบุรายละเอียดเกี่ยวกับการกำจัดเสี้ยน การทำความสะอาด การทำเครื่องหมาย และสภาพของขอบ
- สามารถตรวจสอบจุดอ้างอิงและคุณลักษณะที่สำคัญได้ด้วยวิธีการที่ตกลงกันไว้
- แบบจำลอง 3 มิติ ภาพวาด การแก้ไข ใบสั่งซื้อ และแผนการตรวจสอบ ตรงกันทุกประการ
- ผลการทดสอบจากต้นแบบจะถูกนำมาปรับปรุงก่อนการผลิตในปริมาณมาก
คำถามที่พบบ่อย
ถาม: DFM ในการตัดเฉือน CNC คืออะไร?
A: DFM หรือ Design for Manufacturing (การออกแบบเพื่อการผลิต) หมายถึงการปรับแต่งการออกแบบชิ้นส่วนเพื่อให้สามารถผลิตได้อย่างน่าเชื่อถือด้วยต้นทุน ความคลาดเคลื่อน คุณภาพ และระยะเวลานำส่งที่ต้องการ สำหรับการผลิตด้วยเครื่อง CNC นั้น DFM ครอบคลุมถึงการเข้าถึงเครื่องมือ วัสดุ การจับยึดชิ้นงาน การตั้งค่า ความคลาดเคลื่อน การตกแต่ง และการตรวจสอบ
ถาม: DFM สามารถลดต้นทุนการผลิตด้วยเครื่อง CNC ได้อย่างไร?
A: DFM ช่วยลดต้นทุนโดยการใช้เครื่องมือมาตรฐาน หลีกเลี่ยงค่าความคลาดเคลื่อนที่แคบเกินไปโดยไม่จำเป็น จำกัดรายละเอียดที่ซับซ้อน ลดขั้นตอนการตั้งค่า ปรับปรุงการจับยึดชิ้นงาน และป้องกันเศษวัสดุหรือการทำงานซ้ำ
ถาม: ความหนาของผนังแบบใดเหมาะสมที่สุดสำหรับชิ้นส่วนที่ผลิตด้วยเครื่อง CNC?
A: ไม่มีค่าต่ำสุดที่เป็นมาตรฐานสากล โดยทั่วไปแล้ว การออกแบบหลายแบบจะใช้ค่าความหนาประมาณ 0.8 มม. หรือมากกว่าสำหรับผนังโลหะ และประมาณ 1.5 มม. หรือมากกว่าสำหรับผนังพลาสติก แต่ความสูงของผนัง วัสดุ ความยาวที่ไม่ได้รับการรองรับ และค่าความคลาดเคลื่อนก็มีความสำคัญไม่แพ้กัน
ถาม: ค่าความคลาดเคลื่อนมีผลต่อราคาการผลิตด้วยเครื่อง CNC อย่างไร?
A: การกำหนดค่าความคลาดเคลื่อนที่เข้มงวดมากขึ้นมักต้องใช้การตัดเฉือนที่ช้าลง การจับยึดชิ้นงานที่มั่นคงยิ่งขึ้น การตรวจสอบเพิ่มเติม และบางครั้งอาจต้องมีการตกแต่งขั้นสุดท้ายเพิ่มเติม ควรใช้ค่าความคลาดเคลื่อนที่เข้มงวดเฉพาะกับชิ้นส่วนที่ควบคุมการทำงาน ความพอดี หรือการประกอบเท่านั้น
ถาม: ฉันควรส่งไฟล์อะไรบ้างสำหรับการตรวจสอบ CNC DFM?
A: โปรดส่งแบบจำลอง CAD 3 มิติ, ภาพวาด 2 มิติ, ข้อมูลจำเพาะของวัสดุ, การตกแต่งพื้นผิว, จำนวน, ระยะเวลาส่งมอบที่ต้องการ, หมายเหตุเกี่ยวกับค่าความคลาดเคลื่อน, ข้อกำหนดการตรวจสอบ และข้อจำกัดใดๆ เกี่ยวกับการประกอบหรือความสวยงาม
สรุป
การออกแบบ DFM ด้วยเครื่อง CNC ที่มีประสิทธิภาพจะพิจารณาเส้นทางการผลิตทั้งหมด ไม่ใช่แค่ความหนาของผนังขั้นต่ำและรัศมีของหัวตัดเท่านั้น การออกแบบที่แข็งแกร่งที่สุดจะเชื่อมโยงข้อกำหนดด้านการใช้งานเข้ากับวัสดุ สต็อก เครื่องมือ การเข้าถึง การจับยึดชิ้นงาน การตั้งค่า ความคลาดเคลื่อน การตกแต่ง และการตรวจสอบ
ควรใช้รูปทรงเรขาคณิตที่แนะนำเมื่อเป็นไปได้ แยกแยะความเป็นไปได้ออกจากความสามารถในการผลิตซ้ำในระดับการผลิต และให้ฝ่ายโรงงานกลึงเข้ามามีส่วนร่วมก่อนที่จะสรุปแบบร่าง การตรวจสอบ DFM สั้นๆ สามารถลดเวลาในการผลิตชิ้นส่วน ลดข้อพิพาทในการตรวจสอบ ปรับปรุงผลผลิต และลดระยะเวลาจากต้นแบบไปสู่การผลิตที่เชื่อถือได้





