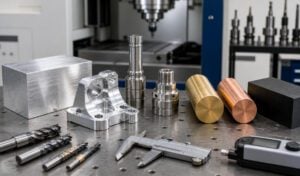
การกลึงเพลาเป็นกระบวนการผลิตที่สำคัญยิ่งสำหรับชิ้นส่วนที่ส่งกำลัง รองรับชุดประกอบที่หมุนได้ หรือรักษาการจัดแนวที่แม่นยำ ตั้งแต่เพลามอเตอร์ขนาดกะทัดรัดไปจนถึงเพลาส่งกำลังยาว ชิ้นส่วนเหล่านี้มักรวมเอาข้อกำหนดที่เข้มงวดหลายประการเข้าด้วยกัน ได้แก่ ความคลาดเคลื่อนของเส้นผ่านศูนย์กลางที่แคบ การควบคุมการเบี่ยงเบนของการหมุน ที่นั่งแบริ่งที่ทนทาน และร่องลิ่ม ร่องฟัน หรือเกลียวที่วางตำแหน่งอย่างแม่นยำ
เพลาที่ดูเรียบง่ายในแบบจำลอง CAD อาจมีราคาแพงหากวัสดุ ความคลาดเคลื่อน หรือผิวสำเร็จไม่ตรงกับหน้าที่การใช้งาน คู่มือนี้จะอธิบายกระบวนการขึ้นรูปเพลาด้วยเครื่อง CNC หลักๆ วัสดุที่ใช้ทั่วไป ข้อกำหนดด้านมิติ และการตัดสินใจด้านการออกแบบเชิงปฏิบัติที่ช่วยให้ผู้ผลิตสามารถผลิตชิ้นส่วนที่เชื่อถือได้ในราคาที่เหมาะสม
การกลึงเพลาคืออะไร?
การขึ้นรูปเพลาเป็นการผลิตชิ้นส่วนทรงกระบอกโดยใช้เครื่องจักร CNC ในการกลึง การกัด การเจาะ การเจียร และการตกแต่งผิว เพลาส่วนใหญ่เริ่มต้นจากแท่งกลม ท่อ หรือชิ้นส่วนขึ้นรูปก่อนที่จะทำการตัดแต่งเส้นผ่านศูนย์กลาง บ่า ร่อง เกลียว และคุณลักษณะที่ช่วยในการส่งแรงบิด
เพลาประเภททั่วไป ได้แก่ เพลาตรง เพลาขั้นบันได เพลากลวง เพลาเยื้องศูนย์ เพลาร่อง และเพลาเกลียว เพลาเหล่านี้ใช้ในมอเตอร์ ปั๊ม เกียร์บ็อกซ์ สายพานลำเลียง ยานพาหนะ หุ่นยนต์ อุปกรณ์ทางการแพทย์ และเครื่องจักรกลอุตสาหกรรม
โดยปกติแล้ว การกลึง CNC จะสร้างรูปทรงกระบอกหลัก การกัดจะเพิ่มร่องลิ่ม พื้นผิวเรียบ ร่อง และรูขวาง จากนั้นการเจียรอาจช่วยปรับแต่งที่นั่งแบริ่งหรือพื้นผิวซีลที่ต้องการความคลาดเคลื่อนที่แม่นยำกว่าและผิวเรียบกว่าการกลึงเพียงอย่างเดียว
กระบวนการกลึงเพลาทั่วไป
CNC Turning
การกลึง CNC เป็นกระบวนการหลักในการผลิตเพลาที่มีเส้นผ่านศูนย์กลาง บ่า เรียว ร่อง และหน้าตัด ชิ้นงานที่หมุนอยู่จะถูกตัดด้วยเครื่องมือที่อยู่กับที่ ทำให้กระบวนการนี้มีประสิทธิภาพสำหรับชิ้นส่วนที่มีจุดศูนย์กลางที่แน่นอน เครื่องกลึงแบบเครื่องมือหมุนยังสามารถเจาะรูที่อยู่นอกศูนย์กลางหรือกัดพื้นผิวเรียบได้โดยไม่ต้องย้ายชิ้นงานไปยังเครื่องจักรอื่น
เพลาที่มีลักษณะยาวและเรียว มักต้องการแท่นรองท้ายหรือแท่นรองรับเพื่อลดการโก่งตัวและการสั่นสะเทือน
มิลลิ่งซีเอ็นซี
การกัดขึ้นรูปโลหะสามารถสร้างร่องลิ่ม ร่องสำหรับประแจ ร่องลึก และรูปทรงปลายที่ซับซ้อนได้ เครื่องกลึงกัดขึ้นรูปสามารถดำเนินการเหล่านี้ได้ในขั้นตอนเดียว ช่วยปรับปรุงการจัดแนวและลดขั้นตอนการเคลื่อนย้าย
การเจียรและการตกแต่ง
การเจียรทรงกระบอกช่วยปรับปรุงความแม่นยำของเส้นผ่านศูนย์กลาง ความกลม และความเรียบเนียนของผิวชิ้นงานหลังจากการกลึงหรือการอบชุบความร้อน การเจียรแบบไร้ศูนย์กลางมีประสิทธิภาพสำหรับการผลิตในปริมาณมาก ในขณะที่การขัดเงาสามารถปรับปรุงพื้นผิวการปิดผนึกและการเลื่อนได้
กระบวนการผลิตขั้นที่สองอาจรวมถึงการเจาะ การตอกเกลียว การคว้าน การทำลวดลาย การยืด การอบชุบความร้อน การเคลือบ และการตรวจสอบ
ค่าความคลาดเคลื่อนในการกลึงเพลาและข้อกำหนด GD&T
ค่าความคลาดเคลื่อนของเพลาควรพิจารณาจากหน้าที่การใช้งาน โดยเฉพาะอย่างยิ่งบริเวณที่นั่งแบริ่ง ซีล และข้อต่อ การกำหนดค่าความคลาดเคลื่อนที่แคบเกินไปในทุกขนาดเส้นผ่านศูนย์กลางจะเพิ่มต้นทุนในการผลิต การตรวจสอบ และของเสียโดยไม่ปรับปรุงประสิทธิภาพ
ค่าความคลาดเคลื่อนของเส้นผ่านศูนย์กลางควบคุมประเภทของความพอดีระหว่างเพลาและชิ้นส่วนที่ประกบกัน ความพอดีแบบมีช่องว่างช่วยให้สามารถประกอบและเคลื่อนที่ได้ ความพอดีแบบเปลี่ยนผ่านให้ตำแหน่งที่แม่นยำโดยมีช่องว่างจำกัด ในขณะที่ความพอดีแบบแน่นสนิทสร้างการเชื่อมต่อที่แน่นหนาผ่านการอัดหรือการประกอบด้วยความร้อน ควรใช้ระบบความพอดีแบบมาตรฐานทุกครั้งที่เป็นไปได้
การควบคุมทางเรขาคณิตที่สำคัญ ได้แก่:
– ความตรง ซึ่งช่วยจำกัดการโค้งงอตามแนวแกนของเพลา
– ความเป็นวงกลม ซึ่งเป็นตัวกำหนดลักษณะหน้าตัดวงกลมแต่ละส่วน
– ความเป็นทรงกระบอก ซึ่งควบคุมพื้นผิวทรงกระบอกทั้งหมด
– ความเป็นศูนย์กลางหรือตำแหน่ง** ซึ่งเชื่อมโยงคุณลักษณะต่างๆ เข้ากับแกนร่วมเดียวกัน
– ค่าการเบี่ยงเบนรวม (Total runout) ซึ่งควบคุมการเปลี่ยนแปลงโดยรวมของพื้นผิวที่หมุนได้เมื่อเทียบกับแกนอ้างอิง
การเบี่ยงเบนของแกนหมุนมีความสำคัญอย่างยิ่งสำหรับเบาะรองตลับลูกปืน ซีล และการหมุนด้วยความเร็วสูง การกำหนดจุดอ้างอิงที่ชัดเจนจะช่วยในการตั้งค่าและการตรวจสอบ ระบุค่าความคลาดเคลื่อนที่สำคัญในแบบร่าง 2 มิติ แทนที่จะระบุเฉพาะในแบบจำลอง 3 มิติ
ร่องลิ่ม ร่องฟัน และคุณสมบัติอื่นๆ ของเพลา
ร่องลิ่มทำหน้าที่ส่งแรงบิดระหว่างเพลาและเฟือง รอก หรือข้อต่อ ร่องลิ่มแบบขนานเป็นที่นิยมและประหยัด ร่องลิ่มแบบวู้ดรัฟฟ์ใช้ช่องรูปครึ่งวงกลมที่ช่วยในการกำหนดตำแหน่งของลิ่มและเหมาะสำหรับเพลาที่เรียวหรือเล็กกว่า
ความกว้าง ความลึก และตำแหน่งของร่องลิ่มมีผลต่อความพอดีและการถ่ายทอดแรงบิด ร่องลิ่มที่ลึกเกินไปโดยไม่จำเป็นจะลดพื้นที่หน้าตัดที่มีประสิทธิภาพของเพลาและอาจทำให้เกิดการกระจุกตัวของความล้า ผู้ออกแบบควรใช้ขนาดลิ่มมาตรฐานและรวมรัศมีมุมที่เหมาะสมทุกครั้งที่ชุดประกอบเอื้ออำนวย
ร่องลิ่มช่วยกระจายแรงไปยังฟันหลายซี่และเหมาะสำหรับแรงบิดสูงหรือการเคลื่อนที่ตามแนวแกน ร่องลิ่มแบบอินโวลูตช่วยปรับปรุงการกระจายแรงและการจัดแนว แต่โดยทั่วไปแล้วต้นทุนในการผลิตและการตรวจสอบจะสูงกว่าร่องลิ่มแบบธรรมดา
ควรจัดวางเกลียว ร่องแหวนล็อก และรูขวางให้ห่างจากจุดเปลี่ยนที่มีความเค้นสูงเท่าที่จะเป็นไปได้ ระบุให้ทำการขจัดครีบ เพราะครีบที่อยู่ใกล้กับที่นั่งแบริ่งหรือรูน้ำมันอาจทำให้การประกอบมีปัญหาได้
ข้อกำหนดเกี่ยวกับความเรียบของพื้นผิวสำหรับเพลาที่ผ่านการกลึง
ลักษณะพื้นผิวมีผลต่อแรงเสียดทาน การซีล การสึกหรอ และประสิทธิภาพเมื่อเกิดความล้า พื้นผิวที่ผ่านการกลึงทั่วไปอาจยอมรับได้สำหรับเส้นผ่านศูนย์กลางที่ไม่สัมผัสกัน ในขณะที่บริเวณแบริ่งและซีล มักต้องการการกลึงหรือการเจียรอย่างละเอียด
โดยทั่วไปค่าความหยาบผิวจะระบุเป็นหน่วย Ra การกำหนดค่าความหยาบผิวที่ต่ำมากตลอดทั้งเพลาจะเพิ่มต้นทุน ดังนั้นจึงควรกำหนดค่าความหยาบผิวเฉพาะในส่วนที่ฟังก์ชันการทำงานต้องการเท่านั้น
บริเวณที่นั่งตลับลูกปืนต้องมีรูปทรงเรขาคณิตที่สม่ำเสมอและผิวสำเร็จที่เข้ากันได้กับขนาดที่เลือก พื้นผิวซีลแบบไดนามิกต้องมีความหยาบและทิศทางการกลึงที่ควบคุมได้ เนื่องจากรอยเครื่องมือที่ลึกหรือเป็นเกลียวอาจทำให้เกิดรอยรั่วได้ พื้นผิวที่เลื่อนอาจต้องมีการเจียร ขัดเงา หรือเคลือบผิวเพื่อลดแรงเสียดทานและการสึกหรอ
แบบร่างการออกแบบควรแยกแยะพื้นผิวที่ใช้งานได้ออกจากพื้นผิวที่เน้นความสวยงาม การระบุค่าความละเอียดของพื้นผิว เช่น “Ra 0.8 µm บนที่นั่งแบริ่ง; Ra 3.2 µm ในส่วนอื่นๆ” มักจะประหยัดกว่าการกำหนดให้ชิ้นส่วนทั้งหมดมีค่าความละเอียดที่สูงกว่า
การอบชุบด้วยความร้อนและการชุบผิว
การอบชุบด้วยความร้อนสามารถช่วยเพิ่มความแข็งแรง ความแข็ง และความทนทานต่อการสึกหรอของเพลาได้ วิธีการที่นิยมใช้กันทั่วไป ได้แก่ การชุบแข็งทั่วทั้งชิ้น การชุบเย็นและอบคืนตัว การคาร์บูไรซิ่ง การไนไตรดิ้ง และการชุบแข็งด้วยการเหนี่ยวนำ การชุบแข็งด้วยการเหนี่ยวนำมีประโยชน์เมื่อต้องการเพิ่มความทนทานต่อการสึกหรอให้กับพื้นผิวบางส่วน ในขณะที่แกนกลางของเพลาต้องยังคงมีความเหนียวอยู่
การอบชุบความร้อนอาจทำให้ชิ้นส่วนที่เรียวบางเสียรูปทรงได้ เพลาที่มีความแม่นยำสูงมักจะผ่านการกลึงหยาบ การอบชุบความร้อนโดยเผื่อระยะการเจียร แล้วจึงทำการเจียรละเอียด ระบุความแข็ง ความลึกของการอบชุบ และระบุว่าขนาดที่ใช้เป็นขนาดก่อนหรือหลังการอบชุบ
การเคลือบผิวประกอบด้วยการเคลือบออกไซด์สีดำ การชุบนิกเกิลแบบไม่ใช้ไฟฟ้า การชุบโครมแข็ง และการทำให้เกิดชั้นฟิล์มป้องกันการกัดกร่อน เพลาอะลูมิเนียมอาจใช้วิธีอะโนไดซ์ ในขณะที่ชิ้นส่วนสแตนเลสอาจใช้วิธีทำให้เกิดชั้นฟิล์มป้องกันการกัดกร่อนเพื่อเพิ่มประสิทธิภาพในการป้องกันการกัดกร่อน ความหนาของชั้นเคลือบต้องพิจารณาในกรณีที่เส้นผ่านศูนย์กลางแคบ
เคล็ดลับการออกแบบเพื่อลดต้นทุนการกลึงเพลา
เริ่มต้นด้วยแท่งโลหะมาตรฐานที่มีขนาดเส้นผ่านศูนย์กลางใกล้เคียงกับขนาดสำเร็จรูปที่ใหญ่ที่สุด ใช้เกลียว ร่องลิ่ม ร่อง และรัศมีมาตรฐาน เพื่อให้ผู้ผลิตสามารถใช้เครื่องมือที่มีอยู่ได้
รักษาค่าความคลาดเคลื่อนให้เหมาะสม สงวนข้อกำหนดที่เข้มงวดสำหรับเส้นผ่านศูนย์กลาง การเบี่ยงเบน และความเรียบของพื้นผิวไว้สำหรับตำแหน่งของแบริ่ง ซีล และข้อต่อ หลีกเลี่ยงร่องแคบที่ลึก มุมภายในที่แหลมคม และการเปลี่ยนแปลงเส้นผ่านศูนย์กลางที่มากเกินไป เพิ่มส่วนโค้งมนที่ไหล่เพื่อลดการกระจุกตัวของความเค้น ในขณะเดียวกันก็ต้องตรวจสอบให้แน่ใจว่าชิ้นส่วนที่ประกบกันมีระยะห่างที่เพียงพอ
สำหรับเพลาที่มีความยาวมาก ให้พิจารณาว่าการออกแบบสามารถใช้เส้นผ่านศูนย์กลางที่ใหญ่ขึ้น ความยาวส่วนที่ไม่รองรับที่สั้นลง หรือส่วนประกอบที่ประกอบแยกกันได้หรือไม่ ในกรณีที่ต้องมีส่วนประกอบหลายส่วนที่อยู่ตรงกลางเดียวกัน ให้ระบุส่วนประกอบเหล่านั้นให้ชัดเจนเพื่อให้สามารถทำการกลึงได้ในขั้นตอนเดียวกัน
ระบุปริมาณการผลิตต้นแบบและปริมาณการผลิตจริง เพื่อให้ซัพพลายเออร์สามารถเลือกกระบวนการที่เหมาะสม และกระจายต้นทุนการติดตั้งและการตรวจสอบได้อย่างแม่นยำ
สิ่งที่ควรระบุในเอกสารขอใบเสนอราคา (RFQ) สำหรับการกลึงเพลา
การขอใบเสนอราคาอย่างครบถ้วนจะช่วยป้องกันความล่าช้าและการกำหนดราคาที่ต่ำเกินไป ควรระบุข้อมูลดังต่อไปนี้:
– ไฟล์ STEP หรือไฟล์ CAD 3 มิติอื่นๆ
– ภาพวาดทางเทคนิค 2 มิติ พร้อมขนาด จุดอ้างอิง และ GD&T (Global Dimensioning and Technique)
– เกรดของวัสดุ และสภาพการจัดหาหรือการอบชุบด้วยความร้อน
– ข้อกำหนดที่สำคัญเกี่ยวกับเส้นผ่านศูนย์กลาง การประกอบ การเบี่ยงเบน และความตรง
– ข้อกำหนดเกี่ยวกับร่องลิ่ม ร่องฟัน เกลียว และร่องต่างๆ
– ข้อกำหนดเกี่ยวกับความหยาบของพื้นผิวและการเคลือบผิว
– กำหนดความแข็งและระดับความลึกของผิวเหล็กเป้าหมาย (ถ้ามี)
– ปริมาณการผลิตต้นแบบและปริมาณการผลิตจริง
– เอกสารการตรวจสอบ ใบรับรองวัสดุ และข้อกำหนดการส่งมอบ
นอกจากนี้ ให้ระบุภาระการทำงาน ความเร็ว อุณหภูมิ และสภาพแวดล้อมเมื่อยังไม่ได้ตัดสินใจเลือกวัสดุหรือพื้นผิวขั้นสุดท้าย รายละเอียดเหล่านี้ช่วยให้ผู้ผลิตสามารถระบุความเสี่ยงด้านการผลิตได้ก่อนเริ่มการผลิตจริง
คำถามที่พบบ่อย (FAQs)
ถาม: วัสดุใดเหมาะสมที่สุดสำหรับการผลิตเพลากลึง?
A: เหล็กกล้า 1045 เหมาะสำหรับเพลาใช้งานทั่วไปหลายประเภท ในขณะที่เหล็กกล้า 4140 เป็นที่นิยมสำหรับงานที่รับน้ำหนักสูงกว่า เหล็กกล้าไร้สนิมเหมาะสมสำหรับสภาพแวดล้อมที่มีการกัดกร่อน และอาจเลือกใช้อลูมิเนียมหรือไทเทเนียมเมื่อน้ำหนักเป็นสิ่งสำคัญ
ถาม: เครื่องจักร CNC สามารถผลิตเพลาด้วยค่าความคลาดเคลื่อนได้มากน้อยเพียงใด?
A: ค่าความคลาดเคลื่อนที่ยอมรับได้ขึ้นอยู่กับเส้นผ่านศูนย์กลาง ความยาว วัสดุ และกระบวนการผลิต การกลึงสามารถรองรับขนาดมาตรฐานได้หลายแบบ ในขณะที่การเจียรละเอียดมักใช้สำหรับชิ้นงานที่มีความแม่นยำสูง เช่น เบาะรองแบริ่ง ความกลม และค่าการเบี่ยงเบนจากแนวตรง
ถาม: การกลึงร่องลิ่มในเพลาทำอย่างไร?
A: ร่องลิ่มสามารถทำได้โดยการกัด CNC, การเซาะร่อง, การเจาะ หรือการใช้เครื่องมือตัดเฉพาะทาง วิธีที่ดีที่สุดขึ้นอยู่กับประเภทของร่องลิ่ม รูปทรงของเพลา ความคลาดเคลื่อน และปริมาณ
ถาม: พื้นผิวของเพลาแบริ่งควรมีลักษณะอย่างไร?
A: การตกแต่งพื้นผิวที่ถูกต้องนั้นขึ้นอยู่กับประเภทของตลับลูกปืน การประกอบ และสภาวะการใช้งาน คำแนะนำของผู้ผลิตตลับลูกปืนควรเป็นแนวทางทั้งในเรื่องความหยาบผิวและความคลาดเคลื่อนของขนาด
ถาม: จะลดต้นทุนของเพลายาวได้อย่างไร?
A: ใช้ข้อกำหนดด้านความตรงและความคลาดเคลื่อนที่สมจริง หลีกเลี่ยงเส้นผ่านศูนย์กลางที่เล็กเกินไปโดยไม่จำเป็น จัดให้มีรูปทรงที่เหมาะสมกับการรองรับ และจำกัดการเจียรละเอียดเฉพาะพื้นผิวที่ใช้งานได้จริงเท่านั้น
ขอใบเสนอราคาสำหรับการกลึงเพลาตามสั่ง
การผลิตเพลาที่มีคุณภาพน่าเชื่อถือเริ่มต้นด้วยการผสมผสานวัสดุ รูปทรง ความคลาดเคลื่อน และการตกแต่งผิวที่เหมาะสม การตรวจสอบความสามารถในการผลิตสามารถระบุส่วนประกอบที่มีต้นทุนสูง แผนการอ้างอิงที่ไม่แข็งแรง และข้อกำหนดการตรวจสอบที่สามารถหลีกเลี่ยงได้ก่อนที่จะถึงขั้นตอนการผลิตในโรงงาน
ส่งแบบจำลอง CAD, แบบร่างทางเทคนิค, ข้อกำหนดด้านวัสดุ, จำนวน และเงื่อนไขการใช้งานของคุณมาให้ EASIAHOME ทีมวิศวกรของเราจะตรวจสอบการออกแบบเพลาแบบกำหนดเองของคุณ แนะนำวิธีการผลิตที่เหมาะสม และจัดทำใบเสนอราคาสำหรับการผลิตเพลาด้วยเครื่อง CNC สำหรับต้นแบบหรือชิ้นส่วนสำหรับการผลิตจริง