Tırmanma frezeleme, modern CNC işlemede en yaygın kullanılan frezeleme stratejilerinden biridir. Doğru uygulandığında, yüzey kalitesini iyileştirmeye, takım ömrünü uzatmaya, kesme ısısını azaltmaya ve daha hassas işlenmiş parçalar üretmeye yardımcı olabilir. Birçok CNC uygulaması, özellikle son işlem operasyonları ve alüminyum işleme için, tırmanma frezeleme genellikle tercih edilen yöntemdir.
Ancak, tırmanma frezeleme her makine, malzeme veya kesme koşulu için uygun değildir. Sağlam bir kurulum, stabil iş parçası tutma ve boşluğun doğru kontrolü gerektirir. Makine veya fikstür yeterince stabil değilse, tırmanma frezeleme takımın takılmasına, titreşime, gürültüye veya boyut hatalarına neden olabilir.
Bu kılavuz, tırmanma frezeleme işleminin ne olduğunu, nasıl çalıştığını, temel avantajlarını ve sınırlamalarını ve CNC işleme süreçlerinde ne zaman kullanılması gerektiğini açıklamaktadır.
Tırmanmalı Frezeleme Nedir?
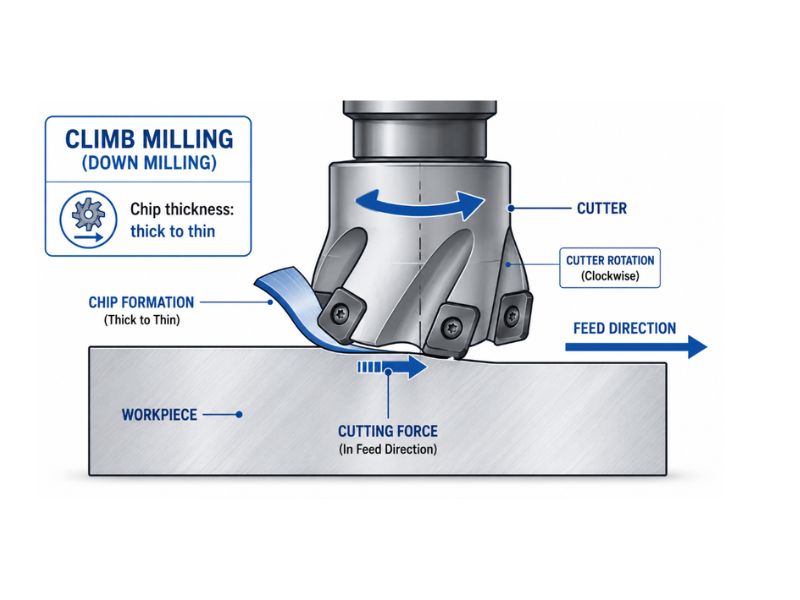
Tırmanma frezeleme veya aşağı frezeleme olarak da bilinen bu frezeleme işleminde, kesici takım iş parçasının ilerleme yönüyle aynı yönde döner. Bu kesme yönteminde, kesici takım malzeme çıkarırken iş parçası boyunca "tırmanır".
Tırmanma frezelemesinde, kesici kenar malzemeye maksimum talaş kalınlığında girer ve neredeyse sıfır talaş kalınlığıyla çıkar. Bu kalın-ince talaş oluşumu, tırmanma frezelemesinin daha pürüzsüz bir yüzey elde etmesinin ve takım aşınmasını azaltmasının başlıca nedenlerinden biridir.
Basit bir tanım şöyledir:
Tırmanma frezeleme, kesici takımın dönüşünün iş parçasının ilerlemesiyle aynı yönde gerçekleştiği ve kesici takım malzemeden çıktıkça incelen bir talaş oluşturduğu bir işleme yöntemidir.
Bu kesme işlemi, kesicinin ilerleme yönünün tersine döndüğü ve talaşın önce ince, sonra kalınlaştığı geleneksel frezeleme işleminden farklıdır.
Tırmanma frezeleme nasıl çalışır?
Tırmanma frezeleme işlemini anlamak için, kesici takım dönüşü, ilerleme yönü ve talaş oluşumu arasındaki ilişkiye bakmak önemlidir.
Tırmanma frezelemesinde, kesici takım iş parçasının ilerleme yönüyle aynı yönde döner. Kesici kenar malzemeye temas ettiğinde, maksimum talaş kalınlığında güçlü bir kesim yapar. Daha sonra, kesici kenar malzeme içinden geçip kesimden çıktıkça talaş incelir.
Bu süreç birkaç adımda açıklanabilir:
- Kesici, ilerleme yönüyle aynı yönde döner.
- Kesici kenar, iş parçasına maksimum talaş kalınlığında girer.
- Kesim sırasında yonga giderek incelir.
- Isı, çip tarafından uzaklaştırılır.
- Talaşlar kesici aletin önüne doğru itilmek yerine, arkasına doğru itilir.
- Kesme kuvveti, iş parçasını veya tablasını kesiciye doğru çekme eğilimindedir.
Kesici uç, malzemeye sürtünmek yerine hemen kesmeye başladığı için, tırmanma frezeleme yöntemi sürtünmeyi ve ısıyı azaltabilir. Bu da takım kenarını korumaya ve işlenmiş parçanın yüzey kalitesini iyileştirmeye yardımcı olur.
Tırmanma Frezeleme İşleminin Başlıca Özellikleri
Tırmanma frezeleme işleminin birkaç belirleyici özelliği vardır:
- Kesici takımın dönüş yönü ve ilerleme yönü aynıdır.
- Çip, kalınlıktan inceye doğru oluşur.
- Kesici kenar, malzemeyle anında temas kurar.
- Kesimin başlangıcında daha az sürtünme olur.
- Talaşlar genellikle kesici ucun arkasına doğru itilir.
- Genellikle daha iyi bir yüzey kalitesi sağlar.
- Bu işlem, sağlam bir makine ve istikrarlı bir iş parçası tutma sistemi gerektirir.
- Bu durum, eski manuel makinelerde geri tepme sorunlarına yol açabilir.
Bu özellikler, geri tepmenin kontrol edildiği ve makine yapısının kesme kuvvetlerini kaldıracak kadar sağlam olduğu modern CNC işleme için tırmanma frezeleme yöntemini özellikle uygun hale getirir.
Tırmanarak Frezelemenin Avantajları
Tırmanma frezeleme, CNC işleme için birçok önemli avantaj sunar. Bu avantajlar, hassas parçalar, son işlem geçişleri ve yüksek kaliteli işlenmiş yüzeyler için yaygın olarak kullanılmasının başlıca nedenidir.
Daha İyi Yüzey Cilası
Tırmanma frezeleme yönteminin en büyük avantajlarından biri, yüzey kalitesinin iyileşmesidir. Talaş kalın başlayıp incelir, bu nedenle kesici kenar malzemeyi daha temiz bir şekilde keser. Sürtünme daha azdır ve talaşın tekrar kesme olasılığı daha düşüktür.
Birçok uygulamada, tırmanma frezeleme, geleneksel frezelemeye kıyasla daha az görünür takım izi bırakır. Bu da onu temiz bir görünüm, hassas yüzey işleme gereksinimleri veya son işlem aşamaları gerektiren parçalar için iyi bir seçim haline getirir.
Havacılık, otomotiv, tıbbi cihazlar, robotik ve tüketici ürünlerinde kullanılan CNC işlenmiş parçalar için yüzey kalitesi, boyutsal doğruluk kadar önemlidir. Doğru şekilde kontrol edilen bir kurulumla, tırmanma frezeleme yöntemi her ikisine de ulaşmaya yardımcı olur.
Daha Uzun Takım Ömrü
Tırmanma frezeleme, takım ömrünü de uzatabilir. Kesici, iş parçası yüzeyine sürtünmek yerine gerçek bir talaşla başladığı için, takım girişinde daha az sürtünme olur. Daha az sürtünme genellikle daha az ısı, daha az kenar aşınması ve daha istikrarlı bir kesme işlemi anlamına gelir.
Kalın talaştan ince talaşa doğru oluşum, daha fazla ısının talaşla birlikte uzaklaşmasını sağlar. Bu da kesici kenardaki termal gerilimi azaltmaya yardımcı olur.
Alüminyum, pirinç, plastik ve diğer demir dışı malzemeleri işleyen atölyeler için, tırmanma frezeleme yöntemi, takım değiştirme sıklığını azaltmaya ve üretim verimliliğini artırmaya yardımcı olabilir.
Daha düşük kesme ısısı
Isı, takım aşınmasının, kötü yüzey kalitesinin ve boyutsal kararsızlığın başlıca nedenlerinden biridir. Tırmanma frezeleme, kesici kenarın malzemeyle verimli bir şekilde temas etmesi ve talaşların ısıyı kesme bölgesinden uzaklaştırması nedeniyle ısıyı azaltmaya yardımcı olur.
Bu, özellikle plastik veya yumuşak metaller gibi ısıya duyarlı malzemelerin işlenmesinde çok faydalıdır. Aşırı ısı, plastik parçaların erimesine, alüminyum talaşlarının kesiciye yapışmasına veya ince parçaların deforme olmasına neden olabilir.
Uygun soğutma sıvısı, yağlama veya hava püskürtme ile tırmanma frezeleme yöntemi, kesme bölgesini daha temiz ve daha serin tutabilir.
Daha İyi Talaş Tahliyesi
Tırmanma frezelemesinde, talaşlar genellikle kesici ucun arkasına doğru yönlendirilir. Bu, talaşların kesici kenar tarafından tekrar kesilmesini önlemeye yardımcı olur.
Talaşların tekrar tekrar kesilmesi, işlenmiş yüzeyi çizebilir, takıma zarar verebilir ve kesme ısısını artırabilir. Talaş tahliyesini iyileştirerek, tırmanma frezeleme yöntemi daha iyi yüzey kalitesi ve daha istikrarlı işleme performansı sağlamaya yardımcı olur.
Bu özellik, özellikle talaş kontrolünün kritik önem taşıdığı kanal açma, oluk açma, kontur frezeleme ve yüksek hızlı CNC işleme işlemlerinde son derece kullanışlıdır.
Azaltılmış İş Sertleşmesi
Tırmanma frezeleme, kesici kenarın yüzeye sürtünmek yerine hemen kesmeye başlaması nedeniyle bazı malzemelerde iş sertleşmesini azaltabilir. Bu, paslanmaz çelik, nikel alaşımları veya sürtünme ve ısıya maruz kaldığında sertleşebilen diğer metaller gibi malzemelerin işlenmesinde önemlidir.
İş sertleşmesi meydana geldiğinde, bir sonraki kesme işlemi daha zor hale gelir, takım aşınması artar ve yüzey kalitesi düşebilir. Uygun koşullarda kontrollü tırmanma frezeleme stratejisi bu riski azaltmaya yardımcı olabilir.
Pasları Bitirmek İçin Daha İyi
Tırmanma frezeleme, daha pürüzsüz yüzeyler ve daha tutarlı boyutlar elde edebildiği için genellikle son işlem operasyonlarında kullanılır. Hafif bir tırmanma frezeleme son işlem geçişi, kaba işleme sırasında kalan küçük takım izlerini ortadan kaldırabilir ve parçanın son görünümünü iyileştirebilir.
Hassas CNC bileşenlerinde, daha iyi doğruluk ve yüzey kalitesi elde etmek için son konturlama veya profil oluşturma işleminde sıklıkla tırmanma frezeleme yöntemi kullanılır.
Tırmanma Yöntemiyle Frezelemenin Dezavantajları ve Sınırlamaları
Tırmanma frezeleme yönteminin birçok avantajı olmasına rağmen, bazı riskleri de vardır. Özellikle eski makinelerde veya dengesiz kurulumlarda her zaman en güvenli veya en iyi seçenek değildir.
Tepki Riski
Geri tepme, tırmanma frezelemesinde en önemli sorunlardan biridir. Kesici, iş parçasını veya makine tablasını kesime doğru çekme eğiliminde olduğundan, makine besleme sistemindeki herhangi bir gevşeklik ani hareketlere neden olabilir.
Eski tip manuel freze makinelerinde bu durum tehlikeli olabilir. Kesici takım parçayı kavrayabilir, tablayı öne doğru çekebilir ve kontrolsüz bir kesim oluşturabilir. Bu durum, takıma zarar verebilir, parçayı bozabilir veya hatta güvenlik riskleri yaratabilir.
Modern CNC makinelerinde genellikle boşluk telafisi ve rijit tahrik sistemleri bulunur, bu da tırmanma frezeleme işlemini çok daha güvenli ve öngörülebilir hale getirir.
Alet Yakalama
Kesici takım, maksimum talaş kalınlığında malzemeye girdiği için, tırmanma frezeleme işlemi geleneksel frezelemeye göre daha agresif hissedilebilir. Kesme derinliği çok fazlaysa, takım körse veya fikstür zayıfsa, kesici takım iş parçasını yakalayabilir.
Takımın sıkışması titreşime, kötü yüzey kalitesine, takım kırılmasına veya boyut hatalarına yol açabilir. Bunu önlemek için, makinistler uygun ilerleme hızları ve devir hızları, keskin takımlar ve sağlam iş parçası tutma sistemleri kullanmalıdır.
Daha Yüksek Makine Rijitliği Gereksinimi
Tırmanma frezeleme, sağlam bir makine, stabil bir iş mili, güvenli bir fikstür ve kontrollü bir takım yolu gerektirir. Makine yapısı zayıfsa veya parça sağlam bir şekilde tutulmuyorsa, kesme kuvveti harekete veya titreşime neden olabilir.
Bu durum özellikle ince cidarlı parçalar, uzun iş parçaları, küçük çaplı takımlar ve derin kesimler için önemlidir. Bu durumlarda, küçük bir sapma bile nihai boyutları etkileyebilir.
Pürüzlü veya kireçli yüzeyler için ideal değildir.
Tırmanma frezeleme, pürüzlü veya sert dış katmanlara sahip malzemeler için her zaman en iyi seçenek değildir. Örnek olarak sıcak haddelenmiş çelik, dökümler, dövmeler, oksitlenmiş yüzeyler ve pullanma bulunan malzemeler verilebilir.
Kesici uç maksimum talaş kalınlığında girdiğinden, sert yüzey tabakasına agresif bir şekilde çarpabilir. Bu, kesici kenarın kırılmasına veya takım ömrünün kısalmasına neden olabilir. Bu durumlarda, ilk kaba işleme geçişi için geleneksel frezeleme daha güvenli olabilirken, daha sonraki ince işleme için tırmanma frezelemesi kullanılabilir.
Olası Titreşim veya Tıkırtı
Kurulum stabil değilse, tırmanma frezeleme işlemi titreşime neden olabilir. Titreşim, parçada görünür izler bırakabilir, takım ömrünü kısaltabilir ve işleme doğruluğunu azaltabilir.
Sık rastlanan nedenler arasında zayıf sabitleme, aşırı radyal temas, çok fazla takım çıkıntısı, kötü takım durumu veya yanlış kesme parametreleri yer alır. Kesme derinliğini azaltmak, iş parçasını daha iyi tutmak ve daha keskin bir takım kullanmak sorunu çözmeye yardımcı olabilir.
Tırmanma frezeleme işlemini ne zaman kullanmalısınız?
Tırmanma frezeleme, işleme koşullarının istikrarlı olduğu ve amacın temiz bir yüzey elde etmek, verimli kesim yapmak ve daha uzun takım ömrü sağlamak olduğu durumlarda iyi bir seçimdir.
Aşağıdaki durumlarda tırmanma frezeleme yöntemini kullanmayı düşünmelisiniz:
- Modern bir CNC makinesi kullanıyorsunuz.
- Makinede minimum düzeyde boşluk vardır.
- İş parçası güvenli bir şekilde sabitlenmiştir.
- Kurulum sağlam ve istikrarlı.
- Pürüzsüz bir yüzey elde etmeniz gerekiyor.
- Bitirme pası işlemini gerçekleştiriyorsunuz.
- Alüminyum, pirinç, bakır veya plastik işliyorsunuz.
- Daha iyi çip tahliyesi istiyorsunuz.
- Alet aşınmasını azaltmak istiyorsunuz.
- Hassas CNC parçaları işliyorsunuz.
Birçok CNC atölyesi için, tırmanma frezeleme, son işlem operasyonları ve demir dışı malzemelerin işlenmesi için varsayılan tercihtir.
Tırmanma egzersizlerinden ne zaman kaçınmalısınız?
Tırmanma frezeleme yöntemi, makine, malzeme veya kurulum kesme kuvvetlerini düzgün bir şekilde kaldıramadığında dikkatli kullanılmalı veya kaçınılmalıdır.
Aşağıdaki durumlarda tırmanma frezeleme işleminden kaçınmalı veya bu işlemi sınırlamalısınız:
- Makine, belirgin boşluk payı olan eski bir manuel freze makinesidir.
- İş parçasının tutma mekanizması gevşek veya dengesiz.
- Malzemenin sert bir pulu veya pürüzlü döküm yüzeyi vardır.
- Kesim ağır ve kesintili.
- Parça ince, esnek veya yeterince desteklenmiyor.
- Alet, iş parçasına doğru çekilme eğilimindedir.
- Makine yeterince sağlam değil.
- Bu düzenek, tıkırtı veya titreşim üretir.
Bu koşullar altında, özellikle kaba işleme veya sert dış katmanların çıkarılması için geleneksel frezeleme daha güvenli olabilir.
Tırmanma Frezeleme Uygulamaları
Tırmanma frezeleme, yüzey kalitesini, hassasiyeti ve takım performansını iyileştirebildiği için birçok CNC işleme endüstrisinde kullanılmaktadır.
CNC Alüminyum İşleme
Alüminyum, tırmanma frezeleme için en yaygın kullanılan malzemelerden biridir. Doğru takım ve soğutucu kullanıldığında, bu işlem temiz bir yüzey elde edilmesine, talaş tahliyesinin iyileştirilmesine ve talaş birikiminin azaltılmasına yardımcı olur.
Hassas CNC Parçaları
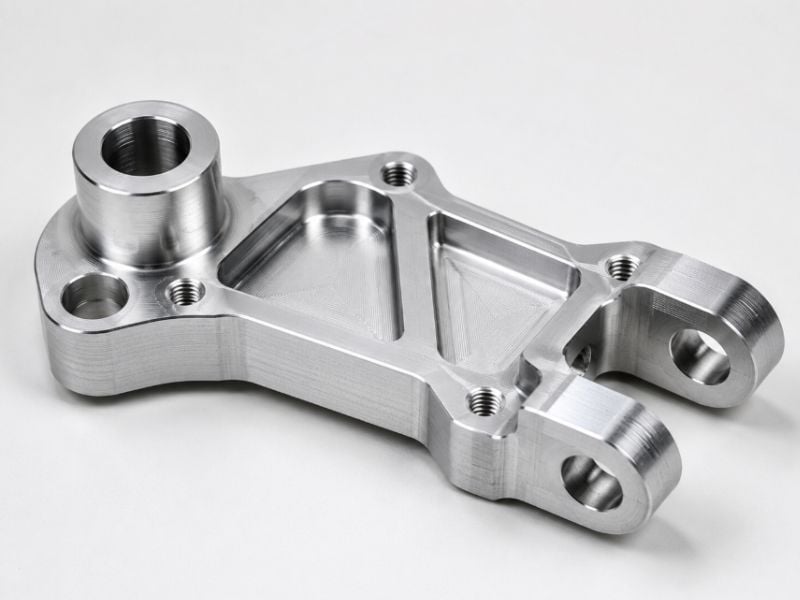
Tırmanma frezeleme yöntemi, genellikle sıkı toleranslar ve pürüzsüz yüzeyler gerektiren hassas bileşenler için kullanılır. Bunlar arasında braketler, gövdeler, konektörler, montaj plakaları ve özel mekanik parçalar bulunur.
Kalıp ve Kalıp İşleme
Kalıp ve pres işlerinde yüzey kalitesi kritik öneme sahiptir. Tırmanma frezeleme, pürüzsüz bir yüzeyin gerekli olduğu boşlukların, konturların, profillerin ve 3 boyutlu yüzeylerin son işleminde kullanışlıdır.
Havacılık ve Uzay Bileşenleri
Havacılık ve uzay parçaları genellikle yüksek hassasiyet, güvenilir yüzey kalitesi ve tutarlı malzeme kaldırma gerektirir. Tırmanma frezeleme, alüminyum havacılık ve uzay bileşenlerinin ve diğer hassas parçaların CNC işlenmesinde yaygın olarak kullanılır.
Otomotiv parçaları
Alüminyum gövdeler, braketler, motor parçaları ve yapısal bileşenler gibi otomotiv parçaları, yüzey kalitesi ve tekrarlanabilirliğin önemli olduğu durumlarda tırmanma frezeleme işleminden faydalanabilir.
Plastik ve Demir Dışı Metal Parçalar
Tırmanma frezeleme yöntemi plastikler, pirinç, bakır ve diğer demir dışı metaller için de uygundur. Bununla birlikte, özellikle yumuşayabilen veya eriyebilen plastik malzemelerin işlenmesinde ısı kontrolü önemlidir.
Farklı Malzemeler İçin Tırmanma Frezeleme
Farklı malzemeler, tırmanma frezeleme işlemine farklı tepkiler verir. Aşağıdaki tablo genel bir kılavuz niteliğindedir.
Malzeme | Tırmanma frezeleme uygun mu? | notlar |
Alüminyum | Evet | Yüzey işleme ve talaş tahliyesi için mükemmeldir. |
Pirinç | Evet | Temiz kesimler ve iyi kenar kalitesi sağlar. |
Bakır | Evet | Keskin aletlerle ve doğru beslemeyle iyi çalışır. |
Plastik maddeler | Evet | Sonuç iyi, ancak ısı kontrol edilmeli. |
Paslanmaz çelik | Bağlıdır | Son işlem için iyi, ancak kurulumun sağlam olması gerekiyor. |
Titanyum | Bağlıdır | Stabil bir makine ve doğru parametreler gerektirir. |
Dökme demir | Bazen | Pürüzlü deri dökümü için ideal değil. |
Sıcak Haddelenmiş Çelik | Dikkatli kullanın | Önce kireci temizleyin veya daha hafif bir kaba işleme yöntemi uygulayın. |
Bu tablo bir başlangıç noktası olarak kullanılmalıdır. Nihai karar ayrıca takım geometrisine, makine durumuna, kesme parametrelerine ve parça tasarımına da bağlıdır.
Tırmanarak Frezeleme ve Konvansiyonel Frezeleme
Bu makale tırmanma frezeleme yöntemine odaklanmış olsa da, tırmanma frezeleme ile geleneksel frezeleme arasındaki temel farkı anlamak faydalı olacaktır.
faktör | Tırmanma Frezeleme | Konvansiyonel Frezeleme |
Besleme Yönü | Kesici dönüşüyle aynı | Kesici dönüşünün tersi |
Talaş Oluşumu | Kalından inceye | İnceden kalına |
yüzey | Genellikle daha iyi | Genellikle daha pürüzlü |
Yaşam aracı | Genellikle daha uzun | Genellikle daha kısa |
Tepki Riski | Daha yüksek | Alt |
En iyi kullanımı | CNC işleme ve stabil kurulumlar | manuel frezeleme veya pürüzlü yüzeyler |
Genel olarak, modern CNC işleme ve son işlem aşamalarında tırmanma frezeleme tercih edilirken, geleneksel frezeleme eski makineler veya pürüzlü malzeme yüzeyleri için daha güvenli olabilir.
Tırmanma frezeleme yöntemi, ince işleme için mi yoksa kaba işleme için mi daha iyidir?
Tırmanma frezeleme, daha pürüzsüz yüzeyler ürettiği, sürtünmeyi azalttığı ve talaş tahliyesini iyileştirdiği için genellikle son işlem için daha iyidir. Son bir tırmanma frezeleme işlemi, yüzey kalitesini iyileştirebilir ve daha sıkı boyut kontrolü sağlamaya yardımcı olabilir.
Kaba işleme için, tırmanma frezeleme yöntemi rijit CNC makinelerinde de etkili olabilir. Bununla birlikte, pürüzlü, pullu veya dengesiz malzeme yüzeylerini işlerken, ilk geçiş için geleneksel frezeleme daha güvenli olabilir. Yaygın bir strateji, önce muhafazakar bir kaba işleme yöntemi kullanmak, ardından son işleme geçişi için tırmanma frezeleme yöntemini kullanmaktır.
Sonuç
Tırmanma frezeleme, yüzey kalitesini iyileştirebilen, takım ömrünü uzatabilen, ısıyı azaltabilen ve daha iyi talaş tahliyesini destekleyebilen etkili bir CNC işleme stratejisidir. Özellikle son işlem aşamaları, alüminyum işleme ve hassas CNC parçaları için kullanışlıdır.
Modern CNC işleme yöntemlerinde, yüzey kalitesi, hassasiyet ve verimliliğin önemli olduğu durumlarda tırmanma frezeleme yöntemi genellikle tercih edilen yöntemdir.
CNC parçalarınız için doğru frezeleme stratejisini seçme konusunda yardıma mı ihtiyacınız var? Çizimlerinizi yükleyin veya ücretsiz üretilebilirlik incelemesi için mühendislik ekibimizle iletişime geçin.