
Üretilebilirlik için tasarım (DFM), bir parçanın gerekli kalite, hacim, maliyet ve teslim süresiyle güvenilir bir şekilde üretilebilmesi için uyarlanmasını sağlar. CNC işleme için, işlevi takım erişimi, iş parçası tutma, kurulum stratejisi, tolerans, son işlem ve denetimle ilişkilendirir.
Çevrimiçi kılavuzlardaki sayısal öneriler başlangıç noktalarıdır. 0.8 mm kalınlığındaki bir alüminyum duvar, kısa ve destekli olduğunda kolay olabilir, ancak 80 mm yüksekliğinde olduğunda dengesiz olabilir. Derin bir delik bir alaşımda uygulanabilirken, diğerinde riskli olabilir. Sağlam bir tasarım hazırlamak için aşağıdaki kontrol listesini kullanın, ardından nihai geometriyi ilgili tedarikçiyle gözden geçirin.
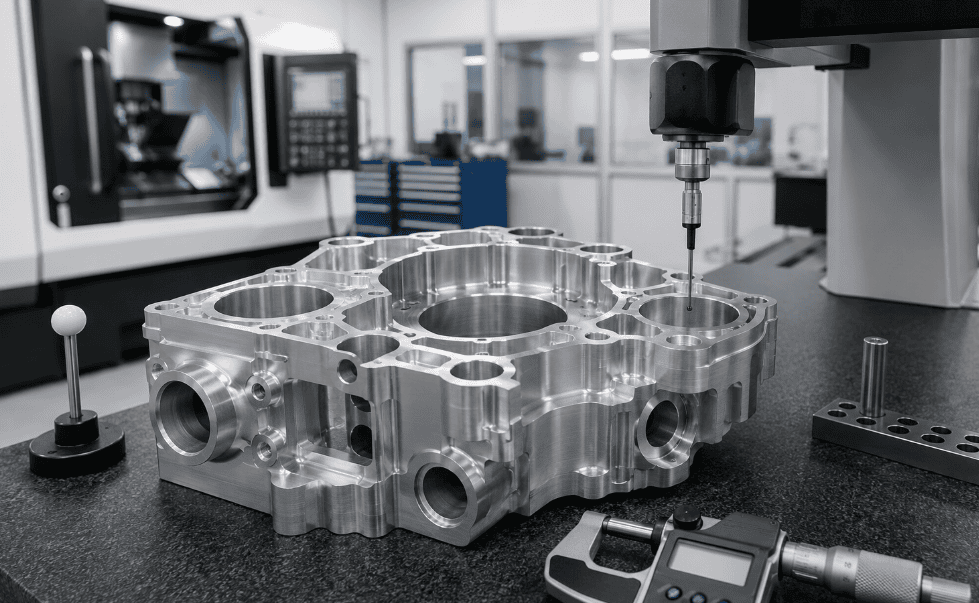
Hızlı CNC DFM Kontrol Listesi
CNC işleme için fiyat teklifi istemeden önce, maliyeti düşürmek, tolerans riskini önlemek ve teslim süresini kısaltmak için bu hızlı DFM kontrol listesini kullanın. Amaç, her özelliği ne pahasına olursa olsun kolaylaştırmak değil; önemli özellikleri korurken, makine atölyesine net ve tekrarlanabilir bir üretim yolu sağlamaktır.
DFM öğesi | Kontrol edilecekler | Neden önemli |
İşlev ve referans noktaları | Kritik arayüzleri, montaj referans noktalarını ve inceleme referanslarını tanımlayın. | Düşük riskli özelliklere aşırı tolerans gösterilmesini önlerken, önemli geometrik şekillerin belirsiz kalmasını engeller. |
Malzeme ve stok | Alaşım türünü, temperini, ham madde şeklini, tane yönünü ve işleme payını doğrulayın. | Bozulma, bulunabilirlik, kaba işleme süresi ve nihai parçanın stabilitesini kontrol eder. |
Duvarlar ve cepler | İnce ve desteksiz duvarlardan, derin ve dar oyuklardan ve aletin aşırı uzanabileceği yerlerden kaçının. | Titreşimi, sapmayı, kötü yüzey kalitesini ve yavaş çevrim süresini azaltır. |
Delikler ve dişler | Standart çapları, pratik derinlik oranlarını ve eksiksiz diş numaralarını kullanın. | Takım kullanılabilirliğini, doğruluğunu, talaş tahliyesini ve muayene netliğini artırır. |
Toleranslar | Sıkı toleransları yalnızca işlev veya montaj gerektirdiği durumlarda uygulayın. | Gereksiz işleme, muayene ve hurda maliyetlerini azaltır. |
İş tutma | Sağlam sıkıştırma alanları sağlayın ve kozmetik veya sızdırmazlık yüzeylerini koruyun. | Kurulumlar ve üretim partileri genelinde tekrarlanabilirliği artırır. |
Bitirme ve kontrol | Kaplama durumu, maskeleme, kenar durumu, CMM gereksinimleri ve kabul kuralları. | Son işlem veya nihai kontrol sonrasında boyutlarla ilgili anlaşmazlıkları önler. |
Geometriden Önce Fonksiyonu Tanımlayın
Kesici uçları ve köşe yarıçaplarını optimize etmeden önce, parçanın ne yapması gerektiğini belirleyin. Montajı, sızdırmazlığı, hizalamayı, yatak desteğini, sıvı akışını, hareketi, elektriksel teması, yorulma ömrünü veya görünümü kontrol eden arayüzleri işaretleyin. İşlev açısından kritik özellikleri, boşluk ve kozmetik özelliklerden ayırın.
Yükü, sıcaklığı, ortamı, eşleşen bileşenleri ve üretim miktarını kaydedin. Bu, kritik olmayan boyutlarda aşırı tolerans uygulanmasını önlerken, kritik bir arayüzün belirsiz kalmasını engeller. İyi bir CNC DFM incelemesi, işlevle başlar, ardından bu işlevi malzeme, kurulum stratejisi, toleranslar, iş parçası tutma ve denetimle ilişkilendirir.
Malzeme ve Stok Formunu Dikkatlice Seçin
Mukavemet, rijitlik, korozyon direnci, sıcaklık, ağırlık, aşınma, sertifikasyon ve bulunabilirlik gibi faktörleri göz önünde bulundurun. Ardından, malzeme formunu onaylayın: levha, çubuk, boru, ekstrüzyon, döküm veya dövme. CAD'de basit görünen bir tasarım, aşırı büyük malzemeden aşırı kaba işleme gerektiriyorsa pahalı hale gelebilir.
Mevcut malzeme kalınlığına yakın tasarım yapmak, israfı ve işleme süresini azaltır, ancak nominal malzeme boyutu, nihai boyutla aynı olmayabilir. Fonksiyonel yüzeylerde malzeme işlenmesine izin verin. İnce çerçeveler veya asimetrik parçalar için, gerilim giderme işlemine tabi tutulmuş malzeme ve kaba işleme, stabilizasyon, ince işleme sıralamasını göz önünde bulundurun.
Haddelenmiş levha veya anizotropik malzemeler için, tane yönü mukavemeti, deformasyonu ve görünümü etkileyebilir. Bu durum önemliyse, bu gereksinimi çizime veya satın alma şartnamesine ekleyin.
Standart Araçlar Etrafında Tasarım
Standart matkaplar, freze uçları, raybalar, kılavuzlar, diş açma frezeleri ve kesici uçlar, takım tedarikini ve kurulum süresini azaltır. Mümkün olduğunca standart delik çapları, diş serileri, köşe yarıçapları ve alt kesim genişlikleri kullanın. Benzer özellikleri birleştirerek tek bir takımın birden fazla alanı işleyebilmesini sağlayın.
Sadece küçük farklılıklar gösteren kesicilerden kaçının. Her bir takım, programlama, takım değiştirme, aşınma kontrolü ve muayene süresini artırır. Özel bir takım boyutuna gerçekten ihtiyaç duyuluyorsa, çizimi kesinleştirmeden önce bulunabilirliğini doğrulayın.
İç Köşe Yarıçaplarını Artırın
Döner freze uçları mükemmel keskinlikte iç dikey köşeler oluşturamaz. Küçük yarıçaplar, malzemeyi yavaşça çıkaran ve sapma veya kırılma olasılığı daha yüksek olan küçük freze uçları gerektirir. İç yarıçapı, işlevin izin verdiği kadar büyük yapın.
Derin oyuklar için, kullanışlı bir başlangıç noktası, oyuk derinliğinin üçte birinden daha büyük bir iç yarıçaptır. Bir diğer pratik teknik ise, standart takım yarıçapından biraz daha büyük bir yarıçap belirtmektir; örneğin, tam olarak 3.0 mm yerine 3.5 mm. Kesici, köşeye tamamen takılı kalmadan daha düzgün bir yol izleyebilir.
Eğer birleşecek dikdörtgen bir parça için boşluk gerekiyorsa, pratik olmayan keskin bir oyuk oluşturmak yerine köşe kabartmaları veya kemik şeklinde çıkıntılar ekleyin.
Cep derinliğini ve alet erişimini sınırlayın.
Derin ve dar oyuklar uzun takımlar gerektirir. Takım çıkıntısı arttıkça sertlik hızla düşer, bu da titreşime, konikliğe, kötü yüzey kalitesine ve daha yavaş ilerleme hızlarına neden olur. Genellikle önerilen cep derinliği, cep genişliğinin yaklaşık dört katıdır; on takım çapına yaklaşan özellikler dikkatli bir inceleme gerektirir.
Cep kısmını açın, yarıçapı artırın, derinliği kısaltın veya mümkünse montajı bölün. Tüm takım tutucunun erişilebilirliğini kontrol edin: bir kesici, pensi veya tutucusu çevredeki duvarlara çarparken zemine ulaşabilir.
Duvarları ve zeminleri sağlam tutun.
İnce duvarlar kesme kuvveti altında titreşir ve takımdan uzaklaşabilir. Sıkıştırma işlemi kaldırıldıktan sonra, artık gerilim de parçayı hareket ettirebilir. Genel DFM (Üretilebilirlik için Tasarım) uygulamaları için, metal duvarlar için yaklaşık 0.8 mm ve plastik duvarlar için 1.5 mm ile başlayın; uygun geometride yaklaşık 0.5 mm metal ve 1.0 mm plastik de mümkün olabilir. Bunlar evrensel minimumlar değildir.
Duvar yüksekliği, desteksiz uzunluk, malzeme ve tolerans, kalınlık kadar önemlidir. Destek nervürleri ekleyin, açıklıkları kısaltın, kademeli geçişler kullanın veya son işlem için geçici destek malzemesi bırakın. Üretim parçaları için daha iyi soru, duvarın bir kez işlenebilir olup olmadığı değil, gerekli hacimde tekrarlanabilir şekilde işlenebilir olup olmadığıdır.
Gerekli İşlem İçin Delik Tasarımı
Mümkün olduğunca standart matkap çapları kullanın. Delinmiş bir delik ekonomiktir, ancak hassas bir çap için raybalama, delme, interpolasyon, honlama veya taşlama gerekebilir. Fonksiyonel toleransı belirtin ve işlemin buna göre ilerlemesine izin verin.
Mümkün olduğunca delik derinliğini dört çap civarında tutun. Daha derin delikler için kademeli delme, takım içi soğutma, tabanca delme veya çift taraflı erişim gerekebilir. Kör delikler için matkap ucu konisini ve talaş boşluğunu hesaba katın.
Kenar mesafesini ve alet erişimini sağlayın. Birbirine yakın delikler, kesişen geçitler ve kavisli veya açılı yüzeylere giren delikler, yerinden oynayabilir veya çıkarılması zor çapaklar oluşturabilir.
İş parçacıklarını eksiksiz olarak belirtin.
Yaygın metrik veya birleşik diş standartlarını kullanın ve gereksiz diş derinliğinden kaçının. Birçok uygulama için nominal çapın yaklaşık 1 ila 1.5 katı tam diş teması yeterlidir; doğru değer, bağlantı elemanına ve malzemeye bağlıdır. Aşırı derinlik, temas uzunluğu zaten yeterli olduktan sonra faydalı bir mukavemet sağlamaz ve kılavuz kırılması ve talaş sıkışması riskini artırır.
Kör dişler için ekstra delme derinliği belirtin. Tanımı, sınıfı, diş derinliğini, giriş tarafını, ek parçaları ve kaplama veya maskeleme uygulanıp uygulanmadığını belirtin.
Alt fiyat tekliflerinden kaçının veya bunları standartlaştırın.
Alt kesimler, standart bir freze ucuyla doğrudan yaklaşımla gerçekleştirilemez. Bu tür kesimler için T-kanal, kırlangıç kuyruğu, kama yuvası, lolipop veya özel kesiciler gerekebilir. Alt kesim gerektiğinde, standart genişlikler kullanılmalı ve kesici gövdesi ile şaftı için yeterli boşluk bırakılmalıdır.
Başlangıç noktası olarak, birçok standart alt kesme aleti, kesme genişliğinin yaklaşık iki katı derinliğe kadar destek sağlarken, iç boşluğun özellik derinliğinin birkaç katı olması gerekebilir. Gerçek aleti doğrulayın. Özellik yalnızca birleşen bir köşeyi temizlemek için mevcutsa, birleşen parçayı yeniden tasarlamak veya basit bir rölyef eklemek daha az maliyetli olabilir.
Kurulum ve Yeniden Yönlendirmeleri Azaltın
Her kurulum, yükleme, ölçüm, referans noktası aktarımı, programlama, inceleme ve yönlendirmeler arasında hata oluşmasına neden olur. Mümkün olduğunda, ilgili kritik özellikleri tek bir sıkıştırma işleminde gruplandırın.
Belirgin ve sağlam iş parçası tutma yüzeyleri tasarlayın. Fonksiyonel alanlara zarar vermeden kelepçeler, çeneler veya fikstürler için yeterli malzeme veya geometri sağlayın. Paralel yüzeyleri olmayan, çok ince kenarları olan veya her tarafında kritik yüzeyler bulunan parçalar için yumuşak çeneler, vakum fikstürleri, yapıştırıcılar, koruyucu tırnaklar veya özel fikstürler gerekebilir. Daha fazla ayrıntı için, tekrarlanabilir hassas işlenmiş parçalar için CNC fikstür tasarımı kılavuzumuza bakın.
Çok eksenli veya frezeleme-tornalama ekipmanları kurulum sürelerini azaltabilir, ancak iyi bir fikstüre sahip daha basit bir makine seri üretimde daha ucuz olabilir. Tedarikçiden fiyat teklifi sırasında farklı üretim yöntemlerini karşılaştırmasını isteyin.
İşlevsel Referans Noktası ve Tolerans Stratejisi Kullanın
Parçanın montaj içindeki konumunu temsil eden ve işleme ve muayene sırasında da belirlenebilen referans noktaları seçin. Varyasyon biriktiren boyut zincirlerinden kaçının. Sabit referanslardan temel veya ordinat boyutlarını kullanın ve konum, profil, yönelim veya salınımı daha doğrudan ilettiğinde GD&T'yi kullanın.
Sıkı toleransları yalnızca kritik özelliklere uygulayın. Geri kalanını genel toleranslarla kontrol edin. Bir parçanın toleransını azaltmadan önce, montaj toleransı yığılmasını tamamlayın, çünkü temel sorun birkaç bileşene yayılmış olabilir. Daha detaylı tolerans planlaması için CNC işleme toleransları kılavuzumuzu inceleyin.
Yüzey pürüzlülüğü, düzlük veya boyut kontrolünün yerini tutmaz. Her gereksinimi yalnızca işlevi etkilediği durumlarda belirtin.
İkincil Operasyonları Erken Planlayın
Eloksal kaplama, kaplama, ısıl işlem, pasivasyon, elektroparlatma, kum püskürtme, toz boyama ve parlatma, boyutları, kenarları, yüzey dokusunu ve deformasyonu değiştirebilir. Boyutların işlemden önce mi yoksa sonra mı geçerli olduğunu belirtin. Gerektiğinde işleme veya taşlama payı ekleyin.
Maskelenmiş delikleri, dişleri, temas noktalarını ve sızdırmazlık yüzeylerini belirleyin. Sertleştirilmiş parçalar için, ısıl işlemden önce hangi özelliklerin kaba işlendiğini ve sonrasında hangilerinin ince işlendiğini tanımlayın.
Çapak alma, temizleme ve işaretleme için tasarım
Kenar durumunu tanımlayın: keskin kenarları kırın, belirli bir pah uygulayın veya kontrollü bir keskin kenarı koruyun. Çapraz delikler ve kesişen iç geçitler, görülmesi veya çıkarılması zor olan çapakları hapsedebilir. Temizliğin kritik olduğu durumlarda fırçalar, aşındırıcı akışı, yıkama veya inceleme için erişim ekleyin.
Girintili metin, basit yazı tipleri ve yeterli çizgi kalınlığı tercih edin. Makineyle yazılan metin gereksiz işlem süresi ekliyorsa lazer veya mürekkep işaretleme kullanın.
Parçayı Denetlenebilir Hale Getirin
Güvenilir bir şekilde ölçülemeyen bir gereksinim, üretime hazır değildir. Referans noktalarının fikstürlere ve muayene ekipmanlarına erişilebilir olduğundan emin olun. Derin iç profiller, gizli girintiler ve esnek duvarlar özel ölçüm cihazları, tarama, kesit alma veya fonksiyonel testler gerektirebilir.
Gerekli ilk numune, CMM, malzeme, kaplama, yetenek veya numune kayıtlarını tanımlayın. Sıcaklık, plastik şartlandırma, ölçüm yöntemi ve kabul kuralları üzerinde anlaşın.
CNC Tasarım ve Üretiminde Sık Yapılan Hatalar ve Daha İyi Alternatifler
Yaygın hata | Riski neden artırıyor? | Daha iyi DFM seçeneği |
Keskin iç köşeler | Çok küçük kesiciler veya EDM (elektro erozyonla işleme) gerektirir, bu da zamanı ve maliyeti artırır. | Daha büyük yarıçaplar, köşe rölyefleri veya köpek kemiği şeklinde boşluklar kullanın. |
Her yerde aşırı dar toleranslar. | İşlevselliği iyileştirmeden işleme, muayene ve hurda maliyetlerini artırır. | Kritik arayüzler için dar toleranslar kullanın ve diğer yerlerde genel toleranslar uygulayın. |
Derin dar cepler | Takım sapmasına, titreşime ve kötü yüzey kalitesine neden olur. | Geometriyi açın, köşe yarıçapını artırın veya tasarımı bölün. |
İnce, desteksiz duvarlar | Kesme, sıkıştırma veya gerilim giderme sırasında deforme olabilir. | Destek kirişleri ekleyin, desteksiz açıklıkları kısaltın veya geçici destek elemanları bırakın. |
Belirsiz veriler | Bu durum, işleme ve muayene referanslarını tutarsız hale getiriyor. | Montaj ve denetim ihtiyaçlarına uygun işlevsel referans noktaları tanımlayın. |
Kaplama kalınlığını göz ardı ederek | İşleme sonrasında deliklerde, dişlerde ve geçmelerde kusurlar oluşabilir. | Ölçülerin son işlemden önce mi yoksa sonra mı uygulanacağını belirtin ve maskelemeyi tanımlayın. |
Eksiksiz ve Çelişkisiz Bir Teklif Talebi Paketi Yayınlayın
Genellikle STEP formatında olan orijinal veya nötr bir 3B modelin yanı sıra, toleranslar, GD&T, dişler, yüzey işlemleri, notlar ve muayene gereksinimleri için kontrollü bir 2B çizim gönderin. Malzeme spesifikasyonunu, miktarını, revizyonunu, istenen teslimat tarihini ve onaylanmış alternatifleri de ekleyin.
Model ve çizim arasında bir çakışma varsa, hangi belgenin geçerli olduğunu belirtin. Yinelenen boyutları ve eski notları kaldırın. Model tabanlı tanımlama için, tedarikçinin anlamsal açıklamaları ve adlandırılmış standardı okuyabildiğini doğrulayın.
Easiahome, fiyat teklifi vermeden önce CAD modelinizi ve 2B çiziminizi inceleyerek maliyet faktörlerini, tolerans risklerini, iş parçası tutma zorluklarını, muayene gereksinimlerini ve teslim süresi sorunlarını belirleyebilir. Projeniz hassas işlenmiş parçalar gerektiriyorsa, CNC işleme hizmetleri ekibimiz işlevsel bir tasarımı pratik bir üretim planına dönüştürmenize yardımcı olabilir.
Son CNC DFM Kontrol Listesi
- Kritik fonksiyonlar ve bağlantı arayüzleri belirlenmiştir.
- Malzeme, sertlik derecesi, durum, stok şekli ve lif yönü belirtilmiştir.
- Mümkün olan yerlerde standart aletler, delikler, dişler, yarıçaplar ve oyuklar kullanılır.
- Cepler, delikler, duvarlar, zeminler ve alet erişim noktaları kabul edilebilir en boy oranlarına sahiptir.
- Takım tutucu ve iş parçası sabitleme aparatına fiziksel erişim mevcuttur.
- Kritik öneme sahip ilgili özellikler, ortak bir kurulum veya referans noktası üzerinden işlenebilir.
- Toleranslar ve GD&T, gereksiz hassasiyete gerek kalmadan işlevselliği korur.
- Kaplama, ısıl işlem, maskeleme ve son boyutlandırma durumu tanımlanır.
- Çapak alma, temizleme, işaretleme ve kenar koşulları belirtilmiştir.
- Referans noktaları ve kritik özellikler, üzerinde mutabık kalınan bir yöntemle incelenebilir.
- 3 boyutlu model, çizim, revizyon, satın alma siparişi ve muayene planı uyumludur.
- Prototip aşamasında elde edilen bulgular seri üretime geçilmeden önce kullanılacaktır.
SSS
S: CNC işlemede DFM nedir?
A: DFM veya üretilebilirlik için tasarım, bir parçanın tasarımını, gerekli maliyet, tolerans, kalite ve teslim süresiyle güvenilir bir şekilde işlenebilmesi için ayarlamak anlamına gelir. CNC işleme için DFM, takım erişimi, malzeme, iş parçası tutma, kurulumlar, toleranslar, son işlem ve denetimi kapsar.
S: DFM (Üretilebilirlik için Tasarım) CNC işleme maliyetlerini nasıl düşürebilir?
A: DFM (Üretilebilirlik için Tasarım), standart aletler kullanarak, gereksiz sıkı toleranslardan kaçınarak, zorlu özellikleri sınırlayarak, kurulum sürelerini azaltarak, iş parçası tutma sistemlerini iyileştirerek ve hurda veya yeniden işlemeyi önleyerek maliyetleri düşürür.
S: CNC işlenmiş parçalar için en uygun duvar kalınlığı nedir?
A: Evrensel bir minimum değer yoktur. Başlangıç noktası olarak, birçok tasarım metal duvarlar için yaklaşık 0.8 mm veya daha fazla, plastik duvarlar için ise yaklaşık 1.5 mm veya daha fazla değer kullanır; ancak duvar yüksekliği, malzeme, desteksiz uzunluk ve tolerans da aynı derecede önemlidir.
S: Toleranslar CNC işleme fiyatını nasıl etkiler?
A: Daha sıkı toleranslar genellikle daha yavaş işleme, daha stabil iş parçası tutma, ek denetim ve bazen de ikincil son işlem gerektirir. Sıkı toleransları yalnızca işlevi, uyumu veya montajı kontrol eden özelliklere uygulayın.
S: CNC DFM incelemesi için hangi dosyaları göndermeliyim?
A: 3 boyutlu CAD modeli, 2 boyutlu çizim, malzeme özellikleri, yüzey işlemi, miktar, hedef teslim süresi, tolerans notları, muayene gereksinimleri ve montaj veya kozmetik kısıtlamaları gönderin.
Sonuç
Etkin CNC DFM (Üretilebilirlik için Tasarım), yalnızca minimum duvar kalınlığı ve kesici yarıçapını değil, tüm üretim sürecini dikkate alır. En güçlü tasarımlar, fonksiyonel gereksinimleri malzeme, stok, takımlar, erişim, iş parçası tutma, kurulumlar, tolerans, son işlem ve denetimle ilişkilendirir.
Mümkün olan yerlerde önerilen geometriyi kullanın, üretim ölçeğinde uygulanabilir olanı tekrarlanabilir olandan ayırt edin ve çizim kesinleşmeden önce makine atölyesini sürece dahil edin. Kısa bir DFM (Üretilebilirlik için Tasarım) incelemesi, saatlerce süren işleme süresini ortadan kaldırabilir, denetim anlaşmazlıklarını önleyebilir, verimliliği artırabilir ve prototipten güvenilir üretime giden yolu kısaltabilir.





