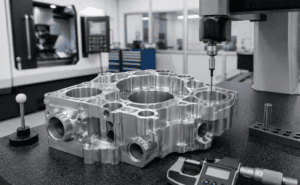
Mekanik imalatta, bir tasarımcının CAD'de hayal edebileceği ile bir makinistin fiziksel olarak üretebileceği arasındaki sınır sürekli değişmektedir. Bununla birlikte, imalatta temel bir yasa vardır: Karmaşıklık Maliyete Eşittir. Bir tasarım, atölyenin fiziksel gerçeklerini göz ardı ettiğinde, "işlenemez" parçalara, aşırı takım kırılmasına ve hızla artan teslim sürelerine yol açar. Bu kılavuz, belirli yapıların neden maliyeti artırdığını incelemektedir. CNC'de işleme Zorluk ve bütçenizi aşmadan kaliteyi sağlamak için tasarımlarınızı nasıl optimize edebileceğiniz.
CAD'in CAM'e Her Zaman Aktarılamamasının Nedenleri
Tasarımcılar genellikle "mükemmel" bir dijital ortamda çalışırlar. CAD'de, 90 derecelik bir iç köşe sadece bir tıklama uzaklığındadır. Gerçek dünyada, CNC işleme, dönen silindirik takımlara dayanır. Yuvarlak bir takım, tanımı gereği, mükemmel kare bir iç köşe kesemez. Bu, Karmaşıklık-Maliyet Paradoksu'dur. Bir parçanın geometrisi daha karmaşık hale geldikçe, üretim süreci özel takımlar, daha karmaşık programlama (CAM), ek kurulumlar ve daha yavaş ilerleme hızları gerektirir. Bu faktörler DFM (Üretilebilirlik için Tasarım) yoluyla yönetilmezse, hurda oranı artar ve "harika" tasarım finansal bir yükümlülüğe dönüşür.Mühendislik Alanındaki En Büyük 3 Engel: CNC'nin "Fiziksel Sınırları"
Bir tasarımı optimize etmek için öncelikle CNC operatörlerini hayal kırıklığına uğratan ve fiyatları yükselten en yaygın üç geometrik "sorun noktasını" anlamamız gerekir.1. Derin, Dar Oluklar ve Yüksek En Boy Oranları
CNC işlemede en sık karşılaşılan zorluklardan biri, genellikle ısı emicilerde veya valf gövdelerinde bulunan derin oyuklar veya dar kanallardır.- Teknik Temel: Takım bükülmesinin fiziği. Bir CNC kesici takım, konsol kiriş gibi davranır. Çapına göre uzunluğu ne kadar fazla olursa (L:D oranı), kesme basıncı altında o kadar fazla bükülür.
- Sorun: Bir takım "kaydığında" veya saptığında, boyutsal hatalara, kötü yüzey kalitesine (titreşim izleri) ve nihayetinde takım kırılmasına neden olur. Dahası, derin oluklarda talaşların (çapakların) gidecek yeri yoktur. Bir takım kendi talaşlarını tekrar keserse, ısı üretir ve kırılır.
- Çözüm:
2. İç Yarıçaplar ve Ölü Köşeler
Bahsedildiği gibi, CNC takımları yuvarlaktır. Bu, her iç köşenin bir yarıçapa sahip olacağı anlamına gelir. Teknik Köken: Standart freze uçları daireseldir. Keskin bir köşe elde etmek için küçük bir takıma ihtiyacınız vardır. Sorun: Küçük takımlar son derece yavaş ilerleme hızları gerektirir ve kırılmaya eğilimlidir. Tasarım "keskin" bir iç köşe gerektiriyorsa, atölye parçayı bir EDM (Elektrikli Deşarj İşleme) makinesine taşımalıdır. EDM hassastır ancak inanılmaz derecede yavaş ve pahalıdır. Çözüm: Aşırı Boyutlandırma: Tasarımınızın iç yarıçapını, kullanmayı beklediğiniz takım yarıçapından en az %10 daha büyük yapın. Bu, takımın kendini "gömmeden" köşeden geçmesini sağlar ve titreşimi azaltır. Köpek Kemiği Yuvarlatma: Kare bir bileşenin bir yuvaya oturması gereken montaj parçalarında, "köpek kemiği" veya "T kemiği" yuvarlatmaları kullanın. Bunlar, yarıçapı kare ayak izinin dışına taşır ve eşleşen parçanın mükemmel bir şekilde oturmasını sağlar.3. İnce Duvarlı Geometriler
Ağırlık azaltma, havacılık ve elektrikli araç sektörlerinde kritik öneme sahiptir ve tasarımcıları duvar kalınlığının sınırlarını zorlamaya itmektedir. Teknik Kök: Yapısal kütle eksikliği. Sorun: Bir duvar çok ince olduğunda (tipik olarak alüminyum için 0.8 mm'nin altında), kesici takımın kuvveti malzemenin titreşmesine veya "çınlamasına" neden olur. Bu, dalgalı bir yüzey oluşturur ve sıkı toleransları korumayı neredeyse imkansız hale getirir. Aşırı durumlarda, duvar bükülebilir veya yırtılabilir. Çözüm: Geçici Destek Kanatları: İşleme sırasında duvarı rijit tutan ve son geçişte çıkarılabilen geçici destek kanatları tasarlayın. Yüksek Hızlı İşleme (HSM): Düşük radyal temas ve yüksek iş mili hızları kullanmak, duvara uygulanan kesme kuvvetini azaltabilir.