التفاوت المسموح به هو الانحراف المسموح به عن البعد الاسمي أو المتطلبات الهندسية. وهو يختلف عن دقة عرض الآلة، وليس رقمًا واحدًا ينطبق على جميع خصائص القطعة. قد تتحرك مراكز التشغيل الحديثة بزيادات صغيرة جدًا، ومع ذلك، يتأثر المكون النهائي بانحراف الأداة، وتثبيت قطعة العمل، والتمدد الحراري، وحركة المادة، وعدم دقة الفحص، وعدد عمليات الإعداد.
لذا، تبدأ أفضل استراتيجية للتفاوتات بالوظيفة. قد يتطلب مقعد المحمل ، أو سطح منع التسرب، أو نمط ثقوب المسامير، أو القطر الدوار تحكمًا دقيقًا. أما جيب الخلوص أو المظهر الخارجي التجميلي فلا يتطلب ذلك عادةً. إن تحديد نفس التفاوتات الدقيقة في كل مكان يزيد من تكلفة التصنيع والفحص دون تحسين التجميع بالضرورة.
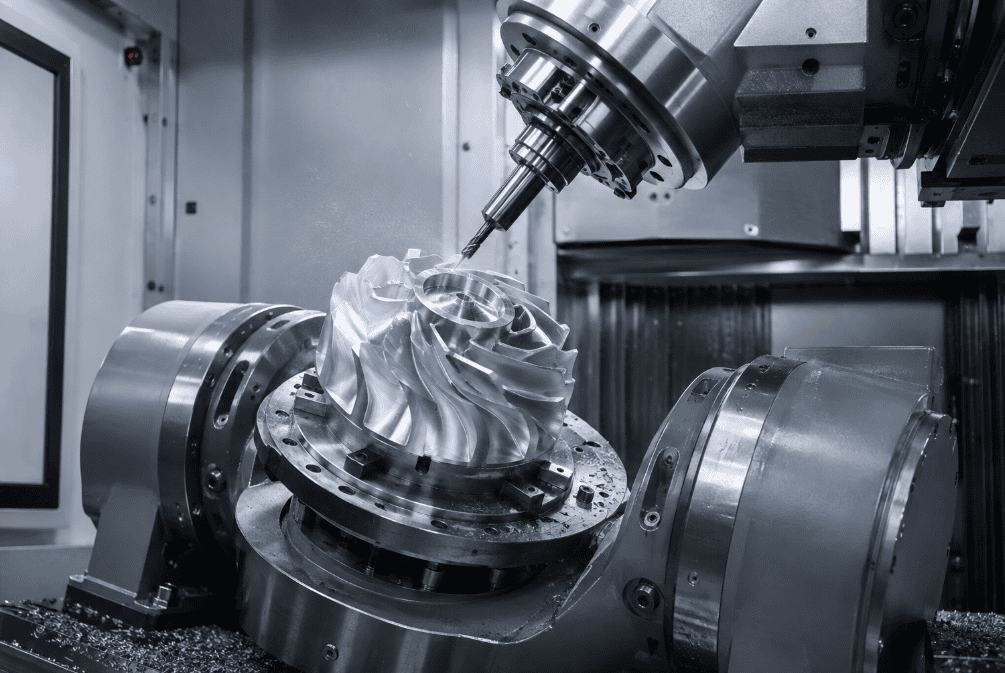
ما الذي يتحكم فيه نظام التحكم الرقمي بالدقة؟
تتضمن مواصفات الجزء الكاملة عادةً عدة أنواع من عناصر التحكم:
- حجم التسامحيحدد الطول أو العرض أو القطر أو السماكة أو المسافة بين الأسطح المتقابلة.
- التسامح الهندسيتتحكم في الشكل، والاتجاه، والموقع، والملف الجانبي، أو الانحراف. وتشمل الأمثلة التسطيح، والتعامد، والموضع، والانحراف الكلي.
- نسيج السطحيصف هذا المصطلح الخشونة المجهرية، وعادةً ما يُشار إليها بقيمة Ra. تُعد خشونة السطح مهمة، لكنها لا تُغني عن التفاوتات البُعدية أو الهندسية.
- متطلبات الحافةحدد ما إذا كانت الحواف حادة، أو مشطوفة، أو دائرية، أو مجرد حواف خشنة.
تُعالج هذه الضوابط مشاكل مختلفة. فقد يكون قطر الثقب ضمن النطاق المسموح به، ولكنه في موقع خاطئ. وقد يكون قطر العمود مطابقًا للقياسات المحلية، ولكنه يعاني من انحراف غير مقبول. وقد يكون سطح منع التسرب المسطح بالسماكة الصحيحة، ولكنه يفتقر إلى الاستواء. وتُحدد الرسومات الجيدة المتطلبات التي تحمي الوظيفة فعليًا.
المعيار الدولي ISO 2768: ما يغطيه - وما الذي تغير فيه
تحدد المواصفة القياسية ISO 2768-1 التفاوتات العامة للأبعاد الخطية والزاوية التي لا تخضع لتفاوتات فردية. وتستخدم أربع فئات: دقيقة (f)، ومتوسطة (m)، وخشنة (c)، وخشنة جدًا (v). ويزداد التفاوت المسموح به مع زيادة الحجم الاسمي، لذا فإن "ISO 2768-m" لا يعني قيمة ثابتة موجبة أو سالبة واحدة في الرسم بأكمله.
كمرجع مبسط، تسمح فئتا الدقة والمتوسطة في معيار ISO 2768-1 بانحرافات أصغر للأبعاد القصيرة، وانحرافات أكبر تدريجيًا للأبعاد الطويلة. على سبيل المثال، تُظهر ملخصات التصنيع المتاحة للعموم انحرافًا قدره ±0.05 مم للأبعاد الخطية من فئة الدقة من 0.5 إلى 6 مم، بينما يكون الانحراف في فئة المتوسط عادةً ±0.10 مم ضمن النطاق نفسه. بين 30 و120 مم، تزداد الملخصات المنشورة إلى حوالي ±0.15 مم للدقة و±0.30 مم للمتوسط. يُرجى دائمًا الرجوع إلى المعيار المرخص والإصدار المذكور في العقد قبل إصدار أي رسم إنتاجي.
هناك أيضًا تفصيلٌ هامٌّ يغفله العديد من أدلة التشغيل الآلي. تُشير المنظمة الدولية للمقاييس (ISO) إلى أن معيار ISO 2768-2:1989، الذي كان يُستخدم سابقًا للتفاوتات الهندسية العامة، قد تم سحبه، وتُحدد معيار ISO 22081:2021 كبديلٍ له. يُحدد معيار ISO 1101 لغة الرموز وقواعد تفسير التفاوتات الهندسية الصريحة. في أغسطس 2026، عرضت المنظمة الدولية للمقاييس (ISO) أيضًا الإصدار الثاني من معيار ISO 2768 في عملية النشر، بينما ظل معيار ISO 2768-1:1989 هو الإصدار المنشور. بالنسبة للصناعات الخاضعة للرقابة، يُرجى كتابة اسم المعيار الكامل وإصداره في خانة العنوان، والتأكد من أن المورّد يستخدم التفسير نفسه.
متى يتم استخدام التفاوتات العامة
تُعدّ التفاوتات العامة مفيدة للأبعاد غير الحرجة لأنها تحافظ على وضوح الرسومات. يمكن أن تغطي ملاحظة في كتلة العنوان الأطوال والأقطار وأنصاف الأقطار والشطبات والزوايا العادية، بينما تُخصّص حدود فردية للميزات الحرجة.
لا تعتمد على ملاحظة عامة فيما يتعلق بالتركيب بالضغط، أو مقعد المحمل، أو قطر مانع التسرب، أو نمط الثقوب الدقيق، أو نقطة مرجعية لتحديد الموقع، أو سمك الجدار المتحكم به، أو أي بُعد يتأثر بالطلاء. يجب تحديد التفاوتات المسموح بها لهذه الخصائص مباشرةً وربطها بنظام مرجعي واضح عندما يكون الموقع أو الاتجاه مهمًا.
تجنب أيضًا خلط الأنظمة بشكل عشوائي. يُعد كل من معيار ISO GPS ومعيار ASME Y14.5 نظامين متطورين للمواصفات، لكن إعداداتهما الافتراضية ومصطلحاتهما ليست قابلة للتبادل في جميع الحالات. حدد النظام الذي يُطبق على الرسم.
التفاوتات الهندسية والتفاوتات في التصنيع باستخدام الحاسوب
تُوضح الأبعاد الهندسية والتفاوتات كيفية تغير خصائص القطعة مع استمرارها في العمل. ويمكن لإطار التحكم في الخصائص ضبط الاستقامة، والتسطيح، والدائرية، والأسطوانية، والشكل الجانبي، والتوازي، والتعامد، والزاوية، والموضع، والانحراف الدائري، أو الانحراف الكلي.
تتمثل الميزة الرئيسية في وضوح التصميم. لنفترض أن أربعة ثقوب للتخليص يجب أن تتوافق مع مجموعة متطابقة. قد يؤدي تطبيق أبعاد إحداثيات دقيقة للغاية (زائد أو ناقص) إلى إنشاء منطقة سماحية مربعة، وقد يؤدي إلى رفض أجزاء يمكن تجميعها بشكل صحيح. يمكن لسماحية الموضع تحديد منطقة أسطوانية حول الموقع الحقيقي. عندما تكون مُعدِّلات حالة المادة مناسبة، قد يكتسب التصميم أيضًا سماحية إضافية كلما ابتعد الثقب الفعلي عن أقصى حالة للمادة.
لا يُعدّ نظام التسامح الهندسي (GD&T) أرخص تلقائيًا. فهو يُوفّر التكاليف فقط عندما يتطابق إطار المرجع مع وظيفة التجميع، ويتم تحديد التفاوتات بشكل واقعي، ويستطيع المورّد فحصها. إنّ استخدام مواصفات معقدة دون خطة فحص يُؤدّي إلى تأخيرات في التسعير وخلافات. لذا، يُنصح باستخدام أبسط نظام تحكّم يُحدّد الوظيفة بدقة.
نطاقات التفاوت الواقعية في عمليات التصنيع باستخدام الحاسوب
تُعدّ النطاقات التالية تقديرات عملية لأجزاء مستقرة ذات أحجام معقولة، مصنوعة باستخدام معدات فعّالة وعمليات مضبوطة. وهي ليست وعودًا نهائية. يجب مراجعة القدرة الفعلية بالرجوع إلى الرسم، وحجم الميزة، ونسبة العرض إلى الارتفاع، والمادة، والكمية، والآلة، والتجهيزات، وطريقة القياس.
ميزة أو عملية | نطاق التقدير العملي | الشروط المهمة |
الأبعاد العامة للقطع | ± 0.05 إلى ± 0.13 مم | أبعاد قصيرة إلى متوسطة، معدن ثابت، ميزات يسهل الوصول إليها |
أقطار التحويل العامة | ± 0.02 إلى ± 0.05 مم | قطعة عمل صلبة، نسبة طول إلى قطر معتدلة |
ثقوب موسعة أو محفورة بدقة | ± 0.01 إلى ± 0.025 مم | قطر مناسب، تآكل متحكم به للأداة، فحص أثناء العملية |
ميزات مختارة عالية الدقة | ± 0.005 إلى ± 0.01 مم | ميزات صغيرة ثابتة؛ إضافة عمليات التشطيب والفحص والتحكم في العمليات |
البلاستيك الهندسي المشكل آلياً | ± 0.10 إلى ± 0.25 مم | يتأثر بشدة بالبوليمر والرطوبة ودرجة الحرارة والهندسة |
أجزاء كبيرة أو ذات جدران رقيقة | مراجعة الرسم مطلوبة | يهيمن كل من التمدد الحراري، والإجهاد المتبقي، وتثبيت المشغولات، ونقل البيانات |
لا يمكن التعامل مع التفاوتات التي تقل عن ±0.01 مم بمجرد إدخال رقم أصغر في برنامج التصنيع بمساعدة الحاسوب (CAM). قد يحتاج الجزء إلى عمليات تجليخ، أو صقل، أو تلميع، أو حفر باستخدام قوالب خاصة، أو فحص في بيئة مُتحكم بها مناخيًا، أو مراحل معالجة متطابقة، أو تجهيزات مُخصصة. إن القيود الدقيقة للغاية على كل بُعد قد تجعل تصنيع الجزء غير اقتصادي أو التحقق منه بشكل متسق أمرًا مستحيلاً.
ما الذي يحدد الدقة الممكنة؟
سلوك المواد: يمكن تشكيل الألومنيوم بسهولة، لكنه قد يُطلق إجهادًا متبقيًا بعد إزالة كميات كبيرة من المعدن. يزيد الفولاذ المُقسّى من قوى القطع وتآكل الأدوات. قد يتشوه الفولاذ المقاوم للصدأ الرقيق. يمتص النايلون الرطوبة، بينما قد يتشوه البولي تترافلوروإيثيلين (PTFE) والبلاستيك اللين الآخر تحت تأثير قوى القطع والقياس.
هندسة العناصر. تقلل الجيوب العميقة، والفتحات الطويلة، والأعمدة النحيلة، والأرضيات الرقيقة، والجدران العالية من الصلابة. قد يكون التفاوت المسموح به في قطر خارجي قصير غير واقعي في عنصر داخلي عميق.
يُعدّ الوصول إلى الأدوات وإعدادها أمراً بالغ الأهمية. تحافظ العناصر المُصنّعة في إعداد واحد على علاقتها بسهولة أكبر من العناصر المنقولة بين التجهيزات. كل عملية إعادة توجيه تُدخل خطأً في نقل البيانات المرجعية والتثبيت. يمكن للتصنيع بخمسة محاور تقليل عمليات الإعداد، ولكنه لا يُلغي التأثيرات الحرارية أو تأثيرات الأدوات أو تأثيرات الفحص.
درجة الحرارة. تتمدد المعادن بتغير درجة الحرارة. قد لا تتطابق قراءة قياس درجة حرارة قطعة ألومنيوم طويلة وهي دافئة بجوار آلة مع نفس القياس بعد استقرارها في غرفة الفحص. لذا، ينبغي أن تحدد المواصفات الدقيقة درجة الحرارة المرجعية وأن تسمح للقطعة بالعودة إلى وضعها الطبيعي قبل الفحص النهائي.
المعالجة الثانوية. قد تؤدي عمليات الأنودة، والطلاء، والمعالجة الحرارية، والتخميل، والتلميع، والتفجير الرملي إلى تغيير الأبعاد أو الحواف. حدد ما إذا كان الحد ينطبق قبل التشطيب أو بعده. بالنسبة للثقوب المطلية أو الأجزاء الملولبة، حدد متطلبات التغطية والفحص النهائي.
القدرة على القياس. لا يكتمل التفاوت المسموح به دون طريقة تحقق موثوقة. قد تكون الفرجار كافية للأبعاد العامة؛ أما الثقوب الضيقة فقد تحتاج إلى قياس هوائي أو مقاييس للثقوب؛ وقد تتطلب عمليات التحكم المعقدة في الموضع أو الشكل نظام قياس إحداثيات ثلاثي الأبعاد أو نظام مسح ضوئي. يجب أن يكون هامش الخطأ في القياس صغيرًا بما يكفي لدعم قرار القبول.
كيف تزيد التفاوتات الضيقة من التكلفة
غالباً ما تتطلب الحدود الأكثر صرامة عمليات قطع أبطأ، وعددًا أكبر من عمليات التشطيب، وتعويضًا متكررًا للأدوات، ومعدلات إزالة مواد أقل، وقطع عمل مستقرة، وإعدادات إضافية، وتجهيزات خاصة، ومزيدًا من الفحص. كما يمكن أن تقلل من الإنتاجية لأن أي تغيير طفيف في العملية يؤدي إلى إنتاج أجزاء غير مطابقة للمواصفات.
الرسم الأقل تكلفة ليس هو الرسم الذي يحتوي على أقل عدد ممكن من الأرقام، بل هو الرسم الذي يتحكم بدقة في الخصائص التي تؤثر على التوافق، والإحكام، والحركة، والمحاذاة، وعمر الخدمة، والسلامة. استخدم تحليل تراكم التفاوتات لتوزيع التباين على كامل التجميع بدلاً من تحميل كامل العبء على مكون واحد.
قائمة مراجعة الرسومات لضمان دقة التفاوتات في آلات CNC
قبل طلب عرض سعر، يرجى التأكد من التالي:
- حدد معيار الأبعاد الحاكم والإصدار.
- قم بتطبيق هامش سماحية عام معقول على الأبعاد غير الحرجة.
- التفاوتات الحرجة في التركيب، وأنماط الثقوب، وأسطح منع التسرب، والبيانات المرجعية بشكل فردي.
- قم بإنشاء إطار مرجعي للبيانات يعكس كيفية تجميع الجزء أو فحصه.
- تجنب الأبعاد المكررة أو المتسلسلة أو المتضاربة.
- حدد ما إذا كانت الأبعاد تنطبق قبل أو بعد الطلاء والمعالجة الحرارية.
- حدد خشونة السطح فقط عندما تؤثر على الوظيفة.
- حدد الخيوط بشكل كامل، بما في ذلك المعيار والفئة والعمق ومتطلبات الإدخال.
- حدد طريقة الفحص المطلوبة، وخطة أخذ العينات، وشكل التقرير.
- قم بمراجعة التفاوتات غير المعتادة مع ورشة الآلات قبل بدء الإنتاج.
خاتمة
تُعدّ دقة التفاوتات في أنظمة التحكم الرقمي الحاسوبي (CNC) توازناً بين الوظيفة وسهولة التصنيع والتحقق. يُمكن لمعيار ISO 2768 تبسيط الأبعاد غير الحرجة، بينما يُمكن لنظام التفاوتات الهندسية (GD&T) توضيح العلاقات الوظيفية بشكلٍ أفضل من حدود التفاوت العامة. ولا يُغني أيٌّ من النظامين عن التقييم الهندسي أو مراجعة المورّد.
ابدأ بوظيفة التجميع، واختر بيانات مرجعية ذات دلالة، وافصل الحجم عن الهندسة وملمس السطح، وراعِ المواد والإعداد والتشطيب والقياس. ينتج عن هذا النهج أجزاء تتناسب وتؤدي وظيفتها دون الحاجة إلى دفع تكاليف دقة لا يتطلبها التصميم.