
يُعنى تصميم المنتج لسهولة التصنيع (DFM) بتكييف القطعة بحيث يمكن إنتاجها بشكل موثوق بالجودة والكمية والتكلفة والمدة الزمنية المطلوبة. وفي مجال التصنيع باستخدام الحاسوب (CNC)، يربط هذا التصميم الوظيفة بإمكانية الوصول إلى الأدوات، وتثبيت القطعة، واستراتيجية الإعداد، والتفاوتات المسموح بها، والتشطيب، والفحص.
تُعدّ التوصيات العددية في أي دليل إلكتروني مجرد نقاط انطلاق. قد يكون بناء جدار من الألومنيوم بسماكة 0.8 مم بسيطًا إذا كان قصيرًا ومدعومًا، ولكنه قد يكون غير مستقر إذا بلغ ارتفاعه 80 مم. قد يكون حفر ثقب عميق ممكنًا في سبيكة معينة، ومحفوفًا بالمخاطر في سبيكة أخرى. استخدم قائمة التحقق أدناه لإعداد تصميم متين، ثم راجع الشكل الهندسي النهائي مع المورّد المُختار.
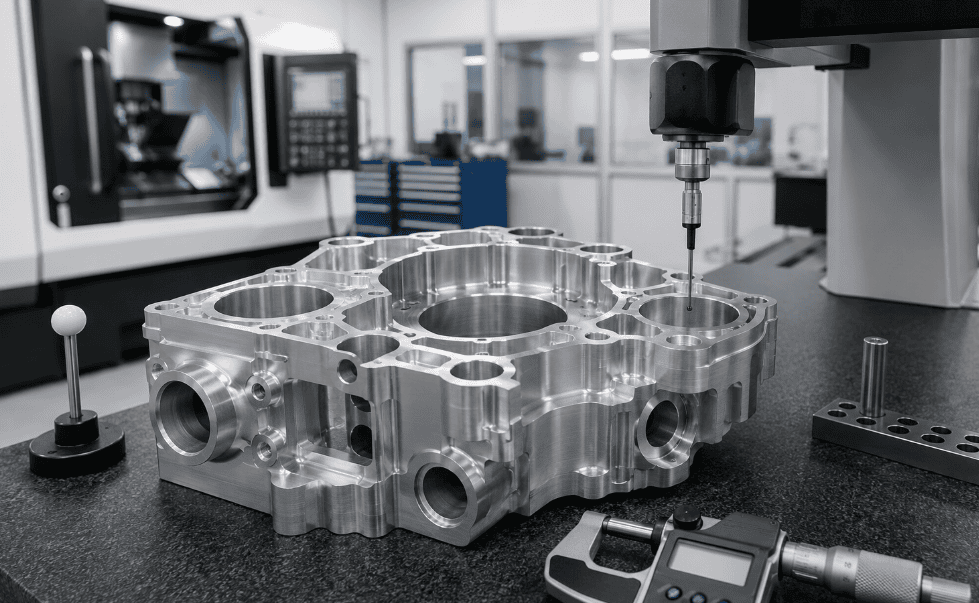
قائمة مراجعة سريعة لتصنيع CNC
قبل إرسال طلب عرض أسعار لتصنيع آلات CNC، استخدم قائمة التحقق السريعة هذه لتقليل التكاليف، وتجنب مخاطر التفاوتات، وتقصير مدة التنفيذ. الهدف ليس تسهيل كل ميزة بأي ثمن، بل حماية الميزات الأساسية مع توفير مسار تصنيع واضح وقابل للتكرار لورشة التصنيع.
عنصر DFM | ماذا يجب التحقق منه | لماذا يهم |
الوظيفة والبيانات | حدد الواجهات الحرجة، وبيانات التجميع، ومراجع الفحص. | يمنع التسامح المفرط مع الميزات منخفضة المخاطر مع ترك الهندسة المهمة غير واضحة. |
المواد والمخزون | تأكد من السبيكة، والصلابة، وشكل المخزون، واتجاه الحبيبات، وبدل التشغيل. | يتحكم في التشوه، والتوافر، ووقت التشغيل الأولي، واستقرار الجزء النهائي. |
الجدران والجيوب | تجنب الجدران الرقيقة غير المدعومة، والجيوب العميقة الضيقة، والوصول المفرط للأدوات. | يقلل من الاهتزاز والانحراف وضعف التشطيب وبطء وقت الدورة. |
الثقوب والخيوط | استخدم الأقطار القياسية، ونسب العمق العملية، وتفاصيل الخيوط الكاملة. | يحسن من توافر الأدوات ودقتها وإخلاء الرقائق ووضوح الفحص. |
التسامح | لا تستخدم التفاوتات الدقيقة إلا حيثما تتطلب الوظيفة أو التجميع ذلك. | يقلل من تكاليف التشغيل والتفتيش والخردة غير الضرورية. |
العاملين | توفير مناطق تثبيت ثابتة وحماية الأسطح التجميلية أو أسطح منع التسرب. | يحسن قابلية التكرار عبر عمليات الإعداد ودفعات الإنتاج. |
التشطيب والتفتيش | حالة الطلاء، والتغطية، وحالة الحواف، واحتياجات آلة قياس الإحداثيات ثلاثية الأبعاد، وقواعد القبول. | يتجنب النزاعات المتعلقة بالأبعاد بعد الانتهاء أو الفحص النهائي. |
تعريف الدالة قبل الهندسة
قبل تحسين قواطع القطع ونصف قطر الزوايا، حدد وظيفة القطعة. حدد نقاط التلامس التي تتحكم في التجميع، والإحكام، والمحاذاة، ودعم المحامل، وتدفق السوائل، والحركة، والتوصيل الكهربائي، وعمر الإجهاد، أو المظهر. افصل بين الميزات الأساسية للوظيفة والميزات المتعلقة بالخلوص والمظهر.
سجّل الحمل، ودرجة الحرارة، والبيئة، والمكونات المتصلة، وكمية الإنتاج. هذا يمنع تجاوز التفاوت المسموح به في الأبعاد غير الحرجة مع ترك واجهة حرجة غامضة. تبدأ مراجعة التصميم للتصنيع باستخدام الحاسوب (DFM) الجيدة بالوظيفة، ثم تربط تلك الوظيفة بالمواد، واستراتيجية الإعداد، والتفاوتات المسموح بها، وتثبيت القطعة، والفحص.
اختر المادة وشكل المخزون بعناية
ضع في اعتبارك القوة، والصلابة، ومقاومة التآكل، ودرجة الحرارة، والوزن، والتآكل، والشهادات، والتوافر. ثم حدد شكل المادة الخام: صفيحة، أو قضيب، أو أنبوب، أو مقطع بالبثق، أو مصبوب، أو مطروق. قد يصبح التصميم البسيط ظاهريًا في برامج التصميم بمساعدة الحاسوب مكلفًا إذا تطلب عمليات تشكيل أولية مفرطة من مواد خام كبيرة الحجم.
يُقلل التصميم القريب من سُمك الخام المتاح من الهدر ووقت التشغيل، ولكن لا يُضمن أن يكون حجم الخام الاسمي هو الحجم النهائي. لذا، يُنصح بتشكيل الخام على الأسطح الوظيفية. بالنسبة للإطارات الرقيقة أو الأجزاء غير المتماثلة، يُنصح باستخدام مواد مُخففة الإجهاد، واتباع تسلسل عمليات التشغيل الخشن، والتثبيت، والتشطيب.
بالنسبة للألواح المدرفلة أو المواد غير المتجانسة، قد يؤثر اتجاه الحبيبات على المتانة والتشوه والمظهر. أضف هذا الشرط إلى الرسم أو مواصفات الشراء عند الحاجة.
التصميم حول الأدوات القياسية
تُقلل المثاقب القياسية، وقواطع الطحن، والموسعات، والصنابير، وقواطع اللولبة، والقطع القابلة للاستبدال من وقت البحث عن الأدوات وإعدادها. استخدم أقطار ثقوب قياسية، وسلاسل لولبية قياسية، ونصف قطر زوايا قياسي، وعرض قطع سفلي قياسي كلما أمكن ذلك. ادمج الميزات المتشابهة بحيث يمكن لأداة واحدة تشغيل عدة مناطق.
تجنب استخدام أدوات القطع التي تختلف اختلافًا طفيفًا. فكل أداة تضيف وقتًا للبرمجة، وتغيير الأدوات، ومراقبة التآكل، والفحص. إذا كنت بحاجة فعلًا إلى مقاس أداة خاص، فتأكد من توفره قبل اعتماد الرسم.
زيادة نصف قطر الزاوية الداخلية
لا تستطيع قواطع التفريز الدوارة إنشاء زاوية رأسية داخلية حادة تمامًا. تتطلب أنصاف الأقطار الصغيرة قواطع تفريز طرفية صغيرة، والتي تزيل المادة ببطء وتكون أكثر عرضة للانحراف أو الكسر. اجعل نصف القطر الداخلي كبيرًا قدر الإمكان وفقًا لمتطلبات الوظيفة.
بالنسبة للتجاويف العميقة، يُنصح بالبدء بنصف قطر داخلي أكبر من ثلث عمق التجويف. كما يُمكن استخدام تقنية عملية أخرى، وهي تحديد نصف قطر أكبر قليلاً من نصف قطر الأداة القياسي، على سبيل المثال 3.5 مم بدلاً من 3.0 مم بالضبط. بهذه الطريقة، يُمكن للقاطع أن يسلك مسارًا أكثر سلاسة دون أن يبقى عالقًا تمامًا في الزاوية.
إذا كان أحد المكونات المستطيلة المتوافقة يحتاج إلى خلوص، فقم بإضافة تخفيفات في الزوايا أو ميزات على شكل عظم الكلب بدلاً من فرض تجويف حاد غير عملي.
الحد من عمق الجيب ومدى وصول الأداة
تتطلب التجاويف العميقة والضيقة أدوات طويلة. ومع ازدياد طول الأداة، تنخفض صلابتها بسرعة، مما يُسبب اهتزازًا وتناقصًا في السماكة وضعفًا في جودة التشطيب وانخفاضًا في معدلات التغذية. يُوصى عادةً بعمق تجويف يساوي أربعة أضعاف عرضه تقريبًا؛ أما التجاويف التي تقترب من عشرة أضعاف قطر الأداة فتتطلب دراسة متأنية.
افتح الجيب، وزِد نصف القطر، وقلل العمق، أو قسّم المجموعة إن أمكن. تأكد من سهولة الوصول إلى حامل الأداة بالكامل: فقد تصل أداة القطع إلى الأرض بينما يصطدم ظرفها أو حاملها بالجدران المحيطة.
حافظ على صلابة الجدران والأرضيات
تهتز الجدران الرقيقة تحت تأثير قوة القطع، وقد تنفصل عن الأداة. بعد فك التثبيت، يمكن للإجهاد المتبقي أن يحرك القطعة. في التصميم العام للتصنيع، يُنصح بالبدء بسماكة 0.8 مم للجدران المعدنية و1.5 مم للجدران البلاستيكية؛ وقد تكون سماكة 0.5 مم للجدران المعدنية و1.0 مم للجدران البلاستيكية مناسبة في بعض الحالات الهندسية. هذه ليست حدودًا دنيا ثابتة.
يُعد ارتفاع الجدار، وطوله غير المدعوم، ونوع المادة، ودقة القياس، عوامل لا تقل أهمية عن سمكه. لذا، يُنصح بإضافة دعامات، أو تقصير المسافات بين الأجزاء، أو استخدام انتقالات تدريجية، أو ترك مواد دعم مؤقتة للعملية النهائية. بالنسبة لقطع الإنتاج، لا يقتصر السؤال الأهم على إمكانية تشكيل الجدار مرة واحدة، بل على إمكانية تشكيله بشكل متكرر بالكمية المطلوبة.
تصميم فتحات للعملية المطلوبة
استخدم أقطار المثاقب القياسية كلما أمكن. يُعدّ الثقب المحفور اقتصاديًا، لكن قد يتطلب القطر ذو التفاوتات الدقيقة إعادة التوسيع أو التثقيب أو التداخل أو الصقل أو التجليخ. حدد التفاوت الوظيفي المطلوب، ودع العملية تتبعه.
حافظ على عمق الثقوب العادية قريبًا من أربعة أقطار قدر الإمكان. قد تتطلب الثقوب الأعمق حفرًا متقطعًا، أو تبريدًا داخليًا، أو حفرًا عميقًا، أو إمكانية الوصول من جانبين. بالنسبة للثقوب المغلقة، ضع في اعتبارك مخروط رأس المثقاب ومساحة الرايش.
يجب توفير مسافة كافية بين الحواف وإمكانية الوصول إلى الأدوات. قد تتسبب الثقوب المتقاربة والممرات المتقاطعة والثقوب التي تدخل الأسطح المنحنية أو الزاوية في انحراف أو تكوين نتوءات يصعب إزالتها.
حدد الخيوط بشكل كامل
استخدم معايير الخيوط المترية أو الموحدة الشائعة، وتجنب عمق الخيوط الزائد. يكفي تعشيق الخيوط بالكامل بما يعادل تقريبًا 1 إلى 1.5 ضعف القطر الاسمي للعديد من التطبيقات؛ وتعتمد القيمة الصحيحة على نوع المثبت والمادة. لا يُضيف العمق الزائد أي قوة مفيدة بعد أن يكون طول التعشيق كافيًا، بل يزيد من خطر كسر الصنبور وتراكم الرايش.
بالنسبة للخيوط العمياء، يجب توفير عمق حفر إضافي. حدد التسمية والفئة وعمق الخيط وجانب الدخول والحشوات وما إذا كان يتم استخدام الطلاء أو التغطية.
تجنب أو قم بتوحيد قصات الشعر السفلية
لا يمكن الوصول إلى التجاويف السفلية باستخدام قاطع تفريز قياسي من مسافة مباشرة. قد تتطلب هذه التجاويف استخدام قواطع ذات فتحة على شكل حرف T، أو وصلة تعشيق، أو مجرى مفتاح، أو شكل مصاصة، أو قواطع مصممة خصيصًا. عند الحاجة إلى عمل تجويف سفلي، استخدم عروضًا قياسية ووفر مساحة كافية لجسم القاطع وساقه.
كنقطة بداية، تدعم العديد من أدوات القطع السفلي القياسية عمقًا يقارب ضعف عرض القطع، بينما قد يتطلب الأمر خلوصًا داخليًا أكبر بعدة مرات من عمق الميزة. تأكد من الأدوات الفعلية. إذا كانت الميزة موجودة فقط لتوفير خلوص لزاوية التزاوج، فقد يكون إعادة تصميم الجزء المتزاوج أو إضافة تخفيف بسيط أقل تكلفة.
تقليل عمليات الإعداد وإعادة التوجيه
كل عملية إعداد تضيف عمليات التحميل، والفحص، ونقل البيانات، والبرمجة، والتفتيش، والأخطاء بين التوجيهات. قم بتجميع الميزات الهامة ذات الصلة في عملية تثبيت واحدة كلما أمكن ذلك.
صمم أسطح تثبيت واضحة وثابتة. وفر مساحة كافية من المادة أو الشكل الهندسي للمشابك أو الفكوك أو أدوات التثبيت دون إتلاف الأجزاء الوظيفية. قد تحتاج الأجزاء التي لا تحتوي على أسطح متوازية، أو ذات حواف رقيقة جدًا، أو ذات أسطح حساسة من جميع الجوانب، إلى فكوك مرنة، أو أدوات تثبيت بالشفط، أو مواد لاصقة، أو ألسنة قابلة للاستهلاك، أو أدوات تثبيت مصممة خصيصًا. لمزيد من التفاصيل، راجع دليلنا لتصميم أدوات التثبيت باستخدام آلات CNC لإنتاج أجزاء دقيقة قابلة للتكرار.
يمكن للمعدات متعددة المحاور أو معدات الخراطة والطحن أن تقلل من عمليات الإعداد، ولكن قد تكون الآلة الأبسط المزودة بتجهيزات جيدة أرخص عند الإنتاج بكميات كبيرة. اطلب من المورد مقارنة الخيارات المتاحة أثناء عملية تقديم عرض الأسعار.
استخدم استراتيجية البيانات الوظيفية والتسامح
اختر نقاط مرجعية تُحدد موضع القطعة في التجميع، ويمكن تحديدها أيضًا أثناء عمليات التشغيل والفحص. تجنب سلاسل الأبعاد التي تتراكم فيها الاختلافات. استخدم أبعاد خط الأساس أو أبعاد الإحداثيات من مراجع ثابتة، واستخدم نظام التسامح الهندسي (GD&T) عندما يُوضح الموضع أو الشكل الجانبي أو الاتجاه أو الانحراف بشكل مباشر.
طبّق التفاوتات الدقيقة فقط على العناصر الأساسية. يمكن للتفاوتات العامة التحكم في باقي العناصر. أكمل حساب التفاوتات التراكمية للتجميع قبل تقليل تفاوت أي جزء، لأن المشكلة الأساسية قد تكون منتشرة في عدة مكونات. لمزيد من التفاصيل حول تخطيط التفاوتات، راجع دليلنا الخاص بتفاوتات التصنيع باستخدام الحاسوب (CNC).
لا يُغني خشونة السطح عن استواء السطح أو التحكم في الأبعاد. اذكر كل متطلب فقط عندما يؤثر على الوظيفة.
خطط للعمليات الثانوية مبكراً
يمكن أن تؤدي عمليات الأنودة، والطلاء، والمعالجة الحرارية، والتخميل، والتلميع الكهربائي، والتفجير بالخرز، والطلاء بالبودرة، والتلميع إلى تغيير الأبعاد والحواف وملمس السطح والتشوه. حدد ما إذا كانت الأبعاد تنطبق قبل العملية أو بعدها. أضف بدل التشغيل أو التجليخ عند الحاجة.
حدد الثقوب المقنعة، والأسنان اللولبية، ونقاط التلامس، وأسطح منع التسرب. بالنسبة للأجزاء المقساة، حدد الميزات التي يتم تشكيلها مبدئيًا قبل المعالجة الحرارية وتشطيبها لاحقًا.
تصميم لإزالة النتوءات والتنظيف ووضع العلامات
حدد حالة الحافة: قم بتنعيم الحواف الحادة، أو تطبيق شطفة محددة، أو الحفاظ على حافة حادة مضبوطة. يمكن أن تحبس الثقوب المتقاطعة والممرات الداخلية المتداخلة النتوءات التي يصعب رؤيتها أو إزالتها. أضف منافذ للفرش، وتدفق المواد الكاشطة، والتنظيف، أو الفحص عندما تكون النظافة بالغة الأهمية.
يُفضّل استخدام النصوص الغائرة والخطوط البسيطة وعرض الخط المناسب. استخدم الطباعة بالليزر أو الحبر عندما تُضيف الكتابة الآلية وقتًا غير ضروري للدورة.
اجعل الجزء قابلاً للفحص
المتطلبات التي لا يمكن قياسها بدقة لا تُعتبر جاهزة للإنتاج. تأكد من سهولة الوصول إلى نقاط القياس بواسطة أدوات التثبيت ومعدات الفحص. قد تتطلب الأشكال الداخلية العميقة، والتجاويف المخفية، والجدران المرنة استخدام مقاييس خاصة، أو عمليات مسح ضوئي، أو تقطيع، أو اختبارات وظيفية.
حدد السجلات المطلوبة للعينة الأولى، وجهاز قياس الإحداثيات ثلاثية الأبعاد، والمادة، والطلاء، والقدرة، أو أخذ العينات. واتفق على درجة الحرارة، ومعالجة البلاستيك، وطريقة القياس، وقواعد القبول.
أخطاء شائعة في تصميم التصنيع باستخدام الحاسوب (CNC DFM) وبدائل أفضل
خطأ عام | لماذا يزيد ذلك من المخاطر؟ | خيار DFM أفضل |
زوايا داخلية حادة | يتطلب الأمر استخدام قواطع صغيرة جدًا أو آلات التفريغ الكهربائي، مما يزيد من الوقت والتكلفة. | استخدم أنصاف أقطار أكبر، أو تخفيفات في الزوايا، أو خلوص على شكل عظم الكلب. |
معايير صارمة للغاية في كل مكان | يؤدي ذلك إلى زيادة تكاليف التصنيع والفحص والخردة دون تحسين الأداء. | احتفظ بالتفاوتات الدقيقة للواجهات الحساسة واستخدم التفاوتات العامة في أماكن أخرى. |
جيوب عميقة ضيقة | يتسبب في انحراف الأداة، والاهتزاز، وضعف جودة سطح التشطيب. | افتح الشكل الهندسي، أو قم بزيادة نصف قطر الزاوية، أو قسّم التصميم. |
جدران رقيقة غير مدعومة | قد يحدث تشوه أثناء القطع أو التثبيت أو تخفيف الإجهاد. | أضف أضلاعًا، أو قلل المسافات غير المدعومة، أو اترك دعامات مؤقتة. |
بيانات غير واضحة | يجعل ذلك مراجع التشغيل والفحص غير متسقة. | حدد البيانات الوظيفية التي تتوافق مع احتياجات التجميع والفحص. |
مع تجاهل سمك الطلاء | يمكن أن يؤدي التشطيب إلى جعل الثقوب والخيوط والتركيبات غير مطابقة للمواصفات. | حدد ما إذا كانت الأبعاد تنطبق قبل أو بعد التشطيب، وحدد مفهوم التغطية. |
إصدار حزمة طلبات عروض أسعار كاملة وغير متضاربة
أرسل نموذجًا ثلاثي الأبعاد أصليًا أو محايدًا، عادةً بصيغة STEP، بالإضافة إلى رسم ثنائي الأبعاد مُتحكم به لتحديد التفاوتات، والتفاوتات الهندسية، والخيوط، والتشطيبات، والملاحظات، ومتطلبات الفحص. أدرج مواصفات المواد، والكمية، والتعديل، وتاريخ التسليم المطلوب، وأي بدائل معتمدة.
حدد الوثيقة التي تحكم في حال تعارض النموذج مع الرسم. احذف الأبعاد المكررة والملاحظات القديمة. بالنسبة للتعريف القائم على النموذج، تأكد من قدرة المورد على قراءة التعليقات التوضيحية الدلالية والمعيار المسمى.
بإمكان إيزيا هوم مراجعة نموذج التصميم بمساعدة الحاسوب (CAD) والرسم ثنائي الأبعاد قبل تقديم عرض السعر لتحديد عوامل التكلفة، ومخاطر التفاوتات المسموح بها، وتحديات تثبيت القطع، ومتطلبات الفحص، ومسائل وقت التسليم. إذا كان مشروعك يتطلب قطعًا مصنعة بدقة عالية، فإن فريق خدمات التصنيع باستخدام الحاسوب (CNC) لدينا قادر على مساعدتك في تحويل التصميم الوظيفي إلى خطة تصنيع عملية.
قائمة التحقق النهائية للتصنيع باستخدام الحاسوب (CNC DFM)
- تم تحديد الوظائف الحيوية وواجهات التزاوج.
- يتم تحديد المادة، والصلابة، والحالة، وشكل المخزون، واتجاه الحبيبات.
- يتم استخدام الأدوات والثقوب والأسنان والأقطار والقطع السفلية القياسية حيثما أمكن ذلك.
- تتمتع الجيوب والثقوب والجدران والأرضيات ومدى وصول الأدوات بنسب أبعاد مقبولة.
- يمكن الوصول المادي إلى حامل الأدوات وجهاز تثبيت قطعة العمل.
- يمكن تصنيع الميزات الهامة ذات الصلة من إعداد أو مرجع مشترك.
- تساهم التفاوتات و GD&T في حماية الوظيفة دون الحاجة إلى دقة غير ضرورية.
- يتم تحديد الطلاء والمعالجة الحرارية والتغطية والحالة البعدية النهائية.
- يتم تحديد إزالة النتوءات والتنظيف ووضع العلامات وحالة الحواف.
- يمكن فحص البيانات والخصائص الهامة باستخدام طريقة متفق عليها.
- يتفق النموذج ثلاثي الأبعاد، والرسم، والمراجعة، وأمر الشراء، وخطة الفحص.
- سيتم دمج نتائج النموذج الأولي قبل الإنتاج بكميات كبيرة.
الأسئلة الشائعة
س: ما هو مفهوم DFM في مجال التصنيع باستخدام الحاسوب (CNC)؟
أ: يُقصد بتصميم قابلية التصنيع (DFM) تعديل تصميم القطعة بحيث يمكن تصنيعها بشكل موثوق بالتكلفة والدقة والجودة والوقت المطلوب. بالنسبة للتصنيع باستخدام الحاسوب (CNC)، يشمل تصميم قابلية التصنيع الوصول إلى الأدوات، والمواد، وتثبيت القطعة، والإعدادات، والتفاوتات، والتشطيب، والفحص.
س: كيف يمكن لتقنية التصميم للتصنيع (DFM) أن تقلل من تكلفة التصنيع باستخدام الحاسوب (CNC)؟
ج: يقلل التصميم من أجل التصنيع التكلفة باستخدام الأدوات القياسية، وتجنب التفاوتات الضيقة غير الضرورية، والحد من الميزات الصعبة، وتقليل عمليات الإعداد، وتحسين تثبيت العمل ومنع الخردة أو إعادة العمل.
س: ما هو سمك الجدار الأمثل للأجزاء المصنعة باستخدام آلات CNC؟
ج: لا يوجد حد أدنى عالمي. كنقطة بداية، تستخدم العديد من التصاميم حوالي 0.8 مم أو أكثر للجدران المعدنية وحوالي 1.5 مم أو أكثر للجدران البلاستيكية، ولكن ارتفاع الجدار ومادته وطوله غير المدعوم وتفاوتاته لا تقل أهمية.
س: كيف تؤثر التفاوتات على سعر التصنيع باستخدام الحاسوب (CNC)؟
ج: تتطلب التفاوتات الدقيقة عادةً عمليات تشغيل أبطأ، وتثبيتًا أكثر استقرارًا للقطعة المشغولة، وفحصًا إضافيًا، وأحيانًا تشطيبًا ثانويًا. يُطبق التفاوت الدقيق فقط على العناصر التي تتحكم في الوظيفة أو الملاءمة أو التجميع.
س: ما هي الملفات التي يجب عليّ إرسالها لمراجعة التصميم للتصنيع باستخدام الحاسوب (CNC DFM)؟
أ: أرسل نموذج CAD ثلاثي الأبعاد، ورسم ثنائي الأبعاد، ومواصفات المواد، وتشطيب السطح، والكمية، والوقت المستهدف للتسليم، وملاحظات التفاوت، ومتطلبات الفحص، وأي قيود على التجميع أو المظهر.
خاتمة
يأخذ التصميم الفعال للتصنيع باستخدام الحاسوب (CNC DFM) في الاعتبار مسار التصنيع بأكمله، وليس فقط الحد الأدنى لسمك الجدار ونصف قطر القطع. تربط أقوى التصاميم المتطلبات الوظيفية بالمواد، والمخزون، والأدوات، والوصول، وتثبيت القطع، والإعدادات، والتفاوتات، والتشطيب، والفحص.
استخدم التصميم الهندسي الموصى به كلما أمكن، وميّز بين ما هو ممكن عمليًا وما هو قابل للتكرار على نطاق الإنتاج، وأشرك ورشة التصنيع قبل اعتماد الرسم النهائي. يمكن لمراجعة سريعة للتصميم من أجل التصنيع أن توفر ساعات من عمليات التصنيع، وتمنع النزاعات المتعلقة بالتفتيش، وتحسن الإنتاجية، وتختصر المسافة من النموذج الأولي إلى الإنتاج الموثوق.





