Tolerantlıq nominal ölçüdən və ya həndəsi tələbdən icazə verilən dəyişiklikdir. Bu, maşının ekran qətnaməsi ilə eyni deyil və bir hissənin hər bir xüsusiyyətinə tətbiq olunan tək bir rəqəm deyil. Müasir emal mərkəzi çox kiçik addımlarla hərəkət edə bilər, lakin hazır komponent hələ də alət əyilməsindən, iş yerindən tutmadan, istilik artımından, material hərəkətindən, yoxlama qeyri-müəyyənliyindən və quraşdırma sayından təsirlənir.
Buna görə də ən yaxşı tolerantlıq strategiyası funksiyadan başlayır. Yastıq oturacağı, möhürləyici üz, dübel dəliyi naxışı və ya fırlanan diametr yaxından nəzarət tələb edə bilər. Boşaltma cibində və ya xarici kosmetik profildə adətən belə bir şey olmur. Hər yerdə eyni sıx tolerantlığın müəyyən edilməsi, montajı mütləq yaxşılaşdırmadan emal və yoxlama xərclərini artırır.
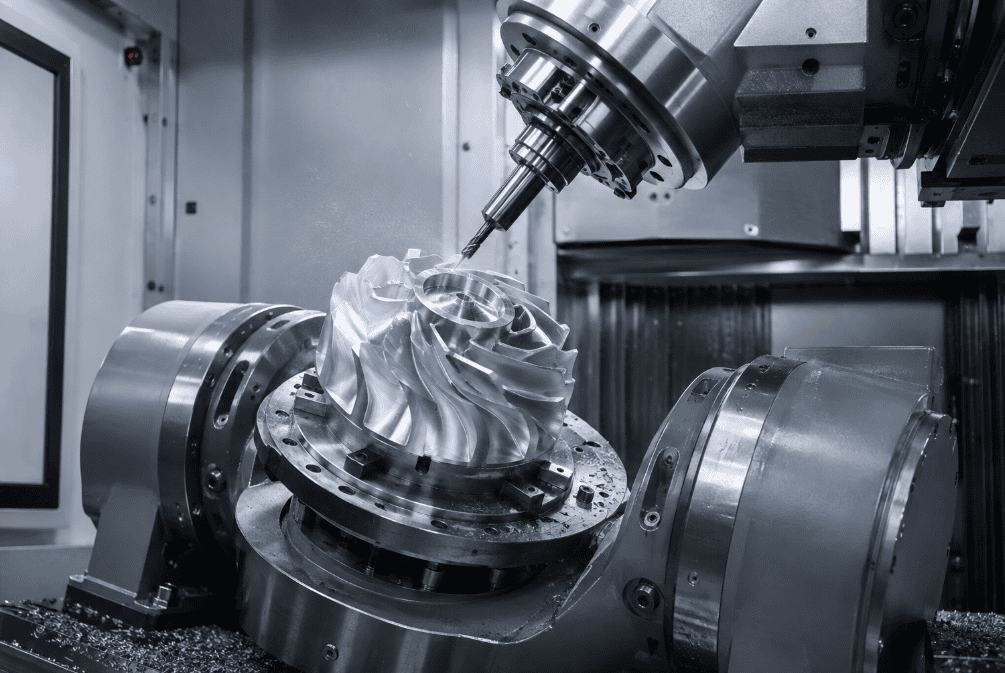
CNC Tolerantlıq Nəzarəti Nədir?
Tam hissə spesifikasiyası adətən bir neçə nəzarət növündən istifadə edir:
- Ölçü tolerantlığıəks səthlər arasındakı uzunluğu, enini, diametrini, qalınlığını və ya məsafəni məhdudlaşdırır.
- Həndəsi tolerantlıqforma, istiqamət, yer, profil və ya qaçış nöqtəsini idarə edir. Nümunələrə düzlük, perpendikulyarlıq, mövqe və ümumi qaçış nöqtəsi daxildir.
- Səth toxumasımikroskopik pürüzlülüyü təsvir edir, adətən Ra dəyəri ilə. Səth pürüzlülüyü vacibdir, lakin ölçülü və ya həndəsi toleransları əvəz etmir.
- Kənar tələblərikənarların iti, kəsikli, radiuslu və ya sadəcə qırışları çıxarılmış olub olmadığını müəyyən edin.
Bu idarəetmə vasitələri müxtəlif problemləri həll edir. Bir dəlik diametrinə dözümlülük tələblərinə cavab verə bilər, lakin yenə də səhv yerdə ola bilər. Bir mil yerli diametr ölçülərinə cavab verə bilər, lakin qəbuledilməz bir axın ola bilər. Düz möhürləyici səth düzlük təmin etməyərkən düzgün qalınlığa malik ola bilər. Yaxşı təsvirlərdə funksiyanı qoruyan tələb göstərilir.
ISO 2768: Əhatə etdiyi şeylər və nələr dəyişib
ISO 2768-1, fərdi toleransları olmayan xətti və bucaq ölçüləri üçün ümumi toleranslar müəyyən edir. O, dörd sinifdən istifadə edir: incə (f), orta (m), qaba (c) və çox qaba (v). İcazə verilən variasiya nominal ölçü ilə artır, buna görə də "ISO 2768-m" bütün rəsm üzrə bir sabit artı və ya mənfi dəyər demək deyil.
Sadələşdirilmiş istinad olaraq, ISO 2768-1 incə və orta siniflər qısa ölçülər üçün daha kiçik sapmalara, uzun ölçülər üçün isə tədricən daha böyük sapmalara icazə verir. Məsələn, ictimaiyyətə açıq istehsal xülasələri 0.5-dən 6 mm-ə qədər incə sinif xətti ölçülər üçün ±0.05 mm göstərir, orta sinif isə eyni diapazonda adətən ±0.10 mm-dir. 30 ilə 120 mm arasında dərc olunmuş xülasələr incə üçün təxminən ±0.15 mm-ə və orta üçün ±0.30 mm-ə qədər artır. İstehsal rəsmini dərc etməzdən əvvəl həmişə lisenziyalı standarta və müqavilədə göstərilən nəşrə müraciət edin.
Bir çox emal təlimatlarında nəzərə alınmayan bir status detalı da var. ISO əvvəllər ümumi həndəsi tolerantlıqlar üçün istifadə edilən ISO 2768-2:1989-u ləğv edilmiş kimi sadalayır və onun əvəzedicisi kimi ISO 22081:2021-i müəyyən edir. ISO 1101 açıq həndəsi tolerantlıq üçün simvol dili və şərh qaydalarını müəyyən edir. 2026-cı ilin avqust ayında ISO həmçinin nəşr prosesində ISO 2768-in ikinci nəşrini göstərdi, ISO 2768-1:1989 isə nəşr olunmuş nəşr olaraq qaldı. Nəzarət olunan sənaye sahələri üçün tam standart təyinatı və nəşri başlıq blokuna yazın və təchizatçının eyni şərhdən istifadə etdiyini təsdiqləyin.
Ümumi Tolerantlıqlardan Nə Zaman İstifadə Ediləcək
Ümumi toleranslar qeyri-kritik ölçülər üçün faydalıdır, çünki onlar rəsmləri oxunaqlı saxlayır. Başlıq bloku qeydi adi uzunluqları, diametrləri, radiusları, fasları və bucaqları əhatə edə bilər, kritik xüsusiyyətlər isə fərdi məhdudiyyətlər alır.
Presləmə, yastıq oturacağı, möhür diametri, dəqiq dəlik naxışı, yerləşdirmə məlumat bazası, idarə olunan divar qalınlığı və ya örtükdən təsirlənən ölçü üçün ümumi bir qeydə etibar etməyin. Yer və ya istiqamət vacib olduqda, bu xüsusiyyətlər birbaşa qəbul edilməli və aydın məlumat bazası sisteminə qoşulmalıdır.
Həmçinin sistemləri təsadüfi şəkildə qarışdırmaqdan çəkinin. ISO GPS və ASME Y14.5 hər ikisi yetkin spesifikasiya sistemləridir, lakin onların standart parametrləri və terminologiyası hər vəziyyətdə bir-birini əvəz edə bilməz. Rəsmi hansı sistemin idarə etdiyini bildirin.
CNC emalı üçün GD&T
Həndəsi ölçü və tolerantlıq, hissənin işlədiyi müddətdə bir xüsusiyyətin necə dəyişə biləcəyini göstərir. Bir xüsusiyyət idarəetmə çərçivəsi düzlüyü, düzlüyü, dairəviliyi, silindrikliyi, profili, paralelliyi, perpendikulyarlığı, bucağı, mövqeyi, dairəvi qaçışı və ya ümumi qaçışı idarə edə bilər.
Əsas üstünlük funksional aydınlıqdır. Tutaq ki, dörd boşluq dəliyi birləşdirici qurğu ilə uyğunlaşmalıdır. Çox sıx artı və ya mənfi koordinat ölçülərinin tətbiqi kvadrat tolerantlıq zonası yarada bilər və düzgün yığılacaq hissələri rədd edə bilər. Mövqe tolerantlığı həqiqi yerin ətrafında silindrik zona müəyyən edə bilər. Material vəziyyəti modifikatorları uyğun olduqda, dizayn faktiki dəlik maksimum material vəziyyətindən uzaqlaşdıqca bonus tolerantlığı da qazana bilər.
GD&T avtomatik olaraq daha ucuz deyil. Yalnız məlumat istinad çərçivəsi montaj funksiyasına uyğun olduqda, tolerantlıq real ölçüdə olduqda və təchizatçı onu yoxlaya bildikdə xərclərə qənaət edir. Yoxlama planı olmayan mürəkkəb bir çağırış kotirovka gecikmələrinə və fikir ayrılığına səbəb olur. Funksiyanı tam müəyyən edən ən sadə idarəetmə vasitəsindən istifadə edin.
Realist CNC Emal Dözümlülük Aralıqları
Aşağıdakı diapazonlar, bacarıqlı avadanlıq və nəzarət edilən proseslərlə hazırlanmış ağlabatan ölçülü, sabit hissələr üçün praktik qiymətləndirmə zolaqlarıdır. Onlar vəd vermir. Faktiki qabiliyyət rəsm, xüsusiyyət ölçüsü, aspekt nisbəti, material, miqdar, maşın, armatur və ölçmə metodu ilə müqayisə edilməlidir.
Xüsusiyyət və ya proses | Praktik qiymətləndirmə diapazonu | Vacib şərtlər |
Ümumi freze ölçüləri | ±0.05 - ±0.13 mm | Qısa və orta ölçülü, sabit metal, əlçatan xüsusiyyətlər |
Ümumi çevrilmiş diametrlər | ±0.02 - ±0.05 mm | Sərt iş parçası, orta uzunluq-diametr nisbəti |
Dəlikli və ya dəqiq qazılmış dəliklər | ±0.01 - ±0.025 mm | Uyğun diametr, nəzarət edilən alət aşınması, prosesdə yoxlama |
Seçilmiş yüksək dəqiqlikli xüsusiyyətlər | ±0.005 - ±0.01 mm | Kiçik sabit xüsusiyyətlər; əlavə tamamlama, yoxlama və proses nəzarəti |
Dəzgahlı mühəndislik plastikləri | ±0.10 - ±0.25 mm | Polimer, nəmlik, temperatur və həndəsədən güclü təsirlənir |
Böyük və ya nazik divarlı hissələr | Rəsm icmalı tələb olunur | Termal artım, qalıq stress, iş saxlama və məlumat ötürülməsi üstünlük təşkil edir |
Təxminən ±0.01 mm-dən aşağı tolerantlıqlar sadəcə CAM proqram təminatına daha kiçik bir rəqəm daxil etmək məsələsi deyil. Hissə üyüdülmə, honlama, sürtmə, jig qazma, iqlim nəzarətli yoxlama, uyğunlaşdırılmış proses mərhələləri və ya xüsusi armatur tələb edə bilər. Hər ölçüdə həddindən artıq yaxın məhdudiyyətlər hissəni iqtisadi cəhətdən sərfəli və ya ardıcıl olaraq yoxlanılmasını qeyri-mümkün edə bilər.
Əldə edilə bilən dəqiqliyi nə müəyyən edir?
Materialın davranışı. Alüminium dəzgahlar proqnozlaşdırıla bilər, lakin ağır material çıxarıldıqdan sonra qalıq gərginliyi azalda bilər. Sərtləşdirilmiş polad kəsmə qüvvələrini və alət aşınmasını artırır. Nazik paslanmayan polad deformasiyaya uğraya bilər. Neylon nəmi udur, PTFE və digər yumşaq plastiklər isə kəsmə və ölçmə qüvvələri altında deformasiyaya uğraya bilər.
Xüsusiyyət həndəsəsi. Dərin ciblər, uzun deşiklər, nazik şaftlar, nazik döşəmələr və hündür divarlar sərtliyi azaldır. Qısa xarici diametrdə əldə edilə bilən tolerantlıq dərin daxili xüsusiyyətdə qeyri-real ola bilər.
Alətə giriş və quraşdırma sayı. Bir quraşdırmada istehsal olunan xüsusiyyətlər, qurğular arasında ötürülən xüsusiyyətlərdən daha asan əlaqələrini qoruyur. Hər bir yenidən istiqamətləndirmə məlumat ötürülməsi və sıxma xətasına səbəb olur. Beş oxlu emal quraşdırmaları azalda bilər, lakin istilik, alət və ya yoxlama təsirlərini aradan qaldırmır.
Temperatur. Metallar temperaturla genişlənir. Maşının yanında isti ölçülmüş uzun alüminium komponent yoxlama otağında sabitləşdirildikdən sonra eyni ölçüyə uyğun gəlməyə bilər. Sərt spesifikasiyalar istinad temperaturunu müəyyən etməli və son yoxlamadan əvvəl hissənin normallaşmasına imkan verməlidir.
İkinci dərəcəli emal. Anodlaşdırma, örtükləmə, istiliklə işləmə, passivləşdirmə, cilalama və partlatma ölçüləri və ya kənarları dəyişdirə bilər. Limitin bitirmədən əvvəl və ya sonra tətbiq olunduğunu bildirin. Örtüklü dəlikli və ya yivli xüsusiyyət üçün maskalama və son yoxlama tələblərini müəyyənləşdirin.
Ölçmə qabiliyyəti. Etibarlı yoxlama metodu olmadan tolerantlıq natamamdır. Kaliperlər ümumi ölçülər üçün kifayət ola bilər; yaxın borular üçün hava ölçmə cihazları və ya boru ölçmə cihazları tələb oluna bilər; mürəkkəb mövqe və ya profil nəzarətləri üçün CMM və ya skanlama sistemi tələb oluna bilər. Ölçmə qeyri-müəyyənliyi qəbul qərarını dəstəkləmək üçün kifayət qədər kiçik olmalıdır.
Sıx Tolerantlıqlar Xərci Necə Artırır
Daha sərt məhdudiyyətlər tez-tez daha yavaş kəsiklər, daha çox bitirmə keçidləri, tez-tez alət kompensasiyası, daha aşağı material çıxarma nisbətləri, sabitləşdirilmiş iş parçaları, əlavə qurğular, xüsusi qurğular və daha çox yoxlama tələb edir. Kiçik bir proses dəyişikliyi uyğun olmayan hissələr yaratdığı üçün məhsuldarlığı da azalda bilər.
Ən ucuz rəsm, mümkün olan ən boş rəqəmləri olan rəsm deyil. Bu, yalnız uyğunluq, möhürləmə, hərəkət, hizalanma, yorğunluq ömrü və ya təhlükəsizlik kimi xüsusiyyətləri ciddi şəkildə idarə edən rəsmdir. Bütün yükü bir komponentə yükləmək əvəzinə, montaj boyunca variasiyanı bölüşdürmək üçün tolerantlıq yığımı təhlilindən istifadə edin.
Etibarlı CNC Toleransları üçün Rəsm Yoxlama Siyahısı
Qiymət təklifi tələb etməzdən əvvəl aşağıdakıları təsdiqləyin:
- İdarəedici ölçü standartını və nəşrini müəyyənləşdirin.
- Qeyri-kritik ölçülərə ağlabatan ümumi tolerantlıq tətbiq edin.
- Kritik uyğunluqlara, dəlik naxışlarına, möhürləmə üzlərinə və verilənlərə fərdi olaraq tolerantlıq.
- Hissənin necə yığıldığını və ya yoxlanıldığını əks etdirən bir verilənlər bazası istinad çərçivəsi yaradın.
- Təkrarlanan, zəncirlənmiş və ya ziddiyyətli ölçülərdən çəkinin.
- Ölçülərin örtük və istilik emalından əvvəl və ya sonra tətbiq olunduğunu bildirin.
- Səth pürüzlülüyünü yalnız funksiyaya təsir etdiyi yerlərdə təyin edin.
- Standart, sinif, dərinlik və əlavə tələbləri daxil olmaqla, mövzuları tam olaraq göstərin.
- Tələb olunan yoxlama metodunu, nümunə götürmə planını və hesabat formatını müəyyən edin.
- İstehsaldan əvvəl qeyri-adi tolerantlıqları maşın sexi ilə nəzərdən keçirin.
Nəticə
Etibarlı CNC tolerantlığı funksiya, istehsal qabiliyyəti və yoxlama arasında bir tarazlıqdır. ISO 2768 qeyri-kritik ölçüləri sadələşdirə bilər, GD&T isə funksional əlaqələri ümumi artı və ya mənfi limitlərdən daha aydın şəkildə çatdıra bilər. Heç bir sistem mühəndislik mühakiməsini və ya təchizatçı rəyini əvəz etmir.
Yığma funksiyasından başlayın, mənalı məlumatlar seçin, ölçüsü həndəsə və səth teksturasından ayırın və materialı, quraşdırmanı, bitirməni və ölçməni nəzərə alın. Bu yanaşma, dizaynın tələb etmədiyi dəqiqliyə pul ödəmədən uyğun və işləyən hissələr istehsal edir.