El recubrimiento de óxido negro es un acabado superficial rentable para piezas mecanizadas por CNC que requieren un aspecto negro, baja reflectancia, resistencia moderada a la corrosión y alta precisión dimensional. Se utiliza comúnmente en piezas de acero, sujetadores, ejes, engranajes y componentes mecánicos de precisión.
En esta guía, aprenderá cómo funciona el recubrimiento de óxido negro, qué materiales son adecuados, sus principales ventajas y limitaciones, y cuándo utilizarlo para piezas mecanizadas por CNC.
¿Qué es el recubrimiento de óxido negro?
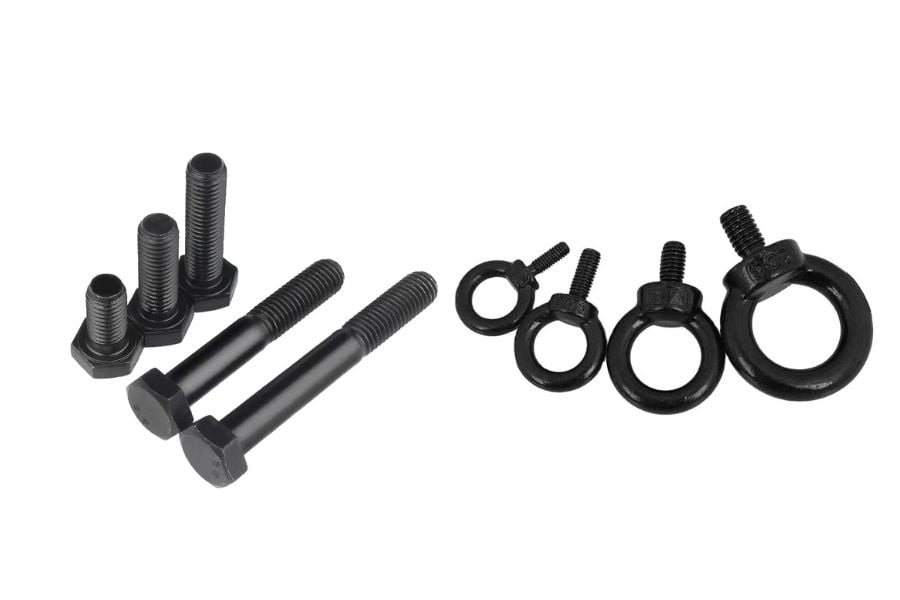
El recubrimiento de óxido negro, también conocido como ennegrecimiento o acabado de óxido negro, es un recubrimiento de conversión química. A diferencia de la pintura o el recubrimiento en polvo, no se limita a cubrir la superficie con una capa externa gruesa. En cambio, reacciona con la superficie metálica y forma una fina capa de óxido negro.
En las piezas de acero, la capa negra suele ser de magnetita, también conocida como Fe₃O₄. Esta capa le da a la pieza un aspecto negro intenso y ayuda a mejorar la resistencia a la corrosión leve, especialmente cuando se combina con aceite, cera u otros selladores.
El óxido negro se utiliza comúnmente en acero al carbono, acero aleado, acero inoxidable, cobre y latón. Sin embargo, cada material requiere un proceso diferente. Por ejemplo, el óxido negro tradicional se usa con mayor frecuencia en piezas de acero, mientras que las piezas de aluminio suelen tratarse con anodizado negro en lugar de óxido negro.
Una ventaja importante del recubrimiento de óxido negro es que apenas afecta a las dimensiones de la pieza. Esto lo hace idóneo para piezas mecanizadas por CNC de precisión con tolerancias muy ajustadas.
¿Cómo funciona el proceso de recubrimiento de óxido negro?
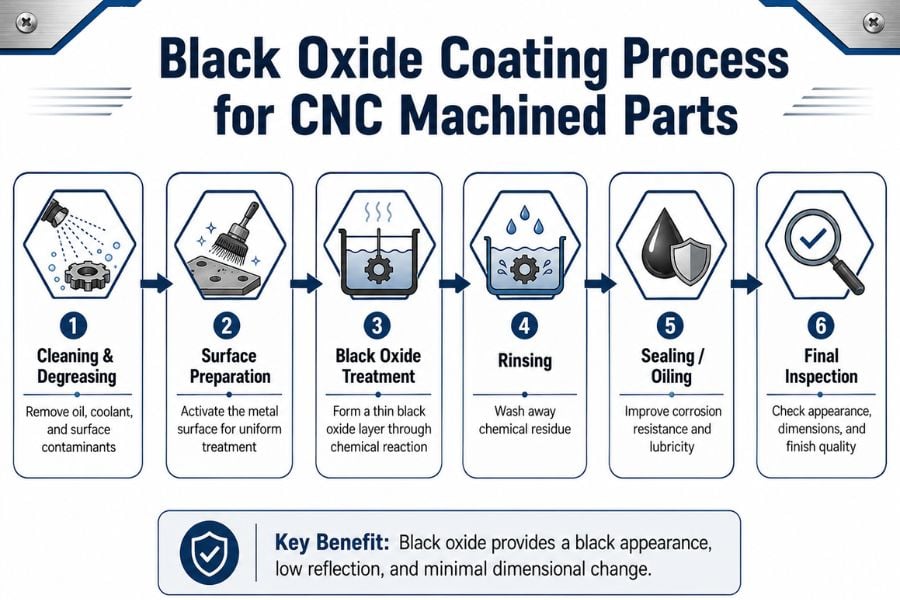
El proceso de óxido negro generalmente incluye limpieza, preparación de la superficie, tratamiento químico, enjuague, sellado e inspección final. Cada paso afecta la apariencia y el rendimiento final de la pieza.
- Limpieza y Desengrasado
Antes del tratamiento con óxido negro, las piezas deben limpiarse a fondo. El aceite, el fluido de corte, el polvo, las huellas dactilares, el óxido o los residuos de mecanizado pueden afectar la reacción química. Una limpieza deficiente puede provocar un color desigual, manchas o una mala calidad de la superficie.
En el caso de las piezas mecanizadas por CNC, la limpieza es especialmente importante porque el aceite de mecanizado y el refrigerante pueden quedar en agujeros, roscas, ranuras y superficies complejas.
- Preparación de la superficie
Tras la limpieza, las piezas pueden requerir limpieza con ácido, activación u otro pretratamiento, según el material y el estado de la superficie. El objetivo es preparar la superficie metálica para una reacción de óxido negro estable y uniforme.
Si la superficie no se prepara adecuadamente, el recubrimiento final puede presentar variaciones de color, manchas o un aspecto irregular.
- Tratamiento de óxido negro
Las piezas se colocan en una solución química donde se forma la capa de óxido negro mediante una reacción controlada. Los diferentes procesos de oxidación del óxido negro utilizan distintas temperaturas y sistemas químicos.
El óxido negro en caliente se suele utilizar para piezas de acero de alta calidad. También se ofrecen procesos de óxido negro a temperatura media y en frío, según las necesidades de producción, el coste y los requisitos de la pieza.
- Enjuague
Tras el tratamiento químico, las piezas se enjuagan para eliminar los residuos químicos. Un enjuague insuficiente puede provocar manchas, corrosión o contaminación de la superficie después del acabado.
- Sellado o lubricación
El óxido negro por sí solo ofrece una resistencia limitada a la corrosión. Para mejorar la protección, las piezas suelen tratarse con aceite, cera o sellador. Este paso es muy importante, ya que mejora la resistencia a la oxidación y le da a la pieza un acabado más liso.
- Final Inspección
Tras el acabado, las piezas deben inspeccionarse para comprobar la uniformidad del color, la ausencia de manchas, óxido, arañazos, defectos en el recubrimiento, dimensiones y el cumplimiento de los requisitos de embalaje. En el caso de piezas mecanizadas por CNC de precisión, las dimensiones críticas deben revisarse de nuevo tras el acabado.
Tipos de acabado de óxido negro
Existen tres tipos comunes de acabado de óxido negro: óxido negro en caliente, óxido negro a temperatura media y óxido negro en frío.
Óxido negro caliente
El proceso de oxidación negra en caliente es el más utilizado para componentes de acero. Se realiza a altas temperaturas y produce un acabado negro uniforme y duradero. Es adecuado para engranajes, ejes, sujetadores, piezas de herramientas y otros componentes de acero de precisión.
Este proceso suele proporcionar mayor durabilidad y mejor aspecto que el óxido negro en frío, pero requiere un control de proceso más estricto y equipos profesionales.
Óxido negro de temperatura media
El óxido negro de temperatura media se procesa a una temperatura inferior a la del óxido negro en caliente. Esto puede reducir el consumo de energía y resultar útil para algunas piezas más sensibles al calor intenso.
Puede ofrecer una buena apariencia y protección, pero su rendimiento depende del proceso y del material específicos.
Óxido negro frío
El óxido negro en frío se aplica a temperatura ambiente. Se suele utilizar para retoques, pequeñas cantidades, reparaciones o aplicaciones decorativas. Es más fácil y económico, pero generalmente tiene menor durabilidad y resistencia al desgaste que el óxido negro en caliente.
Tipo | Durabilidad | Uso recomendado | Limitación |
Óxido negro caliente | Alto | Piezas de acero mecanizadas por CNC, engranajes, ejes, sujetadores | Requiere un estricto control del proceso |
Óxido negro de temperatura media | Bueno | Piezas sensibles a altas temperaturas | Puede ser menos duradero que el proceso en caliente. |
Óxido negro frío | Más Bajo | Retoques, lotes pequeños, piezas decorativas | Menor resistencia al desgaste y a la corrosión |
Materiales adecuados para el recubrimiento de óxido negro
La selección del material es uno de los factores más importantes a la hora de elegir un recubrimiento de óxido negro. No todos los metales son adecuados para el mismo proceso de óxido negro.
Material | ¿Adecuado para óxido negro? | Notas |
Acero al Carbón | Sí: | Material más común para el óxido negro |
Aleación de acero | Sí: | Adecuado para ejes, engranajes, elementos de fijación y piezas de herramientas. |
Acero Inoxidable | Sí, con un proceso especial. | Requiere un tratamiento específico con óxido negro. |
Cobre | Posibles | Generalmente utiliza un proceso de ennegrecimiento del cobre. |
Latón | Posibles | Común para piezas decorativas y de baja reflectividad. |
Aluminio: | No es típico | Generalmente se prefiere el anodizado negro. |
Zinc | Limitada | Requiere una evaluación cuidadosa del proceso. |
Para las piezas de aluminio mecanizadas por CNC, el anodizado negro suele ser una mejor opción, ya que está diseñado específicamente para superficies de aluminio y ofrece una mejor apariencia y resistencia a la corrosión.
Ventajas del óxido negro para piezas mecanizadas por CNC
Cambio dimensional mínimo
El óxido negro crea una capa de conversión muy fina. No añade un recubrimiento grueso como el recubrimiento en polvo o algunos procesos de galvanoplastia. Esto lo hace idóneo para piezas mecanizadas CNC de precisión, donde la tolerancia estricta y el ensamblaje preciso son fundamentales.
Algunos ejemplos comunes son ejes, pasadores, engranajes, casquillos, fijaciones y piezas roscadas.
Aspecto negro atractivo
El óxido negro confiere a las piezas metálicas un aspecto negro impecable. Según el tratamiento posterior, el acabado puede ser mate, satinado o ligeramente brillante. Esto lo hace útil tanto para piezas funcionales como para componentes visibles del producto.
Reflejo de baja luz
El óxido negro reduce la reflexión de la superficie. Esto resulta útil para equipos ópticos, herramientas de medición, instrumentos médicos, piezas de armas de fuego y otros componentes donde se requiere reducir el deslumbramiento.
Resistencia a la corrosión leve
Cuando se sella con aceite o cera, el óxido negro puede proporcionar una resistencia a la corrosión de leve a moderada. Es adecuado para muchos ambientes interiores y controlados. Sin embargo, no debe considerarse un recubrimiento anticorrosivo de alta resistencia.
Acabado rentable
En comparación con algunos procesos de recubrimiento, pintura o galvanizado, el óxido negro suele ser más económico. Es adecuado para piezas de acero de gran volumen donde la apariencia, la protección básica y el control de costos son importantes.
Lubricidad mejorada
Las piezas selladas con aceite y recubiertas de óxido negro pueden ofrecer una mayor lubricidad superficial. Esto puede resultar útil para elementos de fijación, componentes deslizantes y piezas mecánicas que requieren un movimiento más suave.
Limitaciones del recubrimiento de óxido negro
Si bien el óxido negro tiene muchas ventajas, también tiene limitaciones.
En primer lugar, no es adecuado para entornos altamente corrosivos a menos que se utilice protección adicional. Para uso en exteriores, ambientes marinos, alta humedad o exposición a la niebla salina, el galvanizado, el niquelado, el recubrimiento en polvo u otros acabados protectores pueden ser mejores opciones.
En segundo lugar, el óxido negro suele ofrecer una resistencia limitada a los arañazos. Si la superficie se raya o se desgasta, la protección puede disminuir.
En tercer lugar, la resistencia a la corrosión depende en gran medida del sellado. Sin aceite, cera o sellador, la capa de óxido negro puede no proporcionar suficiente protección contra la oxidación.
Por último, la uniformidad del color puede verse afectada por la composición del material, las condiciones del tratamiento térmico, la preparación de la superficie y el control del proceso.
Óxido negro frente a otros acabados superficiales
A la hora de elegir un acabado superficial para piezas mecanizadas por CNC, resulta útil comparar el óxido negro con otras opciones comunes.
Acabado de la superficie | Ventaja principal | Impacto del espesor | Resistencia a la Corrosión: | Mejor aplicación |
Óxido negro | Aspecto negro y mínimo cambio dimensional | Muy bajo | Suave a moderado con aceite | Piezas de precisión de acero |
Galvanizado | Buena protección contra la corrosión | Moderado | Bueno | Sujetadores, soportes, herrajes |
Niquelado | Resistencia al desgaste y a la corrosión | Moderado | Bueno a excelente | Piezas de precisión y decorativas |
Anodizado | Bueno para piezas de aluminio | Bajo a moderado | Bueno | Piezas CNC de aluminio |
Pintura en Polvo | Color intenso y protección de la superficie | Alto | Bueno | Piezas decorativas y para exteriores |
Recubrimiento de fosfato | Buena retención de aceite | Bajo | Moderado | Piezas automotrices y mecánicas |
El óxido negro es una buena opción cuando la pieza requiere un aspecto negro, baja reflectancia y una mínima variación dimensional. Si se necesita una mayor resistencia a la corrosión, el recubrimiento o la galvanoplastia pueden ser más adecuados.
Aplicaciones comunes de piezas mecanizadas CNC con óxido negro
El recubrimiento de óxido negro se utiliza ampliamente en diferentes industrias.
En la industria automotriz, se utiliza para engranajes, ejes, bujes, sujetadores y soportes. Estas piezas suelen requerir resistencia al desgaste, un acabado negro y dimensiones controladas.
En aplicaciones aeroespaciales, el óxido negro puede utilizarse para tornillos, accesorios y componentes de acero de precisión donde la baja reflectancia y la estabilidad dimensional son importantes.
En los instrumentos médicos y ópticos, el óxido negro ayuda a reducir el deslumbramiento y a mejorar el rendimiento visual de las herramientas y los componentes.
En la maquinaria industrial, se utiliza comúnmente para fijaciones, pasadores, espaciadores, piezas de herramientas y otros componentes mecánicos.
El óxido negro también es común en componentes de armas de fuego, artículos deportivos, hardware electrónico y piezas de productos de consumo que requieren una apariencia duradera de metal negro.
Experiencia | Piezas comunes | ¿Por qué usar óxido negro? |
Motorium | Ejes, engranajes, sujetadores | Resistencia al desgaste y apariencia negra |
Aeroespacial | Tornillos, accesorios, piezas de precisión | Baja reflectancia y estabilidad dimensional |
Médical Scientific | Instrumentos quirúrgicos, piezas de instrumental | deslumbramiento reducido |
Maquinaria | Accesorios, pasadores, espaciadores | Protección rentable |
Electrónica | Carcasas, soportes | Acabado decorativo negro |
Defectos comunes y cómo evitarlos
La calidad del óxido negro depende de una limpieza adecuada, un control preciso del proceso, la consistencia del material y un sellado correcto.
La coloración irregular es un problema común. Puede deberse a una limpieza deficiente, una preparación de la superficie inconsistente o condiciones inestables del baño. La solución consiste en mejorar la limpieza, controlar los parámetros del proceso e inspeccionar las piezas antes del acabado.
Tras el recubrimiento, puede aparecer óxido si las piezas no están bien selladas o secas. El uso de aceite, cera o un embalaje anticorrosivo adecuado puede reducir este riesgo.
Las manchas pueden deberse a agua de enjuague contaminada, residuos químicos o un secado deficiente. Un enjuague adecuado y un secado controlado son fundamentales.
Pueden existir diferencias de color entre lotes debido a variaciones en la composición del material o en las condiciones del tratamiento térmico. Para la producción en masa, es recomendable verificar las muestras antes de iniciar la producción a gran escala.
Defecto | Causa posible | Solución |
color desigual | Limpieza deficiente o proceso inestable | Mejorar la limpieza y el control de procesos. |
Herrumbre | Sellado deficiente o embalaje inadecuado | Utilice aceite, cera y envases antioxidantes. |
spots | Agua de enjuague contaminada | Mejora el enjuague y el secado. |
Variación de color | diferentes lotes de material | Confirmar las muestras antes de la producción en masa. |
Mala apariencia | Contaminación superficial | Reforzar la inspección previa al tratamiento |
Pruebas de calidad para el acabado de óxido negro
En el caso de las piezas mecanizadas por CNC, es importante realizar pruebas de calidad antes del envío.
La inspección visual se utiliza para comprobar el color, las manchas, el óxido, los arañazos y el aspecto general. Las pruebas de niebla salina pueden utilizarse cuando el cliente especifica requisitos de resistencia a la corrosión.
La inspección dimensional es importante para piezas con tolerancias ajustadas. Si bien el óxido negro tiene un impacto mínimo en el espesor, las dimensiones clave deben verificarse después del acabado.
Se puede realizar una prueba de frotamiento o una comprobación de adherencia para verificar la estabilidad y limpieza de la superficie. Para los pedidos de exportación, la inspección del embalaje también es importante. Dependiendo del tiempo y las condiciones de envío, pueden ser necesarias bolsas antioxidantes, desecantes, papel aceitado o envasado al vacío.
Consejos de diseño y compra de piezas CNC de óxido negro
Al adquirir piezas mecanizadas por CNC con recubrimiento de óxido negro, los compradores deben proporcionar información técnica completa al proveedor.
En primer lugar, confirme el material base. El acero al carbono, el acero inoxidable, el cobre, el latón y el aluminio pueden requerir diferentes procesos de acabado.
En segundo lugar, defina el aspecto deseado. Por ejemplo, la pieza puede requerir un acabado negro mate, negro satinado o negro sellado con aceite.
En tercer lugar, identifique las dimensiones y tolerancias críticas. Esto ayuda al proveedor a proteger las características importantes del ensamblaje durante el mecanizado y el acabado.
En cuarto lugar, explique el entorno de trabajo. El uso en interiores, el uso en exteriores, la humedad, la niebla salina, las altas temperaturas, el contacto con aceite y la exposición a productos químicos pueden afectar la selección del acabado.
Finalmente, proporcione los planos, archivos 3D, grado del material, requisitos de acabado superficial, normas de inspección y requisitos de embalaje. Para la producción en grandes volúmenes, se recomienda realizar muestras antes de la producción en masa.
¿Cuándo conviene elegir un recubrimiento de óxido negro?
El óxido negro es una buena opción cuando las piezas mecanizadas por CNC requieren un aspecto negro, baja reflectancia, una resistencia moderada a la corrosión, un cambio dimensional mínimo y un acabado rentable.
Es especialmente adecuado para piezas de acero de precisión, elementos de fijación, ejes, engranajes, dispositivos de sujeción, pasadores, casquillos y componentes de herramientas.
Sin embargo, puede que no sea la mejor opción para entornos marinos, uso prolongado en exteriores, condiciones de alta salinidad o piezas que requieran una fuerte protección contra la corrosión. En esos casos, el galvanizado, el niquelado, el recubrimiento en polvo u otros acabados podrían ser más apropiados.
Para las piezas de aluminio, generalmente se prefiere el anodizado negro.
Factores que influyen en el coste del recubrimiento de óxido negro
El coste del recubrimiento de óxido negro depende de varios factores, entre ellos el tipo de material, el tamaño de la pieza, la geometría, la cantidad del lote, los requisitos de preparación de la superficie, el tipo de proceso, el método de sellado, las normas de inspección y los requisitos de embalaje.
Las piezas de acero sencillas, fabricadas en grandes cantidades, suelen ser más rentables. Las piezas complejas con estrictos estándares estéticos, orificios profundos, roscas, altos requisitos de resistencia a la corrosión o embalaje especial pueden aumentar el coste total.
Para recibir un presupuesto exacto, los compradores deben proporcionar planos, información sobre los materiales, la cantidad, los requisitos de acabado y los detalles de la aplicación.
Conclusión
El recubrimiento de óxido negro es un acabado superficial rentable para piezas mecanizadas por CNC que requieren un aspecto negro, baja reflectancia, resistencia moderada a la corrosión y mínima variación dimensional. Se utiliza comúnmente en piezas de acero, sujetadores, ejes, engranajes, fijaciones y componentes de precisión.
Para lograr un acabado fiable, es fundamental utilizar el material adecuado, un proceso de limpieza apropiado, un método de sellado eficaz y un control de calidad riguroso. En entornos hostiles o altamente corrosivos, otros acabados protectores pueden resultar más adecuados.
¿Necesita piezas mecanizadas por CNC con recubrimiento de óxido negro? Envíenos sus planos, el material, los requisitos de acabado y los detalles de la aplicación. Nuestro equipo de ingeniería le ayudará a elegir la solución de mecanizado y acabado más adecuada.
Preguntas frecuentes
P: ¿El recubrimiento de óxido negro previene la oxidación?
A: El óxido negro puede mejorar la resistencia a la corrosión, especialmente cuando se sella con aceite o cera. Sin embargo, no proporciona una protección contra el óxido tan robusta como el zincado, el niquelado o el recubrimiento en polvo.
P: ¿El recubrimiento de óxido negro afecta las dimensiones de la pieza?
A: El óxido negro tiene muy poco impacto en las dimensiones de la pieza porque forma una capa de conversión delgada. Esto lo hace adecuado para piezas mecanizadas con precisión mediante CNC.
P: ¿Es mejor el óxido negro que el recubrimiento de zinc?
R: Depende de la aplicación. El óxido negro es mejor para una apariencia negra y una mínima variación dimensional, mientras que el recubrimiento de zinc generalmente proporciona una mayor protección contra la corrosión.
P: ¿Se puede recubrir el acero inoxidable con óxido negro?
R: Sí, el acero inoxidable se puede recubrir con óxido negro, pero requiere un proceso específico diferente al del tratamiento estándar de óxido negro para acero.
P: ¿Se puede recubrir el aluminio con óxido negro?
R: El óxido negro tradicional no se usa comúnmente para el aluminio. Si se necesita un acabado negro para piezas de aluminio mecanizadas por CNC, el anodizado negro suele ser una mejor opción.