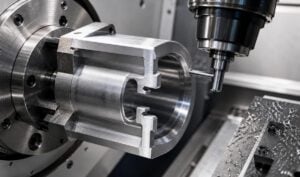
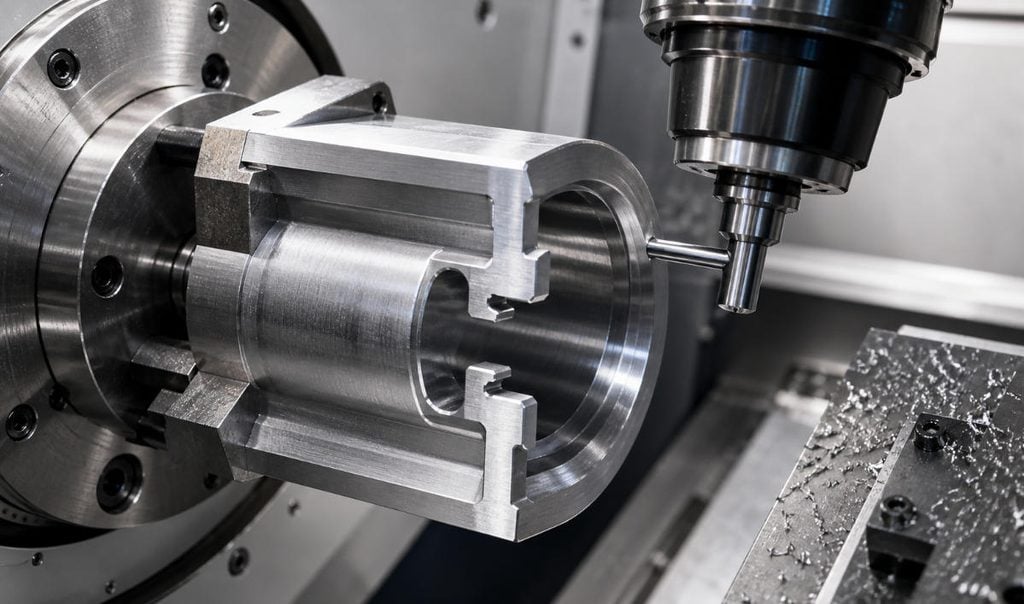
Las socavaduras en el mecanizado CNC son pequeños detalles de diseño que pueden tener un gran impacto en el precio, el tiempo de entrega y la facilidad de fabricación. Una fresa convencional puede cortar cavidades, ranuras, agujeros y perfiles desde una dirección de aproximación despejada. Una socavación es diferente porque parte de la característica queda oculta tras una pared, hombro, borde o saliente. La herramienta de corte debe alcanzar esa obstrucción sin que el cuerpo o el portaherramientas choquen con la pieza.
Los rebajes no son necesariamente malos. A menudo son necesarios para ranuras de juntas tóricas, anillos de retención, alivios de rosca, ajustes a presión, guías de cola de milano, ranuras en T, detalles de sellado y holgura de montaje. El problema surge cuando la característica se diseña sin considerar las herramientas disponibles, el acceso a las herramientas, la tolerancia o la inspección. En ese caso, un detalle CAD aparentemente simple puede requerir fresas especiales, configuraciones adicionales, mecanizado de 5 ejes, electroerosión o una revisión del diseño antes de poder presupuestarlo con precisión.
Esta guía explica los principales tipos de socavados en el mecanizado CNC, las herramientas utilizadas para mecanizarlos, las reglas prácticas de tamaño, los factores que influyen en el coste y la información que su proveedor necesita para elaborar un presupuesto.
¿Qué es un socavado en el mecanizado CNC?
Un rebaje es una hendidura a la que no se puede acceder con una trayectoria de herramienta recta estándar. En el fresado, la limitación suele ser el acceso de la herramienta. El filo de corte puede necesitar mecanizar el lateral o la parte posterior de la hendidura mientras el vástago pasa por una abertura estrecha. En el torneado, los rebajes suelen aparecer como ranuras de alivio cerca de hombros, roscas, zonas de sellado o elementos de retención.
Algunos ejemplos típicos incluyen una ranura interna dentro de un orificio, una ranura en T bajo una superficie, un perfil de cola de milano, un radio inverso o un rebaje detrás de un hombro roscado. Para la cotización, la pregunta más importante no es solo si la geometría se puede mecanizar, sino si se puede mecanizar de forma fiable, inspeccionar con claridad y repetir en la cantidad requerida.
Por qué las rebajas de precios son importantes para DFM y la elaboración de presupuestos
Las socavaduras suelen parecer insignificantes en el diseño CAD, pero pueden modificar el proceso de fabricación. Una ranura abierta poco profunda puede ser sencilla si se utiliza una fresa estándar. Sin embargo, una ranura similar en el interior de una cavidad puede requerir una herramienta de largo alcance, avances lentos, dispositivos de sujeción especiales o un proceso diferente. Por ello, las socavaduras deben revisarse durante el diseño para mecanizado CNC (DFM) , y no después de la publicación del plano.
Antes de solicitar un presupuesto, determine si el socavado es funcional o simplemente un detalle residual del modelo. Los socavados funcionales deben documentarse. Los socavados no funcionales generalmente deben eliminarse, ampliarse o simplificarse.
Tipos comunes de socavados en el mecanizado CNC
| Tipo de corte inferior | Uso típico | Nota de mecanizado |
|---|---|---|
| Rebaje de ranura en T | Ranuras de fijación, elementos de sujeción, tuercas deslizantes | Normalmente se corta con una fresa para ranuras en T después de abrir una ranura de entrada recta. |
| Rebaje de cola de milano | Guías deslizantes, rieles de posicionamiento, superficies de bloqueo | Lo ideal es que el ángulo coincida con el de una fresa de cola de milano estándar, que suele ser de 45 o 60 grados. |
| ranura interna | Juntas tóricas, anillos de retención, sellos, anillos de presión | Se puede fresar con una fresa de ranurar o tornear con una herramienta de ranurado interno. |
| Corte rapado tipo piruleta | Radios invertidos, relieves mezclados, superficies 3D complejas | Útil para geometrías curvas, pero sensible a la deflexión y al riesgo de colisión. |
| Socavado de alivio | Alivio de rosca, holgura del hombro, holgura de montaje | Suele resultar económico si el propósito y la tolerancia están claros. |
| Característica oculta en la parte trasera | Ganchos, clips, bolsillos de aligeramiento, canales ocultos | Puede requerir voltear la pieza, acceso en ángulo, mecanizado de 4 ejes o de 5 ejes. |
Las ranuras en T y las uniones de cola de milano suelen ser más predecibles debido a la disponibilidad de familias de fresas estándar. Las cavidades ocultas y los radios inversos son menos predecibles, ya que la herramienta debe sortear la geometría circundante manteniendo la rigidez y evitando colisiones.
Herramientas utilizadas para mecanizar socavados
| Herramienta o proceso | Ideal para | Implicación del diseño |
|---|---|---|
| Fresa de ranuras en T | Ranuras en forma de T y hombros rebajados | Necesita una ranura de entrada despejada y espacio libre lateral. |
| cortador de cola de milano | Perfiles de bloqueo angulares y características deslizantes | Los ángulos no estándar pueden aumentar el coste de las herramientas. |
| cortador de paletas | Radios invertidos y relieves esféricos | Requiere una simulación precisa de la trayectoria de la herramienta y condiciones de corte estables. |
| Cortador de ranuras o de chavetero | Ranuras laterales y características del anillo de retención | Funciona mejor cuando el ancho de la ranura coincide con los tamaños de fresa estándar. |
| Herramienta de ranurado interior | Ranuras torneadas en el interior de los orificios | Necesita un diámetro de perforación, un alcance y un espacio para la evacuación de virutas suficientes. |
| Herramienta de formulario personalizado | Perfiles especiales o producción repetida | Aumenta el coste de las herramientas, pero puede reducir el tiempo de ciclo en grandes volúmenes. |
| Mecanizado de 4 o 5 ejes | Características de acceso bloqueadas o en ángulo | Mejora el acceso, pero aumenta los costos de programación, configuración e inspección. |
La opción más económica no siempre es la máquina más avanzada. Una operación de mecanizado de 3 ejes bien diseñada, utilizando una fresa estándar para ranuras en T, puede resultar más económica que una operación compleja de 5 ejes. El método adecuado depende de la geometría, el material, la tolerancia, el acabado y la cantidad.
Tamaños estándar y reglas prácticas de diseño
No existe una tabla de tamaños estándar universal para cada rebaje, ya que cada proveedor utiliza herramientas diferentes. Sin embargo, las siguientes reglas facilitan la cotización y la fabricación de las piezas.
- Utilice anchos de corte estándar. Las fresas para ranuras en T y ranuradoras están disponibles habitualmente en muchos tamaños métricos, pero para anchos de ranura arbitrarios puede ser necesario comprar herramientas o fabricarlas a medida.
- Mantén una profundidad razonable. Como punto de partida, mantenga la profundidad de socavación cerca o por debajo de aproximadamente el doble del ancho de la herramienta de corte, siempre que sea posible. Las características profundas y estrechas aumentan el riesgo de desviación y rotura.
- Añadir espacio libre para herramientas. El cuerpo de la fresa, el vástago y el soporte necesitan espacio. Las paredes circundantes estrechas pueden imposibilitar la obtención de un perfil mecanizable en la práctica.
- Coincide con los ángulos de cola de milano comunes. Las fresas para cola de milano de 45 y 60 grados son comunes. Los ángulos especiales deben estar justificados por su función.
- Utilice radios internos mayores. Los radios más grandes permiten utilizar herramientas más resistentes, obtener un mejor acabado superficial y reducir el tiempo de ciclo.
- No sobreestime las tolerancias de las características de holgura. Si el rebaje solo evita interferencias, evite las indicaciones precisas que no afecten la función.
- Indica el propósito en el dibujo. Notas como "solo alivio de holgura" o "ranura para junta tórica, superficie de sellado crítica" ayudan al proveedor a cotizar correctamente.
Estas son pautas de cotización, no límites fijos. Para piezas críticas, el proveedor debe revisar el archivo STEP, el acceso de la fresa y el plano antes de la producción.
Cómo afectan los rebajes al costo del mecanizado CNC
Un rebaje en el proceso de mecanizado aumenta el coste cuando requiere herramientas especiales, preparaciones adicionales, un mecanizado más lento o una inspección más compleja. La pieza aún puede fabricarse, pero el proceso se vuelve menos directo.
- Herramientas especiales: Las herramientas de corte tipo piruleta, las herramientas de ranurado de largo alcance y las herramientas de moldeo personalizadas pueden aumentar el costo y el tiempo de entrega.
- Alcance de la herramienta: Las herramientas largas o delgadas son más propensas a vibrar, lo que puede provocar ruidos, marcas de herramientas o dimensiones inconsistentes.
- Configuraciones adicionales: Si es necesario voltear o volver a fijar la pieza, aumenta el tiempo de preparación y el riesgo de desalineación.
- Selección de máquina: Para geometrías ocultas, puede ser necesario utilizar sistemas de 4 o 5 ejes, electroerosión o fijaciones personalizadas.
- Material: El acero inoxidable, el titanio, el acero endurecido y las aleaciones resistentes al calor hacen que los socavados sean más difíciles de realizar que con aluminio o latón.
- Acabado de la superficie: Una ranura de holgura oculta es más fácil de hacer que una ranura de sellado pulida o un rebaje estético.
- inspección: Las ranuras internas pueden requerir calibres especiales, planificación con máquina de medición por coordenadas (CMM) o pruebas funcionales.
Si el presupuesto es un factor importante, pregúntese si un pequeño cambio en la geometría puede mantener la misma funcionalidad utilizando una herramienta estándar. Para obtener más información sobre costos, consulte nuestro artículo sobre cómo reducir la dificultad y los costos del mecanizado CNC complejo.
Cómo reducir el costo de la socavación
El mejor rebaje es aquel que cumple su función con herramientas estables y una inspección clara. Utilice estos cambios de diseño antes de solicitar un presupuesto para la pieza:
- Active la función si la pared circundante no es funcional.
- Si alguna característica oculta dificulta demasiado el mecanizado, divida la pieza en dos partes.
- Ajuste el ancho, el radio o el ángulo para que coincidan con la geometría estándar de la fresa.
- Aumente el espacio libre de acceso alrededor de la fresa y el soporte.
- Mueva la pieza a una dirección que pueda mecanizarse en una configuración normal.
- Relaja las tolerancias en superficies no críticas.
- Defina un método de inspección práctico antes de la producción.
Para ensamblajes de precisión, revise los socavados junto con las tolerancias de mecanizado CNC . Una ranura que resulta sencilla con una tolerancia de +/-0.10 mm puede resultar costosa con una tolerancia de +/-0.02 mm, especialmente si es profunda, interna o difícil de medir.
Qué enviar para obtener un presupuesto de mecanizado CNC con corte de socavado
Un paquete de presupuesto claro ayuda al equipo de ingeniería a elegir el proceso adecuado antes de fijar el precio. Envíe tanto un modelo 3D como un dibujo 2D. El modelo muestra la geometría, mientras que el dibujo explica la función, las tolerancias, el material, el acabado y los requisitos de inspección.
| Artículo de cotización | Por qué importa |
|---|---|
| Archivo STEP | Muestra el acceso, el riesgo de colisión y la secuencia de mecanizado. |
| Dibujo técnico | Define las dimensiones críticas, las tolerancias, el acabado, el material y las notas. |
| Dimensiones del socavado | El ancho, la profundidad, el radio, el ángulo, el diámetro del orificio y la distancia a la pared afectan al utillaje. |
| propósito funcional | Aclara si la característica es para espacio libre, sellado, retención, deslizamiento o apariencia. |
| Material y acabado | Influye en la elección de la herramienta de corte, la velocidad de avance, el desbarbado, el recubrimiento y la inspección. |
| Cantidad | Determina si conviene utilizar herramientas estándar o herramientas personalizadas. |
| Requisitos de inspección | Evita disputas sobre cómo se debe verificar la geometría oculta. |
Si no está seguro de qué dimensiones especificar, describa cómo funciona la característica en el ensamblaje. Una nota como «la ranura interna sujeta la junta tórica; el diámetro de sellado es fundamental» proporciona al operario una guía útil. También puede consultar nuestra guía sobre cómo preparar archivos para un presupuesto de mecanizado CNC.
¿Es posible mecanizar socavados en una máquina CNC de 3 ejes?
Sí, muchas socavaduras se pueden mecanizar en una fresadora CNC de 3 ejes si la herramienta puede acceder a la pieza y tiene suficiente espacio libre. Las ranuras en T, las ranuras laterales y los cortes de alivio son ejemplos comunes. Si la pieza está bloqueada por la geometría circundante, el mecanizado de 4 o 5 ejes puede ser más práctico.
¿Los descuentos por socavación siempre son caros?
No. Una ranura de alivio estándar con acceso libre puede no suponer un coste adicional significativo. Los rebajes resultan costosos cuando son profundos, estrechos, no estándar, difíciles de inspeccionar o se encuentran en zonas donde la herramienta de corte no puede acceder con seguridad. La cantidad también es importante: las herramientas personalizadas pueden no ser adecuadas para un prototipo, pero pueden ser una buena opción para la producción en serie.
Lista de verificación del diseño final de socavado CNC
- ¿Es necesario el rebaje para la función, el montaje, el sellado o la retención?
- ¿Se puede ampliar, simplificar o reubicar esta función?
- ¿Es compatible con una fresa estándar para ranuras en T, cola de milano, ranurado o tipo piruleta?
- ¿Hay suficiente espacio libre para el cuerpo de la fresa y el soporte?
- ¿Están claramente definidos el ancho, la profundidad, el radio y el ángulo?
- ¿Las tolerancias estrictas se limitan a las superficies funcionales?
- ¿Se puede inspeccionar el socavado con herramientas o calibres normales?
- ¿Se incluyen los requisitos de material, acabado, cantidad e inspección?
Las socavaduras en el mecanizado CNC son manejables cuando se diseñan teniendo en cuenta la fabricación. Un pequeño cambio en el acceso de la herramienta, el ancho de la ranura, el radio o la tolerancia puede convertir una característica compleja en un detalle mecanizado predecible. Si su próximo proyecto incluye socavaduras, envíe su archivo STEP y el dibujo técnico al equipo de servicios de mecanizado CNC de Easiahome para que revisen su viabilidad de fabricación y le proporcionen un presupuesto práctico.