公差とは、公称寸法または幾何学的要件からの許容されるばらつきのことです。これは機械の表示解像度とは異なり、部品のすべての特徴に適用される単一の数値でもありません。最新のマシニングセンタは非常に小さな増分で移動できますが、完成した部品は依然として工具のたわみ、ワークの保持、熱膨張、材料の動き、検査の不確実性、および段取り回数の影響を受けます。
したがって、最適な公差管理戦略は機能から始めるべきです。ベアリングシート、シール面、ダウエルピン穴パターン、回転径などは、厳密な管理が必要となる場合があります。一方、クリアランスポケットや外観上の外形形状は、通常、厳密な管理を必要としません。あらゆる箇所に同じ厳しい公差を指定すると、機械加工と検査のコストが増加しますが、必ずしも組立性が向上するとは限りません。
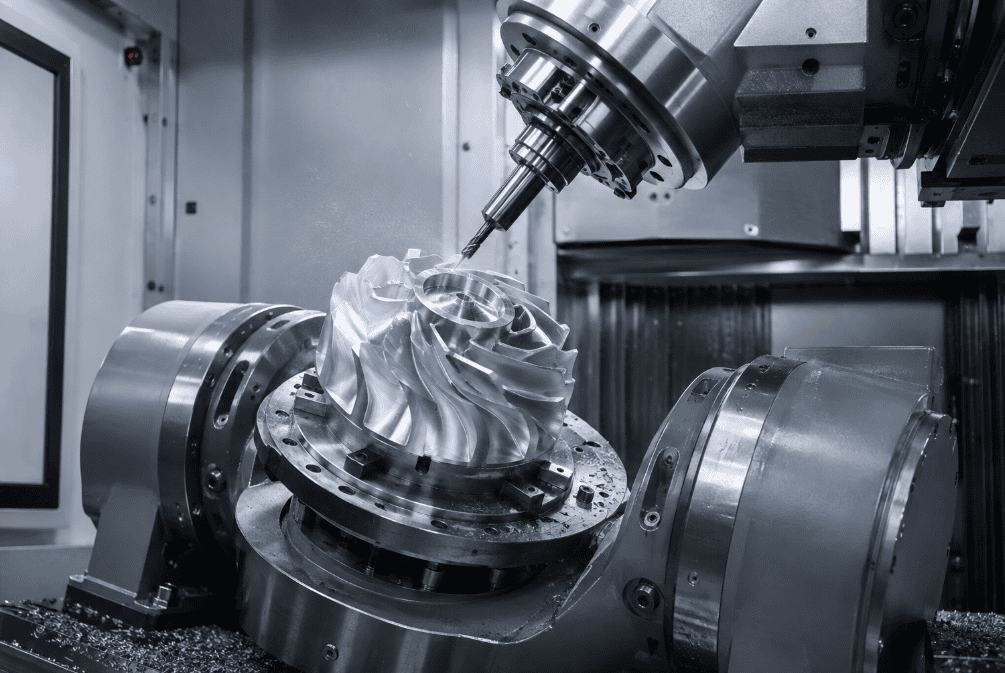
CNCの公差制御とは何ですか?
完全な部品仕様書では、通常、いくつかの種類の制御が使用されます。
- サイズ公差長さ、幅、直径、厚さ、または対向する面間の距離を制限する。
- 幾何公差形状、向き、位置、輪郭、振れなどを制御します。例としては、平面度、垂直度、位置、総振れなどが挙げられます。
- 表面の質感表面粗さは、一般的にRa値で表される微細な表面粗さを表します。表面粗さは重要ですが、寸法公差や幾何公差に取って代わるものではありません。
- エッジ要件エッジが鋭利か、面取りされているか、丸みを帯びているか、あるいは単にバリ取りされているかを定義します。
これらの制御は、それぞれ異なる問題を解決します。穴は直径公差を満たしていても、位置が間違っている場合があります。シャフトは局所的な直径測定値を満たしていても、許容できない振れがある場合があります。平坦なシール面は、厚さは正しくても、平面度が不足している場合があります。適切な図面は、実際に機能を保護する要件を明示します。
ISO 2768:その対象範囲と変更点
ISO 2768-1は、個別の公差が定められていない線形寸法および角度寸法に対する一般的な公差を規定しています。この規格では、細目(f)、中目(m)、粗目(c)、極粗目(v)の4つの等級を使用します。許容される変動幅は公称寸法とともに大きくなるため、「ISO 2768-m」は図面全体にわたって一定のプラスマイナス値を意味するものではありません。
簡略化された参考として、ISO 2768-1の細目と中目では、短い寸法については許容誤差が小さく、長い寸法については許容誤差が徐々に大きくなります。例えば、公開されている製造概要では、細目クラスの線形寸法(0.5~6 mm)で±0.05 mm、中目クラスでは同じ範囲で一般的に±0.10 mmとなっています。30~120 mmの範囲では、公開されている概要では細目クラスで約±0.15 mm、中目クラスで約±0.30 mmに増加します。製造図面をリリースする前に、必ずライセンスされた規格と契約書に記載されている版を参照してください。
また、多くの加工ガイドで見落とされているステータスの詳細もあります。ISO では、以前は一般的な幾何公差に使用されていた ISO 2768-2:1989 が廃止され、ISO 22081:2021 が後継として指定されています。ISO 1101 は、明示的な幾何公差の記号言語と解釈規則を定義しています。2026 年 8 月、ISO は ISO 2768 の第 2 版を出版プロセス中としましたが、ISO 2768-1:1989 は引き続き発行版として残されました。規制産業の場合は、タイトル ブロックに完全な規格指定と版を記載し、サプライヤーが同じ解釈を使用していることを確認してください。
一般公差を使用するタイミング
一般的な公差は、図面の読みやすさを保つため、重要度の低い寸法に有効です。表題欄の注記には、通常の長さ、直径、半径、面取り、角度などを記載できますが、重要な形状については個別の許容値を設定できます。
圧入、ベアリングシート、シール径、精密穴パターン、位置決め基準、制御肉厚、またはコーティングの影響を受ける寸法については、一般的な注記に頼らないでください。位置や向きが重要な場合は、これらの特性を直接公差化し、明確な基準系に接続する必要があります。
また、安易に複数の規格を混在させることは避けてください。ISO GPSとASME Y14.5はどちらも成熟した規格システムですが、デフォルト設定や用語はあらゆる状況で互換性があるとは限りません。図面に適用される規格を明記してください。
CNC加工におけるGD&T
幾何寸法公差は、部品が機能し続ける限りにおいて、形状がどのように変化しても許容されるかを示します。形状制御枠は、真直度、平面度、真円度、円筒度、輪郭、平行度、垂直度、角度、位置、円周振れ、または全振れを制御できます。
主な利点は、機能的な明確さです。例えば、4つのクリアランス穴が嵌合アセンブリと正確に位置合わせされる必要があるとします。非常に厳しいプラスマイナス座標寸法を適用すると、正方形の公差域が生成され、正しく組み立てられるはずの部品が不良品として除外される可能性があります。位置公差は、真の位置の周囲に円筒形の領域を定義できます。材料状態修飾子が適切な場合、実際の穴が最大材料状態から離れるにつれて、設計にボーナス公差が加わることもあります。
GD&Tは必ずしもコスト削減につながるわけではありません。コスト削減効果が得られるのは、基準座標系が組立機能と一致し、公差が現実的な値に設定され、かつサプライヤーが検査可能な場合のみです。検査計画のない複雑な指示は、見積もりの遅延や意見の相違を招きます。機能を完全に定義できる最もシンプルな管理方法を使用してください。
現実的なCNC加工公差範囲
以下の範囲は、適切なサイズで安定した部品を、適切な設備と管理された工程で製造する場合の、実用的な見積もり範囲です。これらは確約ではありません。実際の製造能力は、図面、形状寸法、アスペクト比、材料、数量、機械、治具、および測定方法に基づいて確認する必要があります。
機能またはプロセス | 実用的な見積もり範囲 | 重要な条件 |
一般的なフライス加工寸法 | ±0.05〜±0.13mm | 短~中型サイズ、安定した金属素材、使いやすい機能 |
一般的な旋削加工直径 | ±0.02〜±0.05mm | 剛性の高いワークピース、適度な長さ対直径比 |
リーマ加工または精密ボーリング加工された穴 | ±0.01〜±0.025mm | 適切な直径、制御された工具摩耗、工程内検査 |
選択された高精度機能 | ±0.005〜±0.01mm | 小型で安定した機能。仕上げ、検査、およびプロセス制御機能を追加。 |
機械加工されたエンジニアリングプラスチック | ±0.10〜±0.25mm | ポリマー、水分、温度、形状に大きく影響される |
大型または薄肉部品 | 図面レビューが必要です | 熱膨張、残留応力、ワーク保持、および基準点転送が支配的である |
±0.01 mm以下の公差は、CAMソフトウェアに単に小さな数値を入力するだけでは解決しません。部品には、研削、ホーニング、ラッピング、ジグボーリング、温度管理された検査、マッチングされたプロセス段階、またはカスタム治具が必要になる場合があります。あらゆる寸法の許容範囲が極めて狭い場合、部品のコストが非経済的になったり、一貫した検証が不可能になったりする可能性があります。
達成可能な精度を決定する要因は何か?
材料特性。アルミニウムは予測可能な加工性を示すが、大量の材料除去後に残留応力が解放されることがある。硬化鋼は切削抵抗と工具摩耗を増加させる。薄いステンレス鋼は変形する可能性がある。ナイロンは吸湿性があり、PTFEなどの軟質プラスチックは切削力や測定力によって変形することがある。
形状特性。深いポケット、長い穴、細い軸、薄い底面、高い壁は剛性を低下させます。短い外径で達成可能な公差は、深い内部形状では非現実的になる可能性があります。
工具へのアクセスと段取り時間は重要です。一度の段取りで加工された形状は、治具間で転送された形状よりも、位置関係を維持しやすいです。向きを変えるたびに、基準点転送とクランプ誤差が発生します。5軸加工は段取り回数を減らすことができますが、熱、工具、検査による影響を完全に排除することはできません。
温度。金属は温度上昇に伴い膨張します。機械のそばで温かい状態で測定した長いアルミニウム部品の温度は、検査室で安定化させた後の測定値と一致しない場合があります。厳密な仕様では、基準温度を定め、最終検査前に部品が正常化する時間を確保する必要があります。
二次加工。陽極酸化処理、めっき処理、熱処理、不動態化処理、研磨、ブラスト処理は、寸法やエッジ形状を変化させる可能性があります。制限値が仕上げ処理前か後かを明記してください。コーティングされた穴やねじ山については、マスキングおよび最終検査の要件を定義してください。
測定能力。信頼できる検証方法がなければ、公差は不完全です。一般的な寸法であればノギスで十分かもしれませんが、狭い穴の測定にはエアゲージやボアゲージが必要になる場合があります。複雑な位置や形状の制御には、CMMやスキャンシステムが必要になる場合があります。測定の不確かさは、合否判定を裏付けるのに十分なほど小さくなければなりません。
厳しい公差がコストを増加させる理由
加工精度を厳しくすると、切削速度の低下、仕上げ加工回数の増加、頻繁な工具補正、材料除去率の低下、ワークピースの安定化、追加の段取り、特殊治具、検査回数の増加などが必要になる場合が多い。また、わずかな加工工程のずれでも不良品が発生するため、歩留まりが低下する可能性もある。
最もコスト効率の良い図面とは、数値が最も緩い図面ではありません。それは、嵌合性、密閉性、動作、位置合わせ、疲労寿命、または安全性を左右する要素のみを厳密に管理する図面です。公差積み上げ解析を使用して、ばらつきをアセンブリ全体に分散させ、すべての負担を1つの部品に集中させないようにしてください。
信頼性の高いCNC公差のための図面チェックリスト
お見積もりをご依頼いただく前に、以下の点をご確認ください。
- 適用される寸法規格とその版を特定してください。
- 重要でない寸法には、妥当な一般公差を適用する。
- 公差が重要な嵌め合い、穴パターン、シール面、および基準面を個別に評価する。
- 部品の組み立て方法や検査方法を反映した基準座標系を作成します。
- 重複、連鎖、または矛盾する寸法は避けてください。
- 寸法が塗装および熱処理の前か後かを明記してください。
- 表面粗さは、それが機能に影響を与える場合にのみ定義する。
- スレッドの規格、クラス、深さ、挿入要件など、スレッドを完全に指定してください。
- 必要な検査方法、サンプリング計画、および報告書の形式を特定する。
- 製造前に、通常とは異なる公差については機械加工工場と確認してください。
結論
信頼性の高いCNC公差は、機能性、製造性、および検証のバランスによって成り立ちます。ISO 2768は重要度の低い寸法を簡略化できますが、GD&Tは包括的なプラスマイナス制限よりも機能的な関係性をより明確に伝えることができます。どちらのシステムも、技術者の判断やサプライヤーによるレビューに取って代わるものではありません。
組み立て機能から始め、意味のある基準点を選択し、サイズを形状や表面テクスチャから切り離し、材料、セットアップ、仕上げ、測定を考慮に入れる。このアプローチにより、設計上不要な精度を犠牲にすることなく、適合性と性能に優れた部品を製造できる。