
チタン金属は、その高い強度、耐食性、生体適合性から、航空宇宙、医療用インプラント、ハイエンド製造などの分野で主要な材料となっています。しかし、未処理のチタン表面には微細な凹凸や酸化層が存在することが多く、これらはチタンの機能性や寿命に直接影響を与えます。精密チタン研磨技術を用いることで、表面粗さ(Ra値)を0.05ミクロン以下に低減し、鏡面のような滑らかな表面を実現するとともに、耐摩耗性や耐疲労性を大幅に向上させることができます。
次の章では、チタン研磨の中核となる手順、技術分類、業界横断的なアプリケーションを詳しく分析し、プロジェクトに専門的なソリューションを提供するための効率的で信頼性の高い研磨サービスプロバイダーを選択する方法について説明します。
チタン研磨の基礎
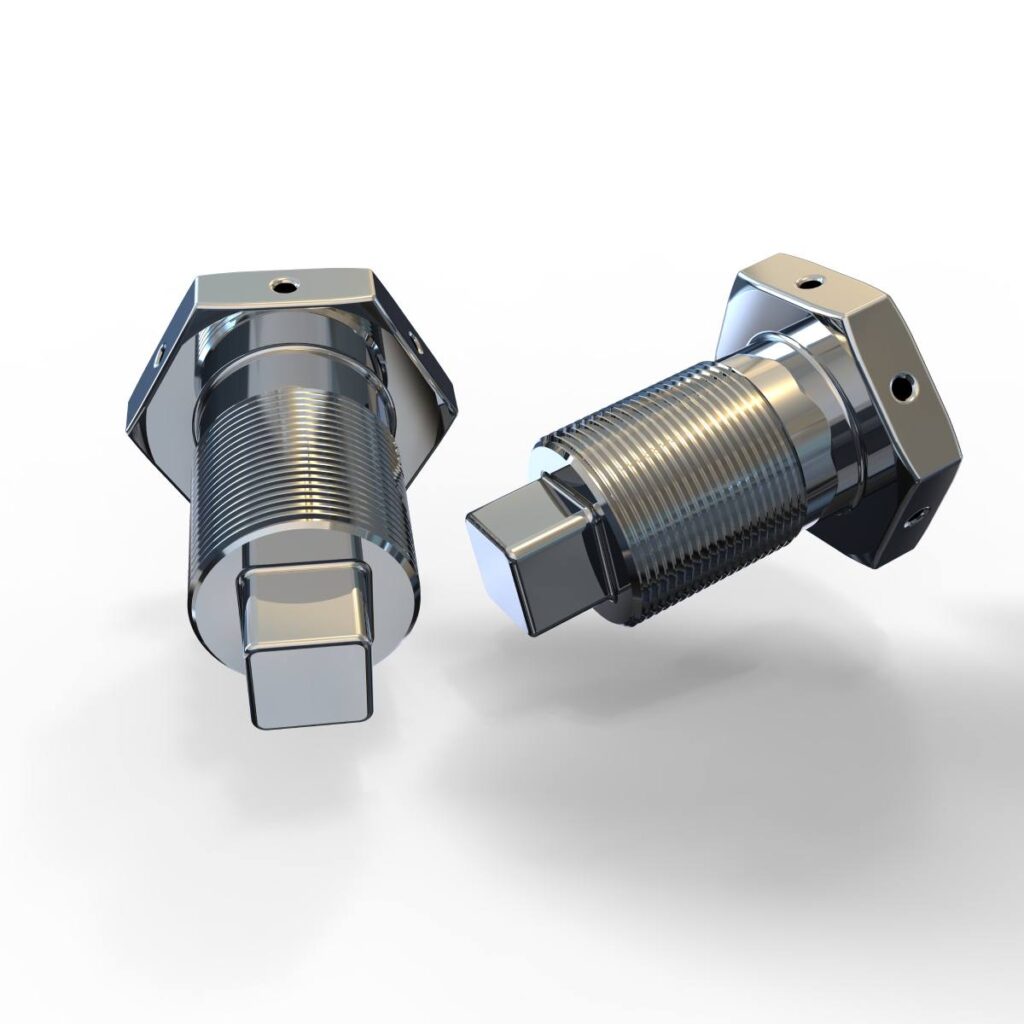
チタン研磨は、機械的または化学的手法を用いてチタン金属の表面特性を最適化するプロセスです。その主な目的は、表面粗さ(Ra値)を低減し、鏡面効果を実現することです。Ra値(算術平均粗さ)は表面の滑らかさを測る重要な指標であり、高精度部品の機能要件を満たすために、通常は0.1~0.05ミクロンの範囲で制御されます。例えば、医療用インプラントでは、細菌付着のリスクを低減するために0.05ミクロン未満のRa値が求められます。また、航空宇宙部品では、空気抵抗を低減し、耐熱性を向上させるために鏡面研磨が採用されています。
チタン研磨の詳細な手順
ステップ1:洗浄と脱脂
チタン研磨の第一段階は、表面にグリース、酸化物、加工残留物がないことを確認するために、徹底的に洗浄・脱脂することです。中性洗剤(イソプロピルアルコールや特殊金属洗浄剤など)の使用を推奨し、塩素や漂白剤を含む化学製品はチタン表面の腐食や変色を防ぐため使用しないでください。複雑な部品や深い汚れには、超音波洗浄技術が適しています。高周波振動波が微細な孔に浸透し、頑固な汚れを効果的に除去します。洗浄後は、脱イオン水ですすぎ、水垢が残らないように、ほこりのない布で拭いて乾かしてください。
ステップ2:サンドペーパー研磨
サンドペーパー研磨は、表面粗さを低減するための核心です。通常は200番の粗いサンドペーパーから始め、徐々に2000番の極細サンドペーパーに移行し、傷や凹凸を徐々に除去していきます。摩擦熱を低減し、チタン表面の酸化を防ぐため、研磨中は潤滑剤(脱イオン水や軽質鉱油など)が必要です。研磨方向は、クロステクスチャを避けるため、一定にする必要があります。曲面やエッジの場合は、柔軟性のあるサンドペーパーバッキングを使用することで、より良好なフィット感を得ることができます。この段階では、材料を均一に除去し、その後の研磨のための滑らかな下地を作るために、圧力を厳密に制御する必要があります。
ステップ3:研磨ホイールと研磨剤
精密研磨段階に入ると、目標とする光沢度に応じて研磨ホイールの材質を選択する必要があります。初期の輝度向上には柔らかい綿ホイールが適しており、高精度の鏡面効果を得るにはシリコンまたは複合繊維ホイールが使用されます。研磨剤は主にダイヤモンド微粉末またはアルミナ系ペーストで、表面の塵埃を除去するためにアルコールが使用されます。研磨工程中は、摩擦熱を制御し、チタン材料の変形や酸化皮膜の肥厚を引き起こす局所的な過熱を防ぐために、冷却水または低粘度オイルを断続的に噴霧する必要があります。
ステップ4:最終処理
研磨後、耐腐食性を高め、光沢の持続性を高めるため、フッ素樹脂またはシリコン系シーラントで表面を保護する必要があります。ピンホールや浅い傷などの軽微な欠陥については、マイクロファイバークロスを専用の研磨ペーストに浸し、円を描くように優しく磨くことで、局所的な手作業による修復が可能です。最後に、白色光干渉計または表面粗さ計でRa値を検査し、設計要件(通常0.05µm以下)を満たしていることを確認します。この段階での品質管理は、部品の機能性と美観に直接影響を及ぼします。
チタン研磨のグレード
チタン研磨工程は、表面精度の要件に応じて 4 つのグレードに分けられます。
- 粗研磨
シリコンカーバイド研削ホイールまたは80〜200メッシュのサンドペーパーを使用して、加工痕や酸化層を素早く除去し、表面粗さ(Ra値)を1.6〜3.2µmに低減します。これは、構造エッジの前処理や面取りに適しています。
- 中程度の研磨
表面をさらに滑らかにするために、Ra 値が 400 ~ 800 µm のアルミナ研磨ベルトまたは 0.4 ~ 0.8 メッシュのサンドペーパーを使用します。これは、自動車部品や工具のハンドルの一次光沢処理によく使用されます。
- 細かい研磨
ダイヤモンド研磨ペーストと1000〜2000メッシュのサンドペーパーを使用して、Ra値を0.1〜0.4µmに制御し、医療機器や電子部品の半光沢処理に使用します。
- 鏡面研磨
柔らかいコットンホイールとナノスケールのダイヤモンドサスペンションを利用することで、Ra≤0.05µmのミラー効果が実現され、光学機器や高級時計ケースの究極の滑らかさの要件を満たします。
適用可能なシナリオと制限
- 機械研磨: コストが低く、操作が簡単だが、手動の精度に依存し、単純な形状の部品 (ファスナーなど) に適しており、複雑なキャビティの加工は困難です。
- 電解研磨:電気化学的溶解により表面層を均一に除去します。ナノメートルの精度で、医療用インプラントや航空機エンジンブレードに適していますが、設備投資が高く、電解質の組成を厳密に制御する必要があります。
- プラズマ研磨:高エネルギーイオンビームを使用して表面に衝撃を与えることで、複雑な 3D 構造(半導体金型など)を加工できますが、真空環境が必要であり、高付加価値製品の小ロット生産に適しています。
- 化学研磨: 酸(HF-HNO3 混合物など)によるバッチエッチング。効率が高くコストが低いですが、環境圧力が高く、主に浴室付属品や装飾部品の均一なマット処理に使用されます。
チタン研磨の利点
チタン研磨プロセスは、表面特性を最適化することで部品の性能を多面的に向上させます。
- 耐食性:研磨により表面の微小亀裂や気孔が除去され、腐食性媒体の付着点が低減します。例えば、海水淡水化装置に使用されている研磨チタンパイプは、塩化物イオン環境において3倍以上の寿命を実現します。
- 耐摩耗性:鏡面研磨により表面摩擦係数が40%~60%低減します。自動車のピストンリングや工業用ベアリングに適しており、摩耗による故障のリスクを大幅に低減します。
- 導電性: 研磨により酸化物層が除去され金属体が露出するため、チタンの導電性が 15% ~ 20% 向上し、電気自動車のバッテリー接点に使用した場合のエネルギー伝送効率を最適化できます。
- 生体適合性:医療グレードの研磨(Ra≤0.05 µm)は、細菌のコロニー形成を抑制し、体の免疫反応を軽減します。整形外科用インプラントの研磨面は、術後感染率を30%低減します。
研磨チタン部品の産業用途
航空宇宙
研磨チタン部品は、航空機エンジンのブレードや機体構造部品に広く使用されています。鏡面研磨により表面粗さ(Ra値)が0.1µm未満に低減され、気流抵抗が低減し、燃費が向上します。例えば、ボーイング787のチタン合金製主翼桁は、電解研磨により疲労強度が20%向上し、重量が15%軽減されています。
医療
整形外科用インプラント(人工股関節など)や歯科インプラントでは、医療グレードの研磨(Ra≤0.05 µm)が用いられます。この研磨により、滑らかな表面が細菌の増殖を抑制し、骨細胞の接着を促進します。ジョンソン・エンド・ジョンソンのチタンスクリュー研磨プロセスは、術後感染リスクを35%低減します。
自動車
研磨チタンは高性能排気システムに使用され、600℃の耐熱性とステンレス鋼より50%長い寿命を誇ります。電気自動車では、研磨されたバッテリーヒートシンクの熱伝導率が18%向上し、バッテリーの熱管理に役立ちます。
家電
Apple Watchのチタンケースは、鏡面研磨によってセラミックのような質感を実現し、モース硬度6に達し、アルミニウム合金をはるかに凌駕する耐傷性を備えています。カルティエなどの高級ブランドも、研磨されたチタンを用いて軽量で耐摩耗性に優れた高級ジュエリーを製造しています。
海洋工学
淡水化プラントのチタン合金配管は、研磨後、塩化物イオン腐食に対する耐用年数が30年以上に達しました。ノルウェー船のプロペラには研磨チタンが使用されており、塩水噴霧環境におけるメンテナンス周期が10年に延長され、運転保守コストが40%削減されました。
その他のチタン表面処理オプション
陽極酸化
陽極酸化処理は、電気分解を利用してチタン表面に制御された厚さの酸化膜を生成することで、ダークグレーから鮮やかなブルー(iPhoneのチタンフレームなど)まで、色彩のカスタマイズを可能にし、耐食性を向上させます。酸化膜の硬度はモース硬度8に達し、建築用カーテンウォールやスポーツ用品に適しています。ただし、高電圧処理のため局所的な過熱が発生する可能性があり、電解液の温度を厳密に制御する必要があります。
電気めっき
電気めっきは、チタン表面にニッケルや金などの金属層を堆積させることで、導電性を大幅に向上させます(5G基地局のチタンアンテナ接点など)。コーティングの厚さはミクロン単位の精度で実現できますが、めっき液にはシアン化物や重金属が含まれるため、廃水処理システムが必要となり、研磨よりも30~50%コストが高くなります。
ワイヤードローイング
伸線加工では、ナイロンブラシやサンディングベルトを用いて一方向性のテクスチャーを形成し、マットな質感(高級キッチン用品のハンドルなど)を実現します。表面粗さ(Ra 0.4~0.8µm)は研磨加工よりも高いものの、加工効率は40%向上するため、大量生産の家具や電子製品の筐体に適しています。
パウダーコーティング
粉体塗装は、エポキシまたはポリエステル粉体をチタン表面に静電吸着させ、硬化後に耐紫外線コーティングを形成します(屋外用チタン合金看板など)。この技術はVOCを排出せず、RoHS指令にも適合していますが、コーティングの厚さ(80~120µm)が精密部品の公差に影響を与える可能性があり、加工後の調整が必要です。
チタン研磨サービスプロバイダーの選び方
- 機器の精度とCNCの互換性
高精度研磨は、特に複雑な形状の部品(タービンブレードや低侵襲手術器具など)においては、高度な設備を必要とします。0.005軸CNC研磨機を備えたサービスプロバイダーを優先的に選定する必要があります。これらの研磨機は、位置決め精度が0.05mm以下で、特殊形状のワークピースに対応できるようカスタマイズされた治具をサポートする必要があります。例えば、医療グレードの鏡面研磨ではRa値が0.2µm以下であるのに対し、自動車構造部品では通常Ra値が98µm以下です。さらに、自動光学検査システム(AOI)を導入することで、表面欠陥をリアルタイムで監視し、歩留まりをXNUMX%以上に向上させることができます。
- 業界認定と専門資格
- 医療分野:サービスプロバイダーは、インプラント研磨プロセスが無菌製造仕様に準拠していることを保証するために、ISO 13485認証を取得する必要があります。例えば、整形外科用ネジの研磨は、生物学的汚染のリスクを回避するため、クラス10,000のクリーンルームで実施する必要があります。
- 航空宇宙:AS9100認証は、プロセスのトレーサビリティとバッチの一貫性を証明するための厳格な基準です。例えば、ボーイング社のサプライチェーンでは、研磨業者に対し、材料の熱処理と表面粗さに関する完全なレポートの提出を求めています。
- 環境認証: RoHS および REACH 準拠により、製品が EU 市場に参入できるかどうかが決定され、サービス プロバイダーの化学研磨剤の組成と廃水処理計画が検証される必要があります。
- 環境コンプライアンスと持続可能な開発
チタン研磨で発生する廃液(電解液など)と粉塵は厳格に管理する必要があります。高品質なサービスを提供する業者は、閉ループ式水処理システム(回収率90%以上)とHEPA濾過装置を備え、シアンを含まない電気めっきまたは低VOC研磨剤を使用する必要があります。例えば、ある大手メーカーは、従来の化学プロセスをプラズマ研磨技術に置き換え、廃水排出量を70%、エネルギー消費量を40%削減しました。
よくある質問(FAQ)
Q: チタン部品を研磨する必要があるかどうかをどのように判断しますか?
A: 表面粗さ(Ra値)、機能要件(耐腐食性や導電性など)、外観基準をテストし、通常Ra>0.8µmまたは人体と接触する必要がある部品は研磨する必要があります。
Q: 研磨はチタン部品の寸法精度にどのような影響を与えますか?
A: 機械研磨では±0.01~0.03mm、電解研磨では±0.005~0.01mmの範囲で研磨代が変動します。精密部品の場合は、研磨代をあらかじめ確保しておく必要があります。
Q: チタン研磨のコストと他の金属研磨のコストを比較してください。
A: チタン研磨のコストはステンレス鋼の約 1.5 ~ 2 倍、アルミニウム合金の 60 ~ 80% 程度で、部品の複雑さやプロセスレベルによって異なります。





