Что именно означают дефекты литья по выплавляемым моделям? Что ж, дефект литья по выплавляемым моделям относится к неровностям, наблюдаемым на поверхности литья после процесса литья. Эта статья призвана объяснить это в удобной для начинающих манере, а также дать представление о будущем индустрии литья по выплавляемым моделям.

1.Трещина – основной дефект литья по выплавляемым моделям
Наиболее существенным дефектом, влияющим на качество изделия при литье по выплавляемым моделям, является образование трещин в отливках. Эти трещины обычно выглядят как неровные неровные дорожки на поверхности. По своим характеристикам их можно разделить на горячие и холодные трещины.
Горячее растрескивание : Во время или вскоре после затвердевания керамической оболочечной формы, когда отливка находится в высокотемпературной стадии, при температурах от 1250 до 1450 градусов Цельсия, прочность и пластичность отливки низки, что делает ее восприимчивой к растрескиванию, вызванному усадкой при затвердении.
Холодное растрескивание : процесс непрерывного охлаждения отливки от состояния затвердевания до комнатной температуры. Кроме того, растягивающее напряжение, возникающее во время литья, превышает предел прочности отливки на излом, что приводит к концентрации напряжений в точках, где изменяется форма и размеры отливки.
Причины
- Плохая конструкция системы конструкции отливки, неравномерная толщина стенки отливки, что приводит к усадке, вызванной изменениями температуры.
- Неправильная конструкция сливного стояка, непосредственно препятствующая усадке отливки.
- Неравномерное охлаждение отливки.
- Неудовлетворительный химический состав стали, высокое содержание вредных элементов, таких как фосфор. Это увеличивает хладноломкость стали, что делает ее склонной к холодному растрескиванию.
Решение
Измените конструкцию литья по выплавляемым моделям, чтобы уменьшить значительные изменения поперечного сечения и предотвратить горячее растрескивание.

2.Газовое отверстие
Газовые отверстия образуются в процессе охлаждения, когда большинство жидких материалов могут вместить значительное количество растворенного газа. Когда металл затвердевает, газ высвобождается, потенциально создавая пузырьки на поверхности или во внутренних областях отливки. Эти пузырьки образуют круглые пустоты или каверны на твердой отливке. Как правило, существует три типа литейных пор: точечные отверстия, подповерхностные поры и пузыри.
Микропоры : Как следует из названия, это небольшие поры, похожие на булавочные отверстия, видимые невооруженным глазом и обычно расположенные на поверхности или под поверхностью отливки.
Подповерхностные поры : это более крупные пустоты, чем точечные отверстия, расположенные внутри отливки и трудно обнаруживаемые до тех пор, пока отливка не подвергнется дальнейшей обработке. Для их выявления необходимы такие методы анализа, как ультразвуковой контроль, магнитопорошковая дефектоскопия или рентгеновское исследование.
Пористые включения : это поры, которые появляются на поверхности отливки и легко заметны.

Причины
- Плохая вытяжка в форме и самих стержнях.
- Плохое качество материала покрытия пресс-формы, что приводит к плохому выхлопу.
- Ржавчина на поверхности полости формы, неправильная очистка.
- Недостаточная сушка формы и стержня.
- Недостаточная температура предварительного нагрева литейной формы, вызывающая быстрое охлаждение расплавленного металла через литниковую систему.
Решения
- Надлежащий подогрев формы перед заливкой обеспечивает хорошую воздухопроницаемость покрытия.
- Храните сырье в проветриваемом и сухом помещении и предварительно нагревайте его перед использованием.
- Увеличьте проницаемость песка: чем крупнее песок, тем выше проницаемость.
- Храните форму и сердечник в сухом месте, чтобы предотвратить ржавчину.
- Избегайте слишком высоких температур заливки.
3.Включение
Включение является вредным дефектом, так как увеличивает напряжение и снижает прочность отливок. Включения могут быть результатом присутствия в отливке посторонних частиц, обычно неметаллических материалов, таких как печной шлак, флюсовый шлак или шлак оксидов металлов. Эти включения проявляются в виде небольших округлых, угловатых или неправильных углублений, которые могут быть отчетливо или нечетко видны в отливках.

Причины
- Процессы плавки и литья сплавов.
- Трещины в восковых формах на ранних стадиях литья, позволяющие осколкам керамики попасть в полость формы.
- При литье в песчаные формы металл попадает в песчаную форму.
Решения
- Внедрите хорошо продуманный процесс плавки сплава и технологию литья, чтобы избежать последующих проблем.
- Перед разливкой осмотреть восковые формы на наличие посторонних предметов и удалить из расплавленного металла частицы шлака.
- Выберите подходящие флюсы.
- Очистите формы или используйте другие формовочные системы.
4.Выпуклость
Выпуклость — один из наиболее распространенных дефектов литья, характеризующийся нежелательными выступами, такими как неровности и шероховатости поверхности. Когда толщина поверхности отливки превышает требуемые размеры, это может привести к изменению размеров конечного продукта. Это можно определить по постепенному увеличению толщины стенки отливки.

Причины
- Нестабильный стержень или неправильный зажим формы, приводящие к деформации отливки.
- Дифференциальная скорость затвердевания в разных сечениях.
Решения
- Алюминиевые отливки можно выпрямлять между процессами закалки и старения.
- Термическая обработка может устранить остаточное напряжение в чугунных компонентах.
5.Усадка
Металл сжимается во время затвердевания, но неравномерное сжатие может привести к искажению формы или внутренним пустотам в отливках.
Существует три типа :
- Открытая усадка: Возникает на поверхности отливки. Когда металл сжимается неравномерно, углубления или полости на поверхности металла могут втягивать воздух из формы.
- Закрытая усадка: Это проявляется в виде внутренних пустот в отливке. Когда какой-то жидкий металл остывает быстрее, чем другие материалы, он подвергается усадке, также известной как усадочная пористость. Некоторые угловые пустоты можно наблюдать только под микроскопом.
- Искривление: Изменения размера и формы отливки во время или после затвердевания, приводящие к напряжениям в металле и вызывающие изгиб.

Решения
- Обеспечьте достаточное количество расплавленного металла, чтобы предотвратить образование пустот из-за усадки. В качестве альтернативы можно использовать для литейной формы материалы с высокой теплопроводностью, чтобы увеличить скорость охлаждения расплавленного металла.
- Используйте литниковые и разливочные системы со стояками для равномерной подачи расплавленного металла в форму.
- Расширьте узкие участки формы по толщине, чтобы обеспечить попадание достаточного количества жидкого металла в более толстые участки.
Методы контроля качества и контроля литья по выплавляемым моделям
Качественный контроль процесса литья и квалифицированные методы контроля являются двумя ключевыми факторами, обеспечивающими производство высококачественных отливок. Есть несколько этапов, каждый из которых имеет решающее значение.
Вот некоторые из наиболее часто используемых в отрасли методов:
- Проверка воскового рисунка: начальный шаг включает в себя проверку восковых моделей, используемых для создания форм для литья по выплавляемым моделям. Шаблоны проверяются на наличие дефектов, таких как трещины, пустоты или неточности размеров.
- Осмотр пресс-формы: после того, как восковые модели покрыты керамическим материалом оболочки, формы проверяются на наличие дефектов, таких как трещины, изменения толщины оболочки или любые другие неровности, которые могут повлиять на качество отливки.
- Проверка предварительного нагрева: перед заливкой расплавленного металла в форму оболочку предварительно нагревают для удаления остатков влаги или парафина. Процесс предварительного нагрева тщательно контролируется, чтобы обеспечить соблюдение надлежащих температурных и временных параметров.
- Мониторинг заливки и затвердевания: В процессе литья заливка расплавленного металла в форму контролируется для поддержания соответствующей температуры и скорости заливки. Кроме того, за процессом затвердевания наблюдают, чтобы выявить любые потенциальные дефекты, такие как усадка, пористость или включения.
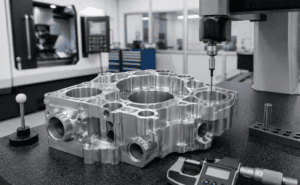
- Размерный осмотр: После того, как отливка остынет и оболочка будет удалена, проводится проверка размеров, чтобы убедиться, что конечный продукт соответствует указанным допускам и размерам. Для точных измерений могут использоваться такие методы, как координатно-измерительные машины (КИМ), лазерное сканирование или датчики.

- Визуальный осмотр: Визуальный осмотр проводится для выявления дефектов поверхности, таких как трещины, ямки, проблемы с отделкой поверхности или любые другие визуальные дефекты, которые могут повлиять на эстетику отливки или структурную целостность.
- Неразрушающий контроль (NDT): методы неразрушающего контроля используются для обнаружения внутренних дефектов без повреждения отливки. Общие методы неразрушающего контроля включают радиографический контроль (рентгеновское или гамма-излучение), ультразвуковой контроль, дефектоскопию с помощью магнитных частиц или дефектоскопию с помощью проникающих красителей.
- Механические испытания: проводятся различные механические испытания для оценки механических свойств отливок, таких как предел прочности при растяжении, твердость, ударопрочность или усталостные свойства. Эти тесты помогают убедиться в пригодности отливки для предполагаемого применения.
- Химический анализ: Химический анализ проводится для проверки состава металла, используемого при отливке. Это гарантирует, что правильный сплав и химические свойства поддерживаются в соответствии со спецификациями.
- Документация и отслеживаемость: На протяжении всего процесса проверки ведутся подробные записи для документирования каждого шага и обеспечения прослеживаемости. Это включает в себя запись результатов проверки, сертификатов, отслеживаемость материалов и любые предпринятые корректирующие действия.
Стоит отметить, что конкретные методы контроля качества могут различаться в зависимости от отрасли, области применения и требований заказчика. Очень важно следовать установленным отраслевым стандартам и рекомендациям, например, установленным ASTM International или другими соответствующими организациями, для обеспечения качества и целостности литья по выплавляемым моделям.

Заключение
Литье по выплавляемым моделям включает в себя сложный процесс, в котором неизбежно возникают ошибки. Пока технический контроль каждого звена будет усилен, появление дефектов литья определенно уменьшится. Активно принимайте соответствующие решения после возникновения дефекта.
В компании Easiahome мы гарантируем качество всем нашим клиентам. В нашем процессе литья используются строгие методы контроля, обеспечивающие соответствие деталей высоким стандартам качества на каждом этапе.