تُعدّ عملية الطحن الصاعد من أكثر استراتيجيات الطحن شيوعًا في عمليات التصنيع باستخدام الحاسوب (CNC) الحديثة. عند تطبيقها بشكل صحيح، تُسهم في تحسين جودة السطح، وإطالة عمر أداة القطع، وتقليل حرارة القطع، وإنتاج أجزاء مُصنّعة بدقة أعلى. في العديد من تطبيقات التصنيع باستخدام الحاسوب، وخاصةً عمليات التشطيب وتصنيع الألومنيوم، غالبًا ما يُفضّل استخدام الطحن الصاعد .
مع ذلك، لا يُناسب التفريز الصاعد جميع الآلات أو المواد أو ظروف القطع. فهو يتطلب إعدادًا متينًا، وتثبيتًا ثابتًا لقطعة العمل، وتحكمًا دقيقًا في الخلوص. إذا لم تكن الآلة أو أداة التثبيت مستقرة بما يكفي، فقد يتسبب التفريز الصاعد في انحشار الأداة، أو اهتزاز، أو ارتجاج، أو أخطاء في الأبعاد.
يشرح هذا الدليل ماهية عملية الطحن الصاعد، وكيفية عملها، ومزاياها الرئيسية وقيودها، ومتى يجب استخدامها في عمليات التصنيع باستخدام الحاسب الآلي.
ما هو تسلق الطحن؟
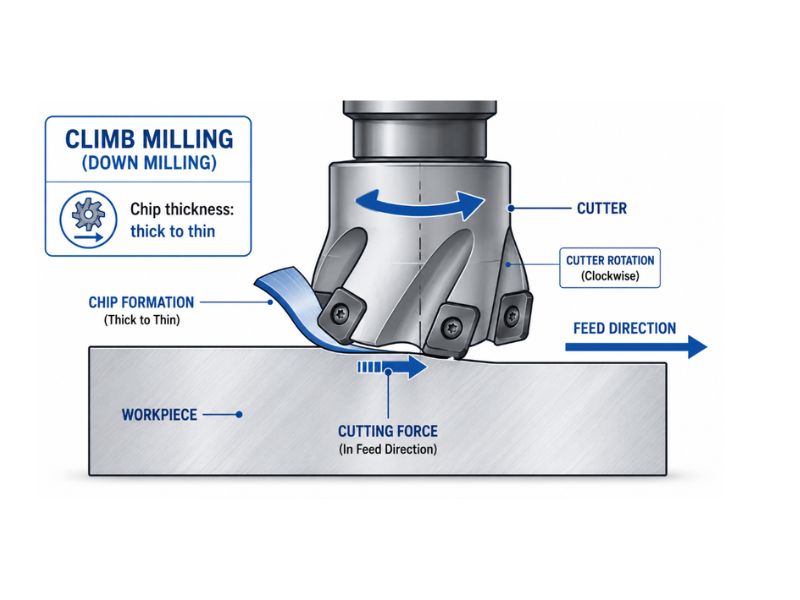
تُعرف عملية الطحن الصاعد، أو الطحن الهابط، بأنها عملية طحن تدور فيها أداة القطع في نفس اتجاه تغذية قطعة العمل. في هذه الطريقة، "تصعد" أداة القطع على طول قطعة العمل أثناء إزالة المادة.
في عملية الطحن الصاعد، تدخل حافة القطع المادة بأقصى سماكة للرقاقة وتخرج بسماكة شبه معدومة. يُعدّ هذا التدرج في سمك الرقاقة أحد الأسباب الرئيسية التي تجعل عملية الطحن الصاعد تُنتج سطحًا أكثر نعومة وتقلل من تآكل الأداة.
التعريف البسيط هو:
عملية الطحن الصاعد هي عملية تشغيل حيث يتحرك دوران القاطع في نفس اتجاه تغذية قطعة العمل، مما يؤدي إلى إنشاء رقاقة تبدأ سميكة وتصبح أرق مع خروج القاطع من المادة.
تختلف عملية القطع هذه عن عملية الطحن التقليدية، حيث تدور أداة القطع عكس اتجاه التغذية وتبدأ الرقاقة رقيقة قبل أن تصبح أكثر سمكًا.
كيف تعمل عملية الطحن الصاعد؟
لفهم عملية الطحن الصاعد، من المهم النظر إلى العلاقة بين دوران القاطع واتجاه التغذية وتكوين الرقائق.
في عملية الطحن الصاعد، يدور القاطع في نفس اتجاه تغذية قطعة العمل. عند ملامسة حافة القطع للمادة، يقوم القاطع بقطع قوي بأقصى سماكة للرقاقة. ثم تصبح الرقاقة أرق تدريجيًا مع تحرك حافة القطع عبر المادة وخروجها من القطع.
يمكن شرح العملية في عدة خطوات:
- تدور أداة القطع في نفس اتجاه التغذية.
- تدخل حافة القطع قطعة العمل عند أقصى سمك للرقاقة.
- تصبح الشريحة أرق تدريجياً أثناء القطع.
- يتم تبديد الحرارة بواسطة الشريحة.
- يتم دفع الرقائق خلف القاطع بدلاً من دفعها أمامه.
- تميل قوة القطع إلى سحب قطعة العمل أو الطاولة باتجاه أداة القطع.
بما أن أداة القطع تبدأ بالقطع فورًا بدلًا من الاحتكاك بالمادة، فإن عملية الطحن الصاعد تقلل الاحتكاك والحرارة. وهذا يساعد على حماية حافة الأداة وتحسين جودة سطح القطعة المشغولة.
الميزات الرئيسية لطحن التسلق
تتميز عملية الطحن الصاعد بعدة خصائص مميزة:
- اتجاه دوران القاطع واتجاه التغذية متماثلان.
- تتشكل الرقاقة من السميكة إلى الرقيقة.
- تلامس الحافة القاطعة المادة على الفور.
- يقل الاحتكاك في بداية القطع.
- عادة ما يتم دفع الرقائق خلف القاطع.
- غالباً ما ينتج عنه سطح نهائي أفضل.
- يتطلب ذلك آلة صلبة وتثبيتًا ثابتًا للقطعة.
- قد يتسبب ذلك في مشاكل رد الفعل العكسي في الآلات اليدوية القديمة.
هذه الميزات تجعل عملية الطحن الصاعد مناسبة بشكل خاص للتصنيع باستخدام الحاسب الآلي الحديث، حيث يتم التحكم في رد الفعل العكسي ويكون هيكل الآلة صلبًا بما يكفي للتعامل مع قوى القطع.
مزايا تسلق الطحن
توفر عملية الطحن الصاعد العديد من المزايا المهمة لتصنيع الآلات باستخدام الحاسوب (CNC). وتُعد هذه المزايا السبب الرئيسي لاستخدامها بشكل شائع في تصنيع الأجزاء الدقيقة، وعمليات التشطيب، والأسطح المشغولة عالية الجودة.
أفضل سطح تشطيب
من أهم مزايا عملية الطحن الصاعد تحسين جودة السطح. فبما أن الرايش يبدأ سميكًا ثم يصبح أرق، فإن حافة القطع تقطع المادة بشكل أنظف. ويقل الاحتكاك، وبالتالي تقل احتمالية إعادة قطع الرايش.
في العديد من التطبيقات، تُخلّف عملية الطحن الصاعد آثارًا أقل وضوحًا للأدوات مقارنةً بالطحن التقليدي. وهذا يجعلها خيارًا مناسبًا للأجزاء التي تتطلب مظهرًا نظيفًا، أو تشطيبًا سطحيًا دقيقًا، أو عمليات تشطيب نهائية.
بالنسبة للأجزاء المصنعة باستخدام آلات CNC والمستخدمة في صناعات الطيران والفضاء، والسيارات، والأجهزة الطبية، والروبوتات، والمنتجات الاستهلاكية، تُعد جودة السطح بنفس أهمية دقة الأبعاد. وتساعد عملية الطحن الصاعد على تحقيق كليهما عند ضبط الإعداد بشكل صحيح.
عمر أداة أطول
يمكن أن تُحسّن عملية الطحن الصاعدة من عمر أداة القطع. فبسبب بدء القطع برقاقة حقيقية بدلاً من الاحتكاك بسطح قطعة العمل، يقل الاحتكاك عند دخول الأداة. وعادةً ما يعني انخفاض الاحتكاك انخفاض الحرارة، وتقليل تآكل الحواف، وعملية قطع أكثر استقراراً.
كما أن تشكيل الرقاقة من السميكة إلى الرقيقة يسمح بخروج المزيد من الحرارة مع الرقاقة، مما يساعد على تقليل الإجهاد الحراري على حافة القطع.
بالنسبة للمحلات التي تقوم بتصنيع الألومنيوم والنحاس والبلاستيك وغيرها من المواد غير الحديدية، يمكن أن تساعد عملية الطحن الصاعد في تقليل وتيرة استبدال الأدوات وتحسين كفاءة الإنتاج.
خفض حرارة القطع
تُعدّ الحرارة أحد الأسباب الرئيسية لتآكل الأدوات، وضعف جودة السطح، وعدم استقرار الأبعاد. وتساعد عملية الطحن الصاعد على تقليل الحرارة لأن حافة القطع تلامس المادة بكفاءة، كما أن الرايش ينقل الحرارة بعيدًا عن منطقة القطع.
يُعدّ هذا الأمر مفيدًا بشكل خاص عند تشكيل المواد الحساسة للحرارة مثل البلاستيك أو المعادن اللينة. فالحرارة الزائدة قد تتسبب في انصهار الأجزاء البلاستيكية، أو التصاق رقائق الألومنيوم بأداة القطع، أو تشوه الأجزاء الرقيقة.
باستخدام سائل التبريد المناسب أو التشحيم أو نفخ الهواء، يمكن لعملية الطحن الصاعدة أن تحافظ على منطقة القطع أنظف وأكثر برودة.
إزالة الرقائق بشكل أفضل
في عملية الطحن الصاعد، يتم توجيه الرايش عادةً خلف أداة القطع. وهذا يساعد على منع إعادة قطع الرايش بواسطة حافة القطع.
قد يؤدي إعادة تشكيل الرقائق إلى خدش السطح المشغول، وإتلاف الأداة، وزيادة حرارة القطع. من خلال تحسين إخراج الرقائق، تساعد عملية الطحن الصاعد على الحفاظ على جودة سطح أفضل وأداء تشغيل أكثر استقرارًا.
يُعد هذا مفيدًا بشكل خاص في عمليات التقطيع، والتجويف، والطحن المحيطي، والتشغيل الآلي عالي السرعة باستخدام الحاسوب، حيث يكون التحكم في الرقائق أمرًا بالغ الأهمية.
انخفاض تصلب العمل
يمكن أن تقلل عملية الطحن الصاعد من تصلب المواد أثناء التشغيل، لأن حافة القطع تبدأ بالقطع فورًا بدلًا من الاحتكاك بالسطح. وهذا أمر بالغ الأهمية عند تشغيل مواد مثل الفولاذ المقاوم للصدأ، وسبائك النيكل، أو المعادن الأخرى التي قد تتصلب عند تعرضها للاحتكاك والحرارة.
عند حدوث تصلب المادة أثناء القطع، تصبح عملية القطع التالية أكثر صعوبة، ويزداد تآكل الأداة، وقد تنخفض جودة السطح. ويمكن لاستراتيجية القطع الصاعدة المتحكم بها أن تساعد في تقليل هذا الخطر في الظروف المناسبة.
أفضل لإنهاء الهجمات
تُستخدم عملية الطحن الصاعد بشكل شائع في عمليات التشطيب نظرًا لقدرتها على إنتاج أسطح أكثر نعومة وأبعاد أكثر اتساقًا. كما أن تمريرة تشطيب خفيفة باستخدام الطحن الصاعد تُزيل آثار الأدوات الصغيرة المتبقية من عملية التشغيل الخشن، مما يُحسّن المظهر النهائي للقطعة.
بالنسبة لمكونات CNC الدقيقة، غالبًا ما يتم استخدام عملية الطحن الصاعد في عملية التشكيل النهائي أو عملية تحديد الشكل لتحقيق دقة وجودة سطح أفضل.
عيوب ومحدوديات طحن التسلق
على الرغم من أن عملية الطحن الصاعدة لها العديد من المزايا، إلا أنها تنطوي أيضاً على بعض المخاطر. فهي ليست دائماً الخيار الأكثر أماناً أو الأفضل، خاصةً على الآلات القديمة أو في التجهيزات غير المستقرة.
خطر رد الفعل العكسي
يُعدّ رد الفعل العكسي أحد أهمّ المشاكل في عملية الطحن الصاعد. فبما أن أداة القطع تميل إلى سحب قطعة العمل أو طاولة الماكينة إلى داخل القطع، فإن أي ارتخاء في نظام تغذية الماكينة قد يتسبب في حركة مفاجئة.
في آلات التفريز اليدوية القديمة، قد يكون هذا الأمر خطيرًا. فقد تعلق أداة القطع بالقطعة، وتسحب الطاولة للأمام، مما يؤدي إلى قطع غير متحكم فيه. وهذا بدوره قد يُتلف الأداة، أو يُفسد القطعة، أو حتى يُشكل مخاطر على السلامة.
تتميز آلات CNC الحديثة عادةً بتعويض رد الفعل العكسي وأنظمة القيادة الصلبة، مما يجعل عملية الطحن الصاعد أكثر أمانًا وأكثر قابلية للتنبؤ.
الاستيلاء على الأدوات
نظراً لأن أداة القطع تدخل المادة عند أقصى سُمك للرقاقة، فإن عملية الطحن الصاعد قد تبدو أكثر قوة من الطحن التقليدي. إذا كان عمق القطع كبيراً جداً، أو كانت الأداة غير حادة، أو كان التثبيت ضعيفاً، فقد تعلق أداة القطع بقطعة العمل.
قد يؤدي استخدام أدوات القطع بشكل غير صحيح إلى اهتزازات، وضعف جودة السطح، وكسر الأداة، أو أخطاء في الأبعاد. لتجنب ذلك، ينبغي على فنيي التشغيل استخدام معدلات تغذية وسرعات مناسبة، وأدوات حادة، وتثبيت قوي لقطعة العمل.
متطلبات صلابة أعلى للآلة
تتطلب عملية الطحن الصاعد آلة صلبة، ومغزلًا ثابتًا، وتثبيتًا محكمًا، ومسارًا مضبوطًا للأداة. إذا كان هيكل الآلة ضعيفًا أو لم يتم تثبيت القطعة بإحكام، فقد تتسبب قوة القطع في حركة أو اهتزاز.
يُعدّ هذا الأمر بالغ الأهمية، لا سيما بالنسبة للأجزاء ذات الجدران الرقيقة، وقطع العمل الطويلة، والأدوات ذات الأقطار الصغيرة، والقطع العميقة. في هذه الحالات، حتى الانحراف الطفيف قد يؤثر على الأبعاد النهائية.
غير مناسب للأسطح الخشنة أو المتقشرة
لا يُعدّ الطحن الصاعد الخيار الأمثل دائمًا للمواد ذات الطبقات الخارجية الخشنة أو الصلبة. ومن الأمثلة على ذلك الفولاذ المدرفل على الساخن، والمسبوكات، والمطروقات، والأسطح المؤكسدة، والمواد التي تحتوي على قشور.
نظراً لأن أداة القطع تدخل عند أقصى سُمك للرقاقة، فقد تصطدم بقوة بالطبقة السطحية الصلبة. وهذا قد يؤدي إلى تشقق حافة القطع أو تقليل عمر الأداة. في هذه الحالات، قد يكون التفريز التقليدي أكثر أماناً في مرحلة التخشين الأولى، بينما يمكن استخدام التفريز الصاعد لاحقاً للتشطيب.
اهتزاز أو ارتعاش محتمل
إذا لم يكن الإعداد مستقرًا، فقد يتسبب الطحن الصاعد في حدوث اهتزازات. يمكن أن تترك هذه الاهتزازات علامات مرئية على القطعة، وتقلل من عمر الأداة، وتقلل من دقة التشغيل.
تشمل الأسباب الشائعة ضعف التثبيت، والتداخل الشعاعي المفرط، وبروز الأداة الزائد، وسوء حالة الأداة، أو معايير القطع غير الصحيحة. ويمكن حل المشكلة بتقليل عمق القطع، وتحسين تثبيت قطعة العمل، واستخدام أداة أكثر حدة.
متى يجب عليك استخدام تقنية الطحن الصاعد؟
تعتبر عملية الطحن الصاعد خيارًا جيدًا عندما تكون ظروف التشغيل مستقرة ويكون الهدف هو تحقيق تشطيب نظيف وقطع فعال وعمر أطول للأداة.
ينبغي عليك التفكير في استخدام تقنية الطحن الصاعد عندما:
- أنت تستخدم آلة CNC حديثة.
- تتميز الآلة بأقل قدر من رد الفعل العكسي.
- يتم تثبيت قطعة العمل بإحكام.
- التصميم متين ومستقر.
- أنت بحاجة إلى سطح أملس.
- أنت تقوم بتمريرة إنهاء.
- أنت تقوم بتشكيل الألومنيوم أو النحاس الأصفر أو النحاس أو البلاستيك.
- تريد تحسين عملية إزالة الرقائق.
- تريد تقليل تآكل الأدوات.
- أنت تقوم بتصنيع أجزاء دقيقة باستخدام آلات CNC.
بالنسبة للعديد من ورش CNC، يعتبر الطحن الصاعد الخيار الافتراضي لعمليات التشطيب ولتشغيل المواد غير الحديدية.
متى يجب تجنب استخدام آلة طحن الصعود؟
ينبغي استخدام عملية الطحن الصاعد بحذر أو تجنبها عندما لا تستطيع الآلة أو المادة أو الإعداد التعامل مع قوى القطع بشكل صحيح.
ينبغي تجنب أو الحد من استخدام طاحونة التسلق عندما:
- الآلة عبارة عن مطحنة يدوية قديمة بها رد فعل عكسي ملحوظ.
- إن أداة تثبيت قطعة العمل مفكوكة أو غير مستقرة.
- تتميز المادة بقشرة صلبة أو سطح خشن للصب.
- القطع ثقيل ومتقطع.
- الجزء رقيق أو مرن أو ضعيف الدعم.
- تميل الأداة إلى الانجذاب نحو قطعة العمل.
- تفتقر الآلة إلى الصلابة.
- يُنتج هذا الإعداد صوت طقطقة أو اهتزاز.
في هذه الظروف، قد يكون الطحن التقليدي أكثر أمانًا، خاصة بالنسبة للخشونة أو إزالة الطبقات الخارجية الصلبة.
تطبيقات الطحن الصاعد
تُستخدم عملية الطحن الصاعد في العديد من صناعات التصنيع باستخدام الحاسب الآلي لأنها قادرة على تحسين جودة السطح والدقة وأداء الأداة.
التصنيع باستخدام الحاسب الآلي الألومنيوم
يُعدّ الألومنيوم من أكثر المواد شيوعاً في عملية الطحن الصاعد. تساعد هذه العملية على الحصول على سطح نهائي نظيف، وتحسين إزالة الرايش، وتقليل تراكم الحواف عند استخدام الأداة المناسبة وسائل التبريد المناسب.
أجزاء CNC الدقيقة
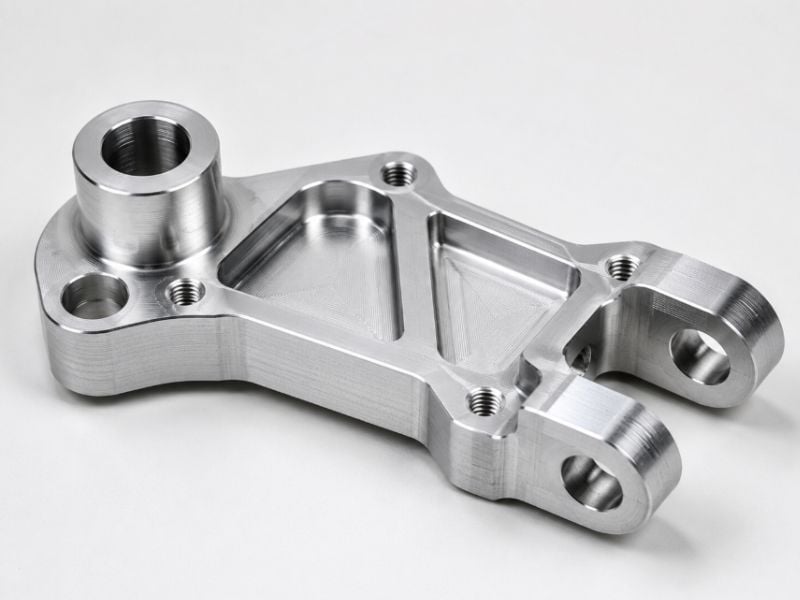
تُستخدم عملية الطحن الصاعد غالبًا في تصنيع المكونات الدقيقة التي تتطلب دقة عالية وأسطحًا ناعمة. وتشمل هذه المكونات الأقواس، والهياكل، والموصلات، ولوحات التثبيت، والأجزاء الميكانيكية المصممة حسب الطلب.
تصنيع القوالب والقطع
في صناعة القوالب، تُعد جودة السطح أمراً بالغ الأهمية. وتُستخدم عملية الطحن الصاعد لتشطيب التجاويف والخطوط والملامح والأسطح ثلاثية الأبعاد التي تتطلب سطحاً أملساً.
مكونات الطيران
تتطلب قطع غيار الطائرات عادةً دقة عالية، وجودة سطح موثوقة، وإزالة مواد متسقة. وتُستخدم عملية الطحن الصاعد بشكل شائع في عمليات التصنيع باستخدام الحاسوب (CNC) لمكونات الطائرات المصنوعة من الألومنيوم وغيرها من القطع الدقيقة.
قطع غيار السيارات
يمكن أن تستفيد مكونات السيارات مثل الهياكل المصنوعة من الألومنيوم، والأقواس، وأجزاء المحرك، والمكونات الهيكلية من عملية الطحن الصاعد عندما تكون جودة السطح وقابلية التكرار مهمة.
قطع بلاستيكية ومعدنية غير حديدية
تُعدّ عملية الطحن الصاعد مناسبة أيضاً للبلاستيك والنحاس الأصفر والنحاس الأحمر والمعادن غير الحديدية الأخرى. ومع ذلك، يُعدّ التحكم في الحرارة أمراً بالغ الأهمية، لا سيما عند تشكيل المواد البلاستيكية التي قد تلين أو تنصهر.
طحن صاعد لمواد مختلفة
تختلف استجابة المواد المختلفة لعملية الطحن الصاعد. يوضح الجدول أدناه دليلاً عاماً.
الخامة | هل عملية الطحن الصاعدة مناسبة؟ | ملاحظة |
الامونيوم | نعم | ممتاز لتشطيب الأسطح وإزالة الرقائق |
نحاس | نعم | ينتج قطعًا نظيفة وحوافًا ذات جودة عالية |
النحاس | نعم | يعمل بشكل جيد مع الأدوات الحادة والتغذية المناسبة |
البلاستيك | نعم | تشطيب جيد، ولكن يجب التحكم في الحرارة |
ستانلس ستيل | يعتمد | جيد للتشطيب، لكن يجب أن يكون الإعداد متيناً. |
التيتانيوم | يعتمد | يتطلب ذلك جهازًا مستقرًا ومعايير صحيحة |
الحديد الزهر | أحيانا | غير مناسب للجلود الخشنة |
الفولاذ المدلفن على الساخن | استخدم بحرص | قم بإزالة القشور أولاً أو استخدم طريقة التخشين المحافظة |
ينبغي استخدام هذا الجدول كنقطة انطلاق. ويعتمد القرار النهائي أيضاً على هندسة الأداة، وحالة الماكينة، ومعايير القطع، وتصميم القطعة.
تسلق الطحن مقابل الطحن التقليدي
على الرغم من أن هذه المقالة تركز على الطحن الصاعد، إلا أنه من المفيد فهم الفرق الأساسي بين الطحن الصاعد والطحن التقليدي.
عامل | تسلق الطحن | الطحن التقليدي |
اتجاه التغذية | نفس دوران القاطع | عكس اتجاه دوران القاطع |
تشكيل رقاقة | سميك إلى رقيق | رقيق إلى سميك |
الانتهاء من السطح | عادة أفضل | عادة ما تكون أكثر خشونة |
أداة الحياة | عادة أطول | عادة أقصر |
خطر رد الفعل العكسي | أكثر | أقل |
أفضل استخدام | التشطيب باستخدام الحاسوب (CNC) والإعدادات الثابتة | الطحن اليدوي أو الأسطح الخشنة |
بشكل عام، يفضل استخدام الطحن الصاعد في عمليات التصنيع والتشطيب الحديثة باستخدام آلات CNC، في حين أن الطحن التقليدي قد يكون أكثر أمانًا للآلات القديمة أو أسطح المواد الخشنة.
هل عملية الطحن الصاعد أفضل للتشطيب أم للتخشين؟
تُعدّ عملية الطحن الصاعدة أفضل عمومًا للتشطيب لأنها تُنتج أسطحًا أكثر نعومة، وتقلل الاحتكاك، وتُحسّن إزالة الرايش. كما أن تمريرة الطحن الصاعدة النهائية تُحسّن جودة السطح وتُساعد على تحقيق تحكم أدق في الأبعاد.
في عمليات التخشين، يُمكن استخدام تقنية الطحن الصاعد بفعالية على ماكينات CNC الصلبة. مع ذلك، عند تشكيل أسطح المواد الخشنة أو المتقشرة أو غير المستقرة، قد يكون الطحن التقليدي أكثر أمانًا في المرحلة الأولى. وتتمثل إحدى الاستراتيجيات الشائعة في استخدام طريقة تخشين متحفظة أولًا، ثم استخدام الطحن الصاعد في مرحلة التشطيب النهائية.
خاتمة
تُعدّ عملية الطحن الصاعد استراتيجية فعّالة في مجال التصنيع باستخدام الحاسوب (CNC)، حيث تُحسّن جودة السطح، وتُطيل عمر الأداة، وتُقلّل الحرارة، وتُسهّل إخراج الرايش. وهي مفيدة بشكل خاص في عمليات التشطيب، وتصنيع الألومنيوم، وإنتاج قطع CNC الدقيقة.
بالنسبة للتصنيع باستخدام الحاسب الآلي الحديث، غالبًا ما يكون الطحن الصاعد هو الطريقة المفضلة عندما تكون جودة السطح والدقة والكفاءة مهمة.
هل تحتاج إلى مساعدة في اختيار استراتيجية الطحن المناسبة لأجزاء CNC الخاصة بك؟ قم بتحميل رسوماتك أو اتصل بفريقنا الهندسي للحصول على مراجعة مجانية لإمكانية التصنيع.