
تُعدّ التجاويف السفلية في عمليات التصنيع باستخدام الحاسوب (CNC) تفاصيل تصميمية دقيقة، لكنها قد تؤثر بشكل كبير على السعر، ووقت التسليم، وسهولة التصنيع. تستطيع أداة القطع العادية قطع الجيوب، والفتحات، والثقوب، والملامح من اتجاه واضح. أما التجاويف السفلية، فتختلف لأن جزءًا منها يكون مخفيًا خلف جدار، أو حافة، أو نتوء. يجب أن تصل أداة القطع إلى ما وراء هذا العائق دون أن يصطدم جسم الأداة أو حاملها بالقطعة.
لا تُعدّ التجاويف السفلية سيئة بالضرورة، بل هي ضرورية في كثير من الأحيان لأخاديد حلقات منع التسرب، وحلقات التثبيت، وتخفيفات الخيوط، والوصلات المفصلية، والمنزلقات المتداخلة، وفتحات T، وتفاصيل منع التسرب، وخلوص التجميع. تكمن المشكلة في تصميم الميزة دون مراعاة الأدوات المتاحة، وسهولة الوصول إليها، والتفاوتات المسموح بها، أو الفحص. في هذه الحالة، قد تتطلب تفاصيل التصميم بمساعدة الحاسوب (CAD) البسيطة ظاهريًا قواطع خاصة، وإعدادات إضافية، وتصنيعًا خماسي المحاور، وتفريغًا كهربائيًا، أو مراجعة للتصميم قبل تحديد سعر دقيق لها.
يشرح هذا الدليل الأنواع الرئيسية لعمليات القطع السفلية في آلات CNC، والأدوات المستخدمة في تصنيعها، وقواعد الحجم العملية، ومحركات التكلفة، ومعلومات عرض الأسعار التي يحتاجها موردك.
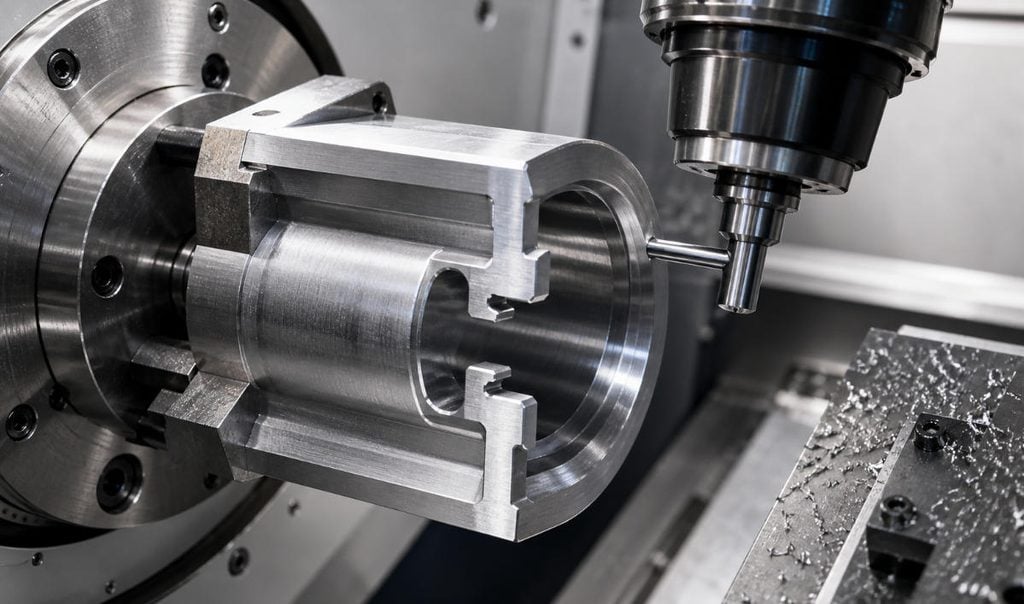
ما هو القطع السفلي في عمليات التصنيع باستخدام الحاسوب (CNC)؟
التجاويف السفلية هي نتوءات لا يمكن الوصول إليها بمسار أداة مستقيم قياسي. في عمليات التفريز، عادةً ما يكون القيد هو سهولة وصول الأداة. قد تحتاج حافة القطع إلى تشكيل جانب أو خلف النتوء بينما يمر ساق الأداة عبر فتحة ضيقة. في عمليات الخراطة، تظهر التجاويف السفلية غالبًا على شكل أخاديد تخفيف بالقرب من الأكتاف أو الخيوط أو مناطق منع التسرب أو عناصر التثبيت.
تشمل الأمثلة النموذجية أخدودًا داخليًا داخل تجويف، أو فتحة على شكل حرف T أسفل سطح، أو شكل ذيل حمامة، أو نصف قطر معكوس، أو تجويفًا خلف كتف ملولب. عند التسعير، لا يقتصر السؤال الأهم على إمكانية تشكيل الشكل الهندسي فحسب، بل يشمل أيضًا إمكانية تشكيله بدقة وموثوقية، وفحصه بوضوح، وتكراره بالكمية المطلوبة.
لماذا تُعدّ التخفيضات غير المباشرة مهمة للتصميم والتصنيع والتسعير؟
قد تبدو التجاويف السفلية بسيطة في برامج التصميم بمساعدة الحاسوب (CAD)، لكنها قد تُغيّر مسار التصنيع. قد يكون إنشاء أخدود مفتوح ضحل أمرًا بسيطًا إذا كان قاطع قياسي مناسبًا. أما إنشاء أخدود مماثل عميق داخل تجويف فقد يتطلب أداة ذات مدى وصول طويل، أو معدلات تغذية بطيئة، أو تجهيزات خاصة، أو عملية تصنيع مختلفة. لهذا السبب، ينبغي مراجعة التجاويف السفلية خلال مرحلة تصميم التصنيع باستخدام الحاسوب (DFM) ، وليس بعد إصدار الرسم.
قبل طلب عرض سعر، حدد ما إذا كان التجويف السفلي وظيفيًا أم مجرد تفصيل زائد في التصميم. يجب توثيق التجاويف السفلية الوظيفية، بينما يُفضل عادةً إزالة التجاويف السفلية غير الوظيفية أو توسيعها أو تبسيطها.
أنواع شائعة من عمليات القطع السفلية في ماكينات CNC
| نوع القطع السفلي | الاستخدام النموذجي | ملاحظة تشغيل |
|---|---|---|
| قطع سفلي على شكل حرف T | فتحات التثبيت، وميزات المشبك، والصواميل المنزلقة | عادةً ما يتم القطع باستخدام قاطع على شكل حرف T بعد فتح فتحة دخول مستقيمة. |
| وصلة تعشيق سفلية | منزلقات، قضبان تحديد المواقع، أسطح القفل | الأفضل عندما تتطابق الزاوية مع قاطع وصلة التعشيق القياسي، وغالبًا ما تكون 45 أو 60 درجة. |
| أخدود داخلي | حلقات دائرية، حلقات تثبيت، موانع تسرب، حلقات تثبيت | يمكن تشكيلها باستخدام قاطع شق أو خراطة باستخدام أداة حفر داخلي. |
| قصة شعر جانبية على شكل مصاصة | أنصاف أقطار معكوسة، ونقوش بارزة ممزوجة، وأسطح ثلاثية الأبعاد معقدة | مفيد للأشكال الهندسية المنحنية ولكنه حساس للانحراف وخطر الاصطدام. |
| تقويض النقش البارز | تخفيف لولبة الخيوط، خلوص الكتف، خلوص التجميع | غالباً ما يكون الأمر اقتصادياً إذا كان الغرض والتسامح واضحين. |
| ميزة مخفية في الجهة الخلفية | خطافات، مشابك، جيوب خفيفة الوزن، قنوات مخفية | قد يتطلب الأمر قلب القطعة، أو الوصول بزاوية، أو التشغيل الآلي بأربعة محاور، أو بخمسة محاور. |
تُعدّ وصلات T ووصلات التعشيق أكثر قابلية للتنبؤ عادةً نظرًا لتوافر مجموعات أدوات القطع القياسية. أما الجيوب المخفية والأقطار العكسية فهي أقل قابلية للتنبؤ لأن الأداة يجب أن تصل إلى جميع أجزاء الشكل الهندسي المحيط مع الحفاظ على الصلابة وتجنب الاصطدام.
الأدوات المستخدمة في تشكيل التجاويف السفلية
| أداة أو عملية | أفضل ل | الآثار المترتبة على التصميم |
|---|---|---|
| قاطعة فتحة على شكل حرف T | أخاديد على شكل حرف T وأكتاف غائرة | يحتاج إلى فتحة دخول واضحة ومساحة جانبية كافية. |
| القاطع تتوافق | ميزات القفل المائلة والانزلاق | يمكن أن تؤدي الزوايا غير القياسية إلى زيادة تكلفة الأدوات. |
| القاطع المصاصة | أنصاف أقطار معكوسة وتضاريس كروية | يتطلب ذلك محاكاة دقيقة لمسار الأداة وظروف قطع مستقرة. |
| قاطع مجرى المفتاح أو قاطع الفتحات | أخاديد جانبية وميزات حلقة التثبيت | يعمل بشكل أفضل عندما يتطابق عرض الأخدود مع أحجام القواطع القياسية. |
| أداة التخديد الداخلي | أخاديد محفورة داخل الثقوب | يحتاج إلى قطر تجويف كافٍ، ومدى وصول مناسب، ومساحة كافية لإخراج الرقائق. |
| أداة النموذج المخصص | ملفات تعريف خاصة أو إنتاج متكرر | يزيد ذلك من تكلفة الأدوات ولكنه قد يقلل من وقت الدورة عند الإنتاج بكميات كبيرة. |
| تشغيل بأربعة أو خمسة محاور | ميزات الوصول المسدودة أو المائلة | يحسّن الوصول ولكنه يزيد من تكلفة البرمجة والإعداد والتفتيش. |
الخيار الأقل تكلفة ليس بالضرورة هو الآلة الأكثر تطوراً. قد تكون تكلفة تصميم ثلاثي المحاور باستخدام قاطع T-slot قياسي أقل من تكلفة مسار أداة معقد بخمسة محاور. يعتمد اختيار الطريقة المناسبة على الهندسة والمادة والتفاوتات والتشطيب والكمية.
الأحجام القياسية وقواعد التصميم العملية
لا يوجد جدول مقاسات موحد لجميع أنواع القطع السفلية، لأن كل مورد يستخدم أدوات مختلفة. ومع ذلك، فإن القواعد التالية تُسهّل عملية تسعير وتصنيع القطع.
- استخدم عرض القطع القياسي. تتوفر قواطع الفتحات على شكل حرف T وقواطع الفتحات بشكل شائع عبر العديد من الأحجام المترية، ولكن قد تتطلب عروض الأخاديد العشوائية أدوات تم شراؤها أو طحنها حسب الطلب.
- حافظ على عمق معقول. كنقطة بداية، حافظ على عمق القطع السفلي قريبًا من ضعف عرض القاطع أو أقل منه قدر الإمكان. فالأشكال العميقة والضيقة تزيد من خطر الانحراف والكسر.
- أضف مساحة كافية للأدوات. يحتاج جسم القاطع وساقه وحامله إلى مساحة كافية. قد تجعل الجدران المحيطة الضيقة من المستحيل عملياً الحصول على شكل قابل للتشكيل.
- طابق زوايا وصلات التعشيق الشائعة. تُعدّ قواطع وصلات التعشيق بزاوية 45 درجة و60 درجة شائعة. أما الزوايا الخاصة فيجب تبرير استخدامها بناءً على وظيفتها.
- استخدم أنصاف أقطار داخلية أكبر. تتيح أنصاف الأقطار الأكبر أدوات أقوى، وتشطيبًا أفضل للسطح، ووقت دورة أقصر.
- لا تتجاوز حدود التسامح المسموح بها في ميزات التخليص. إذا كان القطع السفلي يمنع التداخل فقط، فتجنب وضع علامات دقيقة لا تؤثر على الوظيفة.
- حدد الغرض من الرسم. تساعد ملاحظات مثل "تخفيف الخلوص فقط" أو "أخدود الحلقة الدائرية، سطح الختم مهم" المورد على تقديم عرض أسعار صحيح.
هذه إرشادات للتسعير، وليست حدودًا ثابتة. بالنسبة للأجزاء الحساسة، يجب على المورد مراجعة ملف STEP، وإمكانية الوصول إلى أداة القطع، والرسم قبل بدء الإنتاج.
كيف تؤثر التجاويف السفلية على تكلفة التصنيع باستخدام الحاسوب (CNC)
يؤدي استخدام تقنية القطع السفلي إلى زيادة التكلفة عند إضافة أدوات خاصة، أو عمليات إعداد إضافية، أو إبطاء عملية التشغيل، أو صعوبة الفحص. قد يظل تصنيع القطعة ممكناً، لكن العملية تصبح أقل مباشرة.
- أدوات خاصة: قد تؤدي قواطع المصاصات وأدوات تشكيل الفتحات ذات المدى الطويل وأدوات التشكيل المخصصة إلى زيادة التكلفة ووقت التسليم.
- مدى وصول الأداة: من المرجح أن تهتز الأدوات الطويلة أو الرفيعة، مما يؤدي إلى ظهور ضوضاء أو علامات أدوات أو أبعاد غير متناسقة.
- إعدادات إضافية: إذا كان يجب قلب الجزء أو إعادة تثبيته، فإن وقت الإعداد ومخاطر المحاذاة تزداد.
- اختيار الجهاز: قد يتطلب الأمر استخدام 4 محاور أو 5 محاور أو EDM أو تجهيزات مخصصة للهندسة المخفية.
- المادة: الفولاذ المقاوم للصدأ والتيتانيوم والفولاذ المقوى والسبائك المقاومة للحرارة تجعل التجاويف السفلية أكثر صلابة من الألومنيوم أو النحاس الأصفر.
- صقل الأسطح: يُعدّ عمل أخدود التخليص المخفي أسهل من عمل أخدود مانع للتسرب مصقول أو عمل قطع تجميلي.
- التفتيش: قد تحتاج الأخاديد الداخلية إلى مقاييس خاصة، أو تخطيط باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد، أو اختبار وظيفي.
إذا كانت الميزانية مهمة، فاسأل عما إذا كان تغيير بسيط في التصميم الهندسي يُمكن أن يحافظ على نفس الوظيفة باستخدام أداة قياسية. لمزيد من المعلومات حول التكاليف، راجع مقالنا حول تقليل صعوبة وتكاليف عمليات التصنيع المعقدة باستخدام الحاسوب (CNC).
كيفية تقليل تكلفة التخفيضات غير المباشرة
أفضل عملية قطع سفلي هي تلك التي تؤدي وظيفتها باستخدام أدوات ثابتة وفحص دقيق. استخدم هذه التغييرات التصميمية قبل إصدار القطعة لطلب عرض سعر:
- افتح الخاصية إذا كان الجدار المحيط غير فعال.
- قسّم الجزء إلى قطعتين إذا كانت هناك ميزة مخفية تجعل عملية التصنيع صعبة للغاية.
- اضبط العرض أو نصف القطر أو الزاوية لتتوافق مع هندسة القاطع القياسية.
- قم بزيادة مساحة الوصول حول القاطع والحامل.
- انقل الميزة إلى اتجاه يمكن تشكيله في إعداد عادي.
- تخفيف التفاوتات المسموح بها على الأسطح غير الحرجة.
- حدد طريقة فحص عملية قبل الإنتاج.
بالنسبة للتجميعات الدقيقة، راجع التجاويف السفلية جنبًا إلى جنب مع تفاوتات التصنيع باستخدام الحاسوب . قد يصبح الأخدود الذي يسهل صنعه عند ±0.10 مم مكلفًا عند ±0.02 مم، خاصةً إذا كان عميقًا أو داخليًا أو يصعب قياسه.
ما يجب إرساله للحصول على عرض سعر لتصنيع القطع السفلي باستخدام آلة CNC
تساعد حزمة عروض الأسعار الواضحة فريق الهندسة على اختيار العملية المناسبة قبل تحديد السعر. أرسل نموذجًا ثلاثي الأبعاد ورسمًا ثنائي الأبعاد. يوضح النموذج الشكل الهندسي، بينما يشرح الرسم الوظيفة، والتفاوتات المسموح بها، والمواد، والتشطيب، ومتطلبات الفحص.
| بنود عرض الأسعار | لماذا يهم |
|---|---|
| ملف الخطوة | يوضح الوصول، ومخاطر الاصطدام، وتسلسل التشغيل الآلي. |
| رسم تقنى _ رسم عن طريق الكمبيوتر | يحدد الأبعاد الحرجة، والتفاوتات، والتشطيب، والمواد، والملاحظات. |
| أبعاد القطع السفلي | يؤثر كل من العرض والعمق ونصف القطر والزاوية وقطر التجويف والمسافة بين الجدار على الأدوات. |
| الغرض الوظيفي | يوضح ما إذا كانت الميزة مخصصة للتخليص، أو الختم، أو التثبيت، أو الانزلاق، أو المظهر. |
| المواد والانتهاء | التأثير على اختيار القاطع، ومعدلات التغذية، وإزالة النتوءات، والطلاء، والفحص. |
| الكمية | يحدد ما إذا كان استخدام الأدوات القياسية أو الأدوات المخصصة هو الخيار الأنسب. |
| متطلبات التفتيش | يمنع النزاعات حول كيفية التحقق من الهندسة المخفية. |
إذا لم تكن متأكدًا من الأبعاد التي يجب ذكرها، فصف كيفية عمل الميزة في التجميع. ملاحظة مثل "يحتفظ الأخدود الداخلي بحلقة منع التسرب؛ قطر منع التسرب بالغ الأهمية" تُعطي الفني توجيهًا مفيدًا. يمكنك أيضًا مراجعة دليلنا حول إعداد الملفات لعرض أسعار التصنيع باستخدام الحاسوب (CNC).
هل يمكن تشكيل التجاويف السفلية باستخدام ماكينة CNC ثلاثية المحاور؟
نعم، يمكن تشكيل العديد من التجاويف السفلية باستخدام ماكينة CNC ثلاثية المحاور إذا كان بإمكان أداة القطع الدخول إلى التجويف وكان هناك خلوص كافٍ. ومن الأمثلة الشائعة على ذلك: الفتحات على شكل حرف T، والأخاديد الجانبية، والقطع التخفيفية. أما إذا كان التجويف محجوبًا بالهندسة المحيطة، فقد يكون استخدام ماكينة رباعية أو خماسية المحاور أكثر جدوى.
هل قصات الشعر القصيرة من الجوانب مكلفة دائماً؟
لا. قد لا يُضيف تجويف تخفيف الضغط القياسي ذو الوصول المفتوح تكلفةً تُذكر. أما التجاويف السفلية فتُصبح مُكلفةً عندما تكون عميقةً أو ضيقةً أو غير قياسيةٍ أو يصعب فحصها أو تقع في مكانٍ لا يُمكن للقاطع الوصول إليه بأمان. كما أن الكمية مهمةٌ أيضاً: فقد لا تُناسب الأدوات المُخصصة نموذجاً أولياً واحداً، ولكنها قد تكون مُجديةً للإنتاج المُتكرر.
قائمة التحقق النهائية لتصميم القطع السفلي باستخدام تقنية CNC
- هل القطع السفلي ضروري للوظيفة أو التجميع أو الإحكام أو التثبيت؟
- هل يمكن فتح الميزة أو تبسيطها أو نقلها؟
- هل يتوافق مع قاطع T-slot القياسي، أو قاطع ذيل الحمام، أو قاطع الفتحات، أو قاطع المصاصة؟
- هل هناك مساحة كافية لجسم القاطع وحامله؟
- هل تم تحديد العرض والعمق ونصف القطر والزاوية بشكل واضح؟
- هل تقتصر التفاوتات الدقيقة على الأسطح الوظيفية؟
- هل يمكن فحص الجزء السفلي باستخدام الأدوات أو المقاييس العادية؟
- هل تشمل المتطلبات المواد والتشطيب والكمية والفحص؟
تُصبح عمليات القطع السفلية في ماكينات CNC قابلةً للتحكم عند تصميمها مع مراعاة سهولة التصنيع. يُمكن لتغيير بسيط في سهولة الوصول إلى أداة القطع، أو عرض الأخدود، أو نصف قطره، أو التفاوت المسموح به، أن يُحوّل ميزةً صعبةً إلى تفصيلٍ مُصنّعٍ بدقةٍ عالية. إذا كان مشروعك القادم يتضمن قطعًا سفلية، فأرسل ملف STEP الخاص بك والرسم الفني إلى فريق خدمات ماكينات CNC في Easiahome لمراجعة إمكانية التصنيع والحصول على عرض سعر عملي.





