Qalxma frezləmə müasir CNC emalında ən çox istifadə edilən frezləmə strategiyalarından biridir. Düzgün tətbiq edildikdə, səthin yaxşılaşdırılmasına, alətin ömrünü uzatmağa, kəsmə istiliyini azaltmağa və daha dəqiq işlənmiş hissələrin istehsalına kömək edə bilər. Bir çox CNC tətbiqləri, xüsusən də bitirmə əməliyyatları və alüminium emalı üçün dırmaşma frezləmə tez-tez üstünlük verilən üsuldur.
Lakin, dırmaşma frezerləmə hər dəzgah, material və ya kəsmə şəraiti üçün uyğun deyil. Bu, sərt quraşdırma, sabit iş tutumu və əks zərbənin düzgün idarə olunmasını tələb edir. Əgər dəzgah və ya qurğu kifayət qədər sabit deyilsə, dırmaşma frezerləmə alətin tutulmasına, titrəməsinə, səs-küyünə və ya ölçü xətalarına səbəb ola bilər.
Bu təlimatda dırmaşma frezesinin nə olduğu, necə işlədiyi, əsas üstünlükləri və məhdudiyyətləri, eləcə də CNC emalında nə vaxt istifadə edilməli olduğu izah olunur.
Climb Freze nədir?
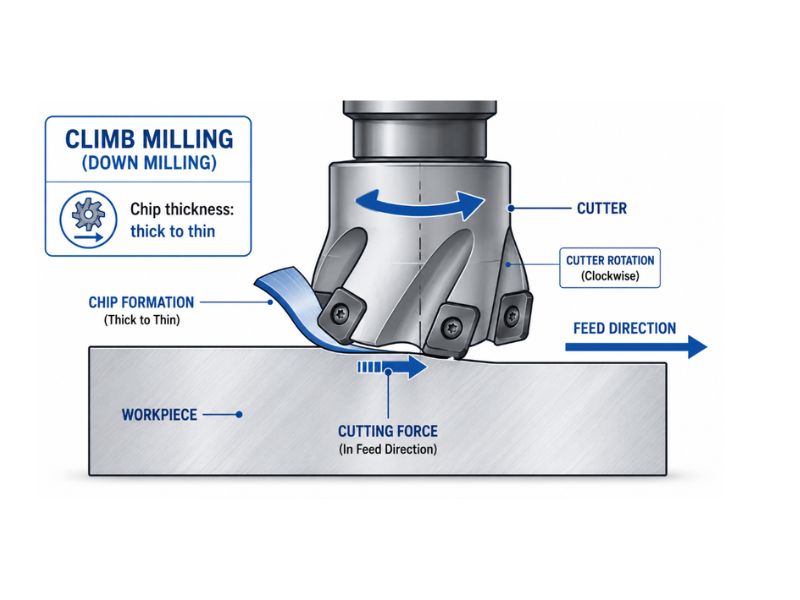
Qalxma frezləmə, həmçinin aşağı frezləmə kimi də tanınır, kəsici alətin iş parçasının qidalanması ilə eyni istiqamətdə fırlandığı bir frezləmə prosesidir. Bu kəsmə üsulunda, kəsici materialı çıxararkən iş parçası boyunca "dırmaşır".
Qalxma frezləməsində, kəsici kənar materiala maksimum yonqar qalınlığında daxil olur və demək olar ki, sıfır yonqar qalınlığı ilə çıxır. Bu qalından nazik yonqar əmələ gəlməsi, dırmaşma frezləməsinin daha hamar bir səth örtüyü yaratmasının və alət aşınmasını azaltmasının əsas səbəblərindən biridir.
Sadə bir tərif belədir:
Qalxma frezeleme, kəsicinin fırlanmasının iş parçasının qidalanması ilə eyni istiqamətdə hərəkət etdiyi və kəsicinin materialdan çıxdığı zaman qalınlaşıb daha incələşən bir yonqar əmələ gətirdiyi bir emal prosesidir.
Bu kəsmə əməliyyatı, kəsicinin qidalanma istiqamətinə qarşı fırlandığı və yonqarın qalınlaşmadan əvvəl incəlməyə başladığı ənənəvi frezedən fərqlidir.
Dırmaşma Frezesi Necə İşləyir?
Qalxma frezləməsini başa düşmək üçün kəsicinin fırlanması, qidalanma istiqaməti və yonqar əmələ gəlməsi arasındakı əlaqəyə baxmaq vacibdir.
Qalxma frezləməsində kəsici iş parçasının verildiyi istiqamətdə fırlanır. Kəsici kənar materialla təmasda olduqda, maksimum yonqar qalınlığında dərhal güclü bir kəsik əldə edilir. Daha sonra kəsici kənar materialdan keçdikcə və kəsikdən çıxdıqca yonqar daha incə olur.
Prosesi bir neçə addımda izah etmək olar:
- Kəsici qidalandırıcı ilə eyni istiqamətdə fırlanır.
- Kəsici kənar iş parçasına maksimum yonqar qalınlığında daxil olur.
- Kəsmə zamanı çip tədricən incələşir.
- İstilik çip tərəfindən aparılır.
- Taxta yonqarlar kəsicinin qarşısında məcburi şəkildə deyil, arxasına itələnir.
- Kəsici qüvvə iş parçasını və ya masanı kəsiciyə doğru çəkməyə meyllidir.
Kəsici materiala sürtünmək əvəzinə dərhal kəsməyə başladığı üçün dırmaşma freze sürtünməni və istiliyi azalda bilər. Bu, alətin kənarını qorumağa və işlənmiş hissənin səth keyfiyyətini yaxşılaşdırmağa kömək edir.
Dırmaşma Frezesinin Əsas Xüsusiyyətləri
Dırmaşma frezeleme bir neçə müəyyənedici xüsusiyyətə malikdir:
- Kəsicinin fırlanması və qidalanma istiqaməti eynidir.
- Çip qalından nazikə doğru əmələ gəlir.
- Kəsici hissə materiala dərhal toxunur.
- Kəsimin əvvəlində sürtünmə daha az olur.
- Çipslər adətən kəsicinin arxasına itələnir.
- Çox vaxt daha yaxşı bir səth örtüyü yaradır.
- Sərt bir maşın və sabit bir iş tutumu tələb edir.
- Köhnə əl ilə işləyən maşınlarda əks reaksiya problemləri yarada bilər.
Bu xüsusiyyətlər, əks zərbənin idarə olunduğu və maşın quruluşunun kəsmə qüvvələrinə tab gətirmək üçün kifayət qədər sərt olduğu müasir CNC emalı üçün dırmaşma frezesini xüsusilə uyğun edir.
Climb Frezelemenin üstünlükləri
CNC emalı üçün dırmaşma frezeləmə bir sıra vacib üstünlüklər təklif edir. Bu üstünlüklər onun dəqiq hissələr, bitirmə keçidləri və yüksək keyfiyyətli işlənmiş səthlər üçün geniş istifadə olunmasının əsas səbəbidir.
Daha yaxşı Səthi Bitirmə
Dırmaşma frezinin ən böyük üstünlüklərindən biri səthin yaxşılaşdırılmasıdır. Yonluq əvvəlcə qalınlaşıb daha incəldiyi üçün kəsici kənar materialı daha təmiz şəkildə kəsir. Daha az sürtünmə və yonqunun yenidən kəsilmə ehtimalı daha azdır.
Bir çox tətbiqdə, dırmaşma frezesi ənənəvi freze ilə müqayisədə daha az görünən alət izi qoyur. Bu, təmiz görünüş, sıx səth örtüyü tələbləri və ya son tamamlama keçidləri tələb edən hissələr üçün yaxşı seçimdir.
Aerokosmik, avtomobil, tibbi cihazlar, robototexnika və istehlak məhsullarında istifadə olunan CNC emal olunmuş hissələr üçün səth keyfiyyəti ölçü dəqiqliyi qədər vacib ola bilər. Quraşdırma düzgün idarə edildikdə, dırmaşma frezeləmə hər ikisinə nail olmağa kömək edir.
Daha uzun alət ömrü
Qalxma frezləmə də alətin ömrünü yaxşılaşdıra bilər. Kəsici iş parçasının səthinə sürtünmək əvəzinə, əsl yonqarla başladığı üçün alətin girişində daha az sürtünmə olur. Daha az sürtünmə adətən daha az istilik, daha az kənar aşınması və daha sabit kəsmə prosesi deməkdir.
Qalınlıqdan nazikliyə doğru qırıq əmələ gəlməsi, həmçinin qırıqla birlikdə daha çox istiliyin çıxmasına imkan verir. Bu, kəsici kənardakı istilik gərginliyini azaltmağa kömək edir.
Alüminium, pirinç, plastik və digər qeyri-dəmir materialları emal edən emalatxanalar üçün dırmaşma freze alətlərin dəyişdirilməsi tezliyini azaltmağa və istehsal səmərəliliyini artırmağa kömək edə bilər.
Aşağı Kəsmə İstiliyi
İstilik alətlərin aşınmasının, zəif səth örtüyünün və ölçülü qeyri-sabitliyin əsas səbəblərindən biridir. Qalxma frezləmə istiliyi azaltmağa kömək edir, çünki kəsici kənar materiala effektiv şəkildə yapışır və yonqarlar istiliyi kəsmə zonasından uzaqlaşdırır.
Bu, xüsusilə plastik və ya yumşaq metallar kimi istiliyə həssas materialların emalı zamanı faydalıdır. Həddindən artıq istilik plastik hissələrin əriməsinə, alüminium qırıntılarının kəsiciyə yapışmasına və ya hissələrin nazikləşməsinə səbəb ola bilər.
Düzgün soyuducu maye, yağlama və ya hava üfürməsi ilə dırmaşma frezləmə kəsmə zonasını daha təmiz və sərin saxlaya bilər.
Daha Yaxşı Çip Boşaldılması
Qalxma frezləməsində yonqarlar adətən kəsicinin arxasına yönəldilir. Bu, yonqarların kəsici kənar tərəfindən yenidən kəsilməsinin qarşısını almağa kömək edir.
Taşların yenidən kəsilməsi işlənmiş səthi cıza, alətə zərər verə və kəsmə istiliyini artıra bilər. Taşların boşaldılmasını yaxşılaşdırmaqla, dırmaşma frezləmə daha yaxşı səth keyfiyyətini və daha sabit emal performansını qorumağa kömək edir.
Bu, xüsusilə yarıqların açılması, cibləşdirilməsi, kontur frezeleme və çip nəzarətinin vacib olduğu yüksək sürətli CNC emalında faydalıdır.
İşin sərtləşməsinin azaldılması
Qalxma frezləmə müəyyən materiallarda iş sərtləşməsini azalda bilər, çünki kəsici kənar səthə sürtünmək əvəzinə dərhal kəsməyə başlayır. Bu, paslanmayan polad, nikel ərintiləri və ya sürtünmə və istiliyə məruz qaldıqda sərtləşə bilən digər metallar kimi materialları emal edərkən vacibdir.
İş sərtləşdikdə, növbəti kəsmə keçidi çətinləşir, alətin aşınması artır və səthin keyfiyyəti aşağı düşə bilər. Nəzarətli dırmaşma frezləmə strategiyası uyğun şəraitdə bu riski azaltmağa kömək edə bilər.
Passları bitirmək üçün daha yaxşıdır
Daha hamar səthlər və daha sabit ölçülər əldə edə bildiyinə görə, dırmaşma frezerləmə üsulu adətən bitirmə əməliyyatları üçün istifadə olunur. Yüngül dırmaşma frezerləmə üsulu kobud işləmə zamanı qalan kiçik alət izlərini aradan qaldıra və hissənin son görünüşünü yaxşılaşdıra bilər.
Dəqiq CNC komponentləri üçün, daha yaxşı dəqiqlik və səth keyfiyyətinə nail olmaq üçün tez-tez son konturlama və ya profilləmə əməliyyatında dırmaşma frezeleme istifadə olunur.
Dırmaşma Frezesinin Dezavantajları və Məhdudiyyətləri
Qalxma frezerinin bir çox üstünlükləri olsa da, bəzi riskləri də var. Xüsusilə köhnə maşınlarda və ya qeyri-sabit qurğularda həmişə ən təhlükəsiz və ya ən yaxşı seçim deyil.
Əks təsir riski
Arxa zərbə dırmaşma frezerində ən vacib problemlərdən biridir. Kəsici iş parçasını və ya dəzgah masasını kəsiyə çəkməyə meylli olduğundan, dəzgahın qidalandırma sistemindəki hər hansı bir boşluq qəfil hərəkətə səbəb ola bilər.
Köhnə əl ilə işləyən frezer dəzgahlarında bu təhlükəli ola bilər. Kəsici hissəni tuta, masanı irəli çəkə və nəzarətsiz kəsik yarada bilər. Bu, alətə zərər verə, hissəni xarab edə və hətta təhlükəsizlik riskləri yarada bilər.
Müasir CNC maşınları adətən əks zərbə kompensasiyası və sərt sürücü sistemlərinə malikdir, bu da dırmaşma frezesini daha təhlükəsiz və daha proqnozlaşdırıla bilən edir.
Alət Tutma
Kəsici materiala maksimum yonqar qalınlığında daxil olduğundan, dırmaşma frezeleme ənənəvi frezelemeden daha aqressiv hiss oluna bilər. Kəsimin dərinliyi çox ağırdırsa, alət kütdürsə və ya armatur zəifdirsə, kəsici iş parçasını tuta bilər.
Alətin tutulması səs-küyə, səthin keyfiyyətsiz işləməsinə, alətin qırılmasına və ya ölçü xətalarına səbəb ola bilər. Bunun qarşısını almaq üçün maşinistlər düzgün sürət ötürmələrindən, iti alətlərdən və möhkəm iş tutucusundan istifadə etməlidirlər.
Daha yüksək maşın sərtliyi tələbi
Qalxma frezləmə sərt dəzgah, sabit mil, etibarlı armatur və idarə olunan alət yolu tələb edir. Dəzgahın quruluşu zəifdirsə və ya hissə möhkəm tutulmursa, kəsmə qüvvəsi hərəkətə və ya titrəməyə səbəb ola bilər.
Bu, xüsusilə nazik divarlı hissələr, uzun iş parçaları, kiçik diametrli alətlər və dərin kəsiklər üçün vacibdir. Bu hallarda, hətta kiçik əyilmə belə son ölçülərə təsir göstərə bilər.
Kobud və ya qabıqlı səthlər üçün ideal deyil
Qalxma frezeləmə həmişə kobud və ya sərt xarici təbəqələri olan materiallar üçün ən yaxşı seçim deyil. Misal üçün, isti yayılmış polad, tökmə, döymə, oksidləşmiş səthlər və pulcuqlu materialları göstərmək olar.
Kəsici maksimum yonqar qalınlığında daxil olduğundan, sərt səth təbəqəsinə aqressiv şəkildə dəyə bilər. Bu, kəsici kənarı yonar və ya alətin ömrünü azalda bilər. Bu hallarda, ilk kobudluq keçidi üçün ənənəvi frezerləmə daha təhlükəsiz ola bilər, dırmaşma frezerləmə isə sonradan bitirmə üçün istifadə edilə bilər.
Mümkün Vibrasiya və ya Çatlama
Əgər quraşdırma sabit deyilsə, dırmaşma frezləməsi səs-küyə səbəb ola bilər. Səs-küy hissədə görünən izlər buraxa, alətin ömrünü qısalda və emal dəqiqliyini azalda bilər.
Ümumi səbəblərə zəif armatur, həddindən artıq radial birləşmə, alətin həddindən artıq sallanması, alətin pis vəziyyəti və ya səhv kəsmə parametrləri daxildir. Kəsmə dərinliyinin azaldılması, işin yaxşılaşdırılması və daha iti alətdən istifadə problemi həll etməyə kömək edə bilər.
Qalxma Frezeleme Nə Zaman İstifadə Etməlisiniz?
Emal şərtləri sabit olduqda və məqsəd təmiz bir nəticə, səmərəli kəsmə və daha uzun alət ömrü əldə etmək olduqda dırmaşma freze yaxşı seçimdir.
Aşağıdakı hallarda dırmaşma frezeleme istifadəsini nəzərdən keçirməlisiniz:
- Müasir bir CNC maşınından istifadə edirsiniz.
- Maşın minimal əks reaksiyaya malikdir.
- İş parçası etibarlı şəkildə sabitlənmişdir.
- Quruluş sərt və sabitdir.
- Hamar bir səth örtüyünə ehtiyacınız var.
- Finiş ötürməsini yerinə yetirirsiniz.
- Siz alüminium, pirinç, mis və ya plastik emal edirsiniz.
- Daha yaxşı çip boşaltmaq istəyirsiniz.
- Alət aşınmasını azaltmaq istəyirsiniz.
- Siz dəqiq CNC hissələri emal edirsiniz.
Bir çox CNC emalatxanaları üçün dırmaşma frezeleme, bitirmə əməliyyatları və dəmir olmayan materialların emalı üçün standart seçimdir.
Dırmaşma Frezelemesindən Nə Zaman Çəkinməlisiniz?
Dəzgah, material və ya qurğu kəsmə qüvvələrini düzgün şəkildə idarə edə bilmədikdə, dırmaşma frezindən ehtiyatla istifadə edilməli və ya istifadə edilməməlidir.
Aşağıdakı hallarda dırmaşma frezelemesindən çəkinməli və ya məhdudlaşdırmalısınız:
- Maşın, nəzərəçarpacaq dərəcədə əks təsirə malik köhnə bir əl frezesidir.
- İş yeri boş və ya qeyri-sabitdir.
- Material sərt pulcuqlu və ya kobud tökmə qabığına malikdir.
- Kəsik ağır və kəsiklidir.
- Hissə nazik, elastik və ya zəif dəstəklənir.
- Alət iş parçasına çəkilməyə meyllidir.
- Maşında sərtlik yoxdur.
- Quraşdırma səs-küy və ya titrəmə yaradır.
Bu şəraitdə, xüsusən də sərt xarici təbəqələri kobud şəkildə təmizləmək və ya çıxarmaq üçün ənənəvi freze daha təhlükəsiz ola bilər.
Qalxma Freze Tətbiqləri
Dırmaşma frezeleme, səth keyfiyyətini, dəqiqliyi və alət performansını artıra biləcəyi üçün bir çox CNC emal sənayesində istifadə olunur.
CNC Alüminium Emalı
Alüminium, dırmaşma freze üçün ən çox yayılmış materiallardan biridir. Bu proses təmiz bir səth örtüyü yaratmağa kömək edir, qırıntıların boşalmasını yaxşılaşdırır və düzgün alət və soyuducu istifadə edildikdə yığılmış kənarları azaldır.
Həssas CNC hissələri
Qalxma frezləmə üsulu tez-tez sıx toleranslar və hamar səthlər tələb edən dəqiq komponentlər üçün istifadə olunur. Bunlara mötərizələr, korpuslar, birləşdiricilər, montaj lövhələri və xüsusi mexaniki hissələr daxildir.
Kalıp və Qəlib Emalı
Qəlib və qəlib işlərində səth keyfiyyəti çox vacibdir. Qalxma frezesi, hamar bir örtük tələb olunan boşluqların, konturların, profillərin və 3D səthlərin tamamlanması üçün faydalıdır.
Aerokosmik komponentlər
Aerokosmik hissələr tez-tez yüksək dəqiqlik, etibarlı səth keyfiyyəti və materialın ardıcıl şəkildə çıxarılmasını tələb edir. Qalxma frezeleme, alüminium aerokosmik komponentlərinin və digər dəqiq hissələrin CNC emalında geniş istifadə olunur.
Avtomobil hissələri
Səth keyfiyyəti və təkrarlanma qabiliyyəti vacib olduqda, alüminium korpuslar, mötərizələr, mühərrik hissələri və struktur komponentləri kimi avtomobil komponentləri dırmaşma frezesindən faydalana bilər.
Plastik və Dəmirsiz Metal Hissələri
Qalxma frezeleme üsulu plastik, pirinç, mis və digər əlvan metallar üçün də uyğundur. Bununla belə, xüsusilə yumşala və ya əriyə bilən plastik materiallar emal edilərkən istilik nəzarəti vacibdir.
Müxtəlif Materiallar üçün Qalxma Frezesi
Müxtəlif materiallar dırmaşma frezesinə fərqli reaksiya verir. Aşağıdakı cədvəldə ümumi təlimat verilmişdir.
Material | Qalxma Freze Uyğundurmu? | Qeydlər |
Alüminium | bəli | Səthi bitirmə və qırıntıların boşaldılması üçün əladır |
sarı mis | bəli | Təmiz kəsiklər və keyfiyyətli kənarlar yaradır |
Mis | bəli | Kəskin alətlər və düzgün yem ilə yaxşı işləyir |
Plastik | bəli | Yaxşı nəticə, amma istiliyə nəzarət edilməlidir |
Paslanmaz polad | Bağlıdır | Bitirmə üçün yaxşıdır, amma quraşdırma sərt olmalıdır |
Titanium | Bağlıdır | Sabit maşın və düzgün parametrlər tələb olunur |
Çuqun | Bəzən | Kobud tökmə dərisi üçün ideal deyil |
İsti haddelenmiş polad | Diqqətlə istifadə edin | Əvvəlcə miqyası çıxarın və ya mühafizəkar kobudluqdan istifadə edin |
Bu cədvəl başlanğıc nöqtəsi kimi istifadə olunmalıdır. Son qərar həmçinin alətin həndəsəsindən, dəzgahın vəziyyətindən, kəsmə parametrlərindən və hissənin dizaynından asılıdır.
Climb Freze və Adi Frezeleme
Bu məqalə dırmaşma frezerinə diqqət yetirsə də, dırmaşma frezeri ilə ənənəvi frezer arasındakı əsas fərqi anlamaq faydalıdır.
Faktor | Climb Freze | Adi Frezeleme |
Yem istiqaməti | Kəsici fırlanması ilə eyni | Kəsici fırlanmasının əksinə |
Çiplərin formalaşması | Qalından nazikə | İncədən qalına |
Surface Finish | Adətən daha yaxşı | Adətən daha kobud |
Alət Ömrü | Adətən daha uzun | Adətən daha qısadır |
Əks təsir riski | Ali | Aşağı |
Ən yaxşı istifadə | CNC bitirmə və sabit quraşdırma | Əl ilə freze və ya kobud səthlər |
Ümumiyyətlə, müasir CNC emalı və bitirmə keçidləri üçün dırmaşma frezesinə üstünlük verilir, köhnə maşınlar və ya kobud material səthləri üçün isə ənənəvi freze daha təhlükəsiz ola bilər.
Dırmaşma Frezesi İşlənmə və ya Kobudluq üçün Daha Yaxşıdır?
Daha hamar səthlər yaratdığı, sürtünməni azaltdığı və qırıntıların boşaldılmasını yaxşılaşdırdığı üçün dırmaşma frezesi ümumiyyətlə bitirmə üçün daha yaxşıdır. Son dırmaşma frezesi səth keyfiyyətini yaxşılaşdıra və daha sərt ölçülü nəzarətə nail olmağa kömək edə bilər.
Kobud emal üçün dırmaşma frezeleme sərt CNC maşınlarında da təsirli ola bilər. Lakin, kobud, qabarıq və ya qeyri-sabit material səthləri emal edərkən, ilk keçid üçün ənənəvi frezeleme daha təhlükəsiz ola bilər. Ümumi strategiya əvvəlcə mühafizəkar kobud emal metodundan istifadə etmək, sonra isə son tamamlama keçidi üçün dırmaşma frezelemesindən istifadə etməkdir.
Nəticə
Qalxma frezləmə, səthi yaxşılaşdıra, alətin ömrünü uzada, istiliyi azalda və daha yaxşı çip boşalmasını dəstəkləyə bilən təsirli bir CNC emal strategiyasıdır. Xüsusilə bitirmə keçidləri, alüminium emalı və dəqiq CNC hissələri üçün faydalıdır.
Müasir CNC emalı üçün, səth keyfiyyəti, dəqiqliyi və səmərəliliyi vacib olduqda, dırmaşma frezeleme tez-tez üstünlük verilən üsuldur.
CNC hissələriniz üçün düzgün freze strategiyasını seçməkdə köməyə ehtiyacınız var? Çertyojlarınızı yükləyin və ya pulsuz istehsal qabiliyyətinə dair rəy üçün mühəndislik qrupumuzla əlaqə saxlayın.