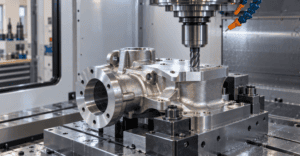
La fosa per inversió crea formes complexes properes a la seva forma final. El mecanitzat CNC aporta les característiques seleccionades a les dimensions i condicions superficials necessàries per al muntatge. Per obtenir resultats consistents, planifiqueu conjuntament els marges de mecanitzat, la localització de les dades i la inspecció.
Quines característiques necessiten mecanitzat CNC?
La fosa de inversió pot produir geometries detallades i un bon acabat superficial tal com es va fosar, però potser no compleix totes les necessitats de la peça pel que fa a mida, planitud, posició del forat o acabat superficial. El mecanitzat s'utilitza habitualment en elements que localitzen, segellen, mouen o connecten amb altres components.
Exemples típics inclouen cares de muntatge, superfícies de segellat, seients de coixinets, forats de precisió, forats roscats i interfícies d'acoblament. Aquestes característiques poden requerir toleràncies més ajustades o superfícies més llises que les que el procés de fosa pot proporcionar de manera fiable.
El primer pas de planificació és distingir les superfícies tal com estan foses de les superfícies mecanitzades . Una superfície pot romandre tal com està fosa quan el seu acabat i la variació dimensional no afecten l'ajust o la funció. Una superfície s'ha de mecanitzar quan ha de complir una mida, tolerància geomètrica o requisit d'acabat específics.
Aquesta distinció afecta més que el pressupost de mecanitzat. Determina on s'ha de deixar el material a la peça de fosa, com es col·locarà la peça en un dispositiu de fixació i quines característiques s'han de mesurar a cada etapa de producció. Si la funció d'una característica és incerta, cal aclarir-ne el paper abans d'assignar una tolerància ajustada o un requisit de mecanitzat.
Establiment de la tolerança de mecanitzat
Una sobrecàrrega de mecanitzat és el material que queda en una peça de fosa perquè una eina de tall pugui produir la superfície acabada. Ha de ser suficient per netejar la superfície de la fosa i aconseguir la geometria especificada. No s'ha de triar com una quantitat genèrica per a cada superfície o peça.
La tolerança depèn de factors com la mida i la forma de la fosa, el material, la variació del procés, l'estat de la superfície i la configuració del mecanitzat. La ubicació de la superfície respecte a les dades de fosa també importa. Una peça pot tenir prou material de mitjana, però encara tenir-ne massa poc en una àrea local si la peça en brut es desplaça o varia durant la fosa.
Una sobrecàrrega insuficient pot deixar pegats de la superfície original de fosa en una peça que estava destinada a ser mecanitzada completament. També pot impedir que un forat o una cara arribi a la mida o l'acabat requerits. Una sobrecàrrega excessiva significa més material a eliminar, un temps de mecanitzat més llarg i un major ús d'eines. També pot ser un problema quan el tall exposa la porositat o deixa una paret més prima del previst.
La sobrecàrrega s'ha de considerar superfície per superfície. Per exemple, una cara de muntatge pot necessitar material en un costat, mentre que un forat pot necessitar una estratègia de sobrecàrrega diferent per garantir que es netegi al voltant de tota la seva circumferència. Un dibuix ha d'aclarir quines característiques es mecanitzaran i quines dimensions o toleràncies acabades s'apliquen. Quan s'utilitzen toleràncies generals de fosa i graus de sobrecàrrega de mecanitzat, la norma ISO 8062-3 proporciona un marc per especificar-les; no substitueix la necessitat de definir clarament les característiques acabades crítiques al dibuix. ISO 8062-3:2023
El proveïdor de la fosa i l'equip de mecanitzat haurien de revisar la sobrecàrrega abans de finalitzar l'utillatge de producció. Poden avaluar si l'estoc proposat és realista per a la geometria i el procés, i si la peça es pot ubicar de manera que quedi prou material a cada superfície crítica. Aquesta revisió és especialment útil per a formes complexes, seccions primes i elements posicionats lluny de superfícies de localització estables.
Selecció de punts de referència per a condicions de fosa i mecanització
Les dades de referència proporcionen el marc de referència per localitzar, mecanitzar i inspeccionar una peça. Un esquema de dades que funciona en una peça acabada pot no ser utilitzable en la fosa en brut, que pot tenir superfícies irregulars o corbes. Per tant, el dibuix ha de mostrar com l'equip es mourà des de l'estat de la fosa fins a les superfícies de referència de la peça acabada.
Comenceu amb les dades que representen com funciona la peça en el muntatge. Identifiqueu quina cara o característica controla l'assentament, l'alineació o la rotació. A continuació, decidiu com es pot ubicar repetidament la peça de fosa abans que existeixin aquestes dades acabades. Depenent del disseny, això pot implicar objectius de dades de fosa, coixinets de localització temporals o superfícies que es mecanitzaran en una operació inicial.
Una seqüència pràctica és localitzar la peça de fosa en brut utilitzant objectius acordats, mecanitzar una cara o característica de referència inicial i, a continuació, utilitzar aquesta referència recentment mecanitzada per localitzar operacions posteriors. La disposició específica depèn de la peça i la fixació. La clau és establir una relació coherent entre la peça de fosa en brut, la configuració del mecanitzat i les dades de dibuix finals.
Les dianes de referència s'han de col·locar on es puguin trobar i utilitzar de manera fiable. Eviteu col·locar-les en portes, rebaixes, línies de separació o zones que probablement s'eliminaran durant l'acabat. Si s'ha de fondre una diana a la peça, assegureu-vos que la seva posició i forma siguin clares per a la foneria i el maquinista. No ha de desaparèixer durant el desbarbat ni interferir amb la geometria acabada.
La guia VDG P690 demana que els plans de referència i els punts de localització es defineixin sistemàticament per tal que la inspecció de la fosa i el mecanitzat posterior es puguin coordinar. També emfatitza l'acord entre el dissenyador i la foneria sobre aquestes referències. Guia VDG P690 Un dibuix o un esbós de configuració pot ajudar a explicar com els objectius de fosa es relacionen amb el marc de referència de dades acabat.
Planificació de la seqüència de mecanitzat i la subjecció de la peça
La seqüència de mecanitzat hauria de crear referències estables aviat i mantenir-les durant les operacions restants. Si cada configuració situa la peça de fosa des d'una superfície rugosa diferent, es poden acumular petits desplaçaments i afectar la relació entre forats, cares i mandrinats.
La subjecció ha de suportar la peça sense deformar-la. Les parets primes i les seccions irregulars es poden moure sota la força de subjecció, per la qual cosa la fixació ha de suportar la peça de fosa a prop de les zones que s'estan mecanitzant. Al mateix temps, ha de deixar espai perquè les eines arribin a les superfícies necessàries i perquè les encenalls es puguin eliminar.
Tingueu en compte on es concentra l'estoc, com es mantindrà la peça durant cada operació i si la primera característica mecanitzada pot servir com a referència fiable per a configuracions posteriors. Si la fosa requereix diverses operacions, l'equip de mecanitzat hauria de revisar la seqüència juntament amb el pla de dades en lloc de tractar la fixació com un detall de producció tardà.
També és útil revisar la subjecció i l'accés a les eines mentre encara s'està desenvolupant el disseny de la fosa. Una petita placa de posicionament o un canvi modest en la col·locació de les característiques pot fer que la peça sigui més fàcil de fixar i mecanitzar. Qualsevol canvi d'aquest tipus s'ha de comprovar amb la funció de la peça i els requisits del dibuix.
Inspecció de la fosa i la peça acabada
La inspecció ha de coincidir amb les etapes de fabricació. Una inspecció de fosa comprova l'estat de la peça en brut i les dimensions rellevants de la fosa. Una inspecció de mecanitzat comprova les característiques acabades en comparació amb el dibuix de la peça. El pla d'inspecció ha d'indicar quines dimensions s'apliquen a cada etapa per tal que una fosa en brut no es jutgi en funció d'un requisit de peça acabada.
Per a la fosa, les mesures poden ajudar a establir si la peça en brut té prou material a les zones que es mecanitzaran. Per a la peça acabada, la inspecció ha d'utilitzar el mateix marc de referència que el dibuix i el pla de mecanitzat. Això permet comprovar si les característiques funcionals tenen la relació correcta entre si, no només si cada mida està dins del seu límit individual.
Una màquina de mesurar per coordenades (CMM) és útil per comprovar la ubicació de les característiques i les relacions geomètriques. Un escaneig 3D pot ajudar a comparar superfícies de fosa complexes o avaluar la distribució de la peça en una peça en brut. Aquests mètodes es poden complementar entre si, però el mètode escollit ha d'adaptar-se a la tolerància i a la característica que es comprova. Un escaneig per si sol pot no proporcionar l'evidència necessària per a una tolerància de forat ajustada o una indicació geomètrica específica.
El pla d'inspecció pot identificar les característiques crítiques a mesurar, com ara la mida i la posició del forat, la planitud de la cara de muntatge, els patrons dels forats, l'excés de rumb, l'estat de la rosca o l'acabat superficial. També ha d'indicar quan cal fer comprovacions (per exemple, al primer article, durant la producció o a la inspecció final) i quins registres necessita el client. Una revisió del primer article pot confirmar que la fosa, la configuració, les dimensions acabades i l'enfocament d'inspecció funcionen conjuntament abans que continuï la producció regular.
La inspecció dimensional no estableix la solidesa interna. Si la porositat o una altra condició interna és un problema, definiu els criteris d'acceptació requerits i qualsevol prova aplicable per separat. Els assajos de raigs X o altres assajos no destructius poden ser apropiats per a algunes peces, però s'han d'especificar segons els requisits de la peça en lloc de suposar-se per a cada fosa.
Problemes comuns i com prevenir-los
Diversos problemes recurrents normalment es poden atribuir a llacunes entre els plans de fosa, mecanitzat i inspecció:
| Problema | Efecte típic | Prevenció |
|---|---|---|
| Estoc massa poc o desigual | Una superfície no es neteja completament després del mecanitzat. | Reviseu la col·locació de la peça en funció de la geometria de la fosa i l'esquema de localització. |
| Massa estoc | Temps de cicle més llargs i eliminació de material innecessària. | Establiu marges per a les superfícies i el procés específics. |
| Ubicació de fosa en brut inestable | Les característiques mecanitzades es desplacen en relació amb la peça. | Definiu objectius de localització repetibles i utilitzeu-los de manera consistent. |
| Diferents referències entre operacions | Els errors s'acumulen al llarg de les configuracions. | Planifiqueu com es transmetrà la primera dada mecanitzada a les operacions posteriors. |
| Fase o dada d'inspecció poc clara | Els resultats són difícils d'interpretar o comparar. | Indiqueu l'estat de la peça i la referència de dades per a cada inspecció. |
| Defectes interns trobats després del tall | Una característica mecanitzada pot no complir els requisits d'acceptació. | Acordar els criteris de defectes i qualsevol prova necessària abans de la producció. |
Resoldre aquests punts abans de la producció ajuda a evitar canvis tardans en els dibuixos, reelaboracions de fixacions i desacords sobre si una peça compleix els requisits acordats.
Què cal incloure en un dibuix o una sol·licitud de cotització
Un dibuix o un paquet de sol·licitud de pressupost útil hauria d'identificar el material, el procés de fosa i els requisits de la peça acabada. Marcar quines superfícies romanen com a foses i quines requereixen mecanitzat. Mostrar les dimensions acabades, les toleràncies, el marc de referència i els requisits d'acabat superficial per a les característiques crítiques.
Quan la geometria de la peça en brut afecti la fixació o la neteja, incloeu-hi els objectius de referència o un esbós de configuració. Indiqueu els documents d'inspecció necessaris i qualsevol criteri especial de prova o acceptació. Si la peça s'avaluarà segons una norma general de tolerància de fosa o de tolerança de mecanitzat, anomenau la norma i indiqueu clarament quins requisits s'apliquen.
Proporcionar un model 3D juntament amb un dibuix acotat pot ajudar els equips de fosa i mecanitzat a revisar geometries complexes. No elimina la necessitat d'identificar les dimensions i toleràncies de control. Els requisits crítics han de ser explícits i acordats abans que comenci la producció.
Construir un pla des de la fosa fins a la inspecció
Una fosa d'inversió mecanitzada és més fàcil de produir de manera consistent quan la sobrecàrrega, l'estratègia de localització, la seqüència de mecanitzat i el mètode d'inspecció es planifiquen com un sol procés. Uns dibuixos clars i una revisió primerenca ajuden la foneria, el maquinista i el client a alinear-se sobre com es fabricarà i mesurarà la peça. Per a una peça nova, una revisió del dibuix i del model pot identificar preguntes clau sobre el mecanitzat i la inspecció abans que es comprometin les eines de producció.
Preguntes freqüents
P: Es poden mecanitzar CNC les peces de fosa per inversió?
R: Sí. El mecanitzat CNC s'utilitza habitualment per produir elements precisos com ara cares de muntatge, forats, rosques, seients de coixinets i superfícies de segellat.
P: Quin marge de mecanitzat ha de tenir una peça de fosa d'inversió?
R: No hi ha cap tolerança universal. Depèn del material, la geometria de la peça, la variació de la fosa i la configuració del mecanitzat. Cal especificar la tolerança per a cada superfície que requereixi mecanitzat i revisar-la amb el proveïdor.
P: Com es trien les dades de referència per mecanitzar una fosa d'inversió?
A: Comenceu amb les dades funcionals de la peça acabada. A continuació, definiu punts de localització estables per a la peça de fosa en brut i establiu superfícies de referència mecanitzades que es puguin reutilitzar en operacions posteriors.
P: Com s'inspeccionen les peces mecanitzades de fosa per inversió?
A: Inspeccioneu les dimensions acabades i les toleràncies geomètriques amb el marc de referència del dibuix. Una CMM pot mesurar la mida i la posició de les característiques; l'escaneig pot ajudar a avaluar superfícies de fosa complexes o la distribució de l'estoc.
P: Què ha d'incloure una sol·licitud de comissió per a una fosa d'inversió mecanitzada?
A: Incloeu el dibuix de la peça i el model 3D, el material, les superfícies mecanitzades, les toleràncies acabades, l'esquema de dades, els requisits d'acabat superficial i qualsevol requisit d'inspecció o prova.