La tolerància és la variació permesa respecte a una dimensió nominal o un requisit geomètric. No és el mateix que la resolució de visualització de la màquina i no és un número únic que s'apliqui a totes les característiques d'una peça. Un centre de mecanitzat modern es pot moure en increments molt petits, però el component acabat encara està influenciat per la deflexió de l'eina, la subjecció de la peça, el creixement tèrmic, el moviment del material, la incertesa de la inspecció i el nombre de configuracions.
Per tant, la millor estratègia de tolerància comença amb la funció. Un seient de coixinet , una cara de segellat, un patró de forats de clavilles o un diàmetre de rotació poden necessitar un control estricte. Una bossa de joc o un perfil exterior cosmètic normalment no. Especificar la mateixa tolerància ajustada a tot arreu augmenta el cost de mecanitzat i inspecció sense necessàriament millorar el muntatge.
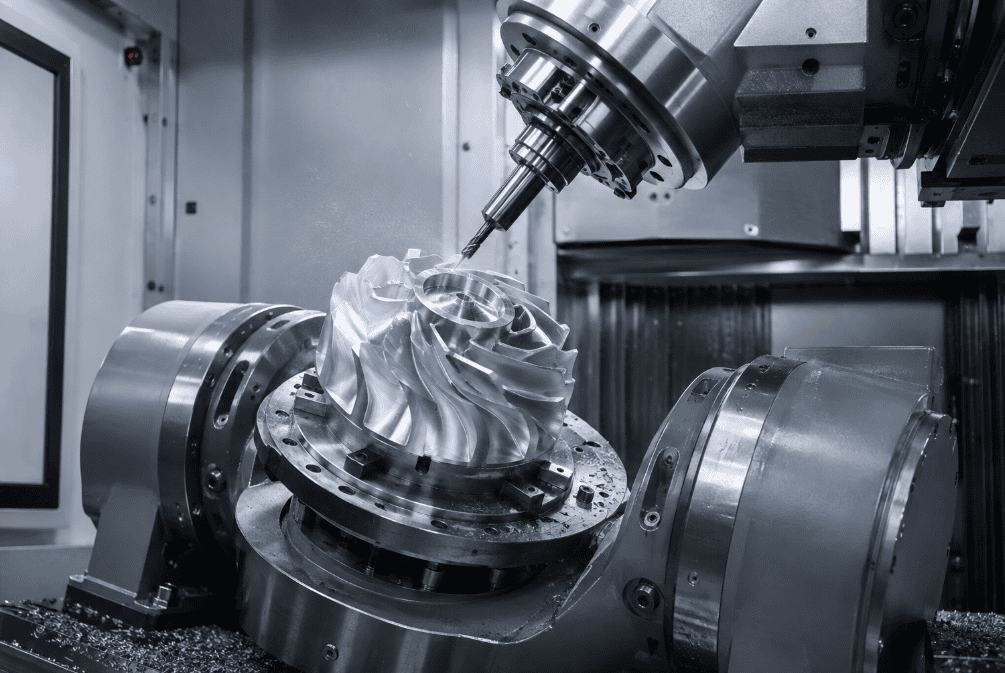
Què controla la tolerància d'un CNC?
Una especificació de peça completa normalment utilitza diversos tipus de control:
- Tolerància de la midalimita la longitud, l'amplada, el diàmetre, el gruix o la distància entre superfícies oposades.
- Tolerància geomètricacontrola la forma, l'orientació, la ubicació, el perfil o l'excés. Alguns exemples són la planitud, la perpendicularitat, la posició i l'excés total.
- Textura superficialdescriu la rugositat microscòpica, generalment amb un valor Ra. La rugositat superficial és important, però no substitueix les toleràncies dimensionals o geomètriques.
- Requisits de voradefinir si les vores són afilades, bisellades, radiades o simplement desbarbades.
Aquests controls resolen diferents problemes. Un forat pot complir la seva tolerància de diàmetre però encara estar a la ubicació incorrecta. Un eix pot complir les mesures locals de diàmetre però tenir una desviació inacceptable. Una cara de segellat plana pot tenir el gruix correcte sense ser planera. Els bons dibuixos indiquen el requisit que realment protegeix la funció.
ISO 2768: Què cobreix i què ha canviat
La norma ISO 2768-1 estableix toleràncies generals per a dimensions lineals i angulars que no tenen toleràncies individuals. Utilitza quatre classes: fina (f), mitjana (m), gruixuda (c) i molt gruixuda (v). La variació permesa augmenta amb la mida nominal, de manera que "ISO 2768-m" no significa un valor constant de més o menys a tot el dibuix.
Com a referència simplificada, les classes fines i mitjanes de la norma ISO 2768-1 permeten desviacions més petites per a dimensions curtes i desviacions progressivament més grans per a dimensions llargues. Per exemple, els resums de fabricació disponibles públicament mostren ±0.05 mm per a dimensions lineals de classe fina de 0.5 a 6 mm, mentre que la classe mitjana sol ser de ±0.10 mm dins del mateix rang. Entre 30 i 120 mm, els resums publicats augmenten a aproximadament ±0.15 mm per a fines i ±0.30 mm per a mitjanes. Consulteu sempre l'estàndard amb llicència i l'edició anomenada al contracte abans de publicar un dibuix de producció.
També hi ha un detall d'estat que moltes guies de mecanitzat passen per alt. La ISO enumera la ISO 2768-2:1989, anteriorment utilitzada per a toleràncies geomètriques generals, com a retirada i identifica la ISO 22081:2021 com la seva substituta. La ISO 1101 defineix el llenguatge de símbols i les regles d'interpretació per a la tolerància geomètrica explícita. L'agost de 2026, la ISO també va mostrar la segona edició de la ISO 2768 en procés de publicació, mentre que la ISO 2768-1:1989 va seguir sent l'edició publicada. Per a les indústries controlades, escriviu la designació i l'edició completa de la norma al bloc de títol i confirmeu que el proveïdor utilitza la mateixa interpretació.
Quan s'han d'utilitzar les toleràncies generals
Les toleràncies generals són útils per a les dimensions no crítiques perquè mantenen els dibuixos llegibles. Una nota de bloc de títol pot cobrir longituds, diàmetres, radis, xamfrans i angles ordinaris, mentre que les característiques crítiques reben límits individuals.
No us baseu en una nota general per a un ajustament a pressió, un seient de coixinet, un diàmetre de segellat, un patró de forats de precisió, una referència de localització, un gruix de paret controlat o una dimensió afectada pel recobriment. Aquestes característiques s'han de tolerar directament i connectar a un sistema de referència clar quan la ubicació o l'orientació siguin importants.
També cal evitar barrejar sistemes de manera casual. ISO GPS i ASME Y14.5 són sistemes d'especificació madurs, però els seus valors per defecte i la terminologia no són intercanviables en totes les situacions. Indiqueu quin sistema regeix el dibuix.
GD&T per a mecanitzat CNC
La dimensionament i la tolerància geomètrica comuniquen com una característica pot variar mentre la peça encara funciona. Un marc de control de característiques pot controlar la rectitud, la planitud, la circularitat, la cilindricitat, el perfil, el paral·lelisme, la perpendicularitat, l'angularitat, la posició, la desviació circular o la desviació total.
El principal avantatge és la claredat funcional. Suposem que quatre forats s'han d'alinear amb un conjunt d'acoblament. L'aplicació de coordenades de més o menys molt ajustades pot crear una zona de tolerància quadrada i pot rebutjar peces que s'assemblarien correctament. Una tolerància de posició pot definir una zona cilíndrica al voltant de la ubicació real. Quan els modificadors de condició del material són adequats, el disseny també pot obtenir una tolerància addicional a mesura que el forat real s'allunya de la condició màxima del material.
GD&T no és automàticament més barat. Només estalvia costos quan el marc de referència de dades coincideix amb la funció del muntatge, la tolerància té una mida realista i el proveïdor la pot inspeccionar. Una trucada complicada sense un pla d'inspecció crea retards en la presentació de pressupostos i desacords. Utilitzeu el control més simple que defineixi completament la funció.
Rangs de tolerància de mecanitzat CNC realistes
Els rangs següents són bandes d'estimació pràctiques per a peces de mida raonable i estables fetes amb equips capaços i processos controlats. No són promeses. La capacitat real s'ha de revisar en funció del dibuix, la mida de la característica, la relació d'aspecte, el material, la quantitat, la màquina, la fixació i el mètode de mesura.
Característica o procés | Rang d'estimació pràctic | Condicions importants |
Dimensions generals fresades | ±0.05 a ±0.13 mm | Dimensions curtes o mitjanes, metall estable, característiques accessibles |
Diàmetres tornejats generals | ±0.02 a ±0.05 mm | Peça rígida, relació longitud-diàmetre moderada |
Forats escariats o perforats de precisió | ±0.01 a ±0.025 mm | Diàmetre adequat, desgast controlat de l'eina, inspecció en procés |
Funcions d'alta precisió seleccionades | ±0.005 a ±0.01 mm | Petites característiques estables; acabat, inspecció i control de processos afegits |
Plàstics d'enginyeria mecanitzats | ±0.10 a ±0.25 mm | Fortament afectat pel polímer, la humitat, la temperatura i la geometria |
Peces grans o de paret prima | Revisió del dibuix requerida | El creixement tèrmic, la tensió residual, la subjecció i la transferència de dades dominen |
Les toleràncies inferiors a ±0.01 mm no són simplement qüestió d'introduir un nombre més petit al programari CAM. La peça pot necessitar rectificat, bruñido, solapat, mandrinat amb plantilla, inspecció amb control de clima, etapes de procés adaptades o fixacions personalitzades. Uns límits extremadament ajustats en cada dimensió poden fer que la peça no sigui econòmica o impossible de verificar de manera consistent.
Què determina la precisió assolible?
Comportament del material. L'alumini es mecanitza de manera previsible, però pot alliberar tensions residuals després d'una gran eliminació de material. L'acer endurit augmenta les forces de tall i el desgast de l'eina. L'acer inoxidable prim es pot deformar. El niló absorbeix la humitat, mentre que el PTFE i altres plàstics tous es poden deformar sota les forces de tall i mesura.
Geometria de les característiques. Les bosses profundes, els forats llargs, els eixos esvelts, els sòls prims i les parets altes redueixen la rigidesa. Una tolerància assolible en un diàmetre extern curt pot ser poc realista en una característica interna profunda.
Accés a eines i recompte de configuracions. Les característiques produïdes en una sola configuració conserven la seva relació més fàcilment que les característiques transferides entre fixacions. Cada reorientació introdueix errors de transferència de dades i de subjecció. El mecanitzat de cinc eixos pot reduir les configuracions, però no elimina els efectes tèrmics, d'eina o d'inspecció.
Temperatura. Els metalls es dilaten amb la temperatura. Un component llarg d'alumini mesurat en calent al costat d'una màquina pot no coincidir amb la mateixa mesura després de l'estabilització en una sala d'inspecció. Les especificacions estrictes haurien de definir la temperatura de referència i permetre que la peça es normalitzi abans de la inspecció final.
Processament secundari. L'anoditzat, el recobriment, el tractament tèrmic, la passivació, el poliment i el granallat poden canviar les dimensions o les vores. Indiqueu si el límit s'aplica abans o després de l'acabat. Per a un forat recobert o una peça roscada, definiu els requisits d'emmascarament i d'inspecció final.
Capacitat de mesura. Una tolerància és incompleta sense un mètode de verificació creïble. Els calibres poden ser adequats per a dimensions generals; els forats tancats poden necessitar mesuraments d'aire o calibres; els controls de posició o perfil complexos poden requerir una CMM o un sistema d'escaneig. La incertesa de mesura ha de ser prou petita per donar suport a la decisió d'acceptació.
Com les toleràncies ajustades augmenten el cost
Els límits més ajustats sovint requereixen talls més lents, més passades d'acabat, compensació d'eines freqüent, taxes d'eliminació de material més baixes, peces estabilitzades, configuracions addicionals, accessoris especials i més inspecció. També poden reduir el rendiment perquè un petit canvi de procés crea peces no conformes.
El dibuix de menor cost no és el dibuix amb els números més flexibles possibles. És el dibuix que controla estrictament només les característiques que impulsen l'ajust, el segellat, el moviment, l'alineació, la vida a fatiga o la seguretat. Utilitzeu l'anàlisi d'apilament de toleràncies per assignar la variació a tot el conjunt en lloc de posar tota la càrrega en un component.
Llista de comprovació de dibuix per a toleràncies CNC fiables
Abans de sol·licitar un pressupost, confirmeu el següent:
- Identificar l'estàndard de dimensionament i l'edició que el regeixen.
- Aplica una tolerància general sensata a les dimensions no crítiques.
- Ajustos crítics de tolerància, patrons de forats, cares de segellat i referències individualment.
- Crea un marc de referència de dades que reflecteixi com s'ha muntat o inspeccionat la peça.
- Eviteu dimensions duplicades, encadenades o contradictòries.
- Indiqueu si les dimensions s'apliquen abans o després del recobriment i el tractament tèrmic.
- Defineix la rugositat superficial només quan afecta la funció.
- Especifiqueu les rosques completament, incloent-hi els requisits estàndard, de classe, de profunditat i d'inserció.
- Identificar el mètode d'inspecció, el pla de mostreig i el format de l'informe necessaris.
- Reviseu les toleràncies inusuals amb el taller mecànic abans de la producció.
Conclusió
La tolerància CNC fiable és un equilibri entre funció, fabricabilitat i verificació. La norma ISO 2768 pot simplificar les dimensions no crítiques, mentre que el mecanitzat i la transmissió de dades (GD&T) pot comunicar les relacions funcionals amb més claredat que els límits generals de més o menys. Cap dels dos sistemes substitueix el criteri d'enginyeria ni la revisió del proveïdor.
Comença amb la funció d'assemblatge, selecciona dades significatives, separa la mida de la geometria i la textura de la superfície i té en compte el material, la configuració, l'acabat i les mesures. Aquest enfocament produeix peces que encaixen i funcionen sense pagar per la precisió que el disseny no necessita.