
El disseny per a la fabricabilitat, o DFM, adapta una peça perquè es pugui produir de manera fiable amb la qualitat, el volum, el cost i el termini de lliurament requerits. Per al mecanitzat CNC, connecta la funció amb l'accés a les eines, la subjecció de la peça, l'estratègia de configuració, la tolerància, l'acabat i la inspecció.
Les recomanacions numèriques de qualsevol guia en línia són punts de partida. Una paret d'alumini de 0.8 mm pot ser senzilla quan és curta i està recolzada, però inestable quan fa 80 mm d'alçada. Un forat profund pot ser factible en un aliatge i arriscat en un altre. Utilitzeu la llista de comprovació següent per preparar un disseny robust i, a continuació, reviseu la geometria final amb el proveïdor previst.
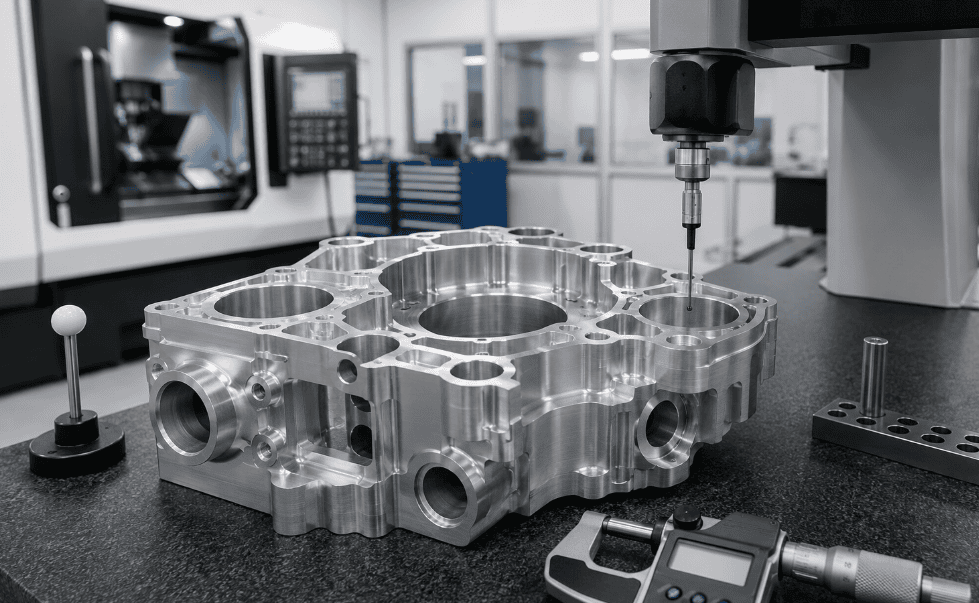
Llista de comprovació ràpida de CNC DFM
Abans d'enviar una sol·licitud de cotització per a mecanitzat CNC, utilitzeu aquesta llista de comprovació ràpida de DFM per reduir costos, evitar el risc de tolerància i escurçar el termini de lliurament. L'objectiu no és facilitar totes les funcions a qualsevol preu; és protegir les funcions importants alhora que es proporciona al taller una ruta de fabricació clara i repetible.
Ítem DFM | Què comprovar? | Per què importa? |
Funció i dades | Definir interfícies crítiques, dades de muntatge i referències d'inspecció. | Evita la sobretolerància de les característiques de baix risc i deixa poc clara la geometria important. |
Material i estoc | Confirmeu l'aliatge, el tremp, la forma de la matèria primera, la direcció del gra i la tolerança de mecanitzat. | Controla la distorsió, la disponibilitat, el temps de desbast i l'estabilitat de la peça final. |
Parets i butxaques | Eviteu parets primes sense suport, butxaques profundes i estretes i un abast excessiu de les eines. | Redueix les vibracions, la deflexió, el mal acabat i el temps de cicle lent. |
Forats i rosques | Utilitzeu diàmetres estàndard, relacions de profunditat pràctiques i indicacions de rosques completes. | Millora la disponibilitat de les eines, la precisió, l'evacuació de les ferritges i la claredat de la inspecció. |
Toleràncies | Apliqueu toleràncies ajustades només quan la funció o el muntatge ho requereixin. | Redueix el mecanitzat, la inspecció i els costos de ferralla innecessaris. |
Retenció de treball | Proporcioneu zones de subjecció estables i protegiu les superfícies estètiques o de segellat. | Millora la repetibilitat entre configuracions i lots de producció. |
Acabat i inspecció | Estat del recobriment, emmascarament, condició de les vores, necessitats de la CMM i normes d'acceptació. | Evita disputes dimensionals després de l'acabat o la inspecció final. |
Definir funció abans de geometria
Abans d'optimitzar les freses i els radis de les cantonades, identifiqueu què ha de fer la peça. Marqueu les interfícies que controlen el muntatge, el segellat, l'alineació, el suport dels coixinets, el flux de fluids, el moviment, el contacte elèctric, la vida útil a fatiga o l'aspecte. Separeu les característiques crítiques per a la funció de les característiques de folgança i cosmètiques.
Registra la càrrega, la temperatura, l'entorn, els components d'acoblament i la quantitat de producció. Això evita la sobretolerància de les dimensions no crítiques i deixa una interfície crítica ambigua. Una bona revisió del DFM de CNC comença amb la funció i després connecta aquesta funció amb el material, l'estratègia de configuració, les toleràncies, la subjecció i la inspecció.
Trieu el material i la forma de l'estoc deliberadament
Tingueu en compte la resistència, la rigidesa, la resistència a la corrosió, la temperatura, el pes, el desgast, la certificació i la disponibilitat. A continuació, confirmeu la forma de l'estoc: placa, barra, tub, extrusió, fosa o forja. Un disseny que sembla senzill en CAD pot arribar a ser car si requereix un desbast excessiu a partir d'estoc sobredimensionat.
Dissenyar a prop d'un gruix de material disponible redueix el malbaratament i el temps de mecanitzat, però la mida nominal del material no garanteix la mida acabada. Permet el mecanitzat del material en cares funcionals. Per a marcs prims o peces asimètriques, considera el material alleujat de tensions i la seqüenciació de mecanitzat desbast, estabilització i acabat.
Per a plaques laminades o materials anisotròpics, la direcció del gra pot afectar la resistència, la distorsió i l'aspecte. Afegiu el requisit al dibuix o a l'especificació de compra quan sigui important.
Disseny al voltant d'eines estàndard
Els trepants, freses de roscatge, escariadors, mascles, freses de roscatge i plaquetes estàndard redueixen el temps d'obtenció i configuració de les eines. Utilitzeu diàmetres de forat, sèries de rosques, radis de cantonada i amplades de retall estàndard sempre que sigui possible. Consolideu característiques similars perquè una eina pugui mecanitzar diverses àrees.
Eviteu freses que només difereixen una mica. Cada eina afegeix temps de programació, canvi d'eina, control del desgast i inspecció. Si realment es requereix una mida d'eina especial, verifiqueu la disponibilitat abans de congelar el dibuix.
Augmenta els radis de les cantonades internes
Les freses rotatives no poden crear una cantonada vertical interna perfectament afilada. Els radis petits requereixen freses de vora petites, que eliminen el material lentament i són més propenses a desviar-se o trencar-se. Feu que el radi intern sigui tan gran com ho permeti la funció.
Per a butxaques profundes, un punt de partida útil és un radi intern superior a un terç de la profunditat de la butxaca. Una altra tècnica pràctica és especificar un radi lleugerament més gran que el radi estàndard d'una eina, per exemple 3.5 mm en lloc d'exactament 3.0 mm. El tallador pot seguir una trajectòria més suau sense quedar completament enganxat a la cantonada.
Si un component rectangular d'acoblament necessita espai lliure, afegiu relleus de cantonada o elements en forma d'os de gos en lloc de forçar una butxaca impracticablement afilada.
Límit de la profunditat de la butxaca i l'abast de l'eina
Les cavitats profundes i estretes necessiten eines llargues. A mesura que augmenta la sobresortida de l'eina, la rigidesa disminueix ràpidament, cosa que provoca vibracions, conicitat, un acabat deficient i velocitats d'avanç més lentes. Una profunditat de butxaca recomanada habitual és aproximadament quatre vegades l'amplada de la butxaca; les característiques que s'acosten als deu diàmetres d'eina requereixen una revisió acurada.
Obriu la butxaca, augmenteu el radi, escurceu la profunditat o dividiu el conjunt quan sigui possible. Comproveu l'accés de tot el portaeines: una fresa pot arribar al terra mentre la seva pinça o portaeines xoca amb les parets circumdants.
Mantingueu les parets i els terres rígids
Les parets primes vibren sota la força de tall i poden saltar de l'eina. Després de desenganxar-les, la tensió residual també pot moure la peça. Per a un DFM general, comenceu al voltant de 0.8 mm per a parets metàl·liques i 1.5 mm per a parets de plàstic; aproximadament 0.5 mm de metall i 1.0 mm de plàstic poden ser factibles en una geometria favorable. Aquests no són mínims universals.
L'alçada de la paret, la longitud sense suport, el material i la tolerància importen tant com el gruix. Afegiu nervadures, escurceu trams, utilitzeu transicions graduals o deixeu material de suport temporal per a una operació final. Per a les peces de producció, la millor pregunta no és només si la paret es pot mecanitzar una vegada, sinó si es pot mecanitzar repetidament al volum requerit.
Disseny de forats per al procés requerit
Utilitzeu diàmetres de broca estàndard sempre que sigui possible. Un forat perforat és econòmic, però un diàmetre de tolerància ajustada pot requerir escariat, mandrinat, interpolació, bruñit o rectificat. Especifiqueu la tolerància funcional i deixeu que el procés es desenvolupi a partir d'ella.
Mantingueu la profunditat normal del forat a prop de quatre diàmetres sempre que sigui possible. Els forats més profunds poden necessitar trepat en picat, refrigeració a través de l'eina, trepat amb pistola o accés a doble costat. Per als forats cecs, tingueu en compte el con de la punta de trepat i l'espai de la ferrissa.
Proporcioneu distància de vora i accés a l'eina. Els forats poc espaiats, els passatges que s'intersequen i els forats que entren en superfícies corbes o angulades poden desviar-se o crear rebaves que són difícils d'eliminar.
Especificar els fils completament
Utilitzeu estàndards de rosca mètrics comuns o unificats i eviteu una profunditat de rosca innecessària. Un encaix complet de la rosca d'aproximadament 1 a 1.5 vegades el diàmetre nominal és suficient per a moltes aplicacions; el valor correcte depèn del fixador i del material. Una profunditat excessiva no afegeix cap resistència útil després que la longitud encaixada ja sigui adequada i augmenta el risc de trencament del mascle i empaquetament de ferritxes.
Per a rosques cegues, indiqueu la profunditat de perforació addicional. Indiqueu la designació, la classe, la profunditat de la rosca, el costat d'entrada, les plaquetes i si s'aplica recobriment o emmascarament.
Evitar o estandarditzar les subratllades
Els retalls no es poden arribar directament amb una fresa estàndard. Poden requerir freses de ranura en T, cua d'oreneta, seient de clau, piruleta o personalitzades. Quan calgui un retall, utilitzeu amplades estàndard i deixeu prou espai lliure per al cos i la mànega de la fresa.
Com a punt de partida, moltes eines de tall inferior estàndard admeten una profunditat gairebé el doble de la seva amplada de tall, mentre que el joc intern pot necessitar ser diverses vegades la profunditat de la característica. Confirmeu l'utillatge real. Si la característica només existeix per netejar una cantonada d'acoblament, redissenyar la peça d'acoblament o afegir un relleu simple pot ser menys costós.
Reduir configuracions i reorientacions
Cada configuració afegeix càrrega, palpació, transferència de dades, programació, inspecció i errors entre orientacions. Agrupa les característiques crítiques relacionades en una sola subjecció sempre que sigui possible.
Dissenyeu superfícies de subjecció òbvies i estables. Proporcioneu prou material o geometria per a brides, mordasses o fixacions sense danyar les àrees funcionals. Les peces sense cares paral·leles, vores molt primes o superfícies crítiques a tots els costats poden necessitar mordasses toves, fixacions de buit, adhesius, pestanyes de sacrifici o fixacions personalitzades. Per a més detalls, consulteu la nostra guia de disseny de fixacions CNC per a peces mecanitzades de precisió repetibles.
Els equips multieix o de tornejat poden reduir els muntatges, però una màquina més senzilla amb un bon fixador pot ser més econòmica a granel. Demaneu al proveïdor que compari les rutes durant el pressupost.
Utilitzeu una estratègia de dades funcionals i tolerància
Seleccioneu dades que representin com es localitza la peça en el conjunt i que també es puguin establir durant el mecanitzat i la inspecció. Eviteu cadenes de dimensions que acumulen variacions. Utilitzeu dimensions de referència o ordenades a partir de referències estables i utilitzeu GD&T quan comuniqui la posició, el perfil, l'orientació o la concentració més directament.
Apliqueu toleràncies ajustades només a les característiques crítiques. Les toleràncies generals poden controlar la resta. Completeu una pila de toleràncies de muntatge abans de reduir la tolerància d'una peça, ja que el problema principal es pot estendre per diversos components. Per a una planificació de toleràncies més detallada, reviseu la nostra guia de toleràncies de mecanitzat CNC.
La rugositat superficial no substitueix la planitud ni el control de la mida. Indiqueu cada requisit només quan afecti la funció.
Planificar les operacions secundàries amb antelació
L'anoditzat, el xapat, el tractament tèrmic, la passivació, l'electropoliment, el granallat amb microesferes, el recobriment en pols i el poliment poden alterar les dimensions, les vores, la textura de la superfície i la distorsió. Indiqueu si les dimensions s'apliquen abans o després de l'operació. Afegiu el marge de mecanitzat o de rectificat quan calgui.
Identifiqueu els forats, les rosques, els contactes i les superfícies de segellat emmascarats. Per a les peces endurides, definiu quines característiques es desbasten abans del tractament tèrmic i s'acaben després.
Disseny per a desbarbat, neteja i marcatge
Definiu l'estat de la vora: trenqueu les vores afilades, apliqueu un bisell específic o conserveu una vora afilada controlada. Els forats transversals i els passatges interns que s'intersequen poden atrapar rebaves que són difícils de veure o eliminar. Afegiu accés per a raspalls, flux abrasiu, rentat o inspecció quan la neteja sigui crítica.
Preferiu text en rebaix, fonts simples i una amplada de traç adequada. Utilitzeu marcatge amb làser o tinta quan el text mecanitzat afegeixi un temps de cicle innecessari.
Feu que la peça sigui inspeccionable
Un requisit que no es pot mesurar de manera fiable no està llest per a la producció. Assegureu-vos que les dades siguin accessibles als accessoris i als equips d'inspecció. Els perfils interns profunds, els retalls ocults i les parets flexibles poden requerir calibres especials, escaneig, seccionament o proves funcionals.
Definir els registres necessaris del primer article, CMM, material, recobriment, capacitat o mostreig. Acordar la temperatura, el condicionament del plàstic, el mètode de mesura i les normes d'acceptació.
Errors comuns de CNC DFM i millors alternatives
Error comú | Per què augmenta el risc | Millor opció de DFM |
Cantonades internes afilades | Requereixen talladores molt petites o EDM, cosa que augmenta el temps i el cost. | Utilitzeu radis més grans, relleus de cantonada o separació en forma d'os de gos. |
Tolerancies massa estrictes a tot arreu | Augmenta el cost de mecanitzat, inspecció i ferralla sense millorar la funció. | Reserveu toleràncies ajustades per a interfícies crítiques i utilitzeu toleràncies generals en altres llocs. |
Butxaques estretes i profundes | Provoca deflexió de l'eina, vibracions i un mal acabat superficial. | Obriu la geometria, augmenteu el radi de la cantonada o dividiu el disseny. |
Parets primes sense suport | Es pot deformar durant el tall, la subjecció o l'alliberament d'esforços. | Afegiu nervis, escurceu els trams no suportats o deixeu material de suport temporal. |
Dades poc clares | Fa que les referències de mecanitzat i inspecció siguin inconsistents. | Definir dades funcionals que coincideixin amb les necessitats de muntatge i inspecció. |
Ignorant el gruix del recobriment | Pot fer forats, rosques i ajustaments no conformes després de l'acabat. | Indiqueu si les dimensions s'apliquen abans o després de l'acabat i defineu l'emmascarament. |
Publicar un paquet de sol·licitud de cotització complet i sense conflictes
Envieu un model 3D natiu o neutre, normalment STEP, a més d'un dibuix 2D controlat per a toleràncies, GD&T, rosques, acabats, notes i requisits d'inspecció. Incloeu-hi l'especificació del material, la quantitat, la revisió, el lliurament desitjat i qualsevol substitut aprovat.
Indiqueu quin document regeix si el model i el dibuix entren en conflicte. Elimineu les cotes duplicades i les notes obsoletes. Per a la definició basada en models, confirmeu que el proveïdor pot llegir les anotacions semàntiques i l'estàndard amb nom.
Easiahome pot revisar el vostre model CAD i dibuix 2D abans del pressupost per identificar els factors de cost, els riscos de tolerància, els reptes de subjecció, els requisits d'inspecció i els problemes de termini de lliurament. Si el vostre projecte necessita peces mecanitzades de precisió, el nostre equip de serveis de mecanitzat CNC us pot ajudar a convertir un disseny funcional en un pla de fabricació pràctic.
Llista de comprovació final de CNC DFM
- S'identifiquen les funcions crítiques i les interfícies d'aparellament.
- S'especifiquen el material, el tremp, l'estat, la forma de la pasta i la direcció de la fibra.
- Sempre que sigui possible, s'utilitzen eines, forats, rosques, radis i rebaixes estàndard.
- Les butxaques, els forats, les parets, els sòls i l'abast de l'eina tenen relacions d'aspecte acceptables.
- El portaeines i el dispositiu de subjecció tenen accés físic.
- Les característiques crítiques relacionades es poden mecanitzar a partir d'una configuració o datum comú.
- Les toleràncies i la GD&T protegeixen la funció sense precisió innecessària.
- Es defineixen el recobriment, el tractament tèrmic, l'emmascarament i l'estat dimensional final.
- S'especifiquen l'eliminació de rebaves, la neteja, el marcatge i les condicions de les vores.
- Les dades i les característiques crítiques es poden inspeccionar amb un mètode acordat.
- El model 3D, el dibuix, la revisió, la comanda de compra i el pla d'inspecció coincideixen.
- Les troballes del prototip s'incorporaran abans de la producció en volum.
FAQ
P: Què és el DFM en el mecanitzat CNC?
A: DFM, o disseny per a la manufacturabilitat, significa ajustar el disseny d'una peça perquè es pugui mecanitzar de manera fiable amb el cost, la tolerància, la qualitat i el termini de lliurament requerits. Per al mecanitzat CNC, DFM cobreix l'accés a les eines, el material, la subjecció de la peça, les configuracions, les toleràncies, l'acabat i la inspecció.
P: Com pot el DFM reduir el cost del mecanitzat CNC?
A: El mecanitzat digitalitzat (DFM) redueix els costos mitjançant l'ús d'eines estàndard, evitant toleràncies ajustades innecessàries, limitant les característiques difícils, reduint les configuracions, millorant la subjecció de la peça i evitant ferralla o reelaboració.
P: Quin gruix de paret és el millor per a les peces mecanitzades per CNC?
R: No hi ha un mínim universal. Com a punt de partida, molts dissenys utilitzen uns 0.8 mm o més per a parets metàl·liques i uns 1.5 mm o més per a parets de plàstic, però l'alçada de la paret, el material, la longitud sense suport i la tolerància són igual d'importants.
P: Com afecten les toleràncies al preu del mecanitzat CNC?
A: Les toleràncies més ajustades solen requerir un mecanitzat més lent, una subjecció més estable, inspecció addicional i, de vegades, un acabat secundari. Apliqueu toleràncies ajustades només a les característiques que controlen la funció, l'ajust o el muntatge.
P: Quins fitxers he d'enviar per a la revisió del DFM de CNC?
A: Envieu un model CAD en 3D, un dibuix en 2D, les especificacions del material, l'acabat superficial, la quantitat, el termini de lliurament objectiu, les notes de tolerància, els requisits d'inspecció i qualsevol restricció de muntatge o estètica.
Conclusió
Un mecanitzat en profunditat CNC eficaç considera tota la ruta de fabricació, no només el gruix mínim de la paret i el radi del tallador. Els dissenys més sòlids connecten els requisits funcionals amb el material, l'estoc, les eines, l'accés, la subjecció de la peça, les configuracions, la tolerància, l'acabat i la inspecció.
Utilitzeu la geometria recomanada sempre que sigui possible, distingiu el que és factible del que és repetible a escala de producció i impliqueu el taller mecànic abans que es congeli el dibuix. Una revisió breu del DFM pot eliminar hores de mecanitzat, evitar disputes d'inspecció, millorar el rendiment i escurçar el camí des del prototip fins a una producció fiable.





