
Návrh pro vyrobitelnost (DFM) přizpůsobuje díl tak, aby mohl být spolehlivě vyroben v požadované kvalitě, objemu, nákladech a dodací lhůtě. U CNC obrábění propojuje funkci s přístupem k nástroji, upnutím obrobku, strategií nastavení, tolerancí, dokončováním a kontrolou.
Numerická doporučení v jakékoli online příručce jsou výchozími body. Hliníková stěna o tloušťce 0.8 mm může být jednoduchá, pokud je krátká a podepřená, ale nestabilní, pokud je vysoká 80 mm. Hluboký otvor může být proveditelný v jedné slitině a riskantní v jiné. Pomocí níže uvedeného kontrolního seznamu připravte robustní návrh a poté si s plánovaným dodavatelem projděte konečnou geometrii.
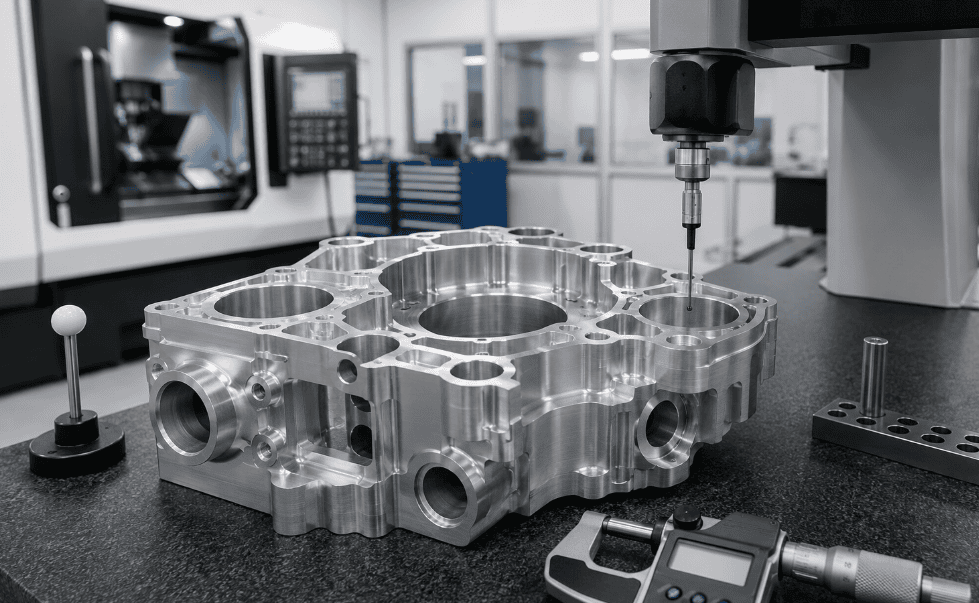
Rychlý kontrolní seznam CNC DFM
Než odešlete poptávku na CNC obrábění, použijte tento stručný kontrolní seznam DFM, abyste snížili náklady, vyhnuli se riziku tolerance a zkrátili dodací lhůtu. Cílem není za každou cenu zjednodušit každou funkci; jde o ochranu důležitých funkcí a zároveň poskytnout obráběcí dílně jasnou a opakovatelnou výrobní cestu.
Položka DFM | Co zkontrolovat | Proč je to důležité |
Funkce a vztažné body | Definujte kritická rozhraní, montážní vztažné body a inspekční reference. | Zabraňuje nadměrnému tolerování nízkorizikových prvků a zároveň ponechává důležitou geometrii nejasnou. |
Materiál a zásoby | Ověřte slitinu, stav materiálu, tvar polotovaru, směr zrna a přídavek na obrábění. | Řídí deformaci, dostupnost, dobu hrubování a stabilitu finálního dílu. |
Stěny a kapsy | Vyhněte se tenkým, nepodepřeným stěnám, hlubokým a úzkým kapsám a nadměrnému dosahu nástroje. | Snižuje chvění, průhyb, špatnou kvalitu obrobení a pomalou dobu cyklu. |
Otvory a závity | Používejte standardní průměry, praktické poměry hloubek a kompletní popisky závitů. | Zlepšuje dostupnost nástrojů, přesnost, odvod třísek a přehlednost kontroly. |
Tolerance | Přísné tolerance používejte pouze tam, kde je vyžaduje funkce nebo montáž. | Snižuje zbytečné obrábění, kontroly a náklady na zmetkovitost. |
Upínání obrobku | Zajišťují stabilní upínací plochy a chrání kosmetické nebo těsnicí povrchy. | Zlepšuje opakovatelnost napříč nastaveními a výrobními dávkami. |
Dokončení a kontrola | Uveďte stav nátěru, maskování, stav hran, potřeby souřadnicového měřicího stroje (SMS) a pravidla pro přijetí. | Zabraňuje sporům o rozměry po dokončení nebo závěrečné kontrole. |
Definujte funkci před geometrií
Před optimalizací fréz a rohových poloměrů určete, co musí součástka dělat. Označte rozhraní, která řídí montáž, těsnění, ustavení, uložení ložisek, tok kapaliny, pohyb, elektrický kontakt, únavovou životnost nebo vzhled. Oddělte prvky kritické pro funkci od vůlí a kosmetických prvků.
Zaznamenávejte zatížení, teplotu, prostředí, spojovací komponenty a množství výroby. Tím se zabrání nadměrnému tolerování nekritických rozměrů a zároveň se zachová nejednoznačnost kritického rozhraní. Dobrá kontrola CNC DFM začíná funkcí a poté tuto funkci propojuje s materiálem, strategií nastavení, tolerancemi, upnutím a kontrolou.
Záměrně vyberte materiál a tvar polotovaru
Zvažte pevnost, tuhost, odolnost proti korozi, teplotu, hmotnost, opotřebení, certifikaci a dostupnost. Poté potvrďte tvar polotovaru: plech, tyč, trubka, protlačovaný materiál, odlitek nebo výkovek. Konstrukce, která v CADu vypadá jednoduše, se může stát drahou, pokud vyžaduje nadměrné hrubování z nadměrně velkého polotovaru.
Navrhování blízké dostupné tloušťce polotovaru snižuje odpad a dobu obrábění, ale nominální velikost polotovaru není zaručenou konečnou velikostí. Povolte obrábění polotovaru na funkčních plochách. U tenkých rámů nebo asymetrických dílů zvažte materiál s uvolněným pnutí a postupně hrubujte, stabilizujte, dokončujte a obrábějte.
U válcovaných plechů nebo anizotropních materiálů může směr vláken ovlivnit pevnost, deformaci a vzhled. V případě potřeby doplňte požadavek do výkresu nebo specifikace nákupu.
Návrh s využitím standardních nástrojů
Standardní vrtáky, stopkové frézy, výstružníky, závitníky, závitové frézy a břitové destičky zkracují dobu shánění nástrojů a přípravy. Pokud je to možné, používejte standardní průměry otvorů, závitové řady, rohové poloměry a šířky zápichů. Sloučte podobné prvky tak, aby jeden nástroj mohl obrábět několik oblastí.
Vyhněte se frézám, které se liší jen nepatrně. Každý nástroj vyžaduje dodatečný čas na programování, výměnu nástroje, kontrolu opotřebení a kontrolu. Pokud je skutečně potřeba speciální velikost nástroje, ověřte si před zmrazením výkresu jeho dostupnost.
Zvětšení vnitřních poloměrů rohů
Rotační frézy nemohou vytvořit dokonale ostrý vnitřní svislý roh. Malé poloměry vyžadují malé čelní frézy, které odebírají materiál pomalu a je pravděpodobnější, že se vychýlí nebo zlomí. Vnitřní poloměr nastavte tak velký, jak to funkce dovolí.
Pro hluboké kapsy je užitečným výchozím bodem vnitřní poloměr větší než jedna třetina hloubky kapsy. Další praktickou technikou je zadat poloměr o něco větší než standardní poloměr nástroje, například 3.5 mm místo přesně 3.0 mm. Fréza může sledovat hladší dráhu, aniž by zůstala plně zaoblená v rohu.
Pokud potřebuje spojovací obdélníkový komponent vůli, přidejte rohové reliéfy nebo prvky ve tvaru psí kosti, místo abyste vynucovali neprakticky ostrou kapsu.
Omezení hloubky kapsy a dosahu nástroje
Hluboké, úzké dutiny vyžadují dlouhé nástroje. S rostoucím vyčníváním nástroje tuhost rychle klesá, což způsobuje chvění, kuželovitost, špatnou konečnou úpravu a pomalejší posuvy. Běžná doporučená hloubka kapsy je přibližně čtyřnásobek šířky kapsy; prvky blížící se deseti průměrům nástroje vyžadují pečlivé posouzení.
Otevřete kapsu, zvětšete poloměr, zkraťte hloubku nebo pokud možno rozdělte sestavu. Zkontrolujte přístup k celému držáku nástroje: fréza může dosáhnout podlahy, když její kleština nebo držák narazí do okolních stěn.
Udržujte stěny a podlahy pevné
Tenké stěny vibrují pod řeznou silou a mohou se od nástroje odpružit. Po uvolnění může zbytkové napětí také pohnout obrobkem. Pro obecné DFM začněte s tloušťkou kolem 0.8 mm pro kovové stěny a 1.5 mm pro plastové stěny; v příznivé geometrii může být proveditelná tloušťka přibližně 0.5 mm pro kov a 1.0 mm pro plast. Nejedná se o univerzální minima.
Výška stěny, délka bez podepření, materiál a tolerance jsou stejně důležité jako tloušťka. Přidejte žebra, zkraťte rozpětí, použijte postupné přechody nebo ponechte dočasný podpůrný materiál pro finální operaci. U výrobních dílů není lepší otázkou jen to, zda lze stěnu opracovat jednou, ale zda ji lze opracovat opakovaně v požadovaném objemu.
Navrhněte otvory pro požadovaný proces
Kdykoli je to možné, používejte standardní průměry vrtáků. Vyvrtaný otvor je ekonomický, ale průměr s úzkou tolerancí může vyžadovat vystružování, vyvrtávání, interpolaci, honování nebo broušení. Zadejte funkční toleranci a nechte proces odpovídat ní.
Pokud je to možné, udržujte běžnou hloubku otvoru blízkou čtyřem průměrům. Hlubší otvory mohou vyžadovat vrtání s přerušením, chlazení skrz nástroj, vrtání s pistolí nebo oboustranný přístup. U slepých otvorů berte v úvahu kužel vrtaného hrotu a prostor pro odštěpky.
Zajistěte odstup od okraje a přístup k nástroji. Otvory těsně u sebe, protínající se průchody a otvory vstupující do zakřivených nebo šikmých povrchů se mohou pohybovat nebo vytvářet otřepy, které se obtížně odstraňují.
Úplně specifikujte vlákna
Používejte běžné metrické nebo unifikované normy pro závity a vyhněte se zbytečné hloubce závitu. Pro mnoho aplikací postačuje plný závit o zhruba 1 až 1.5násobku jmenovitého průměru; správná hodnota závisí na spojovacím prvku a materiálu. Nadměrná hloubka závitu nepřidává žádnou užitečnou pevnost poté, co je délka závitu již dostatečná, a zvyšuje riziko zlomení závitu a ucpání třísek.
U slepých závitů uveďte dodatečnou hloubku vrtání. Uveďte označení, třídu, hloubku závitu, vstupní stranu, břitové destičky a zda se používá povlak nebo maskování.
Vyhněte se podřezávání nebo jej standardizujte
Podřezání nelze dosáhnout standardní stopkovou frézou z přímého přístupu. Mohou vyžadovat T-drážku, rybinovou drážku, klínovou drážku, lízátko nebo zakázkové frézy. Pokud je podřezání nutné, použijte standardní šířky a poskytněte dostatečnou vůli pro těleso a stopku frézy.
Jako výchozí bod lze uvést, že mnoho standardních nástrojů pro podřezávání podporuje hloubku blížící se dvojnásobku jejich šířky řezu, zatímco vnitřní vůle může být nutné k několikanásobku hloubky prvku. Ověřte si skutečné nástroje. Pokud prvek existuje pouze pro vyčištění rohu, může být přepracování lícované součásti nebo přidání jednoduchého odlehčení levnější.
Snižte počet nastavení a změn orientace
Každé nastavení zahrnuje nakládání, snímání, přenos vztažných dat, programování, kontrolu a odečítání chyb mezi orientacemi. Pokud je to možné, seskupte související kritické prvky do jednoho upínání.
Navrhněte zřetelné a stabilní upínací plochy pro obrobky. Zajistěte dostatek materiálu nebo geometrie pro upínače, čelisti nebo přípravky, aniž by došlo k poškození funkčních oblastí. Díly bez rovnoběžných ploch, s velmi tenkými hranami nebo kritickými povrchy na všech stranách mohou vyžadovat měkké čelisti, vakuové upínače, lepidla, obětní úchyty nebo zakázkové upínače. Více informací naleznete v našem průvodci konstrukcí CNC upínačů pro opakovatelně přesně obráběné díly.
Víceosé nebo soustružnicko-frézovací zařízení může zkrátit dobu seřizování, ale jednodušší stroj s dobrým upínáním může být při velkém objemu levnější. Požádejte dodavatele o porovnání postupů během cenové nabídky.
Použijte strategii funkčních vztažných dat a tolerancí
Vyberte vztažné body, které reprezentují umístění součásti v sestavě a které lze také stanovit během obrábění a kontroly. Vyhněte se kótovacím řetězcům, které hromadí odchylky. Používejte základní nebo ordinátové kóty ze stabilních referencí a používejte GD&T, pokud přímo sděluje polohu, profil, orientaci nebo házení.
Přísné tolerance používejte pouze na kritické prvky. Zbytek mohou ovlivnit obecné tolerance. Před snížením tolerance součásti dokončete shrnutí tolerancí sestavy, protože kořen problému se může rozšířit na několik součástí. Pro podrobnější plánování tolerancí si prostudujte našeho průvodce tolerancemi pro CNC obrábění.
Drsnost povrchu nenahrazuje rovinnost ani kontrolu velikosti. Každý požadavek uvádějte pouze tam, kde ovlivňuje funkci.
Plánujte sekundární operace včas
Eloxování, pokovování, tepelné zpracování, pasivace, elektrolytické leštění, tryskání, práškové lakování a leštění mohou změnit rozměry, hrany, texturu povrchu a deformaci. Uveďte, zda se rozměry vztahují před operací nebo po ní. V případě potřeby přidejte přídavek na obrábění nebo broušení.
Identifikujte maskované otvory, závity, kontakty a těsnicí plochy. U kalených dílů definujte, které prvky jsou před tepelným zpracováním hrubované a následně dokončené.
Konstrukce pro odstraňování otřepů, čištění a značení
Definujte stav hrany: přerušte ostré hrany, aplikujte specifické zkosení nebo zachujte kontrolovanou ostrost hrany. Příčné otvory a protínající se vnitřní průchody mohou zachytávat otřepy, které je obtížné vidět nebo odstranit. V případech, kdy je čistota kritická, zajistěte přístup pro kartáče, abrazivní tok, proplachování nebo kontrolu.
Upřednostňujte zapuštěný text, jednoduchá písma a dostatečnou šířku tahů. Pokud strojově opracovaný text zbytečně prodlužuje dobu cyklu, použijte laserové nebo inkoustové značení.
Zajistěte, aby byl díl kontrolovatelný
Požadavek, který nelze spolehlivě měřit, není připraven pro výrobu. Zajistěte, aby byly referenční body přístupné pro přípravky a kontrolní zařízení. Hluboké vnitřní profily, skryté podříznutí a flexibilní stěny mohou vyžadovat speciální měřidla, skenování, řezání nebo funkční testy.
Definujte požadované záznamy o prvním výrobku, souřadnicovém měřicím stroji (SMM), materiálu, nátěru, způsobilosti nebo vzorkování. Dohodněte se na teplotě, kondicionování plastů, metodě měření a pravidlech pro přijetí.
Časté chyby CNC DFM a lepší alternativy
Běžná chyba | Proč to zvyšuje riziko | Lepší volba DFM |
Ostré vnitřní rohy | Vyžadují velmi malé frézy nebo elektroerozivní obrábění, což zvyšuje čas a náklady. | Použijte větší poloměry, rohové odlehčení nebo vůli typu dogbone. |
Příliš těsné tolerance všude | Zvyšuje náklady na obrábění, kontrolu a zmetkovitost bez zlepšení funkčnosti. | Pro kritická rozhraní si vyhraďte přísné tolerance a jinde použijte obecné tolerance. |
Hluboké úzké kapsy | Způsobuje vychýlení nástroje, chvění a špatnou kvalitu povrchu. | Otevřete geometrii, zvětšete poloměr rohu nebo rozdělte návrh. |
Tenké nepodepřené stěny | Může se deformovat během řezání, upínání nebo uvolňování napětí. | Přidejte žebra, zkraťte nepodepřená rozpětí nebo ponechte dočasný podpěrný materiál. |
Nejasné vztažné body | Způsobuje nekonzistentní reference pro obrábění a kontrolu. | Definujte funkční vztažné body, které odpovídají potřebám montáže a kontroly. |
Ignorování tloušťky povlaku | Po dokončení lze vytvářet otvory, závity a neshodné uložení. | Uveďte, zda se kóty použijí před nebo po dokončení, a definujte maskování. |
Vydání kompletního a nekonfliktního balíčku RFQ
Zašlete nativní nebo neutrální 3D model, obvykle ve formátu STEP, a kontrolovaný 2D výkres s tolerancemi, rozměry a tvarem, závity, povrchovými úpravami, poznámkami a požadavky na kontrolu. Uveďte specifikaci materiálu, množství, revizi, požadovanou dodávku a případné schválené náhrady.
V případě konfliktu mezi modelem a výkresem uveďte, který dokument je platný. Odstraňte duplicitní kóty a zastaralé poznámky. V případě definice založené na modelu ověřte, zda dodavatel umí číst sémantické anotace a pojmenovanou normu.
Easiahome může před cenovou nabídkou zkontrolovat váš CAD model a 2D výkres, aby identifikoval faktory, které ovlivňují náklady, rizika tolerancí, problémy s upnutím obrobků, požadavky na kontrolu a problémy s dodací lhůtou. Pokud váš projekt vyžaduje přesně obráběné díly, náš tým pro CNC obrábění vám pomůže proměnit funkční návrh v praktický výrobní plán.
Závěrečný kontrolní seznam CNC DFM
- Jsou identifikovány kritické funkce a propojující rozhraní.
- Je specifikován materiál, stav, konzistence, tvar polotovaru a směr vláken.
- Pokud je to možné, používají se standardní nástroje, otvory, závity, poloměry a zářezy.
- Kapsy, otvory, stěny, dna a dosah nástroje mají přijatelné poměry stran.
- Držák nástroje a upínací přípravek obrobku mají fyzický přístup.
- Kritické související prvky lze obrábět ze společného nastavení nebo vztažného bodu.
- Tolerance a GD&T chrání funkci bez zbytečné přesnosti.
- Definuje se povlakování, tepelné zpracování, maskování a konečný rozměrový stav.
- Jsou specifikovány postupy pro odstraňování otřepů, čištění, značení a stav hran.
- Referenční body a kritické prvky lze kontrolovat dohodnutou metodou.
- 3D model, výkres, revize, objednávka a plán inspekce se shodují.
- Před zahájením sériové výroby budou zapracovány poznatky z prototypů.
Nejčastější dotazy
Otázka: Co je DFM v CNC obrábění?
A: DFM, neboli návrh pro vyrobitelnost, znamená úpravu návrhu součásti tak, aby ji bylo možné spolehlivě obrábět s požadovanými náklady, tolerancí, kvalitou a dodací lhůtou. U CNC obrábění zahrnuje DFM přístup k nástrojům, materiál, upínání obrobku, nastavení, tolerance, konečnou úpravu a kontrolu.
Otázka: Jak může DFM snížit náklady na CNC obrábění?
A: DFM snižuje náklady používáním standardních nástrojů, čímž se vyhýbá zbytečně těsným tolerancím, omezuje obtížné prvky, snižuje počet nastavení, zlepšuje upínání obrobku a zabraňuje zmetkovitosti nebo přepracování.
Otázka: Jaká tloušťka stěny je nejlepší pro CNC obráběné díly?
A: Neexistuje žádné univerzální minimum. Jako výchozí bod mnoho návrhů používá přibližně 0.8 mm nebo více pro kovové stěny a přibližně 1.5 mm nebo více pro plastové stěny, ale výška stěny, materiál, délka bez podepření a tolerance jsou stejně důležité.
Otázka: Jak tolerance ovlivňují cenu CNC obrábění?
A: Užší tolerance obvykle vyžadují pomalejší obrábění, stabilnější upínání obrobku, dodatečnou kontrolu a někdy i sekundární dokončování. Užší tolerance používejte pouze na prvky, které řídí funkci, uložení nebo montáž.
Otázka: Jaké soubory mám poslat k posouzení CNC DFM?
A: Zašlete 3D CAD model, 2D výkres, specifikaci materiálu, povrchovou úpravu, množství, cílovou dodací lhůtu, poznámky k tolerancím, požadavky na kontrolu a veškerá montážní nebo kosmetická omezení.
Závěr
Efektivní CNC DFM zohledňuje kompletní výrobní postup, nejen minimální tloušťku stěny a poloměr frézy. Nejlepší konstrukce propojují funkční požadavky s materiálem, polotovarem, nástroji, přístupem, upnutím obrobku, nastavením, tolerancí, konečnou úpravou a kontrolou.
Pokud je to možné, používejte doporučenou geometrii, rozlišujte mezi proveditelnou a opakovatelnou geometrií ve výrobním měřítku a zapojte obráběcí dílnu před zmrazením výkresu. Krátká kontrola DFM může ušetřit hodiny obrábění, zabránit sporům z kontroly, zlepšit výtěžnost a zkrátit cestu od prototypu ke spolehlivé výrobě.





