
Արտադրելիության համար նախագծումը կամ DFM-ը հարմարեցնում է մասը այնպես, որ այն կարողանա հուսալիորեն արտադրվել անհրաժեշտ որակով, ծավալով, արժեքով և ժամկետներում: CNC մեքենայացման դեպքում այն կապում է գործառույթը գործիքի հասանելիության, աշխատանքային մասի ամրացման, տեղադրման ռազմավարության, հանդուրժողականության, վերջնական մշակման և ստուգման հետ:
Ցանկացած առցանց ուղեցույցում թվային առաջարկությունները մեկնարկային կետեր են: 0.8 մմ ալյումինե պատը կարող է պարզ լինել, երբ այն կարճ է և հենարանային, բայց անկայուն, երբ այն 80 մմ բարձրություն ունի: Խորը անցքը կարող է հնարավոր լինել մեկ համաձուլվածքում և ռիսկային՝ մեկ այլ համաձուլվածքում: Օգտագործեք ստորև բերված ստուգաթերթիկը՝ ամուր նախագիծ պատրաստելու համար, այնուհետև վերանայեք վերջնական երկրաչափությունը նախատեսված մատակարարի հետ:
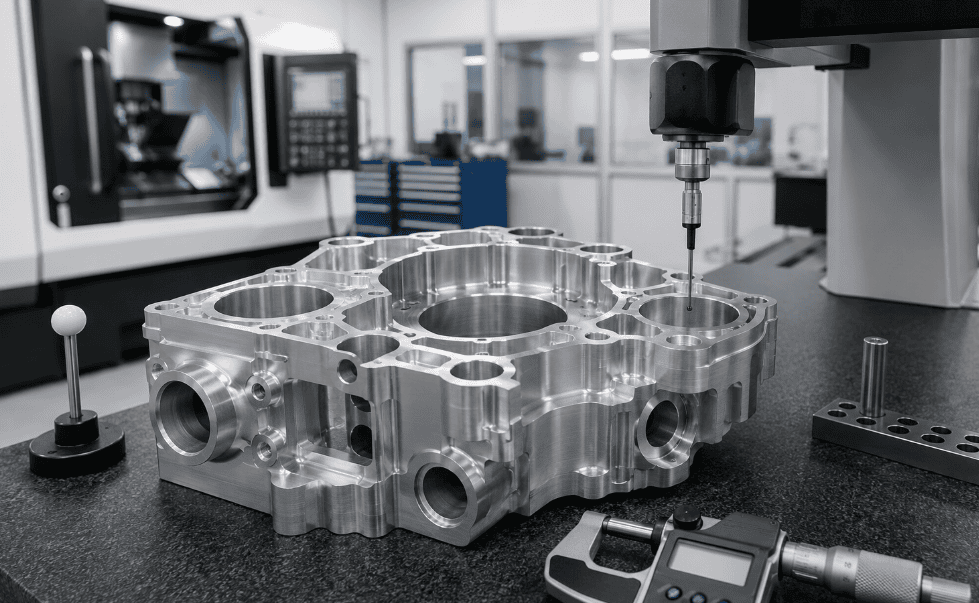
Արագ CNC DFM ստուգաթերթիկ
Մինչև CNC մեքենայացման RFQ ուղարկելը, օգտագործեք այս արագ DFM ստուգաթերթիկը՝ ծախսերը կրճատելու, հանդուրժողականության ռիսկից խուսափելու և կատարման ժամանակը կրճատելու համար: Նպատակը յուրաքանչյուր հատկանիշը հեշտացնելը չէ ցանկացած գնով. այն կարևոր հատկանիշները պաշտպանելն է՝ միաժամանակ մեքենայական արտադրամասին տալով հստակ, կրկնվող արտադրական ուղի:
DFM տարր | Ինչ ստուգել | Ինչու է դա կարեւոր |
Ֆունկցիա և տվյալներ | Սահմանեք կարևորագույն ինտերֆեյսներ, հավաքման տվյալներ և ստուգման հղումներ։ | Կանխում է ցածր ռիսկի հատկանիշների չափազանց հանդուրժողականությունը՝ միաժամանակ կարևոր երկրաչափությունը թողնելով անորոշ։ |
Նյութ և պաշար | Հաստատեք համաձուլվածքը, բնավորությունը, նյութի ձևը, հատիկի ուղղությունը և մեքենայացման թույլատրելի չափը։ | Վերահսկում է աղավաղումը, մատչելիությունը, կոպտացման ժամանակը և վերջնական մասի կայունությունը։ |
Պատեր և գրպաններ | Խուսափեք բարակ, չհենվող պատերից, խորը, նեղ գրպաններից և գործիքների չափազանց հասանելիությունից։ | Նվազեցնում է ճռռոցը, շեղումը, վատ մշակումը և դանդաղ ցիկլի ժամանակը։ |
Անցքեր և թելեր | Օգտագործեք ստանդարտ տրամագծեր, գործնական խորության հարաբերակցություններ և թելերի ամբողջական ցուցանակներ։ | Բարելավում է գործիքների մատչելիությունը, ճշգրտությունը, չիպերի հեռացումը և ստուգման պարզությունը։ |
Հանդուրժողականություններ | Կիրառեք խիստ թույլատրելի շեղումներ միայն այն դեպքում, երբ դրանք պահանջվում են գործառույթի կամ հավաքման պատճառով։ | Նվազեցնում է ավելորդ մեքենայացման, ստուգման և ջարդոնի ծախսերը։ |
Աշխատավարություն | Ապահովեք կայուն ամրացման տարածքներ և պաշտպանեք կոսմետիկ կամ կնքման մակերեսները։ | Բարելավում է կրկնելիությունը կարգավորումների և արտադրական խմբաքանակների միջև։ |
Ավարտ և ստուգում | Ծածկույթի վիճակի, քողարկման, եզրերի վիճակի, CMM կարիքների և ընդունման կանոնների որոշում։ | Խուսափում է չափսերի հետ կապված վեճերից՝ ավարտից կամ վերջնական ստուգումից հետո։ |
Ֆունկցիայի սահմանումը երկրաչափությունից առաջ
Կտրիչները և անկյունային շառավիղները օպտիմալացնելուց առաջ որոշեք, թե ինչ պետք է անի մասը: Նշեք այն միջերեսները, որոնք կառավարում են հավաքումը, կնքումը, հավասարեցումը, կրողի հենարանը, հեղուկի հոսքը, շարժումը, էլեկտրական շփումը, հոգնածության ժամկետը կամ տեսքը: Առանձնացրեք գործառույթի համար կարևոր առանձնահատկությունները բացվածքից և կոսմետիկ առանձնահատկություններից:
Գրանցեք բեռը, ջերմաստիճանը, միջավայրը, միացման բաղադրիչները և արտադրության քանակը: Սա կանխում է ոչ կրիտիկական չափերի չափազանց հանդուրժողականությունը՝ միաժամանակ թողնելով կրիտիկական ինտերֆեյսը երկիմաստ: Լավ CNC DFM վերանայումը սկսվում է գործառույթից, այնուհետև կապում է այդ գործառույթը նյութի, տեղադրման ռազմավարության, հանդուրժողականությունների, մշակման ամրացման և ստուգման հետ:
Միտումնավոր ընտրեք նյութը և պահեստային ձևը
Հաշվի առեք ամրությունը, կոշտությունը, կոռոզիոն դիմադրությունը, ջերմաստիճանը, քաշը, մաշվածությունը, հավաստագրումը և մատչելիությունը: Այնուհետև հաստատեք նյութի ձևը՝ թիթեղ, ձող, խողովակ, արտամղում, ձուլում կամ կռում: CAD-ում պարզ տեսք ունեցող դիզայնը կարող է թանկ դառնալ, եթե այն պահանջում է չափազանց կոպիտ մշակում՝ մեծ չափերի նյութից:
Հասանելի հաստությանը մոտ նախագծելը նվազեցնում է կորուստները և մեքենայացման ժամանակը, սակայն անվանական չափսը չի երաշխավորում վերջնական չափսը: Թույլատրեք նյութը մշակել ֆունկցիոնալ մակերեսների վրա: Բարակ շրջանակների կամ ասիմետրիկ մասերի համար հաշվի առեք լարվածությունից ազատված նյութը և կոպիտ մեքենայացված, կայունացնող, վերջնական մեքենայի հաջորդականությունը:
Գլանված թիթեղների կամ անիզոտրոպ նյութերի դեպքում հատիկների ուղղությունը կարող է ազդել ամրության, աղավաղման և տեսքի վրա: Անհրաժեշտության դեպքում ավելացրեք պահանջը գծագրին կամ գնման տեխնիկական բնութագրին:
Ստանդարտ գործիքների շուրջ նախագծում
Ստանդարտ հորատիչները, ծայրային ֆրեզերները, լայնացնողները, ծորակները, թելային ֆրեզերները և ներդիրները կրճատում են գործիքների ձեռքբերման և տեղադրման ժամանակը: Հնարավորության դեպքում օգտագործեք անցքերի ստանդարտ տրամագծեր, թելերի շարքեր, անկյունային շառավիղներ և կտրվածքի լայնություններ: Միավորեք նմանատիպ առանձնահատկությունները, որպեսզի մեկ գործիքով կարողանա մշակել մի քանի մակերեսներ:
Խուսափեք կտրիչներից, որոնք տարբերվում են միայն փոքր չափով: Յուրաքանչյուր գործիք ավելացնում է ծրագրավորման, գործիքի փոխարինման, մաշվածության վերահսկման և ստուգման ժամանակ: Եթե իսկապես անհրաժեշտ է գործիքի հատուկ չափս, ստուգեք առկայությունը նախքան նկարը սառեցնելը:
Ներքին անկյունային շառավիղների ավելացում
Պտտվող ֆրեզերային կտրիչները չեն կարող ստեղծել կատարյալ սուր ներքին ուղղահայաց անկյուն: Փոքր շառավղները պահանջում են փոքր ծայրային ֆրեզերային կտրիչներ, որոնք նյութը դանդաղ են հեռացնում և ավելի հավանական է, որ շեղվեն կամ կոտրվեն: Ներքին շառավիղը դարձրեք այնքան մեծ, որքան թույլ է տալիս ֆունկցիան:
Խորը գրպանիկների համար օգտակար մեկնարկային կետ է ներքին շառավիղը, որը մեծ է գրպանիկի խորության մեկ երրորդից: Մեկ այլ գործնական տեխնիկա է ստանդարտ գործիքի շառավղից մի փոքր ավելի մեծ շառավիղ սահմանելը, օրինակ՝ 3.5 մմ՝ ճիշտ 3.0 մմ-ի փոխարեն: Կտրիչը կարող է հետևել ավելի հարթ ճանապարհի՝ առանց անկյունում լիովին ներգրավված մնալու:
Եթե զուգակցվող ուղղանկյուն բաղադրիչը կարիք ունի ազատ տարածքի, ավելացրեք անկյունային ռելիեֆներ կամ շան ոսկորի նմանվող տարրեր՝ անիրագործելիորեն սուր գրպան ստեղծելու փոխարեն։
Սահմանափակեք գրպանի խորությունը և գործիքի հասանելիությունը
Խորը, նեղ խոռոչները երկար գործիքների կարիք ունեն։ Երբ գործիքի դուրս ցցվածությունը մեծանում է, կոշտությունը արագորեն նվազում է, ինչը հանգեցնում է տատանումների, կոնաձևության, վատ մշակման և ավելի դանդաղ մատակարարման արագության։ Խոռոչի խորությունը սովորաբար խորհուրդ է տրվում մոտավորապես չորս անգամ մեծացնել լայնությամբ. տասը տրամագծին մոտեցող գործիքի առանձնահատկությունները պահանջում են ուշադիր վերանայում։
Բացեք գրպանը, մեծացրեք շառավիղը, կրճատեք խորությունը կամ հնարավորության դեպքում բաժանեք հավաքվածքը։ Ստուգեք ամբողջ գործիքակալի հասանելիությունը. կտրիչը կարող է հասնել հատակին, մինչդեռ դրա կոճղակը կամ պահիչը բախվում է շրջապատող պատերին։
Պահպանեք պատերը և հատակները կոշտ
Բարակ պատերը տատանվում են կտրող ուժի ազդեցության տակ և կարող են դուրս թռչել գործիքից։ Կեռիկը հանելուց հետո մնացորդային լարվածությունը նույնպես կարող է տեղաշարժել մասը։ Ընդհանուր DFM-ի համար սկսեք մոտ 0.8 մմ-ից մետաղական պատերի և 1.5 մմ-ից՝ պլաստմասե պատերի համար. մոտավորապես 0.5 մմ մետաղական և 1.0 մմ պլաստմասե հաստությունը կարող է հնարավոր լինել բարենպաստ երկրաչափության դեպքում։ Սրանք համընդհանուր նվազագույն չափանիշներ չեն։
Պատի բարձրությունը, չհենվող երկարությունը, նյութը և հանդուրժողականությունը նույնքան կարևոր են, որքան հաստությունը: Ավելացրեք կողիկներ, կրճատեք բացվածքները, օգտագործեք աստիճանական անցումներ կամ թողեք ժամանակավոր հենարանային նյութ վերջնական գործողության համար: Արտադրական մասերի համար ավելի լավ հարց է ոչ միայն այն, թե արդյոք պատը կարող է մեկ անգամ մշակվել, այլև այն, թե արդյոք այն կարող է մշակվել բազմիցս անհրաժեշտ ծավալով:
Նախագծային անցքեր պահանջվող գործընթացի համար
Հնարավորության դեպքում օգտագործեք ստանդարտ հորատման տրամագծեր: Հորատված անցքը տնտեսող է, բայց մոտ հանդուրժողականության տրամագիծը կարող է պահանջել լայնացում, հորատում, ինտերպոլյացիա, հղկում կամ հղկում: Նշեք ֆունկցիոնալ հանդուրժողականությունը և թող գործընթացը բխի դրանից:
Հնարավորության դեպքում պահպանեք անցքի սովորական խորությունը մոտ չորս տրամագծի։ Ավելի խորը անցքերի համար կարող է անհրաժեշտ լինել փորվածքային հորատում, գործիքով սառեցնող հեղուկի անցում, ատրճանակով հորատում կամ երկկողմանի մուտք։ Կույր անցքերի համար հաշվի առեք հորատման կոնի և կոտրվածքի միջև ընկած տարածությունը։
Ապահովեք եզրերի միջև հեռավորություն և գործիքի հասանելիություն: Խիտ տեղադրված անցքերը, հատվող անցքերը և կոր կամ անկյունային մակերեսներ մտնող անցքերը կարող են թափառել կամ առաջացնել դժվար հեռացվող ճաքեր:
Նշեք թեմաները ամբողջությամբ
Օգտագործեք ընդհանուր մետրիկ կամ միասնական թելերի ստանդարտներ և խուսափեք թելի ավելորդ խորությունից: Թելի լրիվ ներգրավումը, մոտավորապես անվանական տրամագծի 1-ից 1.5 անգամ, բավարար է շատ կիրառությունների համար. ճիշտ արժեքը կախված է ամրակից և նյութից: Չափազանց խորությունը օգտակար ամրություն չի ավելացնում, երբ ներգրավման երկարությունն արդեն բավարար է, և մեծացնում է ծորակի կոտրման և ճաքերի կուտակման ռիսկը:
Կույր թելերի համար տրամադրեք լրացուցիչ փորվածքի խորություն: Նշեք անվանումը, դասը, թելի խորությունը, մուտքի կողմը, ներդիրները և արդյոք կիրառվում է ծածկույթ, թե՞ դիմակ:
Խուսափեք կամ ստանդարտացրեք թերագնահատումները
Ստանդարտ ծայրային ֆրեզերով կտրվածքներին հնարավոր չէ հասնել ուղիղ մոտեցմամբ: Դրանք կարող են պահանջել T-աձև ակոս, աղավնու պոչ, բանալու հատված, կոնֆետ կամ հատուկ կտրիչներ: Երբ անհրաժեշտ է կտրվածք, օգտագործեք ստանդարտ լայնություններ և ապահովեք բավարար տարածք կտրիչի մարմնի և ցողունի համար:
Որպես մեկնարկային կետ, շատ ստանդարտ կտրող գործիքներ ապահովում են կտրման լայնության գրեթե կրկնակի խորություն, մինչդեռ ներքին բացվածքը կարող է անհրաժեշտ լինել հատկանիշի խորությունից մի քանի անգամ մեծ լինել: Հաստատեք գործիքավորման իրական օգտագործումը: Եթե հատկանիշը գոյություն ունի միայն միացնող անկյունը մաքրելու համար, միացնող մասի վերաձևավորումը կամ պարզ ռելիեֆ ավելացնելը կարող է ավելի էժան լինել:
Նվազեցնել կարգավորումները և վերաուղղորդումները
Յուրաքանչյուր կարգավորում ավելացնում է բեռնում, զոնդավորում, տվյալների փոխանցում, ծրագրավորում, ստուգում և սխալի հայտնաբերում կողմնորոշումների միջև: Հնարավորության դեպքում խմբավորեք դրանց հետ կապված կարևորագույն առանձնահատկությունները մեկ սեղմակում:
Նախագծեք ակնհայտ, կայուն աշխատանքային ամրակման մակերեսներ: Ապահովեք բավարար քանակությամբ նյութ կամ երկրաչափություն սեղմակների, ծնոտների կամ ամրակների համար՝ առանց ֆունկցիոնալ տարածքները վնասելու: Զուգահեռ մակերեսներ չունեցող, շատ բարակ եզրեր կամ բոլոր կողմերից կարևոր մակերեսներ ունեցող մասերը կարող են կարիք ունենալ փափուկ ծնոտների, վակուումային ամրակների, սոսինձների, զոհաբերական լեզվակների կամ հատուկ ամրակների: Ավելի մանրամասն տեղեկությունների համար տե՛ս մեր ուղեցույցը՝ CNC ամրակների նախագծման վերաբերյալ՝ կրկնվող ճշգրիտ մեքենայացված մասերի համար :
Բազմաառանցքային կամ խառատային սարքավորումները կարող են կրճատել տեղադրման աշխատանքները, սակայն ավելի պարզ մեքենան՝ լավ հարմարանքով, կարող է ավելի էժան լինել ծավալի առումով: Խնդրեք մատակարարին համեմատել երթուղիները գնանշման ժամանակ:
Օգտագործեք ֆունկցիոնալ տվյալ և հանդուրժողականության ռազմավարություն
Ընտրեք տվյալներ, որոնք ներկայացնում են, թե ինչպես է մասը տեղադրվում հավաքման մեջ և կարող են նաև հաստատվել մեքենայացման և ստուգման ընթացքում: Խուսափեք չափողական շղթաներից, որոնք կուտակում են տատանումներ: Օգտագործեք բազային կամ օրդինատային չափսեր կայուն հղումներից և օգտագործեք GD&T-ն, երբ այն ավելի ուղղակիորեն փոխանցում է դիրքը, պրոֆիլը, կողմնորոշումը կամ շեղումը:
Կիրառեք խիստ թույլատրելի շեղումներ միայն կարևորագույն առանձնահատկությունների համար: Ընդհանուր թույլատրելի շեղումները կարող են վերահսկել մնացածը: Մասի թույլատրելի շեղումը նվազեցնելուց առաջ ավարտեք հավաքման թույլատրելի շեղումների կույտը, քանի որ արմատական խնդիրը կարող է տարածվել մի քանի բաղադրիչների վրա: Ավելի մանրամասն թույլատրելի շեղումների պլանավորման համար կարդացեք մեր CNC մեքենայացման թույլատրելի շեղումների ուղեցույցը :
Մակերեսի կոպտությունը չի փոխարինում հարթությանը կամ չափերի վերահսկմանը: Նշեք յուրաքանչյուր պահանջ միայն այն դեպքում, երբ այն ազդում է ֆունկցիոնալության վրա:
Երկրորդային գործողությունները վաղ պլանավորեք
Անոդացումը, ծածկույթապատումը, ջերմային մշակումը, պասիվացումը, էլեկտրոլիտիկ հղկումը, գնդիկավոր փոշեպատումը, փոշեպատումը և հղկումը կարող են փոխել չափերը, եզրերը, մակերեսի հյուսվածքը և աղավաղումը: Նշեք, թե չափերը կիրառվում են գործողությունից առաջ, թե հետո: Անհրաժեշտության դեպքում ավելացրեք մեքենայացման կամ հղկման թույլատրելի չափսերը:
Նույնականացրեք դիմակավորված անցքերը, թելերը, կոնտակտները և կնքման մակերեսները: Կարծրացված մասերի համար սահմանեք, թե որ տարրերն են կոպիտ մշակվում ջերմային մշակումից առաջ և վերջնական մշակումն իրականացվում հետո:
Նախագծում՝ քերծվածքների հեռացման, մաքրման և նշագրման համար
Սահմանեք եզրի վիճակը. կոտրեք սուր եզրերը, կիրառեք հատուկ թեքություն կամ պահպանեք վերահսկվող սուր եզրը: Խաչաձև անցքերը և հատվող ներքին անցքերը կարող են խցանել դժվար տեսանելի կամ հեռացվող այտերը: Ավելացրեք մուտք խոզանակների, հղկող հոսքի, լվացման կամ ստուգման համար, երբ մաքրությունը կարևոր է:
Նախապատվությունը տվեք խորացված տեքստին, պարզ տառատեսակներին և բավարար գծի լայնությանը: Օգտագործեք լազերային կամ թանաքային նշում, երբ մեքենայական մշակված տեքստը ավելորդ ցիկլի ժամանակ է ավելացնում:
Դարձրեք մասը ստուգվող
Պահանջը, որը չի կարող հուսալիորեն չափվել, արտադրության համար պատրաստ չէ: Համոզվեք, որ տվյալների բազաները հասանելի են հարմարանքների և ստուգիչ սարքավորումների համար: Խորը ներքին պրոֆիլները, թաքնված կտրվածքները և ճկուն պատերը կարող են պահանջել հատուկ չափիչներ, սկանավորում, կտրվածք կամ ֆունկցիոնալ թեստեր:
Սահմանեք պահանջվող առաջին հոդվածը, CMM-ը, նյութը, ծածկույթը, հնարավորությունները կամ նմուշառման գրառումները: Համաձայնեցրեք ջերմաստիճանը, պլաստիկի կոնդիցիոնացումը, չափման մեթոդը և ընդունման կանոնները:
CNC DFM-ի տարածված սխալները և ավելի լավ այլընտրանքները
Ընդհանուր սխալ | Ինչու է դա մեծացնում ռիսկը | Ավելի լավ DFM ընտրություն |
Սուր ներքին անկյուններ | Պահանջվում են շատ փոքր կտրիչներ կամ էլեկտրոնային մանրադիտակային մեխանիզմներ, ինչը մեծացնում է ժամանակը և արժեքը։ | Օգտագործեք ավելի մեծ շառավղով, անկյունային ռելիեֆներով կամ շան ոսկորի բացվածքով։ |
Չափազանց խիստ հանդուրժողականություններ ամենուրեք | Բարձրացնում է մեքենայացման, ստուգման և ջարդոնի արժեքը՝ առանց գործառույթը բարելավելու։ | Պահպանեք խիստ հանդուրժողականություններ կարևոր ինտերֆեյսների համար և օգտագործեք ընդհանուր հանդուրժողականություններ այլուր։ |
Խորը նեղ գրպաններ | Առաջացնում են գործիքի շեղում, ճռռոց և մակերեսի վատ մշակում։ | Բացեք երկրաչափությունը, մեծացրեք անկյունի շառավիղը կամ բաժանեք դիզայնը։ |
Բարակ, չհենվող պատեր | Կարող է դեֆորմացվել կտրման, սեղմման կամ լարվածության թուլացման ժամանակ։ | Ավելացրեք կողիկներ, կրճատեք չհենվող թռիչքները կամ թողեք ժամանակավոր հենարանային նյութեր։ |
Անհասկանալի տվյալներ | Մեքենաշինության և ստուգման հղումները դարձնում է անհամապատասխան։ | Սահմանեք ֆունկցիոնալ տվյալներ, որոնք համապատասխանում են հավաքման և ստուգման կարիքներին։ |
Ծածկույթի հաստությունը անտեսելը | Ավարտելուց հետո կարող է անհամապատասխան անցքեր, թելեր և միացումներ անել։ | Նշեք, թե չափումները կիրառվում են ավարտից առաջ, թե հետո, և սահմանեք դիմակավորումը։ |
Թողարկեք ամբողջական, ոչ հակասական RFQ փաթեթ
Ուղարկեք բնիկ կամ չեզոք 3D մոդել, սովորաբար STEP, գումարած վերահսկվող 2D գծագիր՝ թույլատրելի շեղումների, GD&T-ի, թելերի, մշակման, նշումների և ստուգման պահանջների համար: Ներառեք նյութի սպեցիֆիկացիաները, քանակը, վերանայումը, ցանկալի մատակարարումը և ցանկացած հաստատված փոխարինող:
Նշեք, թե որ փաստաթուղթն է կարգավորում, եթե մոդելը և նկարը հակասում են միմյանց։ Հեռացրեք կրկնօրինակ չափումները և հնացած նշումները։ Մոդելի վրա հիմնված սահմանման համար հաստատեք, որ մատակարարը կարող է կարդալ իմաստաբանական ծանոթագրությունները և անվանված ստանդարտը։
Easiahome-ը կարող է վերանայել ձեր CAD մոդելը և 2D նկարը՝ գնանշում ներկայացնելուց առաջ՝ ծախսերի շարժիչ ուժերը, հանդուրժողականության ռիսկերը, աշխատանքային հենարանների հետ կապված խնդիրները, ստուգման պահանջները և ժամկետների հետ կապված խնդիրները բացահայտելու համար: Եթե ձեր նախագծին անհրաժեշտ են ճշգրիտ մշակված մասեր, մեր CNC մեքենայացման ծառայությունների թիմը կարող է օգնել ֆունկցիոնալ դիզայնը վերածել գործնական արտադրական պլանի:
Վերջնական CNC DFM ստուգաթերթիկ
- Կրիտիկական ֆունկցիաները և զուգավորման միջերեսները նույնականացվում են։
- Նշված են նյութը, բնավորությունը, վիճակը, հումքի ձևը և հատիկի ուղղությունը։
- Հնարավորության դեպքում օգտագործվում են ստանդարտ գործիքներ, անցքեր, թելեր, շառավղեր և կտրվածքներ։
- Գրպանները, անցքերը, պատերը, հատակը և գործիքների հասանելիությունը ունեն ընդունելի կողմերի հարաբերակցություն։
- Գործիքակալը և աշխատանքային պահող հարմարանքը ֆիզիկապես մուտք ունեն։
- Կարևորագույն առնչվող առանձնահատկությունները կարող են մշակվել ընդհանուր կառուցվածքից կամ տվյալից։
- Հանդուրժողականությունները և GD&T-ն պաշտպանում են գործառույթը՝ առանց ավելորդ ճշգրտության։
- Սահմանված են ծածկույթը, ջերմային մշակումը, քողարկումը և վերջնական չափսային վիճակը։
- Նշված են բծերի հեռացումը, մաքրումը, նշագրումը և եզրերի վիճակը։
- Տվյալները և կարևորագույն առանձնահատկությունները կարող են ստուգվել համաձայնեցված մեթոդով։
- 3D մոդելը, գծագիրը, վերանայումը, գնման պատվերը և ստուգման պլանը համաձայնեցված են։
- Նախատիպի արդյունքները կներառվեն ծավալային արտադրությունից առաջ։
ՀՏՀ
Հարց. Ի՞նչ է DFM-ը CNC մեքենայացման մեջ:
Ա. Արտադրելիության համար նախատեսված DFM-ը կամ արտադրելիության համար նախատեսված նախագծումը նշանակում է մասի դիզայնի ճշգրտում, որպեսզի այն կարողանա հուսալիորեն մշակվել անհրաժեշտ գնով, հանդուրժողականությամբ, որակով և ժամկետներում: CNC մեքենայացման դեպքում DFM-ը ներառում է գործիքի հասանելիությունը, նյութը, աշխատանքային մասի ամրացումը, կարգավորումները, հանդուրժողականությունները, վերջնական մշակումը և ստուգումը:
Հարց. Ինչպե՞ս կարող է DFM-ը նվազեցնել CNC մեքենայացման արժեքը։
Ա. DFM-ը նվազեցնում է արժեքը՝ օգտագործելով ստանդարտ գործիքներ, խուսափելով ավելորդ խիստ թույլատրելի սահմաններից, սահմանափակելով դժվար առանձնահատկությունները, կրճատելով կարգավորումները, բարելավելով աշխատանքային մասի ամրությունը և կանխելով ջարդոնը կամ վերամշակումը:
Հարց. Ինչ պատի հաստությունն է լավագույնը CNC մեքենայով մշակված մասերի համար:
Ա. Համընդհանուր նվազագույն չափանիշ չկա: Որպես մեկնարկային կետ, շատ նախագծեր օգտագործում են մոտ 0.8 մմ կամ ավելի մետաղական պատերի և մոտ 1.5 մմ կամ ավելի պլաստիկ պատերի համար, բայց պատի բարձրությունը, նյութը, չհենվող երկարությունը և հանդուրժողականությունը նույնքան կարևոր են:
Հարց. Ինչպե՞ս են հանդուրժողականությունները ազդում CNC մեքենայացման գնի վրա:
Ա. Ավելի խիստ թույլատրելի շեղումները սովորաբար պահանջում են ավելի դանդաղ մեքենայացում, ավելի կայուն աշխատանքային ամրացում, լրացուցիչ ստուգում և երբեմն երկրորդային մշակում: Կիրառեք խիստ թույլատրելի շեղումներ միայն այն տարրերի համար, որոնք վերահսկում են գործառույթը, տեղադրումը կամ հավաքումը:
Հարց. Ի՞նչ ֆայլեր պետք է ուղարկեմ CNC DFM-ի վերանայման համար:
Ա. Ուղարկեք 3D CAD մոդել, 2D նկար, նյութի սպեցիֆիկացիա, մակերեսի մշակում, քանակ, նպատակային ժամկետ, հանդուրժողականության նշումներ, ստուգման պահանջներ և ցանկացած հավաքման կամ կոսմետիկ սահմանափակումներ:
Եզրափակում
Արդյունավետ CNC DFM-ը հաշվի է առնում ոչ միայն պատի նվազագույն հաստությունը և կտրիչի շառավիղը, այլև ամբողջ արտադրական ուղին: Ամենաուժեղ նախագծերը ֆունկցիոնալ պահանջները կապում են նյութի, պաշարների, գործիքների, մուտքի, աշխատանքային մասի ամրացման, կարգավորումների, հանդուրժողականության, վերջնական մշակման և ստուգման հետ:
Հնարավորության դեպքում օգտագործեք առաջարկվող երկրաչափությունը, տարբերակեք արտադրական մասշտաբով հնարավորից կրկնվողը և ներգրավեք մեքենայական արհեստանոցը, նախքան գծագրի սառեցումը: DFM-ի կարճ վերանայումը կարող է նվազեցնել մեքենայական մշակման ժամերը, կանխել ստուգման վեճերը, բարելավել արտադրողականությունը և կրճատել նախատիպից մինչև հուսալի արտադրություն անցնելու ուղին:





