കറുത്ത രൂപം, കുറഞ്ഞ പ്രതിഫലനം, നേരിയ നാശന പ്രതിരോധം, ഇറുകിയ ഡൈമൻഷണൽ കൃത്യത എന്നിവ ആവശ്യമുള്ള CNC മെഷീൻ ചെയ്ത ഭാഗങ്ങൾക്ക് ബ്ലാക്ക് ഓക്സൈഡ് കോട്ടിംഗ് ചെലവ് കുറഞ്ഞ ഒരു ഉപരിതല ഫിനിഷാണ് . സ്റ്റീൽ ഭാഗങ്ങൾ, ഫാസ്റ്റനറുകൾ, ഷാഫ്റ്റുകൾ, ഗിയറുകൾ, കൃത്യതയുള്ള മെക്കാനിക്കൽ ഘടകങ്ങൾ എന്നിവയ്ക്കായി ഇത് സാധാരണയായി ഉപയോഗിക്കുന്നു.
ഈ ഗൈഡിൽ, ബ്ലാക്ക് ഓക്സൈഡ് കോട്ടിംഗ് എങ്ങനെ പ്രവർത്തിക്കുന്നു, ഏതൊക്കെ വസ്തുക്കൾ അനുയോജ്യമാണ്, അതിന്റെ പ്രധാന ഗുണങ്ങളും പരിമിതികളും, CNC മെഷീൻ ചെയ്ത ഭാഗങ്ങൾക്ക് എപ്പോൾ ഉപയോഗിക്കണം എന്നിവ നിങ്ങൾ പഠിക്കും.
ബ്ലാക്ക് ഓക്സൈഡ് കോട്ടിംഗ് എന്താണ്?
ബ്ലാക്ക് ഓക്സൈഡ് കോട്ടിംഗ്, ബ്ലാക്ക്നിംഗ് അല്ലെങ്കിൽ ബ്ലാക്ക് ഓക്സൈഡ് ഫിനിഷ് എന്നും അറിയപ്പെടുന്നു, ഇത് ഒരു കെമിക്കൽ കൺവേർഷൻ കോട്ടിംഗാണ്. പെയിന്റ് അല്ലെങ്കിൽ പൗഡർ കോട്ടിംഗിൽ നിന്ന് വ്യത്യസ്തമായി, ഇത് ഉപരിതലത്തെ കട്ടിയുള്ള ഒരു ബാഹ്യ പാളി കൊണ്ട് മൂടുക മാത്രമല്ല ചെയ്യുന്നത്. പകരം, ഇത് ലോഹ പ്രതലവുമായി പ്രതിപ്രവർത്തിച്ച് നേർത്ത ഒരു കറുത്ത ഓക്സൈഡ് പാളി ഉണ്ടാക്കുന്നു.
സ്റ്റീൽ ഭാഗങ്ങളിൽ, കറുത്ത പാളി സാധാരണയായി മാഗ്നറ്റൈറ്റ് ആണ്, ഇത് Fe₃O₄ എന്നും അറിയപ്പെടുന്നു. ഈ പാളി ഭാഗത്തിന് ഇരുണ്ട കറുപ്പ് നിറം നൽകുകയും നേരിയ നാശന പ്രതിരോധം മെച്ചപ്പെടുത്താൻ സഹായിക്കുകയും ചെയ്യുന്നു, പ്രത്യേകിച്ച് എണ്ണ, മെഴുക് അല്ലെങ്കിൽ മറ്റ് സീലന്റുകൾ എന്നിവയുമായി സംയോജിപ്പിക്കുമ്പോൾ.
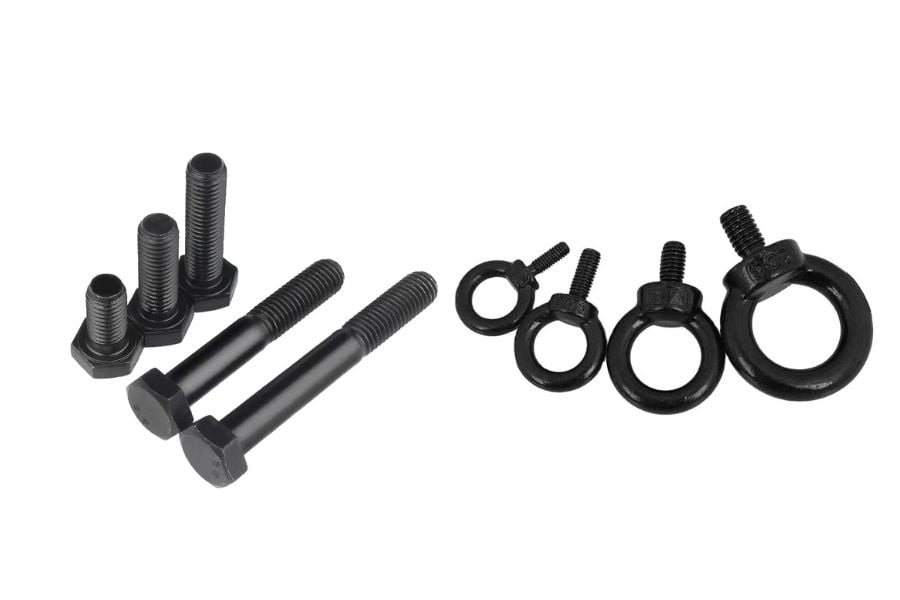
കാർബൺ സ്റ്റീൽ, അലോയ് സ്റ്റീൽ, സ്റ്റെയിൻലെസ് സ്റ്റീൽ, ചെമ്പ്, പിച്ചള എന്നിവയിൽ കറുത്ത ഓക്സൈഡ് സാധാരണയായി ഉപയോഗിക്കുന്നു. എന്നിരുന്നാലും, വ്യത്യസ്ത വസ്തുക്കൾക്ക് വ്യത്യസ്ത പ്രക്രിയകൾ ആവശ്യമാണ്. ഉദാഹരണത്തിന്, പരമ്പരാഗത കറുത്ത ഓക്സൈഡ് സാധാരണയായി ഉരുക്ക് ഭാഗങ്ങൾക്ക് ഉപയോഗിക്കുന്നു, അതേസമയം അലുമിനിയം ഭാഗങ്ങൾ സാധാരണയായി കറുത്ത ഓക്സൈഡിന് പകരം കറുത്ത അനോഡൈസിംഗ് ഉപയോഗിച്ചാണ് ഉപയോഗിക്കുന്നത്.
ബ്ലാക്ക് ഓക്സൈഡ് കോട്ടിംഗിന്റെ ഒരു പ്രധാന ഗുണം ഭാഗങ്ങളുടെ അളവുകളിൽ വളരെ കുറച്ച് മാത്രമേ സ്വാധീനം ചെലുത്തുന്നുള്ളൂ എന്നതാണ്. ഇത് കൃത്യമായ CNC മെഷീൻ ചെയ്ത ഭാഗങ്ങൾക്ക് ഇറുകിയ സഹിഷ്ണുതയോടെ അനുയോജ്യമാക്കുന്നു.
ബ്ലാക്ക് ഓക്സൈഡ് കോട്ടിംഗ് പ്രക്രിയ എങ്ങനെയാണ് പ്രവർത്തിക്കുന്നത്?
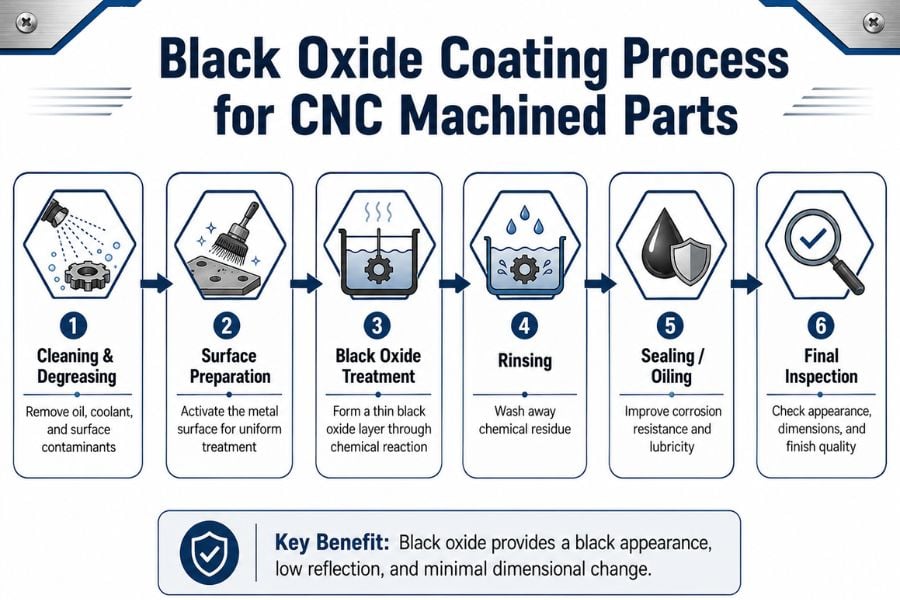
ബ്ലാക്ക് ഓക്സൈഡ് പ്രക്രിയയിൽ സാധാരണയായി വൃത്തിയാക്കൽ, ഉപരിതല തയ്യാറാക്കൽ, രാസ ചികിത്സ, കഴുകൽ, സീലിംഗ്, അന്തിമ പരിശോധന എന്നിവ ഉൾപ്പെടുന്നു. ഓരോ ഘട്ടവും ഭാഗത്തിന്റെ അന്തിമ രൂപത്തെയും പ്രകടനത്തെയും ബാധിക്കുന്നു.
- വൃത്തിയാക്കലും ഡിഗ്രീസിംഗും
ബ്ലാക്ക് ഓക്സൈഡ് ചികിത്സയ്ക്ക് മുമ്പ്, ഭാഗങ്ങൾ നന്നായി വൃത്തിയാക്കണം. എണ്ണ, കട്ടിംഗ് ദ്രാവകം, പൊടി, വിരലടയാളങ്ങൾ, തുരുമ്പ്, അല്ലെങ്കിൽ മെഷീനിംഗ് അവശിഷ്ടങ്ങൾ എന്നിവ രാസപ്രവർത്തനത്തെ ബാധിച്ചേക്കാം. മോശം വൃത്തിയാക്കൽ അസമമായ നിറം, കറ അല്ലെങ്കിൽ മോശം ഉപരിതല ഗുണനിലവാരത്തിന് കാരണമായേക്കാം.
സിഎൻസി മെഷീൻ ചെയ്ത ഭാഗങ്ങൾക്ക്, വൃത്തിയാക്കൽ വളരെ പ്രധാനമാണ്, കാരണം മെഷീനിംഗ് ഓയിലും കൂളന്റും ദ്വാരങ്ങൾ, നൂലുകൾ, ഗ്രൂവുകൾ, സങ്കീർണ്ണമായ പ്രതലങ്ങൾ എന്നിവയിൽ നിലനിൽക്കും.
- ഉപരിതല തയ്യാറാക്കൽ
വൃത്തിയാക്കിയ ശേഷം, മെറ്റീരിയലും ഉപരിതല അവസ്ഥയും അനുസരിച്ച് ഭാഗങ്ങൾക്ക് ആസിഡ് ക്ലീനിംഗ്, ആക്ടിവേഷൻ അല്ലെങ്കിൽ മറ്റ് പ്രീ-ട്രീറ്റ്മെന്റ് ആവശ്യമായി വന്നേക്കാം. സ്ഥിരതയുള്ളതും ഏകീകൃതവുമായ ബ്ലാക്ക് ഓക്സൈഡ് പ്രതിപ്രവർത്തനത്തിനായി ലോഹ പ്രതലം തയ്യാറാക്കുക എന്നതാണ് ലക്ഷ്യം.
പ്രതലം ശരിയായി തയ്യാറാക്കിയിട്ടില്ലെങ്കിൽ, അന്തിമ കോട്ടിംഗിൽ നിറവ്യത്യാസം, പാടുകൾ, അല്ലെങ്കിൽ പൊരുത്തമില്ലാത്ത രൂപം എന്നിവ കാണിച്ചേക്കാം.
- ബ്ലാക്ക് ഓക്സൈഡ് ചികിത്സ
ഈ ഭാഗങ്ങൾ ഒരു രാസ ലായനിയിൽ സ്ഥാപിക്കുന്നു, അവിടെ നിയന്ത്രിത പ്രതിപ്രവർത്തനത്തിലൂടെ കറുത്ത ഓക്സൈഡ് പാളി രൂപം കൊള്ളുന്നു. വ്യത്യസ്ത കറുത്ത ഓക്സൈഡ് പ്രക്രിയകൾ വ്യത്യസ്ത താപനിലകളും രാസ സംവിധാനങ്ങളും ഉപയോഗിക്കുന്നു.
ഉയർന്ന നിലവാരമുള്ള സ്റ്റീൽ ഭാഗങ്ങൾക്ക് സാധാരണയായി ചൂടുള്ള കറുത്ത ഓക്സൈഡ് ഉപയോഗിക്കുന്നു. ഉൽപ്പാദന ആവശ്യങ്ങൾ, ചെലവ്, ഭാഗ ആവശ്യകതകൾ എന്നിവയെ ആശ്രയിച്ച് ഇടത്തരം താപനില, തണുത്ത കറുത്ത ഓക്സൈഡ് പ്രക്രിയകളും ലഭ്യമാണ്.
- കഴുകിക്കളയുന്നു
രാസ ചികിത്സയ്ക്ക് ശേഷം, രാസ അവശിഷ്ടങ്ങൾ നീക്കം ചെയ്യുന്നതിനായി ഭാഗങ്ങൾ കഴുകുന്നു. അപര്യാപ്തമായ കഴുകൽ ഫിനിഷിംഗിന് ശേഷം കറ, നാശന അല്ലെങ്കിൽ ഉപരിതല മലിനീകരണത്തിന് കാരണമാകും.
- സീലിംഗ് അല്ലെങ്കിൽ ഓയിലിംഗ്
ബ്ലാക്ക് ഓക്സൈഡ് മാത്രം പരിമിതമായ നാശന പ്രതിരോധം മാത്രമേ നൽകുന്നുള്ളൂ. സംരക്ഷണം മെച്ചപ്പെടുത്തുന്നതിന്, ഭാഗങ്ങൾ സാധാരണയായി എണ്ണ, മെഴുക് അല്ലെങ്കിൽ സീലന്റ് ഉപയോഗിച്ച് പ്രോസസ്സ് ചെയ്യുന്നു. ഈ ഘട്ടം വളരെ പ്രധാനമാണ്, കാരണം ഇത് തുരുമ്പ് പ്രതിരോധം മെച്ചപ്പെടുത്തുകയും ഭാഗത്തിന് സുഗമമായ അന്തിമ രൂപം നൽകുകയും ചെയ്യുന്നു.
- ഫൈനൽ പരിശോധന
പൂർത്തിയാക്കിയ ശേഷം, നിറങ്ങളുടെ സ്ഥിരത, കറ, തുരുമ്പ്, പോറലുകൾ, കോട്ടിംഗ് വൈകല്യങ്ങൾ, അളവുകൾ, പാക്കേജിംഗ് ആവശ്യകതകൾ എന്നിവയ്ക്കായി ഭാഗങ്ങൾ പരിശോധിക്കണം. കൃത്യതയുള്ള CNC ഭാഗങ്ങൾക്ക്, പൂർത്തിയാക്കിയ ശേഷം നിർണായക അളവുകൾ വീണ്ടും പരിശോധിക്കണം.
ബ്ലാക്ക് ഓക്സൈഡ് ഫിനിഷിന്റെ തരങ്ങൾ
മൂന്ന് സാധാരണ തരം ബ്ലാക്ക് ഓക്സൈഡ് ഫിനിഷുകൾ ഉണ്ട്: ഹോട്ട് ബ്ലാക്ക് ഓക്സൈഡ്, മിഡ്-ടെമ്പറേച്ചർ ബ്ലാക്ക് ഓക്സൈഡ്, കോൾഡ് ബ്ലാക്ക് ഓക്സൈഡ്.
ചൂടുള്ള ബ്ലാക്ക് ഓക്സൈഡ്
സ്റ്റീൽ ഘടകങ്ങൾക്ക് ഏറ്റവും വ്യാപകമായി ഉപയോഗിക്കുന്ന പ്രക്രിയയാണ് ഹോട്ട് ബ്ലാക്ക് ഓക്സൈഡ്. ഉയർന്ന താപനിലയിൽ ഇത് നടത്തുകയും ഈടുനിൽക്കുന്നതും ഏകീകൃതവുമായ കറുത്ത ഫിനിഷ് നൽകുകയും ചെയ്യുന്നു. ഗിയറുകൾ, ഷാഫ്റ്റുകൾ, ഫാസ്റ്റനറുകൾ, ടൂളിംഗ് ഭാഗങ്ങൾ, മറ്റ് കൃത്യതയുള്ള സ്റ്റീൽ ഘടകങ്ങൾ എന്നിവയ്ക്ക് ഇത് അനുയോജ്യമാണ്.
ഈ പ്രക്രിയ സാധാരണയായി തണുത്ത കറുത്ത ഓക്സൈഡിനേക്കാൾ മികച്ച ഈടുതലും രൂപവും നൽകുന്നു, പക്ഷേ ഇതിന് കർശനമായ പ്രക്രിയ നിയന്ത്രണവും പ്രൊഫഷണൽ ഉപകരണങ്ങളും ആവശ്യമാണ്.
മിഡ്-ടെമ്പറേച്ചർ ബ്ലാക്ക് ഓക്സൈഡ്
ചൂടുള്ള കറുത്ത ഓക്സൈഡിനേക്കാൾ കുറഞ്ഞ താപനിലയിലാണ് ഇടത്തരം താപനിലയിലുള്ള കറുത്ത ഓക്സൈഡ് പ്രോസസ്സ് ചെയ്യുന്നത്. ഇത് ഊർജ്ജ ഉപഭോഗം കുറയ്ക്കുകയും ഉയർന്ന ചൂടിനോട് കൂടുതൽ സംവേദനക്ഷമതയുള്ള ചില ഭാഗങ്ങൾക്ക് ഉപയോഗപ്രദമാകുകയും ചെയ്യും.
ഇതിന് നല്ല രൂപവും സംരക്ഷണവും നൽകാൻ കഴിയും, എന്നാൽ അതിന്റെ പ്രകടനം നിർദ്ദിഷ്ട പ്രക്രിയയെയും മെറ്റീരിയലിനെയും ആശ്രയിച്ചിരിക്കുന്നു.
തണുത്ത കറുത്ത ഓക്സൈഡ്
തണുത്ത കറുത്ത ഓക്സൈഡ് മുറിയിലെ താപനിലയിലാണ് നടത്തുന്നത്. ടച്ച്-അപ്പ്, ചെറിയ ബാച്ചുകൾ, അറ്റകുറ്റപ്പണികൾ അല്ലെങ്കിൽ അലങ്കാര ആപ്ലിക്കേഷനുകൾ എന്നിവയ്ക്കായി ഇത് പലപ്പോഴും ഉപയോഗിക്കുന്നു. ഇത് എളുപ്പവും ചെലവ് കുറഞ്ഞതുമാണ്, പക്ഷേ ചൂടുള്ള കറുത്ത ഓക്സൈഡിനെ അപേക്ഷിച്ച് ഇതിന് സാധാരണയായി കുറഞ്ഞ ഈടുനിൽപ്പും ദുർബലമായ വസ്ത്രധാരണ പ്രതിരോധവുമുണ്ട്.
ടൈപ്പ് ചെയ്യുക | ഈട് | മികച്ചത് | പരിമിതി |
ചൂടുള്ള ബ്ലാക്ക് ഓക്സൈഡ് | ഉയര്ന്ന | സ്റ്റീൽ സിഎൻസി ഭാഗങ്ങൾ, ഗിയറുകൾ, ഷാഫ്റ്റുകൾ, ഫാസ്റ്റനറുകൾ | കർശനമായ പ്രക്രിയ നിയന്ത്രണം ആവശ്യമാണ് |
മിഡ്-ടെമ്പറേച്ചർ ബ്ലാക്ക് ഓക്സൈഡ് | നല്ല | ഉയർന്ന താപനിലയോട് സംവേദനക്ഷമതയുള്ള ഭാഗങ്ങൾ | ചൂടുള്ള പ്രക്രിയയെ അപേക്ഷിച്ച് ഈട് കുറവായിരിക്കാം |
തണുത്ത കറുത്ത ഓക്സൈഡ് | താഴത്തെ | ടച്ച്-അപ്പ്, ചെറിയ ബാച്ചുകൾ, അലങ്കാര ഭാഗങ്ങൾ | കുറഞ്ഞ തേയ്മാന പ്രതിരോധവും നാശന പ്രതിരോധവും |
ബ്ലാക്ക് ഓക്സൈഡ് കോട്ടിംഗിന് അനുയോജ്യമായ വസ്തുക്കൾ
കറുത്ത ഓക്സൈഡ് കോട്ടിംഗ് തിരഞ്ഞെടുക്കുമ്പോൾ ഏറ്റവും പ്രധാനപ്പെട്ട ഘടകങ്ങളിലൊന്നാണ് മെറ്റീരിയൽ തിരഞ്ഞെടുപ്പ്. എല്ലാ ലോഹങ്ങളും ഒരേ കറുത്ത ഓക്സൈഡ് പ്രക്രിയയ്ക്ക് അനുയോജ്യമല്ല.
മെറ്റീരിയൽ | ബ്ലാക്ക് ഓക്സൈഡിന് അനുയോജ്യമാണോ? | കുറിപ്പുകൾ |
കാർബൺ സ്റ്റീൽ | അതെ | കറുത്ത ഓക്സൈഡിന് ഏറ്റവും സാധാരണമായ വസ്തു |
അലോയ് സ്റ്റീൽ | അതെ | ഷാഫ്റ്റുകൾ, ഗിയറുകൾ, ഫാസ്റ്റനറുകൾ, ടൂളിംഗ് ഭാഗങ്ങൾ എന്നിവയ്ക്ക് അനുയോജ്യം |
സ്റ്റെയിൻലെസ്സ് സ്റ്റീൽ | അതെ, പ്രത്യേക പ്രക്രിയയോടെ | പ്രത്യേക ബ്ലാക്ക് ഓക്സൈഡ് ചികിത്സ ആവശ്യമാണ് |
കോപ്പർ | സാധ്യമായ | സാധാരണയായി ഒരു ചെമ്പ് കറുപ്പിക്കൽ പ്രക്രിയ ഉപയോഗിക്കുന്നു |
ബാസ്സ് | സാധ്യമായ | അലങ്കാര, കുറഞ്ഞ പ്രതിഫലന ഭാഗങ്ങൾക്ക് സാധാരണമാണ് |
അലുമിനിയം ലോഹം | സാധാരണ അല്ല | കറുത്ത അനോഡൈസിംഗ് സാധാരണയായി ഇഷ്ടപ്പെടുന്നു |
പിച്ചള | പരിമിതപ്പെടുത്തിയിരിക്കുന്നു | സൂക്ഷ്മമായ പ്രക്രിയ വിലയിരുത്തൽ ആവശ്യമാണ് |
അലുമിനിയം സിഎൻസി മെഷീൻ ചെയ്ത ഭാഗങ്ങൾക്ക്, കറുത്ത അനോഡൈസിംഗ് സാധാരണയായി ഒരു മികച്ച തിരഞ്ഞെടുപ്പാണ്, കാരണം ഇത് അലുമിനിയം പ്രതലങ്ങൾക്കായി പ്രത്യേകം രൂപകൽപ്പന ചെയ്തിരിക്കുന്നതും മികച്ച രൂപവും നാശന പ്രതിരോധവും വാഗ്ദാനം ചെയ്യുന്നതുമാണ്.
CNC മെഷീൻ ചെയ്ത ഭാഗങ്ങൾക്ക് ബ്ലാക്ക് ഓക്സൈഡിന്റെ ഗുണങ്ങൾ
മിനിമൽ ഡൈമൻഷണൽ മാറ്റം
ബ്ലാക്ക് ഓക്സൈഡ് വളരെ നേർത്ത ഒരു പരിവർത്തന പാളി സൃഷ്ടിക്കുന്നു. പൗഡർ കോട്ടിംഗ് അല്ലെങ്കിൽ ചില പ്ലേറ്റിംഗ് പ്രക്രിയകൾ പോലുള്ള കട്ടിയുള്ള ഒരു കോട്ടിംഗ് ഇത് ചേർക്കുന്നില്ല. ഇത് കൃത്യമായ CNC മെഷീൻ ചെയ്ത ഭാഗങ്ങൾക്ക് അനുയോജ്യമാക്കുന്നു, അവിടെ ഇറുകിയ സഹിഷ്ണുതയും കൃത്യമായ അസംബ്ലിയും പ്രധാനമാണ്.
ഷാഫ്റ്റുകൾ, പിന്നുകൾ, ഗിയറുകൾ, ബുഷിംഗുകൾ, ഫിക്ചറുകൾ, ത്രെഡ് ചെയ്ത ഭാഗങ്ങൾ എന്നിവ സാധാരണ ഉദാഹരണങ്ങളിൽ ഉൾപ്പെടുന്നു.
ആകർഷകമായ കറുത്ത രൂപം
കറുത്ത ഓക്സൈഡ് ലോഹ ഭാഗങ്ങൾക്ക് ശുദ്ധമായ കറുത്ത രൂപം നൽകുന്നു. ചികിത്സയ്ക്കു ശേഷമുള്ള ഫിനിഷ് മാറ്റ്, സാറ്റിൻ അല്ലെങ്കിൽ ചെറുതായി തിളക്കമുള്ളതായിരിക്കാം. ഇത് പ്രവർത്തനപരമായ ഭാഗങ്ങൾക്കും ഉൽപ്പന്നത്തിന്റെ ദൃശ്യ ഘടകങ്ങൾക്കും ഉപയോഗപ്രദമാക്കുന്നു.
കുറഞ്ഞ പ്രകാശ പ്രതിഫലനം
കറുത്ത ഓക്സൈഡ് ഉപരിതല പ്രതിഫലനം കുറയ്ക്കുന്നു. ഒപ്റ്റിക്കൽ ഉപകരണങ്ങൾ, അളക്കൽ ഉപകരണങ്ങൾ, മെഡിക്കൽ ഉപകരണങ്ങൾ, തോക്കുകളുടെ ഭാഗങ്ങൾ, തിളക്കം കുറയ്ക്കേണ്ട മറ്റ് ഘടകങ്ങൾ എന്നിവയ്ക്ക് ഇത് ഉപയോഗപ്രദമാണ്.
നേരിയ നാശന പ്രതിരോധം
എണ്ണയോ മെഴുകോ ഉപയോഗിച്ച് അടച്ചു പൂട്ടുമ്പോൾ, കറുത്ത ഓക്സൈഡിന് നേരിയതോ മിതമായതോ ആയ നാശന പ്രതിരോധം നൽകാൻ കഴിയും. പല ഇൻഡോർ, നിയന്ത്രിത പരിതസ്ഥിതികൾക്കും ഇത് അനുയോജ്യമാണ്. എന്നിരുന്നാലും, ഇത് ഒരു ഹെവി-ഡ്യൂട്ടി ആന്റി-കൊറോഷൻ കോട്ടിംഗായി കണക്കാക്കരുത്.
ചെലവ് കുറഞ്ഞ ഫിനിഷ്
ചില പ്ലേറ്റിംഗ്, കോട്ടിംഗ് അല്ലെങ്കിൽ പെയിന്റിംഗ് പ്രക്രിയകളുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ, ബ്ലാക്ക് ഓക്സൈഡ് പലപ്പോഴും കൂടുതൽ ലാഭകരമാണ്.രൂപം, അടിസ്ഥാന സംരക്ഷണം, ചെലവ് നിയന്ത്രണം എന്നിവ പ്രധാനമായ ഉയർന്ന അളവിലുള്ള സ്റ്റീൽ ഭാഗങ്ങൾക്ക് ഇത് അനുയോജ്യമാണ്.
മെച്ചപ്പെട്ട ലൂബ്രിസിറ്റി
ഓയിൽ സീൽ ചെയ്ത ബ്ലാക്ക് ഓക്സൈഡ് ഭാഗങ്ങൾക്ക് ഉപരിതല ലൂബ്രിസിറ്റി മെച്ചപ്പെടുത്താൻ കഴിയും. സുഗമമായ ചലനം ആവശ്യമുള്ള ഫാസ്റ്റനറുകൾ, സ്ലൈഡിംഗ് ഘടകങ്ങൾ, മെക്കാനിക്കൽ ഭാഗങ്ങൾ എന്നിവയ്ക്ക് ഇത് സഹായകമാകും.
ബ്ലാക്ക് ഓക്സൈഡ് കോട്ടിംഗിന്റെ പരിമിതികൾ
കറുത്ത ഓക്സൈഡിന് നിരവധി ഗുണങ്ങളുണ്ടെങ്കിലും, അതിന് പരിമിതികളുമുണ്ട്.
ഒന്നാമതായി, അധിക സംരക്ഷണം ഉപയോഗിക്കുന്നില്ലെങ്കിൽ, അത്യധികം നാശമുണ്ടാക്കുന്ന പരിതസ്ഥിതികൾക്ക് ഇത് അനുയോജ്യമല്ല. ഔട്ട്ഡോർ ഉപയോഗത്തിന്, സമുദ്ര പരിതസ്ഥിതികൾ, ഉയർന്ന ഈർപ്പം അല്ലെങ്കിൽ ഉപ്പ് സ്പ്രേ എക്സ്പോഷർ, സിങ്ക് പ്ലേറ്റിംഗ്, നിക്കൽ പ്ലേറ്റിംഗ്, പൗഡർ കോട്ടിംഗ് അല്ലെങ്കിൽ മറ്റ് സംരക്ഷണ ഫിനിഷുകൾ എന്നിവ മികച്ച ഓപ്ഷനുകളായിരിക്കാം.
രണ്ടാമതായി, കറുത്ത ഓക്സൈഡ് സാധാരണയായി പരിമിതമായ പോറൽ പ്രതിരോധം നൽകുന്നു. ഉപരിതലത്തിൽ പോറലുകൾ സംഭവിച്ചാലോ തേഞ്ഞുപോയാലോ, സംരക്ഷണം കുറഞ്ഞേക്കാം.
മൂന്നാമതായി, നാശന പ്രതിരോധം സീലിംഗിനെ വളരെയധികം ആശ്രയിച്ചിരിക്കുന്നു. എണ്ണ, മെഴുക് അല്ലെങ്കിൽ സീലന്റ് ഇല്ലാതെ, കറുത്ത ഓക്സൈഡ് പാളിക്ക് മതിയായ തുരുമ്പ് സംരക്ഷണം നൽകാൻ കഴിഞ്ഞേക്കില്ല.
അവസാനമായി, വർണ്ണ സ്ഥിരതയെ മെറ്റീരിയൽ ഘടന, ചൂട് ചികിത്സയുടെ അവസ്ഥ, ഉപരിതല തയ്യാറാക്കൽ, പ്രക്രിയ നിയന്ത്രണം എന്നിവ സ്വാധീനിക്കും.
ബ്ലാക്ക് ഓക്സൈഡ് vs മറ്റ് സർഫസ് ഫിനിഷുകൾ
CNC മെഷീൻ ചെയ്ത ഭാഗങ്ങൾക്ക് ഒരു സർഫേസ് ഫിനിഷ് തിരഞ്ഞെടുക്കുമ്പോൾ, മറ്റ് സാധാരണ ഓപ്ഷനുകളുമായി ബ്ലാക്ക് ഓക്സൈഡ് താരതമ്യം ചെയ്യുന്നത് ഉപയോഗപ്രദമാണ്.
ഉപരിതല പൂർത്തിയാക്കുക | പ്രധാന പ്രയോജനം | കനം ആഘാതം | കോറോഷൻ പ്രതിരോധം | മികച്ച ആപ്ലിക്കേഷൻ |
ബ്ലാക്ക് ഓക്സൈഡ് | കറുത്ത രൂപവും കുറഞ്ഞ അളവിലുള്ള മാറ്റവും | വളരെ കുറഞ്ഞ | എണ്ണയോടൊപ്പം നേരിയതോ മിതമായതോ ആയ അളവിൽ | സ്റ്റീൽ പ്രിസിഷൻ ഭാഗങ്ങൾ |
സിങ്ക് പ്ലേറ്റിംഗ് | നല്ല നാശ സംരക്ഷണം | മിതത്വം | നല്ല | ഫാസ്റ്റനറുകൾ, ബ്രാക്കറ്റുകൾ, ഹാർഡ്വെയർ |
നിക്കൽ പ്ലേറ്റിംഗ് | ധരിക്കുന്നതിനും നാശത്തിനും പ്രതിരോധം | മിതത്വം | നല്ലത് മുതൽ മികച്ചത് വരെ | കൃത്യതയും അലങ്കാര ഭാഗങ്ങളും |
അനോഡിംഗ് | അലുമിനിയം ഭാഗങ്ങൾക്ക് നല്ലതാണ് | താഴ്ന്നത് മുതൽ മിതമായത് വരെ | നല്ല | അലുമിനിയം CNC ഭാഗങ്ങൾ |
പൊടി കോട്ടിംഗ് | ശക്തമായ നിറവും ഉപരിതല സംരക്ഷണവും | ഉയര്ന്ന | നല്ല | അലങ്കാര, ബാഹ്യ ഭാഗങ്ങൾ |
ഫോസ്ഫേറ്റ് കോട്ടിംഗ് | നല്ല എണ്ണ നിലനിർത്തൽ | കുറഞ്ഞ | മിതത്വം | ഓട്ടോമോട്ടീവ്, മെക്കാനിക്കൽ ഭാഗങ്ങൾ |
കറുത്ത നിറത്തിലുള്ള രൂപം, കുറഞ്ഞ പ്രതിഫലനം, കുറഞ്ഞ അളവിലുള്ള മാറ്റം എന്നിവ ആവശ്യമുള്ള ഭാഗങ്ങളിൽ ബ്ലാക്ക് ഓക്സൈഡ് ഒരു നല്ല തിരഞ്ഞെടുപ്പാണ്. ശക്തമായ നാശന പ്രതിരോധം ആവശ്യമാണെങ്കിൽ, പ്ലേറ്റിംഗ് അല്ലെങ്കിൽ കോട്ടിംഗ് കൂടുതൽ അനുയോജ്യമായേക്കാം.
ബ്ലാക്ക് ഓക്സൈഡ് CNC മെഷീൻ ചെയ്ത ഭാഗങ്ങളുടെ പൊതുവായ പ്രയോഗങ്ങൾ
വ്യത്യസ്ത വ്യവസായങ്ങളിൽ ബ്ലാക്ക് ഓക്സൈഡ് കോട്ടിംഗ് വ്യാപകമായി ഉപയോഗിക്കുന്നു.
ഓട്ടോമോട്ടീവ് വ്യവസായത്തിൽ, ഗിയറുകൾ, ഷാഫ്റ്റുകൾ, ബുഷിംഗുകൾ, ഫാസ്റ്റനറുകൾ, ബ്രാക്കറ്റുകൾ എന്നിവയ്ക്കായി ഇത് ഉപയോഗിക്കുന്നു. ഈ ഭാഗങ്ങൾക്ക് പലപ്പോഴും വസ്ത്രധാരണ പ്രതിരോധം, കറുത്ത രൂപം, നിയന്ത്രിത അളവുകൾ എന്നിവ ആവശ്യമാണ്.
എയ്റോസ്പേസ് ആപ്ലിക്കേഷനുകളിൽ, കുറഞ്ഞ പ്രതിഫലനവും ഡൈമൻഷണൽ സ്ഥിരതയും പ്രധാനമായ സ്ക്രൂകൾ, ഫിറ്റിംഗുകൾ, പ്രിസിഷൻ സ്റ്റീൽ ഘടകങ്ങൾ എന്നിവയ്ക്ക് കറുത്ത ഓക്സൈഡ് ഉപയോഗിക്കാം.
മെഡിക്കൽ, ഒപ്റ്റിക്കൽ ഉപകരണങ്ങളിൽ, കറുത്ത ഓക്സൈഡ് തിളക്കം കുറയ്ക്കാനും ഉപകരണങ്ങളുടെയും ഘടകങ്ങളുടെയും ദൃശ്യ പ്രകടനം മെച്ചപ്പെടുത്താനും സഹായിക്കുന്നു.
വ്യാവസായിക യന്ത്രങ്ങളിൽ, ഇത് സാധാരണയായി ഫിക്ചറുകൾ, പിന്നുകൾ, സ്പെയ്സറുകൾ, ടൂളിംഗ് ഭാഗങ്ങൾ, മറ്റ് മെക്കാനിക്കൽ ഘടകങ്ങൾ എന്നിവയ്ക്കായി ഉപയോഗിക്കുന്നു.
തോക്കുകളുടെ ഘടകങ്ങൾ, സ്പോർട്സ് ഉപകരണങ്ങൾ, ഇലക്ട്രോണിക് ഹാർഡ്വെയർ, ഉപഭോക്തൃ ഉൽപ്പന്ന ഭാഗങ്ങൾ എന്നിവയിലും കറുത്ത ഓക്സൈഡ് സാധാരണമാണ്, ഇവയ്ക്ക് ഈടുനിൽക്കുന്ന കറുത്ത ലോഹ രൂപം ആവശ്യമാണ്.
വ്യവസായം | സാധാരണ ഭാഗങ്ങൾ | എന്തിനാണ് ബ്ലാക്ക് ഓക്സൈഡ് ഉപയോഗിക്കുന്നത്? |
ഓട്ടോമോട്ടീവ് | ഷാഫ്റ്റുകൾ, ഗിയറുകൾ, ഫാസ്റ്റനറുകൾ | വസ്ത്രധാരണ പ്രതിരോധവും കറുത്ത രൂപവും |
എയറോസ്പേസ് | സ്ക്രൂകൾ, ഫിറ്റിംഗുകൾ, കൃത്യതയുള്ള ഭാഗങ്ങൾ | കുറഞ്ഞ പ്രതിഫലനവും ഡൈമൻഷണൽ സ്ഥിരതയും |
മെഡിക്കൽ | ശസ്ത്രക്രിയാ ഉപകരണങ്ങൾ, ഉപകരണ ഭാഗങ്ങൾ | തിളക്കം കുറഞ്ഞു |
യന്തസാമഗികള് | ഫിക്ചറുകൾ, പിന്നുകൾ, സ്പെയ്സറുകൾ | ചെലവ് കുറഞ്ഞ സംരക്ഷണം |
ഇലക്ട്രോണിക്സ് | ഭവനങ്ങൾ, ബ്രാക്കറ്റുകൾ | അലങ്കാര കറുത്ത ഫിനിഷ് |
സാധാരണ വൈകല്യങ്ങളും അവ എങ്ങനെ ഒഴിവാക്കാം
ബ്ലാക്ക് ഓക്സൈഡിന്റെ ഗുണനിലവാരം ശരിയായ വൃത്തിയാക്കൽ, പ്രക്രിയ നിയന്ത്രണം, മെറ്റീരിയൽ സ്ഥിരത, സീലിംഗ് എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.
അസമമായ നിറം ഒരു സാധാരണ പ്രശ്നമാണ്. മോശം വൃത്തിയാക്കൽ, പൊരുത്തക്കേടുള്ള ഉപരിതല തയ്യാറെടുപ്പ്, അല്ലെങ്കിൽ അസ്ഥിരമായ ബാത്ത് ടബ് അവസ്ഥ എന്നിവ ഇതിന് കാരണമാകാം. ക്ലീനിംഗ് മെച്ചപ്പെടുത്തുക, പ്രോസസ് പാരാമീറ്ററുകൾ നിയന്ത്രിക്കുക, പൂർത്തിയാക്കുന്നതിന് മുമ്പ് ഭാഗങ്ങൾ പരിശോധിക്കുക എന്നിവയാണ് പരിഹാരം.
ഭാഗങ്ങൾ ശരിയായി സീൽ ചെയ്തിട്ടില്ലെങ്കിലോ ഉണക്കിയിട്ടില്ലെങ്കിലോ, പൂശിയതിനുശേഷം തുരുമ്പ് ഉണ്ടാകാം. അനുയോജ്യമായ എണ്ണ, മെഴുക് അല്ലെങ്കിൽ തുരുമ്പ് വിരുദ്ധ പാക്കേജിംഗ് ഉപയോഗിക്കുന്നത് ഈ അപകടസാധ്യത കുറയ്ക്കും.
മലിനമായ കഴുകൽ വെള്ളം, രാസ അവശിഷ്ടങ്ങൾ, അല്ലെങ്കിൽ മോശം ഉണക്കൽ എന്നിവയിൽ നിന്നാണ് കറകളോ പാടുകളോ ഉണ്ടാകുന്നത്. വൃത്തിയായി കഴുകലും നിയന്ത്രിത ഉണക്കലും പ്രധാനമാണ്.
മെറ്റീരിയൽ ഘടനയോ ചൂട് ചികിത്സ സാഹചര്യങ്ങളോ വ്യത്യസ്തമാകുമ്പോൾ ബാച്ചുകൾക്കിടയിൽ നിറവ്യത്യാസം സംഭവിക്കാം. വൻതോതിലുള്ള ഉൽപ്പാദനത്തിന്, പൂർണ്ണ ഉൽപ്പാദനം ആരംഭിക്കുന്നതിന് മുമ്പ് സാമ്പിളുകൾ സ്ഥിരീകരിക്കുന്നതാണ് നല്ലത്.
ഊനമില്ലാത്ത | സാധ്യമായ കാരണം | പരിഹാരം |
അസമമായ നിറം | മോശം വൃത്തിയാക്കൽ അല്ലെങ്കിൽ അസ്ഥിരമായ പ്രക്രിയ | വൃത്തിയാക്കലും പ്രക്രിയ നിയന്ത്രണവും മെച്ചപ്പെടുത്തുക |
തുരുന്വ് | ദുർബലമായ സീലിംഗ് അല്ലെങ്കിൽ മോശം പാക്കേജിംഗ് | എണ്ണ, മെഴുക്, തുരുമ്പ് പ്രതിരോധ പാക്കേജിംഗ് എന്നിവ ഉപയോഗിക്കുക. |
പാടുകൾ | മലിനമായ കഴുകൽ വെള്ളം | കഴുകലും ഉണക്കലും മെച്ചപ്പെടുത്തുക |
വർണ്ണ വ്യതിയാനം | വ്യത്യസ്ത മെറ്റീരിയൽ ബാച്ചുകൾ | വൻതോതിലുള്ള ഉൽപ്പാദനത്തിന് മുമ്പ് സാമ്പിളുകൾ സ്ഥിരീകരിക്കുക |
മോശം രൂപം | ഉപരിതല മലിനീകരണം | ചികിത്സയ്ക്ക് മുമ്പുള്ള പരിശോധന ശക്തിപ്പെടുത്തുക |
ബ്ലാക്ക് ഓക്സൈഡ് ഫിനിഷിനുള്ള ഗുണനിലവാര പരിശോധന
CNC മെഷീൻ ചെയ്ത ഭാഗങ്ങൾക്ക്, കയറ്റുമതി ചെയ്യുന്നതിന് മുമ്പ് ഗുണനിലവാര പരിശോധന പ്രധാനമാണ്.
നിറം, കറ, തുരുമ്പ്, പോറലുകൾ, മൊത്തത്തിലുള്ള രൂപം എന്നിവ പരിശോധിക്കാൻ ദൃശ്യ പരിശോധന ഉപയോഗിക്കുന്നു. ഉപഭോക്താവ് നാശന പ്രതിരോധ ആവശ്യകതകൾ വ്യക്തമാക്കുമ്പോൾ ഉപ്പ് സ്പ്രേ പരിശോധന ഉപയോഗിക്കാം.
ടൈറ്റ് ടോളറൻസ് ഭാഗങ്ങൾക്ക് ഡൈമൻഷണൽ പരിശോധന പ്രധാനമാണ്. ബ്ലാക്ക് ഓക്സൈഡിന് കുറഞ്ഞ കട്ടിയുള്ള ആഘാതം മാത്രമേ ഉള്ളൂവെങ്കിലും, ഫിനിഷിംഗിന് ശേഷവും കീ അളവുകൾ പരിശോധിക്കേണ്ടതാണ്.
ഉപരിതലം സ്ഥിരതയുള്ളതും വൃത്തിയുള്ളതുമാണോ എന്ന് കാണാൻ ഒരു ഉരസൽ പരിശോധനയോ അഡീഷൻ സംബന്ധമായ പരിശോധനയോ ഉപയോഗിക്കാം. കയറ്റുമതി ഓർഡറുകൾക്ക്, പാക്കേജിംഗ് പരിശോധനയും പ്രധാനമാണ്. ഷിപ്പിംഗ് സമയത്തെയും പരിസ്ഥിതിയെയും ആശ്രയിച്ച് ആന്റി-റസ്റ്റ് ബാഗുകൾ, ഡെസിക്കന്റുകൾ, ഓയിൽ പേപ്പർ അല്ലെങ്കിൽ വാക്വം പാക്കേജിംഗ് ആവശ്യമായി വന്നേക്കാം.
ബ്ലാക്ക് ഓക്സൈഡ് CNC ഭാഗങ്ങൾക്കായുള്ള രൂപകൽപ്പനയും വാങ്ങൽ നുറുങ്ങുകളും
ബ്ലാക്ക് ഓക്സൈഡ് കോട്ടിംഗ് ഉള്ള CNC മെഷീൻ ചെയ്ത ഭാഗങ്ങൾ വാങ്ങുമ്പോൾ, വാങ്ങുന്നവർ വിതരണക്കാരന് പൂർണ്ണമായ സാങ്കേതിക വിവരങ്ങൾ നൽകണം.
ആദ്യം, അടിസ്ഥാന മെറ്റീരിയൽ സ്ഥിരീകരിക്കുക. കാർബൺ സ്റ്റീൽ, സ്റ്റെയിൻലെസ് സ്റ്റീൽ, ചെമ്പ്, പിച്ചള, അലുമിനിയം എന്നിവയ്ക്ക് വ്യത്യസ്ത ഫിനിഷിംഗ് പ്രക്രിയകൾ ആവശ്യമായി വന്നേക്കാം.
രണ്ടാമതായി, ആവശ്യമുള്ള രൂപം നിർവചിക്കുക. ഉദാഹരണത്തിന്, ഭാഗത്തിന് മാറ്റ് ബ്ലാക്ക്, സാറ്റിൻ ബ്ലാക്ക്, അല്ലെങ്കിൽ ഓയിൽ-സീൽഡ് ബ്ലാക്ക് ഫിനിഷ് ആവശ്യമായി വന്നേക്കാം.
മൂന്നാമതായി, നിർണായക അളവുകളും സഹിഷ്ണുതകളും തിരിച്ചറിയുക. മെഷീനിംഗ്, ഫിനിഷിംഗ് സമയത്ത് പ്രധാനപ്പെട്ട അസംബ്ലി സവിശേഷതകൾ സംരക്ഷിക്കാൻ ഇത് വിതരണക്കാരനെ സഹായിക്കുന്നു.
നാലാമതായി, ജോലിസ്ഥലത്തെ അന്തരീക്ഷം വിശദീകരിക്കുക. ഇൻഡോർ ഉപയോഗം, ഔട്ട്ഡോർ ഉപയോഗം, ഈർപ്പം, ഉപ്പ് സ്പ്രേ, ഉയർന്ന താപനില, എണ്ണ സമ്പർക്കം, രാസവസ്തുക്കൾ എന്നിവയെല്ലാം ഫിനിഷ് തിരഞ്ഞെടുപ്പിനെ ബാധിച്ചേക്കാം.
അവസാനമായി, ഡ്രോയിംഗുകൾ, 3D ഫയലുകൾ, മെറ്റീരിയൽ ഗ്രേഡ്, ഉപരിതല ഫിനിഷ് ആവശ്യകതകൾ, പരിശോധന മാനദണ്ഡങ്ങൾ, പാക്കേജിംഗ് ആവശ്യകതകൾ എന്നിവ നൽകുക. വലിയ അളവിലുള്ള ഉൽപാദനത്തിന്, വൻതോതിലുള്ള ഉൽപാദനത്തിന് മുമ്പ് സാമ്പിളുകൾ നിർമ്മിക്കാൻ ശുപാർശ ചെയ്യുന്നു.
എപ്പോഴാണ് നിങ്ങൾ ബ്ലാക്ക് ഓക്സൈഡ് കോട്ടിംഗ് തിരഞ്ഞെടുക്കേണ്ടത്?
നിങ്ങളുടെ CNC മെഷീൻ ചെയ്ത ഭാഗങ്ങൾക്ക് കറുത്ത രൂപം, കുറഞ്ഞ പ്രതിഫലനം, നേരിയ നാശന പ്രതിരോധം, കുറഞ്ഞ അളവിലുള്ള മാറ്റം, ചെലവ് കുറഞ്ഞ ഫിനിഷിംഗ് എന്നിവ ആവശ്യമുള്ളപ്പോൾ ബ്ലാക്ക് ഓക്സൈഡ് ഒരു നല്ല തിരഞ്ഞെടുപ്പാണ്.
സ്റ്റീൽ പ്രിസിഷൻ ഭാഗങ്ങൾ, ഫാസ്റ്റനറുകൾ, ഷാഫ്റ്റുകൾ, ഗിയറുകൾ, ഫിക്ചറുകൾ, പിന്നുകൾ, ബുഷിംഗുകൾ, ടൂൾ ഘടകങ്ങൾ എന്നിവയ്ക്ക് ഇത് പ്രത്യേകിച്ചും അനുയോജ്യമാണ്.
എന്നിരുന്നാലും, സമുദ്ര പരിതസ്ഥിതികൾ, ദീർഘകാല ഔട്ട്ഡോർ ഉപയോഗം, ഉയർന്ന ഉപ്പ് ഉള്ളടക്കമുള്ള അവസ്ഥകൾ, അല്ലെങ്കിൽ ശക്തമായ നാശ സംരക്ഷണം ആവശ്യമുള്ള ഭാഗങ്ങൾ എന്നിവയ്ക്ക് ഇത് മികച്ച ഓപ്ഷനായിരിക്കില്ല. അത്തരം സന്ദർഭങ്ങളിൽ, സിങ്ക് പ്ലേറ്റിംഗ്, നിക്കൽ പ്ലേറ്റിംഗ്, പൗഡർ കോട്ടിംഗ് അല്ലെങ്കിൽ മറ്റ് ഫിനിഷുകൾ കൂടുതൽ ഉചിതമായിരിക്കും.
അലുമിനിയം ഭാഗങ്ങൾക്ക്, കറുത്ത അനോഡൈസിംഗ് സാധാരണയായി ഇഷ്ടപ്പെടുന്നു.
ബ്ലാക്ക് ഓക്സൈഡ് കോട്ടിംഗിന്റെ വില ഘടകങ്ങൾ
ബ്ലാക്ക് ഓക്സൈഡ് കോട്ടിംഗിന്റെ വില നിരവധി ഘടകങ്ങളെ ആശ്രയിച്ചിരിക്കുന്നു, അവയിൽ മെറ്റീരിയൽ തരം, ഭാഗത്തിന്റെ വലുപ്പം, ജ്യാമിതി, ബാച്ച് അളവ്, ഉപരിതല തയ്യാറാക്കൽ ആവശ്യകതകൾ, പ്രക്രിയ തരം, സീലിംഗ് രീതി, പരിശോധന മാനദണ്ഡങ്ങൾ, പാക്കേജിംഗ് ആവശ്യകതകൾ എന്നിവ ഉൾപ്പെടുന്നു.
വലിയ അളവിലുള്ള ലളിതമായ സ്റ്റീൽ ഭാഗങ്ങൾ സാധാരണയായി കൂടുതൽ ചെലവ് കുറഞ്ഞതാണ്. കർശനമായ രൂപ മാനദണ്ഡങ്ങൾ, ആഴത്തിലുള്ള ദ്വാരങ്ങൾ, നൂലുകൾ, ഉയർന്ന തുരുമ്പെടുക്കൽ ആവശ്യകതകൾ അല്ലെങ്കിൽ പ്രത്യേക പാക്കേജിംഗ് എന്നിവയുള്ള സങ്കീർണ്ണമായ ഭാഗങ്ങൾ മൊത്തം ചെലവ് വർദ്ധിപ്പിച്ചേക്കാം.
കൃത്യമായ ഒരു ഉദ്ധരണി ലഭിക്കുന്നതിന്, വാങ്ങുന്നവർ ഡ്രോയിംഗുകൾ, മെറ്റീരിയൽ വിവരങ്ങൾ, അളവ്, ഫിനിഷ് ആവശ്യകതകൾ, അപേക്ഷാ വിശദാംശങ്ങൾ എന്നിവ നൽകണം.
തീരുമാനം
കറുത്ത രൂപം, കുറഞ്ഞ പ്രതിഫലനം, നേരിയ നാശന പ്രതിരോധം, കുറഞ്ഞ അളവിലുള്ള മാറ്റം എന്നിവ ആവശ്യമുള്ള CNC മെഷീൻ ചെയ്ത ഭാഗങ്ങൾക്ക് ബ്ലാക്ക് ഓക്സൈഡ് കോട്ടിംഗ് ചെലവ് കുറഞ്ഞ ഉപരിതല ഫിനിഷാണ്. സ്റ്റീൽ ഭാഗങ്ങൾ, ഫാസ്റ്റനറുകൾ, ഷാഫ്റ്റുകൾ, ഗിയറുകൾ, ഫിക്ചറുകൾ, കൃത്യതയുള്ള ഘടകങ്ങൾ എന്നിവയ്ക്കാണ് ഇത് സാധാരണയായി ഉപയോഗിക്കുന്നത്.
വിശ്വസനീയമായ ഒരു ഫിനിഷ് നേടുന്നതിന്, ശരിയായ മെറ്റീരിയൽ, ക്ലീനിംഗ് പ്രക്രിയ, സീലിംഗ് രീതി, ഗുണനിലവാര നിയന്ത്രണം എന്നിവ അത്യാവശ്യമാണ്. കഠിനമായതോ വളരെ നാശമുണ്ടാക്കുന്നതോ ആയ ചുറ്റുപാടുകൾക്ക്, മറ്റ് സംരക്ഷണ ഫിനിഷുകൾ കൂടുതൽ അനുയോജ്യമാകും.
ബ്ലാക്ക് ഓക്സൈഡ് കോട്ടിംഗ് ഉള്ള CNC മെഷീൻ ചെയ്ത ഭാഗങ്ങൾ ആവശ്യമുണ്ടോ? നിങ്ങളുടെ ഡ്രോയിംഗുകൾ, മെറ്റീരിയൽ, ഫിനിഷ് ആവശ്യകതകൾ, ആപ്ലിക്കേഷൻ വിശദാംശങ്ങൾ എന്നിവ ഞങ്ങൾക്ക് അയയ്ക്കുക. ശരിയായ മെഷീനിംഗ്, ഫിനിഷിംഗ് സൊല്യൂഷൻ തിരഞ്ഞെടുക്കാൻ ഞങ്ങളുടെ എഞ്ചിനീയറിംഗ് ടീം നിങ്ങളെ സഹായിക്കും.
പതിവ് ചോദ്യങ്ങൾ
ചോദ്യം: കറുത്ത ഓക്സൈഡ് ആവരണം തുരുമ്പ് തടയുമോ?
A:കറുത്ത ഓക്സൈഡിന് നാശന പ്രതിരോധം മെച്ചപ്പെടുത്താൻ കഴിയും, പ്രത്യേകിച്ച് എണ്ണയോ മെഴുക് ഉപയോഗിച്ചോ സീൽ ചെയ്യുമ്പോൾ. എന്നിരുന്നാലും, സിങ്ക് പ്ലേറ്റിംഗ്, നിക്കൽ പ്ലേറ്റിംഗ് അല്ലെങ്കിൽ പൗഡർ കോട്ടിംഗ് പോലുള്ള കനത്ത തുരുമ്പ് സംരക്ഷണം ഇത് നൽകുന്നില്ല.
ചോദ്യം: കറുത്ത ഓക്സൈഡ് കോട്ടിംഗ് ഭാഗങ്ങളുടെ അളവുകളെ ബാധിക്കുമോ?
A: കറുത്ത ഓക്സൈഡ് ഒരു നേർത്ത പരിവർത്തന പാളി രൂപപ്പെടുത്തുന്നതിനാൽ ഭാഗങ്ങളുടെ അളവുകളിൽ വളരെ കുറച്ച് സ്വാധീനമേ ഉള്ളൂ. ഇത് കൃത്യമായ CNC മെഷീൻ ചെയ്ത ഭാഗങ്ങൾക്ക് അനുയോജ്യമാക്കുന്നു.
ചോദ്യം: സിങ്ക് പ്ലേറ്റിങ്ങിനേക്കാൾ നല്ലതാണോ കറുത്ത ഓക്സൈഡ്?
A: ഇത് പ്രയോഗത്തെ ആശ്രയിച്ചിരിക്കുന്നു. കറുത്ത നിറത്തിനും കുറഞ്ഞ അളവിലുള്ള മാറ്റത്തിനും ബ്ലാക്ക് ഓക്സൈഡ് നല്ലതാണ്, അതേസമയം സിങ്ക് പ്ലേറ്റിംഗ് സാധാരണയായി ശക്തമായ നാശ സംരക്ഷണം നൽകുന്നു.
ചോദ്യം: സ്റ്റെയിൻലെസ് സ്റ്റീലിൽ കറുത്ത ഓക്സൈഡ് പൂശാൻ കഴിയുമോ?
A:അതെ, സ്റ്റെയിൻലെസ് സ്റ്റീലിൽ കറുത്ത ഓക്സൈഡ് പൂശാൻ കഴിയും, പക്ഷേ ഇതിന് സ്റ്റാൻഡേർഡ് സ്റ്റീൽ ബ്ലാക്ക് ഓക്സൈഡ് ചികിത്സയിൽ നിന്ന് വ്യത്യസ്തമായ ഒരു പ്രത്യേക പ്രക്രിയ ആവശ്യമാണ്.
ചോദ്യം: അലൂമിനിയം കറുത്ത ഓക്സൈഡ് പൂശാൻ കഴിയുമോ?
A: പരമ്പരാഗത കറുത്ത ഓക്സൈഡ് അലൂമിനിയത്തിന് സാധാരണയായി ഉപയോഗിക്കാറില്ല. അലൂമിനിയം CNC ഭാഗങ്ങൾക്ക് കറുത്ത ഫിനിഷ് ആവശ്യമുണ്ടെങ്കിൽ, കറുത്ത അനോഡൈസിംഗ് സാധാരണയായി ഒരു മികച്ച ഓപ്ഷനാണ്.