
Ontwerpen voor maakbaarheid, ofwel DFM, past een onderdeel aan zodat het betrouwbaar geproduceerd kan worden met de vereiste kwaliteit, hoeveelheid, kosten en levertijd. Bij CNC-bewerking koppelt het de functionaliteit aan gereedschapstoegang, werkstukbevestiging, instelstrategie, tolerantie, afwerking en inspectie.
De numerieke aanbevelingen in online handleidingen zijn slechts uitgangspunten. Een aluminium wand van 0.8 mm kan eenvoudig te realiseren zijn als deze kort en ondersteund is, maar instabiel worden bij een hoogte van 80 mm. Een diep gat kan in de ene legering haalbaar zijn, maar in de andere riskant. Gebruik de onderstaande checklist om een robuust ontwerp te maken en bespreek de uiteindelijke geometrie vervolgens met de beoogde leverancier.
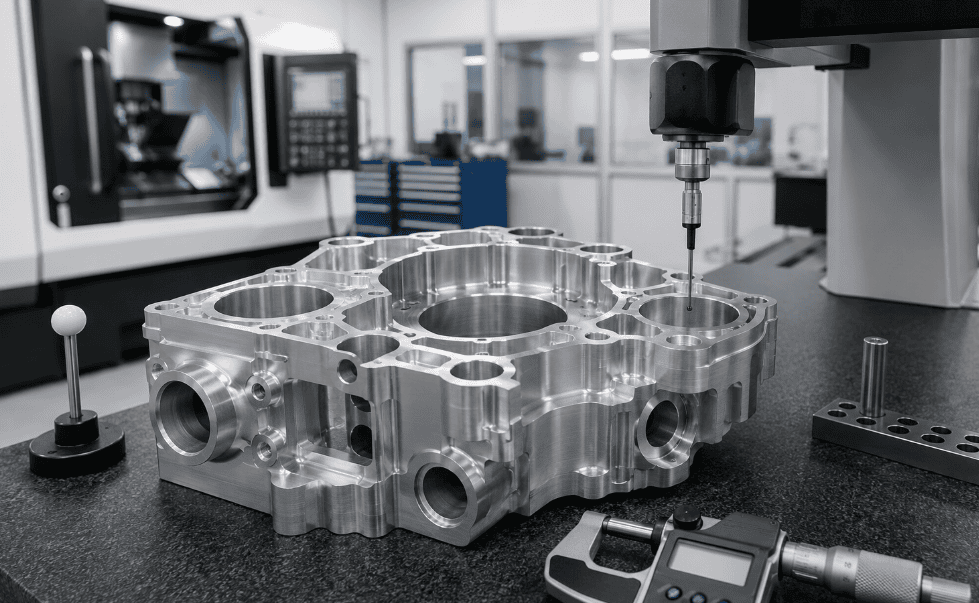
Snelle CNC DFM-checklist
Voordat u een offerteaanvraag voor CNC-bewerking verstuurt, kunt u deze snelle DFM-checklist gebruiken om kosten te verlagen, tolerantierisico's te vermijden en de doorlooptijd te verkorten. Het doel is niet om elke functie koste wat kost eenvoudig te maken; het is om de belangrijke functies te beschermen en de machinefabriek een duidelijke, herhaalbare productieroute te bieden.
DFM-artikel | Wat te controleren | Waarom dit zo belangrijk is |
Functie en datums | Definieer kritieke interfaces, montagereferenties en inspectiereferenties. | Voorkomt dat risicoarme kenmerken te veel worden getolereerd, terwijl belangrijke geometrische vormen onduidelijk blijven. |
Materiaal en voorraad | Controleer de legering, de hardheid, de vorm van het materiaal, de korrelrichting en de bewerkingsmarge. | Regelt vervorming, beschikbaarheid, voorbewerkingstijd en uiteindelijke stabiliteit van het onderdeel. |
Muren en zakken | Vermijd dunne, onondersteunde wanden, diepe, smalle holtes en te grote gereedschapsbereik. | Vermindert trillingen, doorbuiging, een slechte afwerking en een lange cyclustijd. |
Gaten en draden | Gebruik standaarddiameters, praktische diepteverhoudingen en volledige schroefdraadspecificaties. | Verbetert de beschikbaarheid van gereedschap, de nauwkeurigheid, de spaanafvoer en de duidelijkheid van de inspectie. |
Toleranties | Hanteer nauwe toleranties alleen waar de functie of assemblage dit vereist. | Vermindert onnodige bewerkings-, inspectie- en afvalkosten. |
Werkhouding | Zorg voor stabiele klemvlakken en bescherm de cosmetische of afdichtingsoppervlakken. | Verbetert de herhaalbaarheid bij verschillende instellingen en productiebatches. |
Afwerking en inspectie | Geef de staat van de coating, de maskering, de randconditie, de CMM-vereisten en de acceptatieregels aan. | Voorkomt maatgeschillen na afwerking of eindinspectie. |
Definieer de functie vóór de geometrie.
Voordat u de snijgereedschappen en hoekradii optimaliseert, moet u eerst bepalen wat de functie van het onderdeel is. Markeer de interfaces die bepalend zijn voor de montage, afdichting, uitlijning, lagerondersteuning, vloeistofstroom, beweging, elektrisch contact, levensduur of het uiterlijk. Maak onderscheid tussen functionele kenmerken en speling- en cosmetische kenmerken.
Registreer de belasting, temperatuur, omgevingsomstandigheden, aansluitende componenten en productiehoeveelheid. Dit voorkomt overtoleranties voor niet-kritische afmetingen, terwijl een kritische interface onduidelijk blijft. Een goede CNC DFM-review begint met de functie en koppelt die functie vervolgens aan het materiaal, de instelstrategie, toleranties, opspanning en inspectie.
Kies bewust voor materiaal en voorraadvorm.
Houd rekening met sterkte, stijfheid, corrosiebestendigheid, temperatuur, gewicht, slijtage, certificering en beschikbaarheid. Bevestig vervolgens de materiaalvorm: plaat, staaf, buis, extrusie, gietstuk of smeedstuk. Een ontwerp dat er in CAD eenvoudig uitziet, kan duur uitvallen als er veel voorbewerking nodig is vanwege de te grote afmetingen van het materiaal.
Ontwerpen met een materiaaldikte die dicht bij de beschikbare dikte ligt, vermindert afval en bewerkingstijd, maar de nominale materiaaldikte is geen garantie voor de uiteindelijke afmeting. Houd rekening met de bewerking van het materiaal op de functionele vlakken. Overweeg voor dunne frames of asymmetrische onderdelen spanningsarm materiaal en een bewerkingsvolgorde van voorbewerken, stabiliseren en nabewerken.
Bij gewalste platen of anisotrope materialen kan de korrelrichting de sterkte, vervorming en het uiterlijk beïnvloeden. Voeg deze eis toe aan de tekening of inkoopspecificatie wanneer dit relevant is.
Ontwerpen rondom standaardgereedschappen
Standaardboren, vingerfrezen, ruimers, tappen, draadfrezen en wisselplaatjes verminderen de tijd die nodig is voor het zoeken naar gereedschap en de insteltijd. Gebruik waar mogelijk standaard gatdiameters, schroefdraadseries, hoekradii en ondersnijbreedtes. Combineer vergelijkbare kenmerken zodat één gereedschap meerdere gebieden kan bewerken.
Vermijd gereedschappen die slechts in geringe mate van elkaar verschillen. Elk gereedschap voegt extra tijd toe voor programmering, gereedschapswisseling, slijtagecontrole en inspectie. Als een specifieke gereedschapsmaat echt nodig is, controleer dan de beschikbaarheid voordat u de tekening definitief maakt.
Vergroot de binnenste hoekradius
Met roterende freesgereedschappen kunt u geen perfect scherpe verticale binnenhoek creëren. Kleine radii vereisen kleine vingerfrezen, die langzaam materiaal verwijderen en eerder kunnen doorbuigen of breken. Maak de binnenradius zo groot mogelijk, rekening houdend met de toepassing.
Voor diepe uitsparingen is een handig uitgangspunt een interne radius die groter is dan een derde van de diepte van de uitsparing. Een andere praktische techniek is om een radius te specificeren die iets groter is dan een standaard gereedschapsradius, bijvoorbeeld 3.5 mm in plaats van precies 3.0 mm. De frees kan dan een vloeiender traject volgen zonder volledig in de hoek vast te komen zitten.
Als een rechthoekig component dat erop aansluit speling nodig heeft, voeg dan hoekuitsparingen of botvormige elementen toe in plaats van een onpraktisch scherpe uitsparing te forceren.
Beperk de zakdiepte en het bereik van gereedschap.
Diepe, smalle holtes vereisen lange gereedschappen. Naarmate de uitsteeklengte van het gereedschap toeneemt, neemt de stijfheid snel af, wat trillingen, tapsheid, een slechte afwerking en lagere voedingssnelheden veroorzaakt. Een algemeen aanbevolen holtediepte is ongeveer vier keer de holtebreedte; details die bijna tien gereedschapsdiameters bereiken, vereisen een zorgvuldige beoordeling.
Maak de uitsparing groter, vergroot de radius, verklein de diepte of splits de constructie indien mogelijk. Controleer of de gehele gereedschapshouder toegankelijk is: een frees kan de vloer raken terwijl de spantang of houder tegen de omringende wanden botst.
Houd muren en vloeren stijf.
Dunne wanden trillen onder de snijkracht en kunnen van het gereedschap afspringen. Na het losmaken kan restspanning het werkstuk ook doen bewegen. Voor algemeen DFM (Design for Manufacturing) is een wanddikte van ongeveer 0.8 mm voor metalen wanden en 1.5 mm voor kunststof wanden aan te raden; bij een gunstige geometrie kan een wanddikte van ongeveer 0.5 mm voor metaal en 1.0 mm voor kunststof haalbaar zijn. Dit zijn geen universele minimumwaarden.
Wandhoogte, onondersteunde lengte, materiaal en tolerantie zijn net zo belangrijk als de dikte. Voeg ribben toe, verkort overspanningen, gebruik geleidelijke overgangen of laat tijdelijk ondersteuningsmateriaal achter voor een laatste bewerking. Voor productieonderdelen is de betere vraag niet alleen of de wand eenmaal bewerkt kan worden, maar of deze herhaalbaar bewerkt kan worden in het vereiste volume.
Ontwerp gaten voor het vereiste proces.
Gebruik waar mogelijk standaard boordiameters. Een geboord gat is economisch, maar een diameter met nauwe toleranties kan ruimen, boren, interpoleren, honen of slijpen vereisen. Specificeer de functionele tolerantie en laat het proces daaruit voortvloeien.
Houd de normale boordiepte zoveel mogelijk rond een viervoudige diameter. Voor diepere gaten kan het nodig zijn om te pendelen, koelvloeistof door het gereedschap te laten lopen, diepgatboren of tweezijdige toegang te gebruiken. Houd bij blinde gaten rekening met de boorpuntconus en de spaanruimte.
Zorg voor voldoende afstand tussen de randen en goede toegang voor gereedschap. Gaten die dicht bij elkaar liggen, kruisende doorgangen en gaten die in gebogen of schuine oppervlakken uitkomen, kunnen afwijken of bramen veroorzaken die moeilijk te verwijderen zijn.
Specificeer threads volledig
Gebruik gangbare metrische of uniforme schroefdraadnormen en vermijd onnodige schroefdraaddiepte. Een volledige schroefdraadinschakeling van ongeveer 1 tot 1.5 keer de nominale diameter is voldoende voor veel toepassingen; de juiste waarde hangt af van het bevestigingsmiddel en het materiaal. Een te grote diepte voegt geen nuttige sterkte toe nadat de inschakelingslengte al voldoende is en verhoogt het risico op tapbreuk en spanenophoping.
Voor blinde schroefdraad dient u extra boordiepte aan te geven. Vermeld de aanduiding, klasse, schroefdraaddiepte, insteekzijde, inzetstukken en of er een coating of afdeklaag van toepassing is.
Vermijd of standaardiseer ondersneden ...en.
Ondersnijdingen zijn niet rechtstreeks te bereiken met een standaard frees. Hiervoor zijn mogelijk T-sleuf-, zwaluwstaart-, spiebaan-, lolly- of speciale frezen nodig. Wanneer een ondersnijding noodzakelijk is, gebruik dan standaard breedtes en zorg voor voldoende ruimte voor het freeslichaam en de schacht.
Als uitgangspunt ondersteunen veel standaard ondersnijgereedschappen een diepte die bijna twee keer zo groot is als de snijbreedte, terwijl de interne speling mogelijk meerdere malen groter moet zijn dan de diepte van het werkstuk. Controleer de daadwerkelijke gereedschappen. Als het werkstuk alleen dient om een hoek van een aansluitend onderdeel vrij te maken, kan het herontwerpen van het aansluitende onderdeel of het toevoegen van een eenvoudige uitsparing goedkoper zijn.
Verminder het aantal instel- en heroriëntatiemomenten.
Elke opstelling brengt extra stappen met zich mee, zoals laden, aftasten, referentieoverdracht, programmeren, inspectie en fouten tussen verschillende oriëntaties. Groepeer waar mogelijk gerelateerde kritische onderdelen in één klemming.
Ontwerp duidelijke, stabiele werkstukbevestigingsoppervlakken. Zorg voor voldoende materiaal of geometrie voor klemmen, bekken of opspaninrichtingen zonder functionele delen te beschadigen. Onderdelen zonder parallelle vlakken, met zeer dunne randen of kritische oppervlakken aan alle zijden, vereisen mogelijk zachte bekken, vacuümbevestigingen, lijm, opofferingslipjes of op maat gemaakte opspaninrichtingen. Zie voor meer informatie onze handleiding voor het ontwerpen van CNC-opspaninrichtingen voor herhaalbare precisiebewerkte onderdelen.
Meerassige of frees-draaimachines kunnen de insteltijd verkorten, maar een eenvoudigere machine met een goede opspaninrichting kan bij grote volumes goedkoper zijn. Vraag de leverancier om de verschillende bewerkingsmogelijkheden te vergelijken tijdens het offertetraject.
Gebruik een functionele referentiewaarde en tolerantiestrategie.
Selecteer referentiepunten die de positie van het onderdeel in de samenstelling weergeven en die ook tijdens de bewerking en inspectie kunnen worden vastgesteld. Vermijd maatketens die variatie accumuleren. Gebruik basislijn- of ordinaatmaten van stabiele referentiepunten en gebruik GD&T wanneer dit de positie, het profiel, de oriëntatie of de slingering directer weergeeft.
Pas nauwe toleranties alleen toe op kritische onderdelen. Algemene toleranties volstaan voor de rest. Voer een tolerantieanalyse van de gehele assemblage uit voordat u de tolerantie van een onderdeel verlaagt, omdat het onderliggende probleem zich over meerdere componenten kan uitstrekken. Raadpleeg onze handleiding voor toleranties bij CNC-bewerking voor een meer gedetailleerde tolerantieplanning.
Oppervlakteruwheid vervangt geen vlakheid of maatnauwkeurigheid. Vermeld elke eis alleen waar deze de functie beïnvloedt.
Plan secundaire operaties vroegtijdig.
Anodiseren, galvaniseren, warmtebehandeling, passiveren, elektropolijsten, straalreiniging, poedercoaten en polijsten kunnen de afmetingen, randen, oppervlaktestructuur en vervorming veranderen. Geef aan of de afmetingen vóór of na de bewerking gelden. Voeg indien nodig een bewerkings- of slijptoeslag toe.
Identificeer afgedekte boringen, schroefdraad, contactpunten en afdichtingsoppervlakken. Definieer voor geharde onderdelen welke kenmerken voor de warmtebehandeling worden voorgefreesd en welke na de behandeling worden afgewerkt.
Ontwerp voor ontbramen, reinigen en markeren
Definieer de randconditie: breek scherpe randen af, breng een specifieke afschuining aan of behoud een gecontroleerde scherpe rand. Kruisende gaten en elkaar kruisende interne kanalen kunnen bramen vasthouden die moeilijk te zien of te verwijderen zijn. Voeg toegang toe voor borstels, schuurmiddeltoevoer, spoelen of inspectie wanneer reinheid cruciaal is.
Geef de voorkeur aan verzonken tekst, eenvoudige lettertypen en een voldoende lijndikte. Gebruik laser- of inktmarkering wanneer machinaal bewerkte tekst de bewerkingstijd onnodig verlengt.
Maak het onderdeel inspecteerbaar
Een vereiste die niet betrouwbaar kan worden gemeten, is niet productieklaar. Zorg ervoor dat referentiepunten toegankelijk zijn voor opspaninrichtingen en inspectieapparatuur. Diepe interne profielen, verborgen ondersnijdingen en flexibele wanden vereisen mogelijk speciale meetinstrumenten, scanning, doorsneden of functionele tests.
Definieer de vereiste registraties van het eerste artikel, CMM-gegevens, materiaal, coating, capaciteit of bemonstering. Spreek af wat de temperatuur, kunststofconditionering, meetmethode en acceptatieregels zijn.
Veelvoorkomende fouten bij CNC DFM en betere alternatieven
Veel voorkomende fout | Waarom het het risico verhoogt | Betere DFM-keuze |
Scherpe interne hoeken | Vereist zeer kleine frezen of EDM, wat de tijd en kosten verhoogt. | Gebruik grotere radii, hoekuitsparingen of een zogenaamde 'dog-bone'-uitsparing. |
Overal veel te krappe toleranties. | Verhoogt de kosten voor bewerking, inspectie en afvalverwerking zonder de functionaliteit te verbeteren. | Hanteer nauwe toleranties voor kritische interfaces en gebruik algemene toleranties voor andere interfaces. |
Diepe smalle zakken | Dit kan leiden tot gereedschapsafbuiging, trillingen en een slechte oppervlakteafwerking. | Open de geometrie, vergroot de hoekradius of splits het ontwerp. |
Dunne, niet-ondersteunde wanden | Kan vervormen tijdens het snijden, klemmen of spanningsontlasting. | Voeg ribben toe, verkort onondersteunde overspanningen of laat tijdelijk ondersteuningsmateriaal staan. |
Onduidelijke referentiepunten | Hierdoor worden referentiewaarden voor bewerking en inspectie inconsistent. | Definieer functionele referentiepunten die aansluiten bij de behoeften van assemblage en inspectie. |
De laagdikte wordt buiten beschouwing gelaten. | Kan na afwerking leiden tot afwijkende boringen, schroefdraad en passingen. | Geef aan of de afmetingen vóór of na de afwerking van toepassing zijn en definieer de maskering. |
Publiceer een compleet en onafhankelijk offerteaanvraagpakket.
Stuur een native of neutraal 3D-model, meestal in STEP-formaat, plus een gecontroleerde 2D-tekening voor toleranties, GD&T, schroefdraad, afwerkingen, opmerkingen en inspectie-eisen. Vermeld de materiaalspecificatie, hoeveelheid, revisie, gewenste levering en eventuele goedgekeurde alternatieven.
Geef aan welk document leidend is als het model en de tekening conflicteren. Verwijder dubbele afmetingen en verouderde notities. Controleer bij modelgebaseerde definities of de leverancier de semantische annotaties en de benoemde standaard kan lezen.
Easiahome kan uw CAD-model en 2D-tekening beoordelen voordat we een offerte uitbrengen. Zo kunnen we kostenfactoren, tolerantierisico's, opspanuitdagingen, inspectievereisten en levertijdproblemen in kaart brengen. Als uw project precisiebewerkte onderdelen vereist, kan ons CNC-bewerkingsteam u helpen om een functioneel ontwerp om te zetten in een praktisch productieplan.
Definitieve CNC DFM-checklist
- Kritieke functies en koppelingsinterfaces worden geïdentificeerd.
- Materiaal, hardheid, conditie, vorm en nerfrichting worden gespecificeerd.
- Er wordt waar mogelijk gebruik gemaakt van standaardgereedschap, gaten, schroefdraad, radii en ondersnijdingen.
- Zakken, boringen, wanden, vloeren en het bereik van gereedschap hebben acceptabele aspectverhoudingen.
- De gereedschapshouder en de werkstukklem zijn fysiek toegankelijk.
- Kritieke, verwante kenmerken kunnen worden vervaardigd vanuit een gemeenschappelijke opstelling of referentiepunt.
- Toleranties en GD&T beschermen de functionaliteit zonder onnodige precisie.
- De coating, warmtebehandeling, maskering en uiteindelijke dimensionale staat worden gedefinieerd.
- Het verwijderen van bramen, reinigen, markeren en de randafwerking worden gespecificeerd.
- Referentiepunten en kritieke kenmerken kunnen worden geïnspecteerd met een overeengekomen methode.
- Het 3D-model, de tekening, de herziening, de bestelling en het inspectieplan komen overeen.
- De bevindingen van het prototype zullen worden verwerkt vóór de massaproductie.
FAQ
V: Wat is DFM bij CNC-bewerking?
A: DFM, oftewel Design for Manufacturability, betekent het aanpassen van een onderdeelontwerp zodat het betrouwbaar kan worden bewerkt tegen de vereiste kosten, toleranties, kwaliteit en levertijd. Bij CNC-bewerking omvat DFM gereedschapstoegang, materiaal, opspanning, instellingen, toleranties, afwerking en inspectie.
V: Hoe kan DFM de kosten van CNC-bewerking verlagen?
A: DFM verlaagt de kosten door gebruik te maken van standaardgereedschap, het vermijden van onnodig krappe toleranties, het beperken van moeilijke onderdelen, het verminderen van insteltijden, het verbeteren van de werkstukbevestiging en het voorkomen van afval of herwerk.
V: Welke wanddikte is het meest geschikt voor CNC-gefreesde onderdelen?
A: Er is geen universeel minimum. Als uitgangspunt wordt bij veel ontwerpen een tolerantie van ongeveer 0.8 mm of meer gebruikt voor metalen wanden en ongeveer 1.5 mm of meer voor kunststof wanden, maar de wandhoogte, het materiaal, de onondersteunde lengte en de tolerantie zijn net zo belangrijk.
V: Welke invloed hebben toleranties op de prijs van CNC-bewerking?
A: Nauwere toleranties vereisen meestal een langzamer bewerkingsproces, een stabielere opspanning, extra inspectie en soms een nabewerking. Pas nauwe toleranties alleen toe op onderdelen die de functie, pasvorm of montage bepalen.
V: Welke bestanden moet ik opsturen voor CNC DFM-controle?
A: Stuur een 3D CAD-model, een 2D-tekening, materiaalspecificaties, oppervlakteafwerking, hoeveelheid, gewenste levertijd, tolerantie-aantekeningen, inspectie-eisen en eventuele montage- of cosmetische beperkingen.
Conclusie
Effectief CNC DFM houdt rekening met het complete productieproces, niet alleen met de minimale wanddikte en freesradius. De beste ontwerpen koppelen functionele eisen aan materiaal, materiaal, gereedschap, toegang, opspanning, instellingen, toleranties, afwerking en inspectie.
Gebruik waar mogelijk de aanbevolen geometrie, maak onderscheid tussen wat haalbaar is en wat herhaalbaar is op productieschaal, en betrek de machinefabriek voordat de tekening definitief wordt vastgelegd. Een korte DFM-review kan uren aan bewerkingstijd besparen, inspectiegeschillen voorkomen, de opbrengst verbeteren en de weg van prototype naar betrouwbare productie verkorten.





