Bij CNC-bewerking hangt herhaalbare nauwkeurigheid af van meer dan alleen de mogelijkheden van de machine en de snijgereedschappen. De manier waarop een werkstuk wordt gepositioneerd, ondersteund en vastgeklemd, bepaalt vaak of elke batch aan dezelfde tolerantie-eisen voldoet. Een goed ontworpen CNC-opspaninrichting verbetert de herhaalbaarheid van de positionering, vermindert trillingen en vervorming, beschermt cosmetische en afdichtingsoppervlakken en maakt inspectie consistenter. Deze handleiding beschrijft praktische ontwerpprincipes voor CNC-opspaninrichtingen voor precisiebewerkte onderdelen, veelvoorkomende opspanmogelijkheden, afwegingen tussen kosten en levertijd, en wat kopers in een offerteaanvraag moeten opnemen voordat de productie begint.
Waarom het ontwerp van CNC-malen in de offerteaanvraag thuishoort
Het ontwerpen van CNC-opspaninrichtingen is een van de snelste manieren om de herhaalbaarheid bij precisiebewerking te verbeteren, maar het wordt vaak te laat besproken. Een koper kan een CAD-model aanleveren, een nauwe tolerantie eisen en verwachten dat de fabrikant het opspanprobleem oplost nadat de prijs is vastgesteld. Dat creëert vermijdbare risico's. De opspaninrichting bepaalt hoe het ruwe materiaal wordt gepositioneerd, hoe het onderdeel wordt vastgeklemd, hoe referentiepunten worden herhaald, hoe trillingen worden beheerst en hoe de operator controleert of elk onderdeel correct is geplaatst.
Voor een prototype volstaat een bankschroef, zachte klemmen of eenvoudige aanslagen. Voor serieproductie, onderdelen met meerdere bewerkingen, dunwandige behuizingen, nauwkeurige GD&T-specificaties of cosmetische oppervlakken, wordt de juiste opspaninrichting een integraal onderdeel van de productiestrategie. Een goede opspaninrichting houdt het onderdeel niet alleen vast. Het beschermt het tolerantieplan, verkort de insteltijd, vermindert de subjectiviteit van de operator, verbetert de inspectieconsistentie en verkleint de kans op maatafwijkingen tussen verschillende batches.
Voor klanten van Easiahome is de praktische boodschap eenvoudig: als een onderdeel nauwe positionele toleranties, afdichtingsvlakken, esthetische eisen, herhaalbestellingen of montagekritische referentiepunten heeft, moet het ontwerp van de opspaninrichting worden herzien voordat een offerte wordt uitgebracht. Door de productiehoeveelheid, kritische kenmerken en het montagegebruik te delen, kunnen onze engineers binnen onze CNC-bewerkingsdiensten een CNC-opspanmethode kiezen die zowel aansluit op de tekening als op de bedrijfsdoelstelling.
Wat een CNC-mal moet kunnen beheersen
Elke CNC-mal heeft vier kernfuncties: het werkstuk positioneren, ondersteunen, vastklemmen en de toegang voor de bewerking vrijhouden. Positioneringselementen zorgen voor een herhaalbare relatie tussen het werkstuk en het coördinatensysteem van de machine. Ondersteuningen voorkomen buigen, trillingen en instabiel snijden. Klemmen houden het werkstuk vast tegen de snijkracht zonder het te vervormen. Toegang voor gereedschap voorkomt dat de frees, koelvloeistof, taster en inspectiegereedschappen in botsing komen met de mal of het werkstuk.
Herhaalbaarheid begint met de referentiestrategie. Als de tekening de posities van de gaten bepaalt aan de hand van referentiepunten A, B en C, moet de opspaninrichting het werkstuk doorgaans positioneren aan de hand van oppervlakken of kenmerken die deze referentiepunten vertegenwoordigen. Als een werkplaats een ongerelateerd vlak gebruikt, puur omdat het gemakkelijker te klemmen is, kan het werkstuk weliswaar gemakkelijk te bewerken zijn, maar moeilijk te inspecteren of te monteren. Daarom moeten de beoordeling van de tekening en de planning van de opspaninrichting gelijktijdig plaatsvinden.
Een opspaninrichting moet ook vervorming van het werkstuk opvangen. Dunne platen, diepe uitsparingen, ribben en open behuizingen kunnen verschuiven als ze te strak worden vastgeklemd of als restspanningen tijdens het voorbewerken worden opgeheven. Een goed opspaninrichtingsontwerp maakt gebruik van brede ondersteuning, een uitgebalanceerde klemming, voldoende ruimte voor voorbewerken en nabewerken, en soms spanningsontlasting of rusttijd om de uiteindelijke geometrie stabiel te houden.
Veelgebruikte CNC-werkstukbevestigingsopties
Zachte klembekken zijn vaak de eerste stap na het klemmen met een standaard bankschroef. Ze worden machinaal vervaardigd om perfect aan te sluiten op het profiel van het werkstuk, wat het contactoppervlak en de positioneringsnauwkeurigheid verbetert. Zachte klembekken zijn zeer geschikt voor prototypes, kleine series en nabewerkingen waarbij een werkstuk van een afgewerkt oppervlak moet worden vastgehouden zonder functionele of cosmetische schade te veroorzaken.
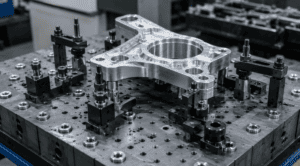
Bankschroefaanslagen en positioneringspennen zijn eenvoudig maar waardevol. Ze verminderen variatie in de instelling door de operator een consistente positie te bieden. Modulaire opspanplaten en gereedschapsplaten voegen een raster van schroefgaten, centreerpunten en herbruikbare componenten toe. Ze zijn handig voor snelle omschakelingen, herhaalbestellingen of meerdere productfamilies met vergelijkbare positionerings- en klembehoeften.
Speciaal ontworpen mallen zijn bedoeld voor één onderdeel of een smalle productfamilie. Ze zijn in eerste instantie duurder, maar kunnen de cyclustijd, de variatie bij inspecties en de handelingen van de operator bij productieorders verminderen. Vacuümmallen, pneumatische klemmen en hydraulische klemmen kunnen helpen bij dunne platen, vlakke panelen of productie in grotere volumes, maar vereisen een zorgvuldige beoordeling van het afdichtingsoppervlak, de klemkracht, de veiligheid en het onderhoud.
Checklist voor het ontwerp van armaturen voor kopers
Een offerteaanvraag met aandacht voor opspaninrichtingen geeft de leverancier voldoende informatie om het risico van opspaning te beoordelen voordat de prijs wordt vastgesteld en de productie wordt gepland. Voor precisiebewerkte onderdelen is het raadzaam om, indien mogelijk, de volgende details op te nemen:
- 3D CAD-model en gecontroleerde 2D-tekening
- Eisen met betrekking tot materiaal, warmtebehandeling en oppervlakteafwerking
- Kritische toleranties, GD&T-specificaties en functionele referentiepunten
- Cosmetische oppervlakken, afdichtingsvlakken en gebieden waar klemsporen niet zijn toegestaan.
- Verwachte prototypehoeveelheid, eerste productiebatch en jaarlijks volume
- Montage, aansluitende onderdelen en kenmerken die de pasvorm of uitlijning bepalen.
- Inspectie-eisen zoals CMM-rapportage, eerste artikelinspectie of AQL-bemonstering.
- De beoogde levertijd en of er herhaalbestellingen worden verwacht.
Deze details helpen de leverancier van bewerkingsmachines te bepalen of standaard opspanmiddelen, flexibele klemmen, een modulaire opspanplaat of een speciaal daarvoor ontworpen opspaninrichting de beste technische en commerciële keuze is.
Ontwerpregels voor herhaalbare, nauwkeurig bewerkte onderdelen
De eerste ontwerpregel is om referentiepunten produceerbaar en meetbaar te maken. Referentievlakken moeten groot genoeg zijn om het onderdeel te positioneren, stabiel genoeg om vervorming te weerstaan en toegankelijk voor inspectie. Vermijd het definiëren van kritische geometrie aan de hand van kleine, ruwe, flexibele of moeilijk bereikbare kenmerken, tenzij de productfunctie dit vereist.
De tweede regel is om cosmetische oppervlakken zoveel mogelijk te scheiden van klemoppervlakken. Een zichtbaar geanodiseerd oppervlak, gepolijst oppervlak of afdichtingsvlak mag niet de eerste keuze zijn voor harde klemming. Als het ontwerp geen veilig klemgebied heeft, overweeg dan tijdelijk materiaal, opofferingslipjes, extra speling voor de flexibele klembekken of een tekeningnotitie die een gecontroleerde markering in een niet-kritisch gebied toestaat.
De derde regel is om te ontwerpen op basis van de bewerkingsvolgorde. Veel precisieonderdelen vereisen voorbewerking, spanningsvermindering of rusttijd, en vervolgens nabewerking vanuit een stabieler referentiepunt. Onderdelen met meerdere zijden hebben mogelijk referentiepuntoverdrachtsfuncties, nauwkeurige centreergaten of bewerkte steunvlakken nodig, waardoor de tweede en derde bewerking de eerste instelling kunnen herhalen.
De vierde regel betreft de toegankelijkheid voor inspectie. Als een kenmerk pas kan worden gemeten nadat het onderdeel uit de mal is verwijderd, moet het proces nog steeds bepalen hoe het onderdeel georiënteerd zal worden voor CMM- of handmatige inspectie. Meetmogelijkheden zijn belangrijk omdat de inspectiemethode de geometrie die in de tekening is vastgelegd, moet kunnen verifiëren.
Technisch voorbeeld: Aluminium behuizing voor elektronica
Stel je een elektronica-behuizing van 6061 aluminium voor met dunne wanden, vier M3-montagepunten, een pakkinggroef, een vlakke afdichtingsrand en krappe connectoropeningen. De klant heeft een consistente assemblage nodig voor meerdere productiebatches. De tekening definieert de afdichtingsrand als referentiepunt A, twee zijvlakken als referentiepunten B en C, en de connectoropeningen ten opzichte van deze referentiestructuur.
Een goedkoop prototype zou gebruik kunnen maken van flexibele klemmen voor het buitenprofiel en een tweede bewerking om de afdichtingsrand af te werken. Dat is wellicht acceptabel voor tien prototypes. Voor herhaalproductie zou Easiahome een speciaal hulpstuk kunnen aanbevelen dat de behuizing ondersteunt onder het dunwandige gedeelte, zich positioneert vanaf stabiele referentiepunten, de klemmen weghoudt van de esthetische oppervlakken en het mogelijk maakt om belangrijke locaties tussen de bewerkingen te controleren of te inspecteren.
Het montageplan moet ook verificatie omvatten. De posities van de connectorgaten moeten mogelijk worden gecontroleerd met een CMM bij de eerste exemplaren en periodiek worden bemonsterd tijdens de productie. De diepte van de pakkinggroeven en de vlakheid van de afdichtingsrand moeten worden gecontroleerd, omdat deze de prestaties van de assemblage beïnvloeden. AQL of overeengekomen bemonstering kan worden gebruikt nadat het proces stabiel is, terwijl in de beginfase van de productie mogelijk een meer complete dimensionale rapportage nodig is.
Overzicht van CNC-spanopties
Armatuuroptie | Best gebruikt voor | Kosten en volume passen zich aan elkaar aan | Opmerking van de koper |
Zachte kaken | Prototypes, kleine series en tweede productieruns | Lage tot gemiddelde gereedschapskosten, snelle aanpassing mogelijk. | Geef aan welke oppervlakken geklemd kunnen worden zonder cosmetische of functionele schade. |
Bankschroefaanslagen of centreerpennen | Eenvoudige, herhalende taken en rechthoekige onderdelen | Lage kosten met minder variatie tussen operators | Werkt het beste wanneer de referentievlakken duidelijk, stabiel en toegankelijk zijn. |
Modulaire bevestigingsplaat | Herhaalbestellingen en deelfamilies | Middelmatige kosten, herbruikbaar in vergelijkbare configuraties. | Handig wanneer meerdere onderdelen op dezelfde manier gepositioneerd en vastgeklemd moeten worden. |
Speciaal daarvoor bestemde armatuur | Productieonderdelen met nauwe toleranties | Hogere aanvangskosten, lager herhaalbaarheidsrisico | Dit is het meest gerechtvaardigd op basis van batchvolume, tolerantierisico of herhaalbestellingen. |
Vacuüm- of pneumatische armatuur | Dunne platen, vlakke panelen of werk in grotere volumes. | Hogere planningskosten, snellere laadtijd na validatie. | Vereist een beoordeling van de klemkracht, het afdichtingsgebied en de veiligheid van het onderdeel. |
Hoe de planning van installaties de kosten en doorlooptijd beïnvloedt.
De kosten van een opspaninrichting hoeven niet altijd slecht te zijn. Een eenvoudig eenmalig prototype rechtvaardigt wellicht geen speciale opspaninrichting, maar een herhaalbestelling met nauwe toleranties vaak wel. De juiste opspaninrichting kan afval verminderen, de insteltijd verkorten, meerdere onderdelen per cyclus mogelijk maken, de consistentie van de operator verbeteren en de inspectieresultaten stabieler maken. De koper betaalt misschien meer vooraf, maar verlaagt de werkelijke kosten van bruikbare onderdelen.
Een verkeerde aanpak leidt tot verborgen kosten. Als een onderdeel in eerste instantie wordt aangeboden als een eenvoudige bankschroefbewerking, maar later speciale klembekken, extra insteltijd of nabewerking vereist omdat de afmetingen afwijken, wordt het project trager en duurder. Als de benodigde opspanmiddelen al in de offertefase worden besproken, kan de fabrikant de afweging tussen prototypegereedschap, overbruggingsproductiegereedschap en gereedschap voor de lange termijn toelichten.
De levertijd is ook afhankelijk van de complexiteit van de opspaninrichting. Zachte klemmen kunnen snel worden geproduceerd. Modulaire opspanplaten kunnen worden samengesteld uit bestaande onderdelen. Specifieke pneumatische of vacuüm opspaninrichtingen vereisen tijd voor ontwerp, productie en validatie. Kopers dienen het verwachte jaarlijkse volume en de herhaalbestellingen te vermelden, zodat de leverancier kan bepalen of de investering in gereedschap commercieel zinvol is.
Wat moet er in een offerteaanvraag met aandacht voor armaturen worden opgenomen?
Een goede offerteaanvraag (RFQ) bevat het 3D CAD-bestand, een 2D-tekening, materiaal, afwerking, hoeveelheid, gewenste levertijd, tolerantieprioriteiten en inspectie-eisen. Voor de opspaninrichting dient u ook aan te geven welke oppervlakken cosmetisch zijn, welke kenmerken cruciaal zijn voor de assemblage, of markeringen zijn toegestaan en of er toekomstige productievolumes worden verwacht.
Als het onderdeel strikte GD&T-specificaties heeft, geef dan de werkelijke functionele referentiepunten en de opbouw van de assemblage aan. Als een oppervlak vlak moet blijven voor een goede afdichting, markeer dit dan duidelijk. Als het onderdeel geanodiseerd, geplateerd of gestraald wordt, vermeld dan of de laagdikte de pasvorm beïnvloedt. Als een onderdeel opnieuw besteld moet worden, informeer de leverancier dan, omdat een robuustere mal wellicht gerechtvaardigd is, zelfs bij een kleine eerste batch.
Easiahome kan tekeningen en modellen beoordelen op risico's met betrekking tot de opspaninrichting vóór de productie. Ons engineeringteam kan suggesties doen voor verduidelijking van referentiepunten, klemtoleranties, wijzigingen in de volgorde, flexibele klemstrategieën, modulaire opspaninrichtingen of speciaal gereedschap, indien het ordervolume en het tolerantierisico dit toelaten.
Stuur Easiahome uw offerteaanvraag met aandacht voor de beschikbare armaturen.
Heeft u behoefte aan reproduceerbare CNC-gefreesde onderdelen met nauwkeurige opspanplanning, strakke toleranties en betrouwbare inspectiegegevens? Stuur Easiahome uw CAD-bestanden, 2D-tekeningen, materiaal-, afwerkings-, hoeveelheids-, kritische tolerantie- en montage-eisen. Ons engineeringteam beoordeelt de risico's met betrekking tot de opspaninrichting en adviseert een praktisch productie- en kwaliteitsplan voordat de productie van start gaat.
FAQ
V: Wanneer heeft een CNC-onderdeel een speciale opspaninrichting nodig?
A: Een speciaal daarvoor bestemde mal is het overwegen waard wanneer het onderdeel nauwe toleranties, meerdere bewerkingen, dunne wanden, herhaalbestellingen, cosmetische beperkingen of productieaantallen heeft waardoor herhaalbaarheid van de instelling belangrijk is.
V: Hoe beïnvloedt het ontwerp van de opspaninrichting de tolerantie van CNC-bewerkingen?
A: Het ontwerp van de opspaninrichting beïnvloedt hoe consistent het werkstuk gepositioneerd, ondersteund en geklemd wordt. Betere referentiepuntcontrole en stabiele klemming verminderen de variatie tussen werkstukken, waardoor nauwe toleranties gemakkelijker te bewerken en te inspecteren zijn.
V: Kan het ontwerp van de opspaninrichting de kosten van CNC-bewerking verlagen?
A: Ja. Het kan de initiële gereedschapskosten verhogen, maar het verlaagt vaak de totale kosten door de insteltijd te verkorten, de consistentie te verbeteren, de bewerking van meerdere onderdelen mogelijk te maken en afval of herwerk te verminderen.
V: Wat is het verschil tussen zachte klemmen en een bevestigingsplaat?
A: Zachte klembekken zijn op maat gemaakte bankschroefbekken die de vorm van een werkstuk volgen. Een opspanplaat is een breder CNC-werkstukbevestigingsplatform met gaten, pinnen en klemmen voor het herhaaldelijk positioneren van één of meerdere werkstukken.
V: Moeten de bevestigingsvereisten op de tekening worden weergegeven?
A: De tekening moet referentiepunten, kritische kenmerken, cosmetische oppervlakken, klembeperkingen en inspectie-eisen weergeven. De leverancier kan het armatuur vervolgens ontwerpen op basis van de werkelijke functionele prioriteiten.
V: Welke bestanden moet ik naar Easiahome sturen voor beoordeling van de armaturen?
A: Stuur het 3D-model, de 2D-tekening, het materiaal, de afwerking, de hoeveelheid, tolerantie-aantekeningen, het verwachte herhaalvolume en eventuele montage- of cosmetische beperkingen die van invloed zijn op het klemmen en de inspectie.