
CNC işleme alt kesimleri, fiyat, teslim süresi ve üretilebilirlik üzerinde büyük etkiye sahip olabilen küçük tasarım detaylarıdır. Normal bir freze ucu, açık bir yaklaşım yönünden cepler, yuvalar, delikler ve profiller kesebilir. Alt kesim farklıdır çünkü özelliğin bir kısmı bir duvarın, omuzun, dudağın veya çıkıntının arkasında gizlidir. Kesici, takım gövdesi veya tutucu parçaya çarpmadan bu engelin arkasına ulaşmalıdır.
Alt kesimler otomatik olarak kötü değildir. Genellikle O-ring olukları, segmanlar, diş boşlukları, geçmeli bağlantılar, kırlangıç kuyruğu kızakları, T-yuvaları, sızdırmazlık detayları ve montaj boşluğu için gereklidirler. Sorun, özellik mevcut aletler, alet erişimi, tolerans veya denetim dikkate alınmadan tasarlandığında başlar. Bu durumda, basit görünen bir CAD detayı, doğru bir şekilde fiyatlandırılmadan önce özel kesiciler, ek kurulumlar, 5 eksenli işleme, EDM veya bir tasarım incelemesi gerektirebilir.
Bu kılavuz, CNC işleme yöntemleriyle yapılan alt kesimlerin ana tiplerini, bu kesimlerde kullanılan aletleri, pratik boyut kurallarını, maliyet faktörlerini ve tedarikçinizin ihtiyaç duyduğu fiyat teklifi bilgilerini açıklamaktadır.
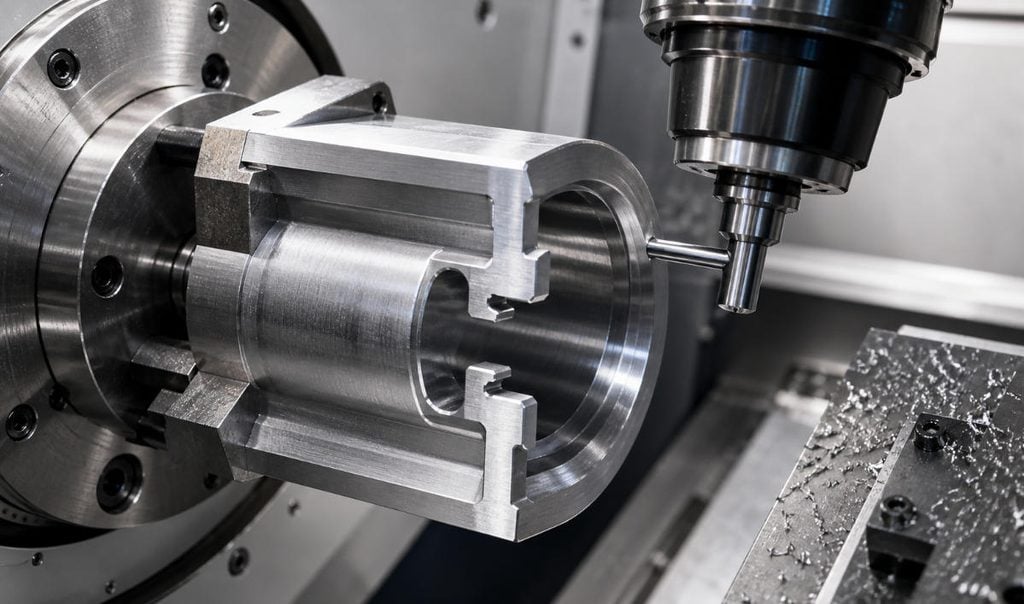
CNC İşlemede Alt Kesim Nedir?
Oyuk, standart düz takım yoluyla ulaşılamayan girintili bir özelliktir. Frezelemede, sınırlama genellikle takım erişimidir. Kesici kenar, bir özelliğin yan veya arka tarafını işlemek zorunda kalabilirken, şaft dar bir açıklıktan geçer. Tornalamada, oyuklar genellikle omuzların, dişlerin, sızdırmazlık alanlarının veya tutucu özelliklerin yakınında oluklar şeklinde ortaya çıkar.
Tipik örnekler arasında bir deliğin içindeki iç oluk, bir yüzeyin altındaki T-yuvası, kırlangıç kuyruğu profili, ters yarıçap veya dişli omuzun arkasındaki bir kabartma bulunur. Fiyat teklifi için en önemli soru, geometrinin işlenebilir olup olmadığı değil, aynı zamanda güvenilir bir şekilde işlenebilmesi, net bir şekilde incelenebilmesi ve gerekli miktarda tekrarlanabilmesidir.
DFM ve Teklif Verme Sürecinde Fiyat Kırma Tekliflerinin Önemi
CAD çizimlerinde genellikle önemsiz gibi görünen oyuklar, üretim sürecini değiştirebilir. Standart bir kesici takım sığdığı takdirde, sığ bir açık oluk basit olabilir. Ancak, bir cebin derinliklerinde benzer bir oluk, uzun erişimli bir takım, yavaş ilerleme, özel fikstür veya farklı bir işlem gerektirebilir. Bu nedenle, oyuklar çizim yayınlandıktan sonra değil, CNC İşleme için Tasarım (DFM) aşamasında incelenmelidir.
Fiyat teklifi istemeden önce, girintinin işlevsel mi yoksa sadece modellemeden kalan bir detay mı olduğuna karar verin. İşlevsel girintiler belgelenmelidir. İşlevsiz girintiler genellikle kaldırılmalı, genişletilmeli veya basitleştirilmelidir.
CNC İşlemede Sık Görülen Alt Kesim Türleri
| Alt kesim tipi | Tipik kullanım | İşleme notu |
|---|---|---|
| T-yuvalı alt kesim | Bağlantı yuvaları, kelepçe özellikleri, kayar somunlar | Genellikle düz giriş yuvası açıldıktan sonra T şeklinde bir kesici ile kesilir. |
| Kırlangıç kuyruğu alt kesimi | Sürgüler, konumlandırma rayları, kilitleme yüzeyleri | Açı, genellikle 45 veya 60 derece olan standart bir kırlangıç kuyruğu kesicisinin açısıyla eşleştiğinde en iyi sonucu verir. |
| İç oluk | O-ringler, tutucu halkalar, contalar, geçmeli halkalar | Kanal açma kesici ile frezelenebilir veya içten kanal açma aleti ile tornalanabilir. |
| Lollipop alt kesimi | Ters yarıçaplar, kaynaşmış kabartmalar, karmaşık 3 boyutlu yüzeyler | Kavisli geometriler için kullanışlıdır ancak sapmaya ve çarpışma riskine karşı hassastır. |
| Yardım kesintiye uğradı | Diş boşluğu, omuz boşluğu, montaj boşluğu | Amaç ve toleranslar net olduğunda genellikle ekonomiktir. |
| Gizli arka taraf özelliği | Kancalar, klipsler, hafifletici cepler, gizli kanallar | Parça çevirme, açılı erişim, 4 eksenli veya 5 eksenli işleme gerektirebilir. |
T-kanallar ve kırlangıç kuyruğu birleştirmeler genellikle daha tahmin edilebilir sonuçlar verir çünkü standart kesici takımları mevcuttur. Gizli cepler ve ters yarıçaplar ise daha az tahmin edilebilir sonuçlar verir çünkü aletin sertliği korurken ve çarpışmayı önlerken çevredeki geometrinin etrafından dolanması gerekir.
Alt kesimlerin işlenmesinde kullanılan aletler
| Araç veya süreç | İçin en iyisi | Tasarımın etkisi |
|---|---|---|
| T-yuvası kesici | T şeklinde oluklar ve girintili omuzlar | Giriş için yeterli alan ve yan boşluk gereklidir. |
| Kırlangıç kuyruğu kesici | Açılı kilitleme profilleri ve kayar özellikler | Standart dışı açılar, takım maliyetini artırabilir. |
| Lolipop kesici | Ters yarıçaplar ve küresel kabartmalar | Dikkatli takım yolu simülasyonu ve istikrarlı kesme koşulları gerektirir. |
| Anahtar yuvası veya oluk kesici | Yan oluklar ve tutucu halka özellikleri | Oluk genişliği standart kesici boyutlarıyla eşleştiğinde en iyi sonucu verir. |
| İçten oluk açma aleti | Deliklerin içindeki oluklar | Yeterli delik çapına, erişim mesafesine ve talaş tahliye alanına ihtiyaç duyar. |
| Özel form aracı | Özel profiller veya tekrarlanan üretim | Kalıp maliyetini artırır ancak seri üretimde işlem süresini kısaltabilir. |
| 4 eksenli veya 5 eksenli işleme | Engellenmiş veya açılı erişim özellikleri | Erişimi kolaylaştırır ancak programlama, kurulum ve denetim maliyetlerini artırır. |
En ekonomik seçenek her zaman en gelişmiş makine değildir. Standart bir T-kanal kesici kullanan iyi tasarlanmış 3 eksenli bir özellik, karmaşık 5 eksenli bir takım yolundan daha az maliyetli olabilir. Doğru yöntem geometriye, malzemeye, toleransa, yüzey kalitesine ve miktara bağlıdır.
Standart Ölçüler ve Pratik Tasarım Kuralları
Her kesim için evrensel bir standart boyut tablosu yoktur, çünkü her tedarikçinin farklı aletleri vardır. Bununla birlikte, aşağıdaki kurallar parçaların fiyatlandırılmasını ve üretilmesini kolaylaştırır.
- Standart kesici genişliklerini kullanın. T-kanal ve kanal açma kesicileri birçok metrik boyutta yaygın olarak bulunur, ancak keyfi kanal genişlikleri için satın alınmış veya özel olarak bilenmiş takımlar gerekebilir.
- Derinliği makul seviyede tutun. Başlangıç noktası olarak, mümkün olduğunca kesme derinliğini kesici genişliğinin yaklaşık iki katı veya altında tutun. Derin ve dar özellikler, sapmayı ve kırılma riskini artırır.
- Alet boşluğunu ekleyin. Kesici gövde, şaft ve tutucu için alan gereklidir. Çevredeki dar duvarlar, pratikte işlenebilir bir profil oluşturmayı imkansız hale getirebilir.
- Yaygın kırlangıç kuyruğu açılarını eşleştirin. 45 ve 60 derecelik kırlangıç kuyruğu kesiciler yaygındır. Özel açılar, işlevle gerekçelendirilmelidir.
- Daha büyük iç yarıçaplar kullanın. Daha büyük yarıçaplar, daha güçlü takımlar, daha iyi yüzey kalitesi ve daha kısa işlem süresi sağlar.
- Boşluk toleransını aşmayın. Eğer alt kesim sadece paraziti önlüyorsa, işlevi etkilemeyen hassas işaretlemelerden kaçının.
- Çizimin amacını belirtin. "Sadece boşluk giderme" veya "O-ring oluğu, sızdırmazlık yüzeyi kritik" gibi notlar, tedarikçinin doğru fiyat teklifi vermesine yardımcı olur.
Bunlar fiyatlandırma kılavuzlarıdır, kesin sınırlar değildir. Kritik parçalar için tedarikçi, üretimden önce STEP dosyasını, kesici erişimini ve çizimi incelemelidir.
Kesim Altlarının CNC İşleme Maliyetini Nasıl Etkilediği
Bir alt kesim yöntemi, özel takımlar, ek kurulumlar, daha yavaş işleme veya zorlu denetim gerektirdiğinde maliyeti artırır. Parça yine de üretilebilir olabilir, ancak süreç daha dolaylı hale gelir.
- Özel aletler: Lolipop kesiciler, uzun erişimli kanal açma aletleri ve özel şekillendirme aletleri maliyeti ve teslim süresini artırabilir.
- Aletin erişim mesafesi: Uzun veya ince takımların titreşme olasılığı daha yüksektir ve bu da gürültüye, takım izlerine veya tutarsız boyutlara yol açabilir.
- Ek kurulumlar: Parçanın ters çevrilmesi veya yeniden sabitlenmesi gerekiyorsa, kurulum süresi ve hizalama riski artar.
- Makine seçimi: Gizli geometri için 4 eksenli, 5 eksenli, EDM veya özel fikstürleme gerekebilir.
- Malzeme: Paslanmaz çelik, titanyum, sertleştirilmiş çelik ve ısıya dayanıklı alaşımlar, alüminyum veya pirinçten daha sert oyuklar oluşturur.
- Yüzey: Gizli bir boşluk oluğu, cilalı bir sızdırmazlık oluğuna veya kozmetik bir oyuğa göre daha kolaydır.
- Muayene: İç oluklar özel ölçüm aletleri, CMM planlaması veya fonksiyonel test gerektirebilir.
Bütçe önemliyse, standart bir alet kullanırken küçük bir geometri değişikliğinin aynı işlevi koruyup koruyamayacağını sorun. Daha fazla maliyet bilgisi için, karmaşık CNC işleme zorluğunu ve maliyetlerini azaltma hakkındaki makalemize bakın.
Rekabetin Alt Sınırlarını Nasıl Azaltabilirsiniz?
En iyi alt kesim, istikrarlı takım kullanımı ve net denetimle işlevini yerine getiren kesimdir. Parçayı fiyat teklifine sunmadan önce bu tasarım değişikliklerini kullanın:
- Çevre duvarı işlevsel değilse bu özelliği açın.
- Eğer gizli bir özellik işleme sürecini çok zorlaştırıyorsa, parçayı iki ayrı bölüme ayırın.
- Genişliği, yarıçapı veya açıyı standart kesici geometrisine uyacak şekilde ayarlayın.
- Kesici ve tutucu çevresindeki erişim açıklığını artırın.
- Parçayı normal bir kurulumda işlenebilecek bir yöne taşıyın.
- Kritik olmayan yüzeylerdeki toleransları gevşetin.
- Üretim öncesinde uygulanabilir bir denetim yöntemi tanımlayın.
Hassas montajlar için, alt kesimleri CNC işleme toleranslarıyla birlikte gözden geçirin . +/-0.10 mm'de kolay olan bir oluk, özellikle derin, iç kısımda veya ölçülmesi zor olduğunda, +/-0.02 mm'de pahalı hale gelebilir.
CNC İşleme Alt Kesim Fiyat Teklifi İçin Ne Göndermelisiniz?
Net bir fiyat teklifi paketi, mühendislik ekibinin fiyatlandırmadan önce doğru süreci seçmesine yardımcı olur. Hem 3 boyutlu bir model hem de 2 boyutlu bir çizim gönderin. Model geometriyi gösterirken, çizim işlevi, toleransı, malzemeyi, yüzey işlemini ve denetim ihtiyaçlarını açıklar.
| Alıntı öğesi | Neden önemli |
|---|---|
| ADIM dosyası | Erişimi, çarpışma riskini ve işleme sırasını gösterir. |
| Teknik çizim | Kritik boyutları, toleransları, yüzey işlemini, malzemeyi ve notları tanımlar. |
| Alt kesim boyutları | Genişlik, derinlik, yarıçap, açı, delik çapı ve duvar mesafesi, takım tezgahını etkileyen faktörlerdir. |
| İşlevsel amaç | Bu özelliğin boşluk açma, sızdırmazlık, tutma, kaydırma veya görünüm amaçlı olup olmadığını açıklığa kavuşturur. |
| Malzeme ve bitiş | Kesici takım seçimi, ilerleme hızı, çapak alma, kaplama ve muayene işlemlerini etkiler. |
| Adet | Standart takım mı yoksa özel takım mı kullanmanın daha mantıklı olduğuna karar verir. |
| Muayene gereklilikleri | Gizli geometrinin nasıl doğrulanması gerektiği konusundaki anlaşmazlıkları önler. |
Hangi boyutları belirtmeniz gerektiğinden emin değilseniz, özelliğin montajda nasıl çalıştığını açıklayın. "İç oluk O-ringi tutar; sızdırmazlık çapı kritiktir" gibi bir not, makine operatörüne faydalı bir yönlendirme sağlar. Ayrıca CNC işleme teklifi için dosyaları hazırlama kılavuzumuzu da inceleyebilirsiniz.
Üç eksenli CNC tezgahında alt kesimler işlenebilir mi?
Evet, kesici takımın deliğe girebilmesi ve yeterli boşluğa sahip olması koşuluyla, birçok alt kesim 3 eksenli CNC freze tezgahında işlenebilir. T-kanalları, yan oluklar ve rölyef kesimleri yaygın örneklerdir. Eğer deliğin etrafındaki geometri tarafından engellenmesi durumunda, 4 eksenli veya 5 eksenli işleme daha pratik olabilir.
Fiyat indirimleri her zaman pahalı mıdır?
Hayır. Açık erişimli standart bir oluk, maliyeti çok az artırabilir. Oyuklar derin, dar, standart dışı, incelenmesi zor veya kesicinin güvenli bir şekilde yaklaşamayacağı yerlerde bulunduğunda pahalı hale gelir. Miktar da önemlidir: özel takımlar tek bir prototip için uygun olmayabilir, ancak tekrarlanan üretim için mantıklı olabilir.
Son CNC Alt Kesim Tasarım Kontrol Listesi
- Alt kesim, işlev, montaj, sızdırmazlık veya tutma için gerekli mi?
- Bu özellik genişletilebilir, basitleştirilebilir veya taşınabilir mi?
- Standart T-kanal, kırlangıç kuyruğu, kanal açma veya lolipop kesiciye uygun mu?
- Kesici gövde ve tutucu için yeterli boşluk var mı?
- Genişlik, derinlik, yarıçap ve açı açıkça tanımlanmış mı?
- Sıkı toleranslar yalnızca fonksiyonel yüzeylerle mi sınırlıdır?
- Alt kesim normal aletlerle veya ölçüm cihazlarıyla incelenebilir mi?
- Malzeme, yüzey işlemi, miktar ve denetim gereksinimleri dahil mi?
CNC işleme ile oluşturulan alt kesimler, imalat göz önünde bulundurularak tasarlandığında yönetilebilir hale gelir. Kesici erişiminde, oluk genişliğinde, yarıçapta veya toleransta yapılacak küçük bir değişiklik, zor bir özelliği öngörülebilir bir işlenmiş detaya dönüştürebilir. Bir sonraki projenizde alt kesimler varsa, STEP dosyanızı ve teknik çiziminizi Easiahome'un CNC işleme hizmetleri ekibine göndererek imalata uygunluk incelemesi ve pratik bir fiyat teklifi alabilirsiniz.





