يُعدّ طلاء أكسيد الحديد الأسود خيارًا اقتصاديًا لتشطيب أسطح الأجزاء المصنّعة باستخدام آلات CNC ، والتي تتطلب مظهرًا أسود، وانعكاسًا منخفضًا، ومقاومة معتدلة للتآكل، ودقة أبعاد عالية. ويُستخدم عادةً للأجزاء الفولاذية، والمثبتات، والأعمدة، والتروس، والمكونات الميكانيكية الدقيقة.
ستتعرف في هذا الدليل على كيفية عمل طلاء أكسيد الحديد الأسود، والمواد المناسبة له، ومزاياه الرئيسية وقيوده، ومتى يُستخدم للأجزاء المصنعة باستخدام آلات CNC.
ما هو طلاء أكسيد الأسود؟
طلاء أكسيد الحديد الأسود، المعروف أيضاً باسم التسويد أو تشطيب أكسيد الحديد الأسود، هو طلاء تحويل كيميائي. على عكس الطلاء العادي أو طلاء المسحوق، فهو لا يغطي السطح بطبقة خارجية سميكة فحسب، بل يتفاعل مع سطح المعدن مكوناً طبقة رقيقة من أكسيد الحديد الأسود.
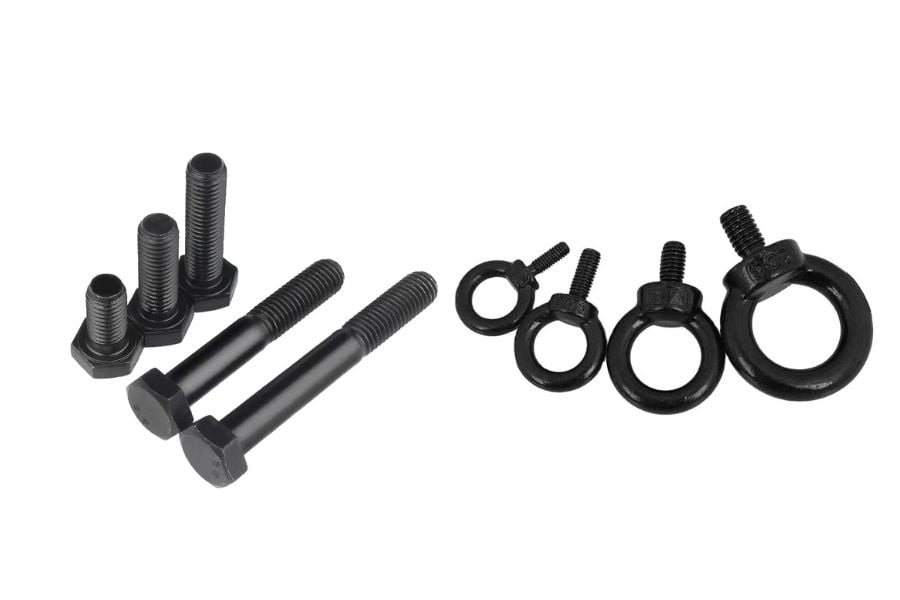
بالنسبة للأجزاء الفولاذية، تتكون الطبقة السوداء عادةً من الماغنيتيت، المعروف أيضاً باسم Fe₃O₄. تمنح هذه الطبقة الجزء مظهراً أسود داكناً وتساعد على تحسين مقاومة التآكل الطفيف، خاصةً عند دمجها مع الزيت أو الشمع أو مواد مانعة للتسرب أخرى.
يُستخدم أكسيد الحديد الأسود عادةً على الفولاذ الكربوني، والفولاذ السبائكي، والفولاذ المقاوم للصدأ، والنحاس، والنحاس الأصفر. مع ذلك، تتطلب المواد المختلفة عمليات معالجة مختلفة. على سبيل المثال، يُستخدم أكسيد الحديد الأسود التقليدي في الغالب لأجزاء الفولاذ، بينما تُعالج أجزاء الألومنيوم عادةً بالأكسدة السوداء بدلاً من أكسيد الحديد الأسود.
تتمثل إحدى المزايا المهمة لطلاء أكسيد الحديد الأسود في أنه لا يؤثر بشكل كبير على أبعاد القطعة. وهذا ما يجعله مناسبًا للأجزاء المصنعة بدقة باستخدام آلات CNC والتي تتطلب دقة عالية.
كيف تعمل عملية طلاء الأكسيد الأسود؟
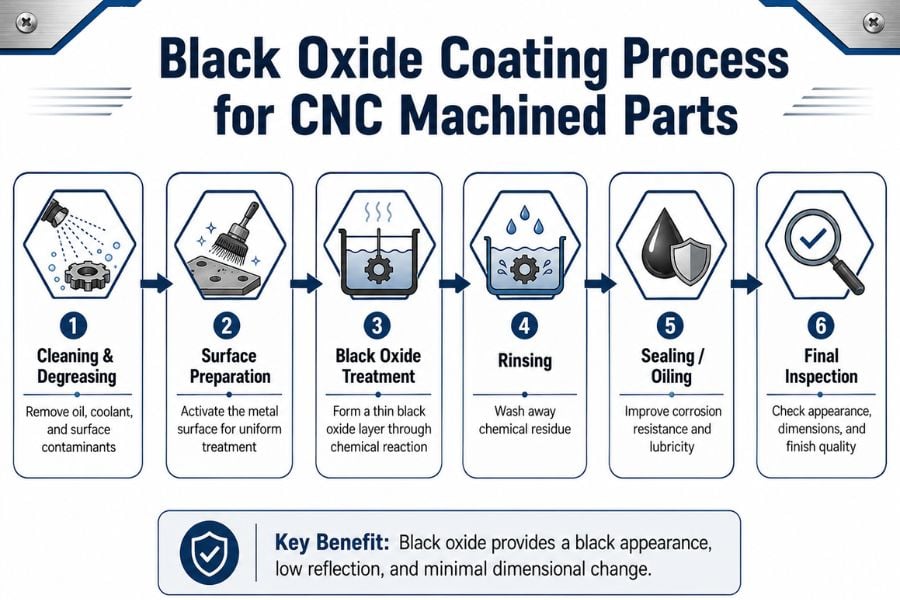
تتضمن عملية الأكسدة السوداء عادةً التنظيف، وإعداد السطح، والمعالجة الكيميائية، والشطف، والختم، والفحص النهائي. وتؤثر كل خطوة على المظهر النهائي وأداء القطعة.
- التنظيف وإزالة الشحوم
قبل معالجة الأجزاء بأكسيد الحديد الأسود، يجب تنظيفها جيدًا. فالزيوت، وسوائل التبريد، والغبار، وبصمات الأصابع، والصدأ، وبقايا عمليات التصنيع، كلها عوامل قد تؤثر على التفاعل الكيميائي. وقد يؤدي التنظيف غير الجيد إلى تفاوت اللون، أو ظهور بقع، أو تدني جودة السطح.
بالنسبة للأجزاء المصنعة باستخدام آلات CNC، يعتبر التنظيف مهماً بشكل خاص لأن زيت التشغيل وسائل التبريد يمكن أن يبقى على الثقوب والأسنان والأخاديد والأسطح المعقدة.
- إعداد السطح
بعد التنظيف، قد تحتاج الأجزاء إلى تنظيف حمضي أو تنشيط أو معالجة مسبقة أخرى حسب نوع المادة وحالة السطح. والهدف هو تهيئة سطح المعدن لتفاعل أكسيد أسود مستقر ومتجانس.
إذا لم يتم تحضير السطح بشكل صحيح، فقد تظهر الطبقة النهائية تباينًا في اللون أو بقعًا أو مظهرًا غير متناسق.
- معالجة أكسيد الأسود
تُوضع الأجزاء في محلول كيميائي حيث تتشكل طبقة الأكسيد الأسود من خلال تفاعل مُتحكم فيه. وتختلف عمليات تكوين الأكسيد الأسود باختلاف درجات الحرارة والأنظمة الكيميائية المستخدمة.
تُستخدم عملية الأكسدة السوداء الساخنة عادةً في صناعة قطع الصلب عالية الجودة. كما تتوفر عمليات الأكسدة السوداء متوسطة الحرارة والباردة، وذلك حسب احتياجات الإنتاج والتكلفة ومتطلبات القطعة.
- الشطف
بعد المعالجة الكيميائية، تُشطف الأجزاء لإزالة بقايا المواد الكيميائية. قد يؤدي عدم كفاية الشطف إلى ظهور بقع أو تآكل أو تلوث السطح بعد الانتهاء من التشطيب.
- الختم أو التزييت
يوفر أكسيد الحديد الأسود وحده مقاومة محدودة للتآكل. ولتحسين الحماية، تُعالج الأجزاء عادةً بالزيت أو الشمع أو مادة مانعة للتسرب. هذه الخطوة بالغة الأهمية لأنها تُحسّن مقاومة الصدأ وتمنح الجزء مظهرًا نهائيًا أكثر نعومة.
- نهائي تفتيش
بعد الانتهاء من التصنيع، يجب فحص القطع للتأكد من تناسق اللون، وخلوها من البقع والصدأ والخدوش وعيوب الطلاء، بالإضافة إلى أبعادها ومتطلبات التغليف. أما بالنسبة لقطع CNC الدقيقة، فيجب إعادة فحص الأبعاد الحرجة بعد الانتهاء من التصنيع.
أنواع طلاء الأكسيد الأسود
هناك ثلاثة أنواع شائعة من طلاء أكسيد الحديد الأسود: أكسيد الحديد الأسود الساخن، وأكسيد الحديد الأسود متوسط الحرارة، وأكسيد الحديد الأسود البارد.
أكسيد أسود ساخن
تُعدّ عملية الأكسدة السوداء الساخنة من أكثر العمليات استخدامًا في معالجة المكونات الفولاذية. تُجرى هذه العملية في درجات حرارة عالية، وتُنتج طبقة نهائية سوداء متينة ومتجانسة. وهي مناسبة للتروس، والأعمدة، والمثبتات، وأجزاء الأدوات، وغيرها من المكونات الفولاذية الدقيقة.
توفر هذه العملية عادةً متانة ومظهرًا أفضل من أكسيد الحديد الأسود البارد، ولكنها تتطلب تحكمًا أكثر صرامة في العملية ومعدات احترافية.
أكسيد أسود متوسط الحرارة
تتم معالجة أكسيد الحديد الأسود متوسط الحرارة عند درجة حرارة أقل من أكسيد الحديد الأسود الساخن. وهذا يقلل من استهلاك الطاقة وقد يكون مفيدًا لبعض الأجزاء الأكثر حساسية للحرارة العالية.
يمكن أن يوفر مظهراً جيداً وحماية، لكن أداءه يعتمد على العملية والمادة المحددة.
أكسيد أسود بارد
تُجرى عملية الأكسدة السوداء الباردة في درجة حرارة الغرفة. وتُستخدم عادةً في أعمال الترميم، أو الكميات الصغيرة، أو الإصلاح، أو التطبيقات الزخرفية. وهي أسهل وأقل تكلفة، ولكنها عادةً ما تكون أقل متانة وأضعف مقاومة للتآكل مقارنةً بالأكسدة السوداء الساخنة.
النوع | المتانة | أفضل ل | تحديد |
أكسيد أسود ساخن | مرتفع | قطع فولاذية مصنعة باستخدام الحاسوب، تروس، أعمدة، مثبتات | يتطلب ذلك رقابة صارمة على العمليات |
أكسيد أسود متوسط الحرارة | الخير | أجزاء حساسة لدرجات الحرارة العالية | قد تكون أقل متانة من المعالجة الحرارية |
أكسيد أسود بارد | أقل | ترميمات، دفعات صغيرة، أجزاء زخرفية | مقاومة أضعف للتآكل والصدأ |
المواد المناسبة لطلاء أكسيد الحديد الأسود
يُعد اختيار المادة أحد أهم العوامل عند اختيار طلاء الأكسيد الأسود. فليست كل المعادن مناسبة لنفس عملية الأكسيد الأسود.
الخامة | مناسب لأكسيد الحديد الأسود؟ | ملاحظة |
معدن الكربون | نعم | المادة الأكثر شيوعًا لأكسيد الحديد الأسود |
سبائك الصلب | نعم | مناسب للأعمدة والتروس والمثبتات وأجزاء الأدوات |
ستانلس ستيل | نعم، من خلال عملية خاصة | يتطلب معالجة خاصة بأكسيد الحديد الأسود |
النحاس | ممكن | تستخدم عادة عملية تلوين النحاس بالأسود |
نحاس | ممكن | شائع في الأجزاء الزخرفية والأجزاء ذات الانعكاس المنخفض |
الامونيوم | ليس مطابقا | يفضل عادةً استخدام الأنودة السوداء |
زنك | محدود | يتطلب الأمر تقييمًا دقيقًا للعملية |
بالنسبة للأجزاء المصنعة باستخدام آلات CNC المصنوعة من الألومنيوم، فإن عملية الأنودة السوداء عادة ما تكون خيارًا أفضل لأنها مصممة خصيصًا لأسطح الألومنيوم وتوفر مظهرًا أفضل ومقاومة للتآكل.
فوائد أكسيد الحديد الأسود للأجزاء المصنعة باستخدام آلات CNC
الحد الأدنى من التغيير في الأبعاد
يُشكّل أكسيد الحديد الأسود طبقة تحويل رقيقة للغاية، ولا يُضيف طبقة سميكة كطلاء المسحوق أو بعض عمليات الطلاء الكهربائي. وهذا ما يجعله مناسبًا للأجزاء المصنّعة بدقة عالية باستخدام آلات CNC، حيث تُعدّ الدقة العالية في القياس والتجميع أمرًا بالغ الأهمية.
تشمل الأمثلة الشائعة الأعمدة، والدبابيس، والتروس، والبطانات، والتجهيزات، والأجزاء الملولبة.
مظهر أسود جذاب
يُضفي أكسيد الحديد الأسود على الأجزاء المعدنية مظهرًا أسودًا نقيًا. وبحسب المعالجة اللاحقة، يمكن أن يكون التشطيب مطفيًا أو ساتانيًا أو لامعًا قليلًا. وهذا ما يجعله مناسبًا لكل من الأجزاء الوظيفية ومكونات المنتج الظاهرة.
انعكاس الضوء المنخفض
يقلل أكسيد الحديد الأسود من انعكاس الضوء على الأسطح. وهذا مفيد للمعدات البصرية، وأدوات القياس، والأجهزة الطبية، وأجزاء الأسلحة النارية، وغيرها من المكونات التي يجب فيها تقليل الوهج.
مقاومة معتدلة للتآكل
عند تغطيتها بالزيت أو الشمع، توفر طبقة أكسيد الحديد الأسود مقاومةً للتآكل تتراوح بين الخفيفة والمتوسطة. وهي مناسبة للعديد من البيئات الداخلية والمُحكمة. مع ذلك، لا ينبغي اعتبارها طبقةً واقيةً من التآكل شديدة التحمل.
تشطيب فعال من حيث التكلفة
بالمقارنة مع بعض عمليات الطلاء أو التغطية أو الدهان، يُعدّ أكسيد الحديد الأسود أكثر اقتصادية في كثير من الأحيان. وهو مناسب لقطع الصلب ذات الإنتاج الضخم حيث تُعدّ المظهر والحماية الأساسية والتحكم في التكلفة أمورًا بالغة الأهمية.
تحسين التشحيم
تتميز الأجزاء المطلية بأكسيد أسود والمختومة بالزيت بتحسين انزلاق سطحها. وهذا مفيد للمثبتات والمكونات المنزلقة والأجزاء الميكانيكية التي تتطلب حركة أكثر سلاسة.
محددات طلاء أكسيد الحديد الأسود
على الرغم من أن أكسيد الحديد الأسود له فوائد عديدة، إلا أنه له أيضاً قيود.
أولاً، لا يُناسب هذا المنتج البيئات شديدة التآكل إلا في حال استخدام حماية إضافية. للاستخدام الخارجي، أو في البيئات البحرية، أو في ظروف الرطوبة العالية، أو عند التعرض لرذاذ الملح، قد يكون طلاء الزنك، أو طلاء النيكل، أو الطلاء المسحوق، أو غيرها من التشطيبات الواقية خيارات أفضل.
ثانيًا، عادةً ما يوفر أكسيد الحديد الأسود مقاومة محدودة للخدوش. إذا تعرض السطح للخدش أو التآكل، فقد تقل الحماية.
ثالثًا، تعتمد مقاومة التآكل بشكل كبير على مواد منع التسرب. فبدون الزيت أو الشمع أو مواد منع التسرب، قد لا توفر طبقة الأكسيد الأسود الحماية الكافية من الصدأ.
وأخيرًا، يمكن أن يتأثر اتساق اللون بتركيب المادة، وظروف المعالجة الحرارية، وإعداد السطح، والتحكم في العملية.
أكسيد أسود مقابل أنواع التشطيبات السطحية الأخرى
عند اختيار تشطيب السطح للأجزاء المصنعة باستخدام الحاسوب، من المفيد مقارنة أكسيد الحديد الأسود بالخيارات الشائعة الأخرى.
الانتهاء من السطح | الميزة الرئيسية | تأثير سمك | المقاومة للتآكل | أفضل تطبيق |
أكسيد الأسود | مظهر أسود وتغيير طفيف في الأبعاد | منخفض جدا | خفيف إلى متوسط مع الزيت | قطع فولاذية دقيقة |
طلاء الزنك | حماية جيدة من التآكل | معتدل | الخير | أدوات التثبيت، والأقواس، والقطع المعدنية |
تصفيح بمعدن النيكل | مقاومة التآكل والتآكل | معتدل | جيد إلى ممتاز | قطع دقيقة وزخرفية |
والنمش | مناسب لقطع الألومنيوم | منخفض إلى معتدل | الخير | قطع الألومنيوم CNC |
مسحوق الطلاء | لون قوي وحماية سطحية | مرتفع | الخير | قطع ديكورية وأجزاء خارجية |
طلاء الفوسفات | احتفاظ جيد بالزيت | منخفض | معتدل | قطع غيار السيارات والميكانيكا |
يُعدّ أكسيد الحديد الأسود خيارًا جيدًا عندما يحتاج الجزء إلى مظهر أسود، وانعكاس منخفض، وتغيير طفيف في الأبعاد. أما إذا كانت هناك حاجة إلى مقاومة أقوى للتآكل، فقد يكون الطلاء أو التغطية أكثر ملاءمة.
التطبيقات الشائعة للأجزاء المصنعة باستخدام الحاسوب (CNC) والمطلية بأكسيد أسود
يُستخدم طلاء أكسيد الحديد الأسود على نطاق واسع في مختلف الصناعات.
في صناعة السيارات، يُستخدم هذا المنتج في التروس، والأعمدة، والبطانات، والمثبتات، والأقواس. تتطلب هذه الأجزاء عادةً مقاومة للتآكل، ومظهرًا أسود اللون، وأبعادًا مضبوطة.
في تطبيقات الفضاء الجوي، يمكن استخدام أكسيد الحديد الأسود للبراغي والوصلات ومكونات الصلب الدقيقة حيث يكون انخفاض الانعكاس والاستقرار الأبعاد أمراً مهماً.
في الأدوات الطبية والبصرية، يساعد أكسيد الحديد الأسود على تقليل الوهج وتحسين الأداء البصري للأدوات والمكونات.
في الآلات الصناعية، يشيع استخدامه في التثبيتات والدبابيس والفواصل وأجزاء الأدوات والمكونات الميكانيكية الأخرى.
كما أن أكسيد الحديد الأسود شائع في مكونات الأسلحة النارية والسلع الرياضية والأجهزة الإلكترونية وأجزاء المنتجات الاستهلاكية التي تتطلب مظهرًا معدنيًا أسود متينًا.
حلول | الأجزاء المشتركة | لماذا نستخدم أكسيد الحديد الأسود؟ |
سيارات | أعمدة، تروس، مثبتات | مقاومة للتآكل ومظهر أسود |
فضاء | البراغي، والوصلات، والأجزاء الدقيقة | انعكاس منخفض وثبات الأبعاد |
خدمات الطبية | أدوات جراحية، أجزاء الأجهزة | الوهج المنخفض |
الالآت | أدوات التثبيت، والدبابيس، والفواصل | حماية فعالة من حيث التكلفة |
الإلكترونيات وشاشات العرض الرقمية | هياكل، أقواس | طلاء أسود مزخرف |
العيوب الشائعة وكيفية تجنبها
تعتمد جودة أكسيد الحديد الأسود على التنظيف المناسب، والتحكم في العملية، وتناسق المواد، والختم.
يُعدّ تفاوت اللون مشكلة شائعة، وقد ينتج عن سوء التنظيف، أو عدم اتساق تحضير السطح، أو عدم استقرار ظروف المعالجة. يكمن الحل في تحسين التنظيف، والتحكم في معايير العملية، وفحص القطع قبل التشطيب.
قد يحدث الصدأ بعد الطلاء إذا لم يتم إحكام إغلاق الأجزاء أو تجفيفها بشكل صحيح. ويمكن تقليل هذا الخطر باستخدام الزيت أو الشمع أو مواد التغليف المناسبة المضادة للصدأ.
قد تنتج البقع عن مياه شطف ملوثة، أو بقايا مواد كيميائية، أو تجفيف غير كافٍ. لذا، يُعدّ الشطف النظيف والتجفيف المُحكم أمرين في غاية الأهمية.
قد يحدث اختلاف في اللون بين الدفعات نتيجة لاختلاف تركيبة المواد أو ظروف المعالجة الحرارية. وللإنتاج بكميات كبيرة، يُفضّل التأكد من العينات قبل بدء الإنتاج الكامل.
خلل | سبب محتمل | الحلول |
لون غير متساوي | سوء التنظيف أو عملية غير مستقرة | تحسين عمليات التنظيف والتحكم في العمليات |
Rust | ضعف في الإغلاق أو سوء التغليف | استخدم الزيت والشمع ومواد التغليف المقاومة للصدأ |
بقع | مياه الشطف الملوثة | تحسين الشطف والتجفيف |
اختلاف اللون | دفعات مواد مختلفة | تأكيد العينات قبل الإنتاج الضخم |
مظهر سيء | تلوث السطح | تعزيز الفحص قبل المعالجة |
اختبار الجودة لطلاء أكسيد أسود
بالنسبة للأجزاء المصنعة باستخدام آلات CNC، يعد اختبار الجودة أمراً مهماً قبل الشحن.
يُستخدم الفحص البصري للتحقق من اللون والبقع والصدأ والخدوش والمظهر العام. ويمكن استخدام اختبار رش الملح عندما يحدد العميل متطلبات مقاومة التآكل.
يُعدّ فحص الأبعاد أمراً بالغ الأهمية للأجزاء ذات التفاوتات الدقيقة. ورغم أن تأثير أكسيد الحديد الأسود على السماكة ضئيل، إلا أنه ينبغي فحص الأبعاد الرئيسية بعد الانتهاء من عملية التشطيب.
يمكن استخدام اختبار الاحتكاك أو فحص الالتصاق للتأكد من ثبات السطح ونظافته. بالنسبة لطلبات التصدير، يُعد فحص التغليف بالغ الأهمية. وقد يلزم استخدام أكياس مقاومة للصدأ، أو مواد مجففة، أو ورق زيتي، أو تغليف مفرغ من الهواء، وذلك حسب مدة الشحن وظروفه.
نصائح حول تصميم وشراء قطع CNC المطلية بأكسيد أسود
عند شراء قطع مصنعة باستخدام آلات CNC ومطلية بأكسيد أسود، يجب على المشترين تقديم معلومات فنية كاملة للمورد.
أولاً، تأكد من المادة الأساسية. قد تتطلب الفولاذ الكربوني والفولاذ المقاوم للصدأ والنحاس والنحاس الأصفر والألومنيوم عمليات تشطيب مختلفة.
ثانيًا، حدد المظهر المطلوب. على سبيل المثال، قد يحتاج الجزء إلى طلاء أسود مطفي، أو أسود ساتان، أو طلاء أسود محكم الإغلاق بالزيت.
ثالثًا، تحديد الأبعاد والتفاوتات الحرجة. يساعد هذا المورد على حماية ميزات التجميع المهمة أثناء عمليات التشغيل والتشطيب.
رابعاً، اشرح بيئة العمل. يمكن أن يؤثر الاستخدام الداخلي والخارجي والرطوبة ورذاذ الملح ودرجة الحرارة العالية وملامسة الزيت والتعرض للمواد الكيميائية على اختيار التشطيب.
وأخيرًا، يرجى تقديم الرسومات، وملفات ثلاثية الأبعاد، ونوع المادة، ومتطلبات تشطيب السطح، ومعايير الفحص، ومتطلبات التعبئة والتغليف. بالنسبة للإنتاج بكميات كبيرة، يُنصح بإعداد عينات قبل بدء الإنتاج الضخم.
متى يجب عليك اختيار طلاء أكسيد الحديد الأسود؟
يُعد أكسيد الحديد الأسود خيارًا جيدًا عندما تحتاج الأجزاء المصنعة باستخدام الحاسوب إلى مظهر أسود، وانعكاس منخفض، ومقاومة معتدلة للتآكل، وتغيير طفيف في الأبعاد، وتشطيب فعال من حيث التكلفة.
وهو مناسب بشكل خاص للأجزاء الفولاذية الدقيقة، والمثبتات، والأعمدة، والتروس، والتجهيزات، والدبابيس، والبطانات، ومكونات الأدوات.
مع ذلك، قد لا يكون هذا الخيار الأمثل للبيئات البحرية، أو الاستخدام الخارجي طويل الأمد، أو الظروف ذات الملوحة العالية، أو الأجزاء التي تتطلب حماية قوية من التآكل. في هذه الحالات، قد يكون طلاء الزنك، أو طلاء النيكل، أو الطلاء المسحوق، أو غيرها من التشطيبات، أكثر ملاءمة.
بالنسبة للأجزاء المصنوعة من الألومنيوم، يُفضل عادةً استخدام الأنودة السوداء.
عوامل تكلفة طلاء أكسيد الحديد الأسود
تعتمد تكلفة طلاء أكسيد الحديد الأسود على عدة عوامل، بما في ذلك نوع المادة، وحجم الجزء، والهندسة، وكمية الدفعة، ومتطلبات تحضير السطح، ونوع العملية، وطريقة الختم، ومعايير الفحص، ومتطلبات التعبئة والتغليف.
عادةً ما تكون قطع الصلب البسيطة بكميات كبيرة أكثر فعالية من حيث التكلفة. أما القطع المعقدة ذات معايير المظهر الصارمة، أو الثقوب العميقة، أو الخيوط، أو متطلبات مقاومة التآكل العالية، أو التغليف الخاص، فقد تزيد من التكلفة الإجمالية.
للحصول على عرض أسعار دقيق، يجب على المشترين تقديم الرسومات ومعلومات المواد والكمية ومتطلبات التشطيب وتفاصيل التطبيق.
خاتمة
يُعدّ طلاء أكسيد الحديد الأسود خيارًا اقتصاديًا لتشطيب أسطح الأجزاء المصنّعة باستخدام آلات CNC، والتي تتطلب مظهرًا أسود، وانعكاسًا منخفضًا، ومقاومة معتدلة للتآكل، وتغييرًا طفيفًا في الأبعاد. ويُستخدم عادةً للأجزاء الفولاذية، والمثبتات، والأعمدة، والتروس، والتجهيزات، والمكونات الدقيقة.
للحصول على تشطيب موثوق، يُعد اختيار المادة المناسبة، وعملية التنظيف، وطريقة الختم، ومراقبة الجودة أمراً بالغ الأهمية. أما في البيئات القاسية أو شديدة التآكل، فقد تكون أنواع أخرى من التشطيبات الواقية أكثر ملاءمة.
هل تحتاج إلى قطع مصنعة باستخدام تقنية CNC ومطلية بأكسيد أسود؟ أرسل لنا رسوماتك، ومواصفات المواد، ومتطلبات التشطيب، وتفاصيل التطبيق. سيساعدك فريقنا الهندسي في اختيار الحل الأمثل للتصنيع والتشطيب.
الأسئلة الشائعة
س: هل يمنع طلاء أكسيد الحديد الأسود الصدأ؟
ج: يمكن لأكسيد الحديد الأسود أن يحسن مقاومة التآكل، خاصةً عند تغليفه بالزيت أو الشمع. ومع ذلك، فهو لا يوفر حماية فائقة ضد الصدأ مثل طلاء الزنك أو طلاء النيكل أو الطلاء المسحوق.
س: هل يؤثر طلاء أكسيد الحديد الأسود على أبعاد القطعة؟
ج: لا يؤثر أكسيد الحديد الأسود إلا قليلاً على أبعاد القطعة لأنه يشكل طبقة تحويل رقيقة. وهذا ما يجعله مناسباً للقطع المصنعة بدقة باستخدام آلات CNC.
س: هل طلاء أكسيد الحديد الأسود أفضل من طلاء الزنك؟
ج: يعتمد ذلك على التطبيق. يُعد أكسيد الحديد الأسود أفضل للحصول على مظهر أسود وتغير طفيف في الأبعاد، بينما يوفر طلاء الزنك عادةً حماية أقوى ضد التآكل.
س: هل يمكن طلاء الفولاذ المقاوم للصدأ بأكسيد أسود؟
ج: نعم، يمكن طلاء الفولاذ المقاوم للصدأ بأكسيد أسود، لكنه يتطلب عملية محددة تختلف عن معالجة أكسيد الفولاذ الأسود القياسية.
س: هل يمكن طلاء الألومنيوم بأكسيد أسود؟
ج: لا يُستخدم أكسيد الحديد الأسود التقليدي عادةً للألمنيوم. إذا كانت هناك حاجة إلى طلاء أسود لأجزاء الألمنيوم المصنعة باستخدام الحاسوب، فإن عملية الأنودة السوداء تُعد عادةً خيارًا أفضل.