Sousledné frézování je jednou z nejpoužívanějších strategií frézování v moderním CNC obrábění. Při správném použití může pomoci zlepšit kvalitu povrchu, prodloužit životnost nástroje, snížit řezné teplo a vyrobit přesněji obráběné díly. Pro mnoho CNC aplikací, zejména pro dokončovací operace a obrábění hliníku, je sousledné frézování často preferovanou metodou.
Sousledné frézování však není vhodné pro každý stroj, materiál nebo řezné podmínky. Vyžaduje pevné uchycení, stabilní upnutí obrobku a správnou kontrolu vůle. Pokud stroj nebo upínací přípravek není dostatečně stabilní, může sousledné frézování způsobit zadrhávání nástroje, vibrace, chvění nebo rozměrové chyby.
Tato příručka vysvětluje, co je sousledné frézování, jak funguje, jaké má klíčové výhody a omezení a kdy by se mělo používat při CNC obrábění.
Co je stoupání frézování?
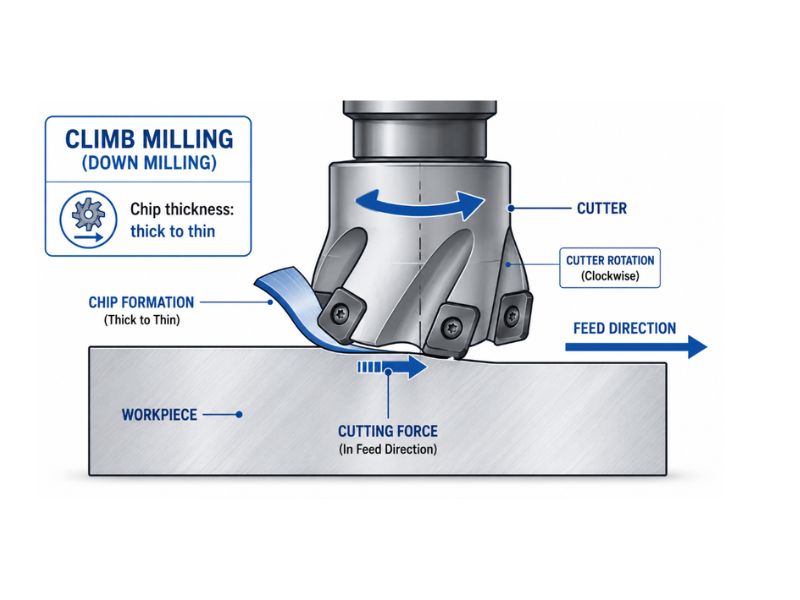
Sousledné frézování, známé také jako sousledné frézování, je frézovací proces, při kterém se řezný nástroj otáčí ve stejném směru jako posuv obrobku. Při této metodě řezání fréza „stoupá“ po obrobku, zatímco odebírá materiál.
Při sousledném frézování vstupuje břit do materiálu s maximální tloušťkou třísky a vystupuje z něj s téměř nulovou tloušťkou třísky. Tato tvorba třísky od silné k tenké je jedním z hlavních důvodů, proč sousledné frézování může vést k hladšímu povrchu a snížit opotřebení nástroje.
Jednoduchá definice zní:
Sousledné frézování je obráběcí proces, při kterém se rotace frézy pohybuje ve stejném směru jako posuv obrobku, čímž vzniká tříska, která je zpočátku silná a při výstupu frézy z materiálu se ztenčuje.
Tato řezná činnost se liší od konvenčního frézování, kde se fréza otáčí proti směru posuvu a tříska se nejprve ztenčí, než se ztluští.
Jak funguje sousledné frézování?
Pro pochopení sousledného frézování je důležité podívat se na vztah mezi otáčením frézy, směrem posuvu a tvorbou třísky.
Při sousledném frézování se fréza otáčí ve stejném směru, ve kterém je obrobek podáván. Jakmile se břit dotkne materiálu, okamžitě provede silný řez s maximální tloušťkou třísky. Tříska se poté ztenčuje, jak se břit pohybuje materiálem a opouští řez.
Proces lze vysvětlit v několika krocích:
- Fréza se otáčí ve stejném směru jako posuv.
- Řezná hrana vstupuje do obrobku s maximální tloušťkou třísky.
- Tříska se během řezu postupně ztenčuje.
- Teplo je odváděno čipem.
- Třísky jsou tlačeny za řeznou desku, místo aby byly vtlačovány před ni.
- Řezná síla má tendenci přitahovat obrobek nebo stůl směrem k řezacímu nástroji.
Protože fréza začíná řezat okamžitě, místo aby se třela o materiál, může sousledné frézování snížit tření a teplo. To pomáhá chránit břit nástroje a zlepšovat kvalitu povrchu obráběného dílu.
Klíčové vlastnosti sousledného frézování
Sousledné frézování má několik charakteristických znaků:
- Směr otáčení frézy a posuvu jsou stejné.
- Štípka se tvoří od silné po tenkou.
- Ostří se okamžitě zasekne v materiálu.
- Na začátku řezu je menší tření.
- Třísky jsou obvykle tlačeny za řezací nástroj.
- Často to vede k lepší povrchové úpravě.
- Vyžaduje to pevný stroj a stabilní upnutí obrobku.
- U starších manuálních strojů to může způsobovat problémy s vůlí.
Díky těmto vlastnostem je sousledné frézování obzvláště vhodné pro moderní CNC obrábění, kde je kontrolována vůle a konstrukce stroje je dostatečně tuhá, aby zvládla řezné síly.
Výhody stoupání frézováním
Sousledné frézování nabízí pro CNC obrábění několik důležitých výhod. Tyto výhody jsou hlavním důvodem, proč se běžně používá pro přesné díly, dokončovací průchody a vysoce kvalitní obráběné povrchy.
Lepší povrchová úprava
Jednou z největších výhod sousledného frézování je zlepšená kvalita povrchu. Protože tříska je zpočátku silná a postupně se ztenčuje, břit stříhá materiál čistěji. Dochází k menšímu tření a menší pravděpodobnosti opětovného řezu třísky.
V mnoha aplikacích zanechává sousledné frézování ve srovnání s konvenčním frézováním méně viditelných stop po nástroji. Díky tomu je dobrou volbou pro díly, které vyžadují čistý vzhled, přesnou povrchovou úpravu nebo konečné dokončovací průchody.
U CNC obráběných dílů používaných v leteckém a automobilovém průmyslu, lékařských zařízeních, robotice a spotřebním zboží může být kvalita povrchu stejně důležitá jako rozměrová přesnost. Sousledné frézování pomáhá dosáhnout obojího, pokud je správně řízeno nastavení.
Delší životnost nástroje
Sousledné frézování může také zkrátit životnost nástroje. Protože fréza začíná s skutečnou třískou, místo aby se třela o povrch obrobku, dochází k menšímu tření při vstupu do nástroje. Menší tření obvykle znamená méně tepla, menší opotřebení břitu a stabilnější proces řezání.
Tvarování třísky od silné k tenké vrstvě také umožňuje odvod většího množství tepla s třískou. To pomáhá snižovat tepelné namáhání břitu.
Pro dílny obrábějící hliník, mosaz, plasty a další neželezné materiály může sousledné frézování pomoci snížit četnost výměny nástrojů a zvýšit efektivitu výroby.
Nižší řezné teplo
Teplo je jednou z hlavních příčin opotřebení nástroje, špatné kvality povrchu a rozměrové nestability. Sousledné frézování pomáhá snižovat teplo, protože břit efektivně zabírá s materiálem a třísky odvádějí teplo z řezné zóny.
To je obzvláště užitečné při obrábění materiálů citlivých na teplo, jako jsou plasty nebo měkké kovy. Nadměrné teplo může způsobit roztavení plastových dílů, ulpívání hliníkových třísek na fréze nebo deformaci tenkých dílů.
S vhodným chladicím médiem, mazáním nebo ofukováním může sousledné frézování udržet řeznou zónu čistší a chladnější.
Lepší odvod třísek
Při sousledném frézování jsou třísky obvykle směrovány za řeznou hranu. To pomáhá zabránit jejich opětovnému řezu břitem.
Opakované řezání třísek může poškrábat obrobený povrch, poškodit nástroj a zvýšit řezné teplo. Zlepšením odvodu třísek pomáhá sousledné frézování udržovat lepší kvalitu povrchu a stabilnější obráběcí výkon.
To je obzvláště užitečné při drážkování, kapsování, konturovém frézování a vysokorychlostním CNC obrábění, kde je kontrola třísky kritická.
Snížené zpevnění
Sousledné frézování může u některých materiálů snížit zpevnění, protože břit začíná řezat okamžitě, místo aby se třel o povrch. To je důležité při obrábění materiálů, jako je nerezová ocel, slitiny niklu nebo jiné kovy, které mohou ztvrdnout tření a teplem.
Když dojde k zpevnění materiálu, další řezný průchod se stává obtížnějším, opotřebení nástroje se zvyšuje a kvalita povrchu se může snížit. Strategie řízeného sousledného frézování může za vhodných podmínek pomoci toto riziko snížit.
Lepší pro zakončovací přihrávky
Sousledné frézování se běžně používá pro dokončovací operace, protože umožňuje dosáhnout hladších povrchů a konzistentnějších rozměrů. Lehký sousledný dokončovací řez může odstranit malé stopy nástroje po hrubování a zlepšit konečný vzhled součásti.
U přesných CNC součástí se při finálním konturování nebo profilování často používá sousledné frézování, aby se dosáhlo lepší přesnosti a kvality povrchu.
Nevýhody a omezení sousledného frézování
Přestože má sousledné frézování mnoho výhod, s sebou nese i určitá rizika. Není vždy nejbezpečnější nebo nejlepší volbou, zejména u starších strojů nebo nestabilních sestav.
Riziko zpětné reakce
Vůle je jedním z nejdůležitějších problémů při sousledném frézování. Protože fréza má tendenci vtahovat obrobek nebo stůl stroje do řezu, může jakákoli vůle v systému posuvu stroje způsobit náhlý pohyb.
U starších ručních frézek to může být nebezpečné. Fréza může zachytit obrobek, posunout stůl dopředu a vytvořit nekontrolovaný řez. To může poškodit nástroj, zničit obrobek nebo dokonce vytvořit bezpečnostní rizika.
Moderní CNC stroje obvykle disponují kompenzací vůle a pevnými pohonnými systémy, díky čemuž je sousledné frézování mnohem bezpečnější a předvídatelnější.
Uchopení nástroje
Protože fréza vstupuje do materiálu s maximální tloušťkou třísky, může se sousledné frézování jevit agresivnější než konvenční frézování. Pokud je hloubka řezu příliš velká, nástroj je tupý nebo je upínací přípravek slabý, fréza může zachytit obrobek.
Zachycení nástroje může vést k chvění, špatné povrchové úpravě, zlomení nástroje nebo rozměrovým chybám. Aby se tomu zabránilo, měli by obráběči používat správné posuvy a rychlosti, ostré nástroje a pevné upínání obrobku.
Vyšší požadavek na tuhost stroje
Sousledné frézování vyžaduje pevný stroj, stabilní vřeteno, bezpečné upnutí a řízenou dráhu nástroje. Pokud je konstrukce stroje slabá nebo obrobek není pevně upnut, může řezná síla způsobit pohyb nebo vibrace.
To je obzvláště důležité pro tenkostěnné díly, dlouhé obrobky, nástroje s malým průměrem a hluboké řezy. V těchto případech může i malé vychýlení ovlivnit konečné rozměry.
Není ideální pro drsné nebo šupinovité povrchy
Sousledné frézování není vždy nejlepší volbou pro materiály s drsnými nebo tvrdými vnějšími vrstvami. Mezi příklady patří za tepla válcovaná ocel, odlitky, výkovky, oxidované povrchy a materiály s okujemi.
Protože fréza vstupuje s maximální tloušťkou třísky, může agresivně narážet na tvrdou povrchovou vrstvu. To může způsobit odštípnutí břitu nebo zkrácení životnosti nástroje. V těchto situacích může být konvenční frézování bezpečnější pro první hrubovací průchod, zatímco sousledné frézování lze použít později pro dokončování.
Možné vibrace nebo chvění
Pokud není nastavení stabilní, může sousledné frézování způsobovat chvění. Chvění může zanechat viditelné stopy na součásti, zkrátit životnost nástroje a snížit přesnost obrábění.
Mezi běžné příčiny patří slabé upnutí, nadměrný radiální záběr, příliš velké přesahování nástroje, špatný stav nástroje nebo nesprávné parametry řezu. Problém může pomoci vyřešit snížením hloubky řezu, zlepšením upínání obrobku a použitím ostřejšího nástroje.
Kdy byste měli použít sousledné frézování?
Sousledné frézování je dobrou volbou, pokud jsou obráběcí podmínky stabilní a cílem je dosáhnout čistého povrchu, efektivního řezu a delší životnosti nástroje.
Použití sousledného frézování byste měli zvážit, když:
- Používáte moderní CNC stroj.
- Stroj má minimální vůli.
- Obrobek je bezpečně upevněn.
- Sestava je pevná a stabilní.
- Potřebujete hladký povrch.
- Provádíte dokončovací přihrávku.
- Obrábíte hliník, mosaz, měď nebo plasty.
- Chcete lepší odvod třísek.
- Chcete snížit opotřebení nástroje.
- Obrábíte přesné CNC díly.
Pro mnoho CNC obráběcích center je sousledné frézování výchozí volbou pro dokončovací operace a obrábění neželezných materiálů.
Kdy byste se měli vyhnout souslednému frézování?
Sousledné frézování by mělo být používáno opatrně nebo se mu vyhnout, pokud stroj, materiál nebo nastavení nedokážou správně zvládnout řezné síly.
Souslednému frézování byste se měli vyhnout nebo jej omezit, pokud:
- Stroj je starší ruční fréza s viditelnou vůlí.
- Upevnění obrobku je uvolněné nebo nestabilní.
- Materiál má tvrdou okují nebo drsnou licí kůru.
- Řez je těžký a přerušovaný.
- Součást je tenká, pružná nebo špatně podepřená.
- Nástroj má tendenci se vtahovat do obrobku.
- Stroji chybí tuhost.
- Nastavení produkuje chvění nebo vibrace.
Za těchto podmínek může být konvenční frézování bezpečnější, zejména pro hrubování nebo odstraňování tvrdých vnějších vrstev.
Aplikace sousledného frézování
Sousledné frézování se používá v mnoha odvětvích CNC obrábění, protože může zlepšit kvalitu povrchu, přesnost a výkon nástroje.
CNC obrábění hliníku
Hliník je jedním z nejběžnějších materiálů pro sousledné frézování. Tento proces pomáhá vytvořit čistý povrch, zlepšuje odvod třísek a při použití správného nástroje a chladicí kapaliny snižuje tvorbu nárůstků na břitu.
Přesné CNC díly
Sousledné frézování se často používá pro přesné součásti, které vyžadují přesné tolerance a hladké povrchy. Patří sem konzoly, pouzdra, konektory, montážní desky a zakázkové mechanické díly.
Obrábění forem a zápustek
Při práci s formami a zápustkami je kvalita povrchu kritická. Sousledné frézování je užitečné pro dokončování dutin, kontur, profilů a 3D povrchů, kde je vyžadován hladký povrch.
Letadlové komponenty
Letecké a kosmické díly často vyžadují vysokou přesnost, spolehlivou kvalitu povrchu a konzistentní odběr materiálu. Sousledné frézování se běžně používá při CNC obrábění hliníkových leteckých součástí a dalších přesných dílů.
Automobilové díly
Automobilové komponenty, jako jsou hliníkové pouzdra, konzole, díly motoru a konstrukční prvky, mohou těžit ze sousledného frézování, pokud je důležitá kvalita povrchu a opakovatelnost.
Plastové a neželezné kovové díly
Sousledné frézování je vhodné i pro plasty, mosaz, měď a další neželezné kovy. Regulace teploty je však důležitá, zejména při obrábění plastových materiálů, které mohou změknout nebo se roztavit.
Sousledné frézování pro různé materiály
Různé materiály reagují na sousledné frézování odlišně. Níže uvedená tabulka poskytuje obecný návod.
Materiál | Je sousledné frézování vhodné? | Poznámky |
Hliník | Ano | Vynikající pro povrchovou úpravu a odvod třísek |
Mosaz | Ano | Zajišťuje čisté řezy a dobrou kvalitu hran |
Měď | Ano | Funguje dobře s ostrými nástroji a správným posuvem |
Plasty | Ano | Dobrý povrch, ale je třeba kontrolovat teplotu |
Nerezová ocel | Závisí | Dobré pro dokončovací práce, ale musí být pevné. |
Titan | Závisí | Vyžaduje stabilní stroj a správné parametry |
Litina | Někdy | Není ideální pro hrubou odlévací kůži |
Ocel válcovaná za tepla | Používejte opatrně | Nejprve odstraňte okují nebo použijte konzervativní hrubování |
Tato tabulka by měla sloužit jako výchozí bod. Konečné rozhodnutí závisí také na geometrii nástroje, stavu stroje, řezných parametrech a konstrukci součásti.
Stoupající frézování vs konvenční frézování
Přestože se tento článek zaměřuje na sousledné frézování, je užitečné pochopit základní rozdíl mezi sousledným frézováním a konvenčním frézováním.
Faktor | Stoupání Frézování | Konvenční frézování |
Směr podávání | Stejné jako rotace řezačky | Opačné otáčení k řezné fréze |
Tvorba třísek | Od tlustého k tenkému | Tenké až silné |
povrchová úprava | Obvykle lepší | Obvykle drsnější |
Životnost nástroje | Obvykle déle | Obvykle kratší |
Riziko zpětné reakce | Vyšší | Spodní |
Nejlepší využití | CNC dokončování a stabilní nastavení | Ruční frézování nebo hrubé povrchy |
Obecně se pro moderní CNC obrábění a dokončovací průchody upřednostňuje sousledné frézování, zatímco konvenční frézování může být bezpečnější pro starší stroje nebo drsné povrchy materiálů.
Je sousledné frézování lepší pro dokončování nebo hrubování?
Sousledné frézování je obecně lepší pro dokončování, protože vytváří hladší povrchy, snižuje tření a zlepšuje odvádění třísek. Konečný průchod sousledným frézováním může zlepšit kvalitu povrchu a pomoci dosáhnout přesnější rozměrové kontroly.
Pro hrubování může být sousledné frézování efektivní i na tuhých CNC strojích. Při obrábění drsných, okujícných nebo nestabilních povrchů materiálů však může být pro první průchod bezpečnější konvenční frézování. Běžnou strategií je nejprve použít konzervativní metodu hrubování a poté sousledné frézování pro konečný dokončovací průchod.
Závěr
Sousledné frézování je efektivní strategie CNC obrábění, která může zlepšit kvalitu povrchu, prodloužit životnost nástroje, snížit zahřívání a podpořit lepší odvádění třísek. Je obzvláště užitečná pro dokončovací průchody, obrábění hliníku a přesné CNC díly.
Pro moderní CNC obrábění je sousledné frézování často preferovanou metodou, pokud je důležitá kvalita povrchu, přesnost a efektivita.
Potřebujete pomoc s výběrem správné frézovací strategie pro vaše CNC díly? Nahrajte své výkresy nebo kontaktujte náš technický tým a nechte si zdarma posoudit vyrobitelnost.