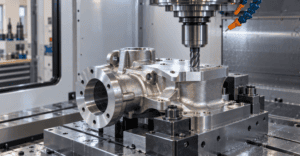
Lití přesným způsobem vytváří složité tvary blízké jejich konečnému tvaru. CNC obrábění poté upraví vybrané prvky na rozměry a povrchové podmínky potřebné pro montáž. Pro dosažení konzistentních výsledků je nutné společně plánovat přídavky na obrábění, lokalizaci vztažných bodů a kontrolu.
Které prvky vyžadují CNC obrábění?
Lití na vytavitelný model může vytvářet detailní geometrie a dobrou povrchovou úpravu odlitků, ale nemusí splňovat všechny požadavky na velikost, rovinnost, polohu otvoru nebo povrchovou úpravu. Obrábění se běžně používá u prvků, které umisťují, utěsňují, pohybují nebo spojují jiné součásti.
Mezi typické příklady patří montážní plochy, těsnicí plochy, ložisková sedla, přesné otvory, závitové otvory a spojovací rozhraní. Tyto prvky mohou vyžadovat menší tolerance nebo hladší povrchy, než jaké dokáže proces odlévání spolehlivě zajistit.
Prvním krokem plánování je odlišit odlité povrchy od obrobených povrchů . Povrch může zůstat odlitý, pokud jeho povrchová úprava a rozměrové změny neovlivňují usazení ani funkci. Povrch by měl být obroben, pokud musí splňovat specifický požadavek na velikost, geometrickou toleranci nebo povrchovou úpravu.
Toto rozlišení ovlivňuje více než jen cenovou nabídku na obrábění. Určuje, kde musí být materiál na odlitku ponechán, jak bude díl umístěn v upínacím přípravku a které prvky je třeba měřit v každé fázi výroby. Pokud je funkce prvku nejistá, je třeba před přiřazením přesné tolerance nebo požadavku na obrábění objasnit jeho roli.
Nastavení přídavku na obrábění
Přídavek na obrábění je materiál, který na odlitku zbývá, aby řezný nástroj mohl vytvořit hotový povrch. Musí být dostatečný k začištění povrchu odlitku a dosažení specifikované geometrie. Neměl by být volen jako obecné množství pro každý povrch nebo díl.
Přídavek závisí na faktorech, jako je velikost a tvar odlitku, materiál, odchylka procesu, stav povrchu a nastavení obrábění. Důležitá je také poloha povrchu vzhledem k referenčním bodům odlitku. Díl může mít v průměru dostatek polotovaru, ale v jedné lokální oblasti ho stále může mít příliš málo, pokud se polotovar během odlévání posune nebo mění.
Nedostatečný přídavek může zanechat skvrny od původního odlitého povrchu na prvku, který měl být plně obroben. Může také zabránit tomu, aby otvor nebo plocha dosáhla požadované velikosti nebo povrchové úpravy. Nadměrný přídavek znamená více materiálu k odstranění, delší dobu obrábění a větší použití nástroje. Může to také představovat problém, když řezání odhalí pórovitost nebo zanechá stěnu tenčí, než bylo zamýšleno.
Přídavek by měl být posuzován povrch po povrchu. Například montážní plocha může vyžadovat přídavek na jedné straně, zatímco otvor může vyžadovat jinou strategii přídavků, aby se zajistilo, že se začistí po celém obvodu. Výkres by měl jasně uvádět, které prvky budou obráběny a jaké konečné rozměry nebo tolerance platí. Pokud se používají obecné tolerance odlitků a stupně obráběcích přídavků, poskytuje norma ISO 8062-3 rámec pro jejich specifikaci; nenahrazuje potřebu jasně definovat kritické konečné prvky na výkresu. ISO 8062-3:2023
Dodavatel odlitků a obráběcí tým by měli před dokončením výrobních nástrojů zkontrolovat přídavek. Mohou posoudit, zda je navrhovaný polotovar realistický pro danou geometrii a proces a zda lze díl umístit tak, aby na každém kritickém povrchu zůstalo dostatek materiálu. Toto posouzení je obzvláště užitečné pro složité tvary, tenké profily a prvky umístěné daleko od stabilních dorazových ploch.
Výběr vztažných bodů pro odlitky a obrábění
Referenční soustavy poskytují referenční rámec pro lokalizaci, obrábění a kontrolu dílu. Schéma referenčních soustav, které funguje na hotovém dílu, nemusí být použitelné na surovém odlitku, který může mít nerovné nebo zakřivené povrchy. Výkres proto musí ukazovat, jak se tým bude pohybovat od stavu odlitku k referenčním povrchům hotového dílu.
Začněte s referenčními body, které znázorňují, jak součást funguje v sestavě. Určete, která plocha nebo prvek řídí usazení, zarovnání nebo otočení. Poté rozhodněte, jak lze odlitek opakovaně umístit, než budou existovat tyto hotové referenční body. V závislosti na návrhu se může jednat o cílové referenční body odlitků, dočasné polohovací podložky nebo povrchy, které budou obrobeny v rané operaci.
Praktická postupnost spočívá v nalezení surového odlitku pomocí dohodnutých cílů, obrobení počáteční referenční plochy nebo prvku a následném použití této nově obrobené reference k nalezení pozdějších operací. Konkrétní uspořádání závisí na dílu a upínacím přípravku. Klíčem je vytvořit konzistentní vztah mezi surovým odlitkem, nastavením obrábění a konečnými výkresovými údaji.
Referenční cíle by měly být umístěny tam, kde je lze spolehlivě najít a používat. Neumisťujte je na vtoky, otřepy, dělicí linie nebo oblasti, které by mohly být během dokončování odstraněny. Pokud musí být cíl odlit do dílu, ujistěte se, že jeho poloha a tvar jsou slévárně i obráběči jasné. Během čištění by neměl zmizet ani narušovat hotovou geometrii.
Pokyny VDG P690 vyžadují systematické definování referenčních rovin a bodů, aby bylo možné koordinovat kontrolu odlitků a následné obrábění. Zdůrazňují také shodu mezi konstruktérem a slévárnou ohledně těchto referencí. Pokyny VDG P690 Výkres nebo náčrt nastavení mohou pomoci vysvětlit, jak se cílové odlitky vztahují k referenčnímu systému hotových referenčních rovin.
Plánování postupu obrábění a upínání obrobku
Obráběcí sekvence by měla včas vytvořit stabilní reference a propojit je s ostatními operacemi. Pokud každé nastavení vyhledává odlitek z jiného drsného povrchu, mohou se hromadit malé posuny a ovlivnit vztah mezi otvory, čelními plochami a vývrty.
Upínání obrobku musí podpírat díl, aniž by ho deformovalo. Tenké stěny a nepravidelné průřezy se mohou vlivem upínací síly pohybovat, proto by upínací přípravek měl podpírat odlitek v blízkosti obráběných oblastí. Zároveň musí ponechat prostor pro dosažení nástrojů na požadovaných površích a pro odvod třísek.
Zvažte, kde je soustředěn polotovar, jak bude díl upnut během každé operace a zda první obrobený prvek může sloužit jako spolehlivá reference pro pozdější nastavení. Pokud odlitek vyžaduje několik operací, měl by obráběcí tým zkontrolovat sekvenci spolu s plánem vztažných bodů, spíše než aby s upínacím přípravkem zacházel jako s detailem z pozdější výroby.
Je také užitečné zkontrolovat upínání a přístup k nástrojům, dokud se návrh odlitku stále vyvíjí. Malá upevňovací podložka nebo nepatrná změna v umístění prvků může usnadnit upnutí a obrábění součásti. Jakákoli taková změna by měla být zkontrolována s ohledem na funkci součásti a požadavky výkresu.
Kontrola odlitku a hotového dílu
Kontrola by měla odpovídat fázím výroby. Kontrola odlitku kontroluje stav polotovaru a příslušné rozměry odlitku. Kontrola obrábění kontroluje hotové prvky oproti výkresu dílu. Plán kontroly by měl uvádět, které rozměry platí pro kterou fázi, aby hrubý odlitek nebyl posuzován podle požadavků na hotový díl.
U odlitků mohou měření pomoci zjistit, zda má polotovar dostatek materiálu v oblastech, které budou obráběny. U hotového dílu by se při kontrole měl používat stejný referenční systém jako ve výkresu a obráběcím plánu. To umožňuje ověřit, zda jsou funkční prvky ve správném vzájemném vztahu, nejen zda každá velikost spadá do svého individuálního limitu.
Souřadnicový měřicí stroj (CMM) je užitečný pro kontrolu umístění prvků a geometrických vztahů. 3D skenování může pomoci porovnat složité odlitky nebo posoudit rozložení polotovaru na polotovaru. Tyto metody se mohou vzájemně doplňovat, ale zvolená metoda by měla odpovídat toleranci a kontrolovanému prvku. Samotné skenování nemusí poskytnout požadovaný důkaz o přesné toleranci otvoru nebo specifickém geometrickém požadavku.
Plán inspekce může identifikovat kritické vlastnosti, které je třeba měřit, jako je velikost a poloha otvoru, rovinnost montážní plochy, rozvržení otvorů, házení, stav závitu nebo povrchová úprava. Měl by také uvádět, kdy jsou kontroly vyžadovány – například u prvního výrobku, během výroby nebo při konečné kontrole – a jaké záznamy zákazník potřebuje. Kontrola prvního výrobku může potvrdit, že odlitek, nastavení, konečné rozměry a přístup ke kontrole spolupracují, než bude zahájena běžná výroba.
Rozměrová kontrola nestanoví vnitřní těsnost. Pokud je problémem pórovitost nebo jiný vnitřní stav, definujte požadovaná kritéria přijetí a veškeré příslušné zkoušky samostatně. Pro některé díly může být vhodné rentgenové nebo jiné nedestruktivní zkoušení, ale mělo by být specifikováno podle požadavků dílu, spíše než předpokládáno pro každý odlitek.
Běžné problémy a jak jim předcházet
Několik opakujících se problémů lze obvykle vysledovat k mezerám mezi plány odlévání, obrábění a kontroly:
| Problém | Typický účinek | Prevence |
|---|---|---|
| Příliš málo nebo nerovnoměrné zásoby | Povrch se po obrábění zcela nevyčistí. | Zkontrolujte umístění polotovaru vzhledem k geometrii odlitku a schématu umístění. |
| Příliš mnoho zásob | Delší doby cyklů a zbytečné odebírání materiálu. | Stanovte tolerance pro specifické povrchy a proces. |
| Nestabilní umístění surového odlitku | Obrobené prvky se posouvají vzhledem k součásti. | Definujte opakovatelné cíle lokalizace a používejte je konzistentně. |
| Různé reference mezi operacemi | Chyby se hromadí v různých nastaveních. | Naplánujte, jak se první obrobený vztažný bod projeví v pozdějších operacích. |
| Nejasná fáze nebo údaj o kontrole | Výsledky je obtížné interpretovat nebo porovnávat. | Uveďte stav součásti a referenční bod pro každou kontrolu. |
| Vnitřní vady zjištěné po řezání | Obrobený prvek nemusí splňovat požadavky na přijetí. | Dohodněte se na kritériích pro vady a všech požadovaných testech před výrobou. |
Vyřešení těchto bodů před zahájením výroby pomáhá předejít pozdním změnám výkresů, přepracování přípravků a neshodám ohledně toho, zda díl splňuje dohodnuté požadavky.
Co zahrnout do výkresu nebo RFQ
Užitečný výkres nebo RFQ by měl identifikovat materiál, proces odlévání a požadavky na hotový díl. Označte, které povrchy zůstávají odlité a které vyžadují obrábění. Uveďte konečné rozměry, tolerance, referenční soustavu a požadavky na povrchovou úpravu kritických prvků.
Pokud geometrie polotovaru ovlivňuje upínání nebo čištění, uveďte referenční cíle nebo náčrt nastavení. Uveďte požadované inspekční dokumenty a veškerá speciální zkušební nebo přejímací kritéria. Pokud bude díl hodnocen podle obecné normy pro toleranci odlitku nebo přídavky na obrábění, uveďte název normy a jasně uveďte, které požadavky platí.
Poskytnutí 3D modelu spolu s kótovaným výkresem může pomoci týmům pro slévárenství a obrábění zkontrolovat složitou geometrii. Neodstraňuje to však nutnost identifikovat kontrolní rozměry a tolerance. Kritické požadavky by měly být explicitně definovány a dohodnuty před zahájením výroby.
Vytvořte jeden plán od odlitku až po kontrolu
Obráběný vytavitelný odlitek se snáze vyrábí konzistentně, když jsou přídavky, strategie umisťování, postup obrábění a metoda kontroly plánovány jako jeden proces. Jasné výkresy a včasná kontrola pomáhají slévárně, obráběči a zákazníkovi shodnout se na tom, jak bude díl vyroben a změřen. U nového dílu může kontrola výkresu a modelu identifikovat klíčové otázky týkající se obrábění a kontroly předtím, než se začnou používat výrobní nástroje.
Často kladené dotazy
Otázka: Mohou být díly odlité z přesného lití obráběny CNC?
A: Ano. CNC obrábění se běžně používá k výrobě přesných prvků, jako jsou montážní plochy, otvory, závity, ložisková sedla a těsnicí plochy.
Otázka: Jaký přídavek na obrábění by měl mít vytavitelný odlitek?
A: Neexistuje žádný univerzální přídavek. Záleží na materiálu, geometrii dílu, variantě odlitku a nastavení obrábění. Přídavek by měl být specifikován pro každý povrch, který vyžaduje obrábění, a měl by být projednán s dodavatelem.
Otázka: Jak se vybírají vztažné body pro obrábění vytavitelné formy?
A: Začněte s funkčními vztažnými body hotového dílu. Poté definujte stabilní body umístění pro surový odlitek a vytvořte obrobené referenční plochy, které lze znovu použít v pozdějších operacích.
Otázka: Jak se kontrolují obráběné díly vyrobené přesným litím?
A: Zkontrolujte hotové rozměry a geometrické tolerance oproti referenčnímu systému výkresu. Souřadnicový měřicí stroj (SMM) dokáže měřit velikost a polohu prvku; skenování může pomoci posoudit složité odlitky nebo rozložení polotovaru.
Otázka: Co by měla obsahovat poptávka po odlitku z vytavitelné oceli?
A: Uveďte výkres dílu a 3D model, materiál, obrobené povrchy, tolerance konečné úpravy, schéma vztažných bodů, požadavky na povrchovou úpravu a veškeré požadavky na kontrolu nebo testování.