
La conception pour la fabrication (DFM) adapte une pièce afin qu'elle puisse être produite de manière fiable, en respectant les exigences de qualité, de volume, de coût et de délai. Pour l'usinage CNC, elle établit un lien entre la fonction et l'accès aux outils, le bridage, la stratégie de réglage, les tolérances, la finition et le contrôle.
Les recommandations numériques des guides en ligne ne sont que des points de départ. Une paroi en aluminium de 0.8 mm peut être facile à réaliser si elle est courte et bien soutenue, mais instable si elle mesure 80 mm de haut. Un trou profond peut être réalisable avec un alliage et risqué avec un autre. Utilisez la liste de contrôle ci-dessous pour concevoir un système robuste, puis vérifiez la géométrie finale avec le fournisseur choisi.
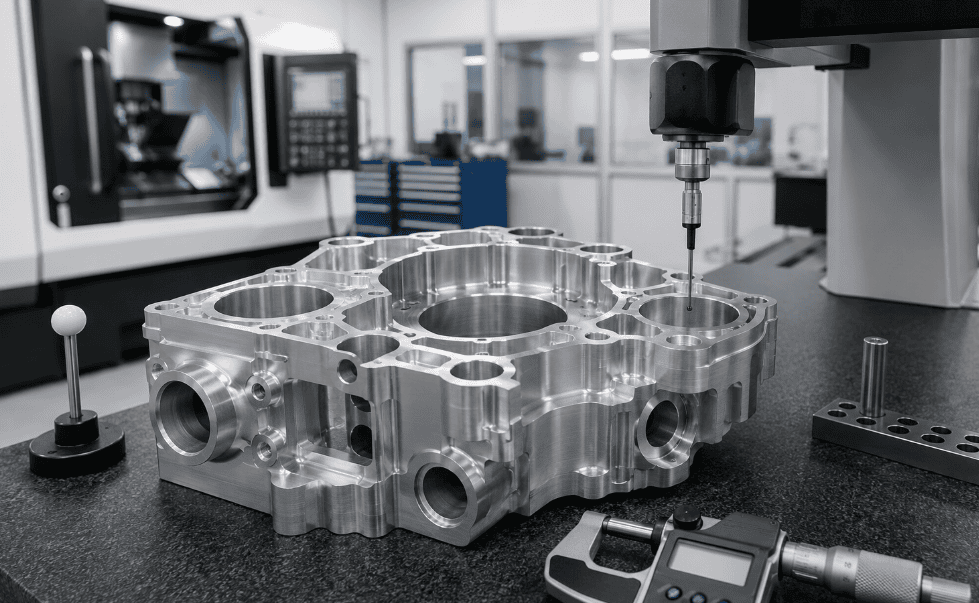
Liste de contrôle rapide CNC DFM
Avant d'envoyer une demande de devis pour l'usinage CNC, utilisez cette liste de contrôle DFM rapide pour réduire les coûts, éviter les risques liés aux tolérances et raccourcir les délais. L'objectif n'est pas de simplifier chaque fonctionnalité à tout prix, mais de préserver les fonctionnalités essentielles tout en fournissant à l'atelier d'usinage un processus de fabrication clair et reproductible.
Article DFM | Que vérifier | Pourquoi cela compte |
Fonction et données | Définir les interfaces critiques, les références d'assemblage et les points de référence pour l'inspection. | Évite de sur-tolérer les caractéristiques à faible risque tout en laissant des géométries importantes dans l'incertitude. |
Matériel et stock | Vérifier l'alliage, la trempe, la forme de la matière première, le sens du grain et la surépaisseur d'usinage. | Contrôle la distorsion, la disponibilité, le temps d'ébauche et la stabilité de la pièce finale. |
Murs et poches | Évitez les parois minces non soutenues, les poches profondes et étroites et les portées d'outils excessives. | Réduit les vibrations, les déviations, les finitions médiocres et les temps de cycle lents. |
Trous et filetages | Utilisez des diamètres standard, des rapports de profondeur pratiques et des indications de filetage complètes. | Améliore la disponibilité des outils, la précision, l'évacuation des copeaux et la clarté de l'inspection. |
Tolérances | N'appliquez des tolérances strictes que lorsque la fonction ou l'assemblage l'exige. | Réduit les coûts inutiles d'usinage, d'inspection et de rebut. |
Tenue de travail | Prévoir des zones de serrage stables et protéger les surfaces esthétiques ou d'étanchéité. | Améliore la répétabilité entre les configurations et les lots de production. |
Finition et inspection | État du revêtement, masquage, état des bords, exigences de la machine à mesurer tridimensionnelle et règles d'acceptation. | Permet d'éviter les litiges dimensionnels après la finition ou l'inspection finale. |
Définir la fonction avant la géométrie
Avant d'optimiser les outils de coupe et les rayons d'angle, définissez la fonction de la pièce. Repérez les interfaces qui contrôlent l'assemblage, l'étanchéité, l'alignement, le support de roulement, l'écoulement des fluides, le mouvement, le contact électrique, la durée de vie en fatigue ou l'aspect. Distinguez les caractéristiques essentielles au fonctionnement des caractéristiques liées au jeu et à l'esthétique.
Consignez la charge, la température, l'environnement, les composants d'assemblage et la quantité produite. Cela évite de surdimensionner les dimensions non critiques tout en laissant une interface critique ambiguë. Une bonne analyse DFM pour les machines CNC commence par la fonction, puis relie cette fonction au matériau, à la stratégie de réglage, aux tolérances, au bridage et au contrôle.
Choisir délibérément le matériau et le format du stock
Tenez compte de la résistance, de la rigidité, de la résistance à la corrosion, de la température, du poids, de l'usure, de la certification et de la disponibilité. Ensuite, vérifiez la forme de la matière première : plaque, barre, tube, extrusion, moulage ou forgeage. Une conception qui paraît simple en CAO peut s'avérer coûteuse si elle nécessite un ébauche excessive à partir d'une matière première surdimensionnée.
Concevoir au plus près de l'épaisseur de la pièce brute permet de réduire les déchets et le temps d'usinage, mais les dimensions nominales de la pièce brute ne garantissent pas les dimensions finales. Prévoyez l'usinage de la pièce brute sur les faces fonctionnelles. Pour les cadres minces ou les pièces asymétriques, envisagez l'utilisation d'un matériau détendu et une séquence d'usinage comprenant l'ébauche, la stabilisation et la finition.
Pour les tôles laminées ou les matériaux anisotropes, le sens du grain peut influer sur la résistance, la déformation et l'aspect. Indiquez cette exigence sur le plan ou dans le cahier des charges lorsque cela est pertinent.
Concevoir autour d'outils standard
L'utilisation de forets, fraises, alésoirs, tarauds, fraises à fileter et plaquettes standard réduit le temps d'approvisionnement en outils et de préparation. Privilégiez les diamètres de perçage, les séries de filetage, les rayons d'angle et les largeurs de contre-dépouille standard. Regroupez les outils présentant des caractéristiques similaires afin qu'un seul outil puisse usiner plusieurs zones.
Évitez les outils de coupe dont les dimensions diffèrent légèrement. Chaque outil supplémentaire engendre des temps de programmation, de changement d'outil, de contrôle de l'usure et d'inspection supplémentaires. Si une dimension d'outil spécifique est indispensable, vérifiez sa disponibilité avant de finaliser le dessin.
Augmenter les rayons des angles internes
Les fraises rotatives ne permettent pas d'obtenir un angle vertical interne parfaitement net. Les petits rayons nécessitent des fraises de petit diamètre, qui enlèvent la matière lentement et sont plus susceptibles de se déformer ou de se casser. Il est donc conseillé de réaliser le rayon interne le plus grand possible, dans les limites de l'application.
Pour les poches profondes, un bon point de départ est un rayon interne supérieur au tiers de la profondeur de la poche. Une autre technique pratique consiste à spécifier un rayon légèrement supérieur au rayon standard de l'outil, par exemple 3.5 mm au lieu de 3.0 mm. L'outil de coupe peut ainsi suivre une trajectoire plus régulière sans rester complètement engagé dans l'angle.
Si un composant rectangulaire d'accouplement nécessite un dégagement, ajoutez des dégagements d'angle ou des formes en os de chien plutôt que de forcer une poche trop pointue et peu pratique.
Limiter la profondeur de poche et la portée de l'outil
Les cavités profondes et étroites nécessitent des outils longs. Plus la longueur de l'outil dépasse, plus sa rigidité diminue rapidement, ce qui provoque des vibrations, une conicité, une finition médiocre et une vitesse d'avance réduite. On recommande généralement une profondeur de poche d'environ quatre fois sa largeur ; les cavités dont la profondeur approche dix fois le diamètre de l'outil requièrent une analyse approfondie.
Élargissez la poche, augmentez le rayon, réduisez la profondeur ou séparez l'ensemble si possible. Vérifiez l'accessibilité de l'ensemble du porte-outil : une fraise peut toucher le sol tandis que sa pince ou son support heurte les parois environnantes.
Gardez les murs et les sols rigides
Sous l'effet de la force de coupe, les parois minces vibrent et peuvent se déformer sous l'effet de l'outil. Après le desserrage, les contraintes résiduelles peuvent également déplacer la pièce. Pour une conception générale de fabrication (DFM), il est conseillé de commencer avec une épaisseur d'environ 0.8 mm pour les parois métalliques et 1.5 mm pour les parois plastiques ; des épaisseurs d'environ 0.5 mm pour le métal et 1.0 mm pour le plastique peuvent être acceptables dans certaines géométries. Ces valeurs ne constituent pas des minimums universels.
La hauteur de paroi, la longueur non supportée, le matériau et la tolérance sont tout aussi importants que l'épaisseur. Il convient d'ajouter des nervures, de réduire les portées, d'utiliser des transitions progressives ou de prévoir un support temporaire pour l'opération finale. Pour les pièces de production, la question essentielle n'est pas seulement de savoir si la paroi peut être usinée une seule fois, mais aussi si elle peut l'être de manière répétable au volume requis.
Conception des trous pour le processus requis
Utilisez autant que possible des diamètres de foret standard. Un trou percé est économique, mais un diamètre de précision peut nécessiter un alésage, un perçage, une interpolation, un rodage ou une rectification. Spécifiez la tolérance fonctionnelle et adaptez le processus en conséquence.
Dans la mesure du possible, maintenez la profondeur des trous ordinaires à environ quatre diamètres. Les trous plus profonds peuvent nécessiter un perçage par à-coups, un arrosage par l'outil, un perçage profond ou un accès des deux côtés. Pour les trous borgnes, tenez compte du cône de pointe et de l'espace pour les copeaux.
Veillez à prévoir une distance suffisante par rapport au bord et un accès aisé pour l'outil. Les trous rapprochés, les passages qui se croisent et les trous perçant des surfaces courbes ou inclinées peuvent présenter des bavures difficiles à éliminer.
Spécifiez complètement les threads
Utilisez des filetages métriques ou unifiés courants et évitez les profondeurs de filetage inutiles. Un engagement complet du filetage, d'environ 1 à 1.5 fois le diamètre nominal, est suffisant pour de nombreuses applications ; la valeur optimale dépend de la fixation et du matériau. Une profondeur excessive n'apporte aucune résistance supplémentaire une fois l'engagement adéquat atteint et augmente le risque de rupture du taraud et d'accumulation de copeaux.
Pour les filetages borgnes, indiquez la profondeur de perçage supplémentaire. Précisez la désignation, la classe, la profondeur du filetage, le côté d'entrée, la présence d'inserts et si un revêtement ou un masquage est appliqué.
Éviter ou standardiser les contre-dépouilles
Les contre-dépouilles ne sont pas accessibles par une fraise standard en approche directe. Elles peuvent nécessiter des fraises à rainure en T, à queue d'aronde, à rainure de clavette, à profil en V ou des fraises sur mesure. Lorsqu'une contre-dépouille est nécessaire, utilisez des largeurs standard et prévoyez un dégagement suffisant pour le corps et la queue de la fraise.
Pour commencer, de nombreux outils de contre-dépouille standard permettent une profondeur de coupe proche de deux fois leur largeur, tandis que le dégagement interne peut nécessiter une profondeur plusieurs fois supérieure à celle de l'élément à usiner. Vérifiez l'outillage utilisé. Si l'élément sert uniquement à dégager un angle d'accouplement, il peut être moins coûteux de redessiner la pièce d'accouplement ou d'ajouter un simple dégagement.
Réduire les configurations et les réorientations
Chaque configuration ajoute des opérations de chargement, de palpage, de transfert de données, de programmation, d'inspection et de correction d'erreur entre les orientations. Regroupez les fonctions critiques connexes dans un seul dispositif de serrage lorsque cela est possible.
Concevez des surfaces de maintien stables et bien définies. Prévoyez suffisamment de matière ou de géométrie pour les brides, mors ou montages sans endommager les zones fonctionnelles. Les pièces sans faces parallèles, avec des arêtes très fines ou des surfaces critiques sur toutes leurs faces, peuvent nécessiter des mors souples, des montages à vide, des adhésifs, des pattes de retenue ou des montages sur mesure. Pour plus de détails, consultez notre guide de conception de montages CNC pour pièces usinées avec précision et répétabilité.
Les équipements multiaxes ou de fraisage-tournage permettent de réduire les temps de réglage, mais une machine plus simple dotée d'un bon dispositif de fixation peut s'avérer plus économique pour les commandes en grande série. Demandez au fournisseur de comparer les différentes options lors de l'établissement du devis.
Utiliser une stratégie de référence fonctionnelle et de tolérance
Choisissez des références qui définissent le positionnement de la pièce dans l'assemblage et qui peuvent être établies lors de l'usinage et du contrôle. Évitez les chaînes de cotes qui accumulent les variations. Utilisez des cotes de base ou d'ordonnée issues de références stables et privilégiez le GD&T lorsqu'il communique plus directement la position, le profil, l'orientation ou le faux-rond.
N'appliquez des tolérances strictes qu'aux éléments critiques. Des tolérances générales suffisent pour le reste. Effectuez une analyse complète des tolérances d'assemblage avant de réduire la tolérance d'une pièce, car le problème initial peut affecter plusieurs composants. Pour une planification plus détaillée des tolérances, consultez notre guide des tolérances d'usinage CNC.
La rugosité de surface ne remplace pas la planéité ni le contrôle dimensionnel. Mentionnez chaque exigence uniquement lorsqu'elle influe sur la fonction.
Planifiez les opérations secondaires à l'avance
L'anodisation, le plaquage, le traitement thermique, la passivation, l'électropolissage, le microbillage, le revêtement en poudre et le polissage peuvent modifier les dimensions, les arêtes, la texture de surface et engendrer des déformations. Précisez si les dimensions s'appliquent avant ou après l'opération. Ajoutez une surépaisseur d'usinage ou de rectification le cas échéant.
Identifier les alésages, filetages, contacts et surfaces d'étanchéité masqués. Pour les pièces trempées, préciser les zones ébauchées avant traitement thermique et finies après.
Conception pour l'ébavurage, le nettoyage et le marquage
Définir l'état des arêtes : ébavurer les arêtes vives, réaliser un chanfrein spécifique ou conserver une arête vive contrôlée. Les trous transversaux et les passages internes entrecroisés peuvent piéger des bavures difficiles à repérer ou à éliminer. Prévoir des accès pour les brosses, l'écoulement d'abrasif, le rinçage ou l'inspection lorsque la propreté est essentielle.
Privilégiez le texte en creux, les polices simples et une épaisseur de trait adéquate. Utilisez le marquage laser ou à l'encre lorsque le marquage mécanique allonge inutilement le temps de cycle.
Rendre la pièce inspectable
Une exigence qui ne peut être mesurée avec précision n'est pas prête pour la production. Assurez-vous que les points de référence sont accessibles aux dispositifs de fixation et aux équipements d'inspection. Les profils internes profonds, les contre-dépouilles cachées et les parois flexibles peuvent nécessiter des calibres spéciaux, un scan, un sectionnement ou des essais fonctionnels.
Définir les enregistrements requis concernant le premier article, la machine à mesurer tridimensionnelle (MMT), le matériau, le revêtement, la capacité ou l'échantillonnage. Convenir des règles de température, de conditionnement des plastiques, de méthode de mesure et d'acceptation.
Erreurs courantes de conception pour la fabrication de commandes numériques (CNC DFM) et meilleures alternatives
Erreur commune | Pourquoi cela augmente le risque | Meilleur choix DFM |
Coins internes pointus | Nécessitent des outils de coupe très petits ou une électroérosion, ce qui augmente le temps et le coût. | Utilisez des rayons plus grands, des dégagements d'angle ou un dégagement en forme d'os de chien. |
Des tolérances excessivement serrées partout | Augmente les coûts d'usinage, d'inspection et de rebut sans améliorer la fonction. | Réservez des tolérances strictes aux interfaces critiques et utilisez des tolérances générales ailleurs. |
Poches étroites et profondes | Provoque une déviation de l'outil, des vibrations et une mauvaise finition de surface. | Ouvrez la géométrie, augmentez le rayon des angles ou divisez le motif. |
Murs minces sans support | Peut se déformer lors de la découpe, du serrage ou de la relaxation des contraintes. | Ajouter des nervures, raccourcir les portées non soutenues ou laisser des supports temporaires. |
données imprécises | Cela rend les références d'usinage et d'inspection incohérentes. | Définir des données fonctionnelles correspondant aux besoins d'assemblage et d'inspection. |
En négligeant l'épaisseur du revêtement | Peut rendre les alésages, les filetages et les ajustements non conformes après finition. | Indiquez si les dimensions s'appliquent avant ou après la finition et définissez le masquage. |
Publier un dossier de demande de prix complet et non contradictoire
Veuillez fournir un modèle 3D natif ou neutre, généralement au format STEP, ainsi qu'un dessin 2D détaillé précisant les tolérances, les spécifications géométriques et dimensionnelles (GD&T), les filetages, les finitions, les notes et les exigences de contrôle. Indiquez la spécification du matériau, la quantité, la révision, le délai de livraison souhaité et les éventuels substituts approuvés.
Indiquez le document de référence en cas de conflit entre le modèle et le dessin. Supprimez les cotes en double et les notes obsolètes. Pour une définition basée sur un modèle, assurez-vous que le fournisseur est capable de lire les annotations sémantiques et la norme nommée.
Easiahome peut analyser votre modèle CAO et votre dessin 2D avant de vous fournir un devis afin d'identifier les facteurs de coûts, les risques liés aux tolérances, les contraintes de bridage, les exigences d'inspection et les problèmes de délais. Si votre projet nécessite des pièces usinées avec précision, notre équipe d'usinage CNC peut vous aider à transformer une conception fonctionnelle en un plan de fabrication concret.
Liste de contrôle finale CNC DFM
- Les fonctions critiques et les interfaces d'accouplement sont identifiées.
- Le matériau, la trempe, l'état, la forme de la matière première et le sens du grain sont spécifiés.
- Des outils, trous, filetages, rayons et contre-dépouilles standard sont utilisés autant que possible.
- Les poches, les alésages, les parois, les sols et la portée des outils présentent des rapports d'aspect acceptables.
- Le porte-outil et le dispositif de maintien de la pièce sont physiquement accessibles.
- Les éléments critiques associés peuvent être usinés à partir d'une configuration ou d'une référence commune.
- Les tolérances et les GD&T protègent le fonctionnement sans précision inutile.
- Le revêtement, le traitement thermique, le masquage et l'état dimensionnel final sont définis.
- L'ébavurage, le nettoyage, le marquage et l'état des bords sont spécifiés.
- Les données de référence et les caractéristiques critiques peuvent être inspectées selon une méthode convenue.
- Le modèle 3D, le dessin, la révision, le bon de commande et le plan d'inspection concordent.
- Les résultats du prototype seront intégrés avant la production en série.
QFP
Q : Qu'est-ce que le DFM en usinage CNC ?
A : La DFM, ou conception pour la fabricabilité, consiste à adapter la conception d'une pièce afin qu'elle puisse être usinée de manière fiable, au coût, à la tolérance, à la qualité et au délai requis. Pour l'usinage CNC, la DFM couvre l'accès aux outils, les matériaux, le bridage, les réglages, les tolérances, la finition et le contrôle.
Q : Comment la conception pour la fabrication (DFM) peut-elle réduire les coûts d'usinage CNC ?
A : La conception pour la fabrication (DFM) permet de réduire les coûts en utilisant des outils standard, en évitant les tolérances trop serrées, en limitant les fonctionnalités complexes, en réduisant les réglages, en améliorant le maintien des pièces et en évitant les rebuts ou les retouches.
Q : Quelle épaisseur de paroi est optimale pour les pièces usinées CNC ?
A : Il n'existe pas de minimum universel. En guise de point de départ, de nombreuses conceptions utilisent environ 0.8 mm ou plus pour les parois métalliques et environ 1.5 mm ou plus pour les parois en plastique, mais la hauteur de la paroi, le matériau, la longueur non supportée et la tolérance sont tout aussi importants.
Q : Comment les tolérances affectent-elles le prix de l'usinage CNC ?
A : Des tolérances plus serrées nécessitent généralement un usinage plus lent, un bridage plus stable, un contrôle supplémentaire et parfois une finition secondaire. N'appliquez des tolérances serrées qu'aux éléments qui déterminent la fonction, l'ajustement ou l'assemblage.
Q : Quels fichiers dois-je envoyer pour l'analyse DFM CNC ?
A : Veuillez envoyer un modèle CAO 3D, un dessin 2D, les spécifications du matériau, la finition de surface, la quantité, le délai de livraison cible, les notes de tolérance, les exigences d'inspection et toutes les restrictions d'assemblage ou d'esthétique.
Conclusion
Une conception efficace pour la fabrication de pièces CNC (DFM) prend en compte l'intégralité du processus de fabrication, et non seulement l'épaisseur minimale des parois et le rayon de coupe. Les conceptions les plus robustes associent les exigences fonctionnelles aux matériaux, aux matières premières, aux outils, à l'accès, au bridage, aux réglages, aux tolérances, à la finition et au contrôle.
Utilisez autant que possible la géométrie recommandée, distinguez ce qui est faisable de ce qui est reproductible à l'échelle de la production et impliquez l'atelier d'usinage avant la finalisation du dessin. Une brève analyse de fabricabilité (DFM) peut permettre de gagner des heures d'usinage, de prévenir les litiges lors des inspections, d'améliorer le rendement et de raccourcir le délai entre le prototype et la production en série.





