La tolérance est l'écart admissible par rapport à une dimension nominale ou à une exigence géométrique. Elle diffère de la résolution d'affichage de la machine et ne se résume pas à une valeur unique applicable à chaque caractéristique d'une pièce. Un centre d'usinage moderne peut effectuer des déplacements très précis, mais la pièce finie reste affectée par la déformation de l'outil, le bridage, la dilatation thermique, les mouvements de matière, l'incertitude du contrôle et le nombre de réglages.
La meilleure stratégie de tolérancement commence donc par la fonction. Un siège de palier , une surface d'étanchéité, un motif de trous de goujons ou un diamètre de rotation peuvent nécessiter un contrôle précis. Un logement de jeu ou un profil extérieur esthétique n'en requièrent généralement pas. Spécifier la même tolérance stricte partout augmente les coûts d'usinage et de contrôle sans nécessairement améliorer l'assemblage.
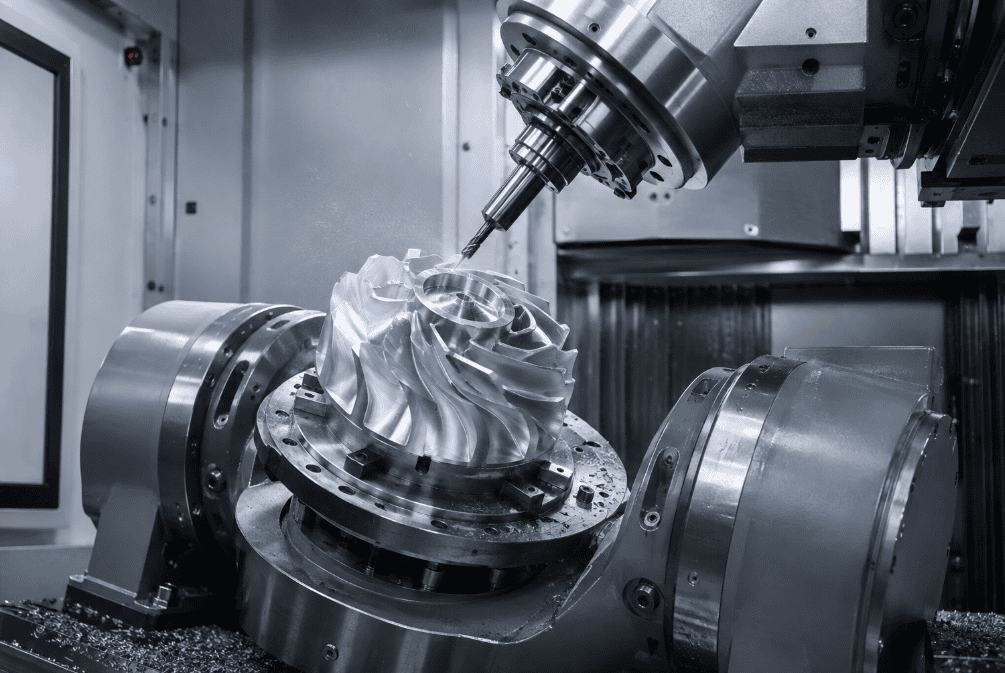
Qu’est-ce qu’un contrôle de tolérance CNC ?
Une spécification complète de pièce utilise généralement plusieurs types de contrôle :
- Tolérance de taillelimite la longueur, la largeur, le diamètre, l'épaisseur ou la distance entre les surfaces opposées.
- Tolérance géométriqueCes contrôles portent sur la forme, l'orientation, l'emplacement, le profil ou le faux-rond. Par exemple : la planéité, la perpendicularité, la position et le faux-rond total.
- Texture de surfaceCe terme décrit la rugosité microscopique, généralement exprimée par une valeur Ra. La rugosité de surface est importante, mais elle ne remplace pas les tolérances dimensionnelles ou géométriques.
- Exigences EdgePréciser si les bords sont vifs, chanfreinés, arrondis ou simplement ébavurés.
Ces dispositifs de contrôle permettent de résoudre différents problèmes. Un alésage peut respecter sa tolérance de diamètre tout en étant mal positionné. Un arbre peut respecter les mesures de diamètre local tout en présentant un faux-rond inacceptable. Une surface d'étanchéité plane peut avoir l'épaisseur correcte tout en présentant un défaut de planéité. Des plans de qualité précisent les exigences qui garantissent la fonctionnalité.
ISO 2768 : Ce qu’elle couvre et ce qui a changé
La norme ISO 2768-1 définit les tolérances générales pour les dimensions linéaires et angulaires ne disposant pas de tolérances individuelles. Elle utilise quatre classes : fine (f), moyenne (m), grossière (c) et très grossière (v). La variation admissible augmente avec la dimension nominale ; ainsi, « ISO 2768-m » ne signifie pas une valeur constante, plus ou moins, sur l’ensemble du dessin.
À titre de référence simplifié, la norme ISO 2768-1 définit des classes de tolérance fines et moyennes, avec des écarts plus faibles pour les dimensions courtes et des écarts progressivement plus importants pour les dimensions longues. Par exemple, les fiches techniques de fabrication disponibles publiquement indiquent une tolérance de ±0.05 mm pour les dimensions linéaires de classe fine comprises entre 0.5 et 6 mm, et de ±0.10 mm pour la classe moyenne sur la même plage. Entre 30 et 120 mm, les fiches techniques publiées passent à environ ±0.15 mm pour la classe fine et ±0.30 mm pour la classe moyenne. Il est impératif de toujours consulter la norme sous licence et l'édition mentionnée dans le contrat avant de diffuser un plan de production.
Il existe également un détail important souvent négligé dans les guides d'usinage : l'ISO indique que la norme ISO 2768-2:1989, utilisée auparavant pour les tolérances géométriques générales, est retirée et remplacée par l'ISO 22081:2021. L'ISO 1101 définit le langage symbolique et les règles d'interprétation pour le tolérancement géométrique explicite. En août 2026, l'ISO a également annoncé que la deuxième édition de l'ISO 2768 était en cours de publication, tandis que l'ISO 2768-1:1989 restait l'édition publiée. Pour les industries réglementées, il convient d'indiquer la désignation complète de la norme et son édition dans le cartouche et de vérifier que le fournisseur utilise la même interprétation.
Quand utiliser les tolérances générales
Les tolérances générales sont utiles pour les dimensions non critiques car elles préservent la lisibilité des dessins. Une note dans le cartouche peut couvrir les longueurs, diamètres, rayons, chanfreins et angles courants, tandis que les éléments critiques font l'objet de limites individuelles.
Ne vous fiez pas à une note générale concernant un ajustement serré, un siège de palier, un diamètre de joint, une configuration de perçage de précision, un repère de positionnement, une épaisseur de paroi contrôlée ou une dimension affectée par un revêtement. Ces caractéristiques doivent être tolérancées directement et reliées à un système de référence clair lorsque la position ou l'orientation est importante.
Évitez également de mélanger les systèmes sans discernement. Les normes ISO GPS et ASME Y14.5 sont toutes deux des systèmes de spécification éprouvés, mais leurs valeurs par défaut et leur terminologie ne sont pas interchangeables dans toutes les situations. Indiquez le système applicable au dessin.
GD&T pour l'usinage CNC
Le dimensionnement et le tolérancement géométriques indiquent comment une caractéristique peut varier tout en conservant la fonctionnalité de la pièce. Un système de contrôle de caractéristique permet de contrôler la rectitude, la planéité, la circularité, la cylindricité, le profil, le parallélisme, la perpendicularité, l'angularité, la position, le faux-rond circulaire ou le faux-rond total.
Le principal avantage réside dans la clarté fonctionnelle. Supposons que quatre trous de dégagement doivent s'aligner avec un assemblage. L'application de cotes de coordonnées très précises (plus ou moins) peut créer une zone de tolérance carrée et entraîner le rejet de pièces qui s'assembleraient correctement. Une tolérance de position permet de définir une zone cylindrique autour de l'emplacement réel. Lorsque des modificateurs d'état du matériau sont appropriés, la conception peut également bénéficier d'une tolérance supplémentaire à mesure que le trou s'éloigne de l'état maximal du matériau.
Le GD&T n'est pas systématiquement moins coûteux. Il ne permet de réaliser des économies que si le système de référence de données correspond à la fonction d'assemblage, si la tolérance est dimensionnée de manière réaliste et si le fournisseur peut effectuer le contrôle. Une spécification complexe sans plan de contrôle engendre des retards dans l'établissement des devis et des désaccords. Privilégiez la commande la plus simple qui définisse clairement la fonction.
Plages de tolérance réalistes pour l'usinage CNC
Les plages de valeurs suivantes constituent des estimations pratiques pour des pièces stables de dimensions raisonnables, fabriquées avec un équipement performant et selon des procédés maîtrisés. Elles ne sont pas contractuelles. Les capacités réelles doivent être évaluées en fonction du dessin, des dimensions des éléments, du rapport d'aspect, du matériau, de la quantité, de la machine, du dispositif de fixation et de la méthode de mesure.
Caractéristique ou processus | Plage d'estimation pratique | Conditions importantes |
Dimensions générales usinées | ±0.05 à ±0.13 mm | Dimensions compactes à moyennes, métal robuste, fonctionnalités accessibles |
diamètres de tournage généraux | ±0.02 à ±0.05 mm | Pièce rigide, rapport longueur/diamètre modéré |
trous alésés ou percés avec précision | ±0.01 à ±0.025 mm | Diamètre adapté, usure d'outil maîtrisée, contrôle en cours de production |
Caractéristiques de haute précision sélectionnées | ±0.005 à ±0.01 mm | Petites fonctionnalités stables ; finition, inspection et contrôle des processus améliorés |
Plastiques techniques usinés | ±0.10 à ±0.25 mm | Fortement influencé par le polymère, l'humidité, la température et la géométrie |
Pièces de grande taille ou à parois minces | Examen du dessin requis | La dilatation thermique, les contraintes résiduelles, le maintien de la pièce et le transfert de données dominent |
Des tolérances inférieures à ±0.01 mm environ ne se résument pas à une simple modification de la valeur dans un logiciel de FAO. La pièce peut nécessiter des opérations de rectification, de rodage, d'alésage, de contrôle en environnement contrôlé, d'étapes de processus synchronisées ou d'outillage sur mesure. Des limites extrêmement serrées sur chaque dimension peuvent rendre la pièce non rentable, voire impossible à contrôler de manière fiable.
Qu’est-ce qui détermine la précision atteignable ?
Comportement des matériaux : L’aluminium s’usine de façon prévisible, mais peut libérer des contraintes résiduelles après un enlèvement de matière important. L’acier trempé augmente les forces de coupe et l’usure de l’outil. L’acier inoxydable fin peut se déformer. Le nylon absorbe l’humidité, tandis que le PTFE et d’autres plastiques souples peuvent se déformer sous l’effet des forces de coupe et de mesure.
Géométrie des éléments. Les cavités profondes, les alésages longs, les arbres élancés, les fonds minces et les parois hautes réduisent la rigidité. Une tolérance réalisable sur un diamètre extérieur court peut s'avérer irréaliste sur un élément intérieur profond.
Nombre d'accès aux outils et de réglages. Les éléments produits en une seule opération conservent plus facilement leurs relations que ceux transférés d'un montage à l'autre. Chaque réorientation introduit des erreurs de transfert de référence et de serrage. L'usinage 5 axes peut réduire le nombre de réglages, mais n'élimine pas les effets thermiques, d'outillage ou de contrôle.
Température. Les métaux se dilatent avec la température. Une longue pièce en aluminium, mesurée à chaud près d'une machine, peut présenter une dilatation thermique différente après stabilisation en salle de contrôle. Des spécifications rigoureuses doivent définir la température de référence et permettre à la pièce de se stabiliser avant le contrôle final.
Traitement secondaire. L’anodisation, le placage, le traitement thermique, la passivation, le polissage et le grenaillage peuvent modifier les dimensions ou les arêtes. Précisez si la limite s’applique avant ou après la finition. Pour un alésage revêtu ou un filetage, définissez les exigences de masquage et d’inspection finale.
Capacité de mesure. Une tolérance est incomplète sans une méthode de vérification fiable. Un pied à coulisse peut suffire pour les dimensions générales ; les alésages étroits peuvent nécessiter un contrôle pneumatique ou des comparateurs d’alésage ; les contrôles complexes de position ou de profil peuvent exiger une machine à mesurer tridimensionnelle (MMT) ou un système de numérisation. L’incertitude de mesure doit être suffisamment faible pour permettre la décision d’acceptation.
Comment des tolérances serrées augmentent les coûts
Des tolérances plus strictes impliquent souvent des vitesses de coupe plus lentes, davantage de passes de finition, des compensations d'outils fréquentes, des taux d'enlèvement de matière plus faibles, des pièces stabilisées, des réglages supplémentaires, des montages spéciaux et un contrôle accru. Elles peuvent également réduire le rendement, car un léger décalage du processus engendre des pièces non conformes.
Le dessin le plus économique n'est pas celui dont les tolérances sont les plus permissives. Il s'agit de celui qui contrôle rigoureusement uniquement les caractéristiques déterminant l'ajustement, l'étanchéité, le mouvement, l'alignement, la durée de vie en fatigue ou la sécurité. Utilisez l'analyse cumulative des tolérances pour répartir la variation sur l'ensemble plutôt que de la concentrer sur un seul composant.
Liste de contrôle des dessins pour des tolérances CNC fiables
Avant de demander un devis, veuillez confirmer les points suivants :
- Identifier la norme de dimensionnement applicable et son édition.
- Appliquer une tolérance générale raisonnable aux dimensions non critiques.
- Ajustements critiques en termes de tolérance, configurations de perçage, faces d'étanchéité et références individuellement.
- Créez un système de référence de données qui reflète la manière dont la pièce est assemblée ou inspectée.
- Évitez les dimensions dupliquées, chaînées ou conflictuelles.
- Indiquez si les dimensions s'appliquent avant ou après revêtement et traitement thermique.
- Définissez la rugosité de surface uniquement lorsqu'elle affecte la fonction.
- Spécifiez intégralement les filetages, y compris les exigences de norme, de classe, de profondeur et d'insertion.
- Identifier la méthode d'inspection requise, le plan d'échantillonnage et le format du rapport.
- Examiner les tolérances inhabituelles avec l'atelier d'usinage avant la production.
Conclusion
Un tolérancement CNC fiable repose sur un équilibre entre fonctionnalité, fabricabilité et vérification. La norme ISO 2768 permet de simplifier les dimensions non critiques, tandis que le GD&T communique les relations fonctionnelles plus clairement que de simples limites de tolérance. Aucun de ces systèmes ne remplace le jugement de l'ingénieur ni l'examen du fournisseur.
Commencez par définir la fonction d'assemblage, sélectionnez des références pertinentes, dissociez les dimensions de la géométrie et de la texture de surface, et tenez compte des matériaux, de la mise en place, de la finition et des mesures. Cette approche permet de produire des pièces ajustées et performantes sans sacrifier la précision superflue.