L'usinage CNC est une méthode fiable pour produire des pièces métalliques et plastiques précises, qu'il s'agisse de prototypes uniques ou de productions en petites et moyennes séries. Cependant, deux composants d'apparence similaire peuvent faire l'objet de devis très différents.
En effet, le coût de l'usinage CNC dépend de bien plus que de la matière première. La géométrie, les tolérances, le temps de réglage, le type de machine, l'accès aux outils, le traitement de surface, le contrôle et la quantité commandée influent tous sur le prix final.
Ce guide explique comment sont calculés les coûts d'usinage CNC , quelles caractéristiques augmentent le prix et comment réduire les dépenses de fabrication sans compromettre les performances des pièces.
Combien coûte l'usinage CNC ?
Il n'existe pas de prix fixe pour une pièce usinée CNC. Une simple plaque d'aluminium percée de trous peut être peu coûteuse, tandis qu'un composant en titane à cinq axes avec des tolérances serrées peut coûter beaucoup plus cher.
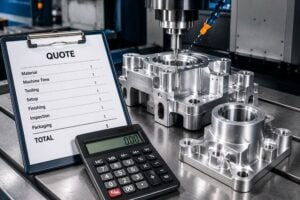
Les ateliers d'usinage CNC calculent généralement leurs prix en fonction du temps machine, des matériaux, de la programmation, de la configuration, de l'outillage, du contrôle, de la finition et de l'emballage.
Un taux de réussite machine plus élevé n'implique pas toujours un coût total plus élevé. Une machine à cinq axes peut usiner une pièce complexe en une seule opération, tandis qu'une machine à trois axes peut nécessiter plusieurs opérations, des montages sur mesure et des alignements répétés.
Comment est calculé le coût de l'usinage CNC
Une formule simplifiée est :
Coût total = matériaux + programmation et configuration + temps d'usinage + outillage + main-d'œuvre + finition + contrôle + emballage et expédition
Le prix unitaire peut être exprimé comme suit :
Coût unitaire = coûts fixes ÷ quantité commandée + coût variable par unité
Les coûts fixes comprennent la programmation FAO, la planification des processus, la préparation des montages, le réglage et le contrôle du premier article. Les coûts variables comprennent les matières premières, le temps de coupe, l'usure des outils, la finition, le contrôle et l'emballage.
C’est pourquoi un prototype monobloc a généralement un prix unitaire élevé. Tous les coûts fixes sont concentrés sur un seul composant. À mesure que la quantité augmente, ces coûts sont répartis sur un plus grand nombre de pièces.
Principaux facteurs influençant le coût de l'usinage CNC
Prix des matériaux et usinabilité
Le prix de la matière première au kilogramme ne représente qu'une partie du calcul. La taille du stock, la quantité minimale d'achat, la marge de coupe, les déchets et la disponibilité sont également des facteurs importants.
L'aluminium 6061 s'usine efficacement. L'acier inoxydable nécessite généralement une vitesse de coupe plus lente et entraîne une usure plus importante des outils. Le titane génère de la chaleur lors de l'usinage et requiert des conditions de coupe prudentes. Certains plastiques techniques sont faciles à usiner, mais peuvent se déformer sous l'effet de la chaleur ou de la pression de serrage.
Choisir un matériau qui surpasse les exigences de performance réelles peut augmenter inutilement les coûts.
Dimensions des pièces et utilisation des matériaux
Les pièces de grande taille nécessitent davantage de matière, des parcours de coupe plus longs et parfois des machines plus imposantes. Une pièce de forme irrégulière peut également devoir être usinée dans un bloc beaucoup plus volumineux. Si la majeure partie de la matière est transformée en copeaux, les pertes et le temps de cycle augmentent.
Dans la mesure du possible, concevez autour de plaques, barres, tubes ou produits de forme quasi-finale standard.
Complexité géométrique
Une géométrie complexe augmente la programmation, le nombre d'outils, le montage et le temps de cycle. Les caractéristiques coûteuses comprennent souvent des poches profondes, des rainures étroites, de petits rayons internes, des contre-dépouilles, des trous inclinés, des parois minces, des surfaces complexes et des trous à rapport d'aspect élevé.
Une cavité profonde aux angles aigus peut nécessiter une fraise longue et de petit diamètre. Cet outil, moins rigide, coupe lentement et est plus susceptible de vibrer ou de se casser. Augmenter le rayon de courbure permet souvent d'utiliser un outil plus grand et plus stable.
Tolérances et rugosité de surface
Des tolérances serrées peuvent nécessiter des passes de finition plus lentes, des mesures répétées, des outillages spéciaux et des équipements de contrôle de pointe. Appliquer une tolérance de ±0.01 mm à chaque dimension peut rendre une pièce beaucoup plus coûteuse que nécessaire.
Il en va de même pour la rugosité de surface. Des valeurs Ra très faibles peuvent nécessiter un usinage, un polissage ou une rectification supplémentaires. Spécifiez des tolérances serrées et des finitions fines uniquement sur les éléments fonctionnels tels que les portées de paliers, les faces d'étanchéité et les repères d'alignement.
Configurations et directions d'usinage
Chaque fois qu'une pièce est retirée, repositionnée et réalignée, le temps de main-d'œuvre et le temps d'arrêt augmentent. Des réglages plus fréquents multiplient également les risques d'erreurs cumulées.
Accès aux outils et outillage spécial
Les petits détails internes nécessitent des outils de petite taille, les détails profonds nécessitent des outils longs, et les contre-dépouilles ou les filetages spéciaux peuvent nécessiter des fraises sur mesure. Ces outils augmentent le coût et peuvent allonger les délais de livraison.
L'utilisation de diamètres de perçage standard, de pas de filetage courants, de rayons d'angle accessibles et de dimensions de rainure standard permet de réduire les coûts d'outillage et les risques de production.
Quantité de production
Une quantité plus importante réduit généralement le prix unitaire car la programmation, la configuration, les dispositifs de fixation et le contrôle du premier article sont répartis sur un plus grand nombre de pièces.
La réduction la plus importante se produit généralement lors du passage d'un prototype à une petite série. Pour des quantités plus importantes, la réduction ralentit car les coûts liés aux matières premières, au temps machine, à la finition et au contrôle restent variables.
Traitement de surface et inspection
L'anodisation, le plaquage, la passivation, le revêtement en poudre, le traitement thermique, le polissage, le microbillage et le marquage laser engendrent des coûts supplémentaires. Le prix dépend de la taille de la pièce, de sa surface, de sa couleur, de l'épaisseur du revêtement, du masquage, des exigences esthétiques et des frais minimums de commande.
L'inspection peut également influencer le prix. Les projets peuvent nécessiter des rapports de mesure tridimensionnelle, une inspection du premier article, des certificats de matériaux, une traçabilité ou une inspection à 100 %. Ces exigences doivent être précisées lors de la demande de devis.
Coûts cachés de l'usinage CNC
Certaines dépenses sont faciles à négliger. Un atelier peut facturer des frais minimums d'installation, tandis qu'un fournisseur de finition peut exiger un prix minimum par lot, même pour une seule petite pièce.
Les pièces fines ou irrégulières peuvent nécessiter des mors doux sur mesure, des dispositifs de fixation par le vide, des blocs de support ou des calibres spécifiques. Les trous transversaux internes peuvent nécessiter un ébavurage manuel, tandis que les pièces d'aspect esthétique peuvent nécessiter un polissage et un emballage protecteur.
Le risque de rebut représente un autre coût caché. Les parois fines, les tolérances serrées, les matériaux coûteux et les longs processus multi-opérations augmentent l'impact financier des pièces rejetées.
Comment réduire les coûts d'usinage CNC
N'appliquez des tolérances strictes que là où c'est nécessaire.
Identifiez les ajustements fonctionnels, les zones d'étanchéité, les surfaces d'alignement et les références. Utilisez des tolérances générales économiques ailleurs. Cela réduit le temps de finition, les efforts d'inspection et le risque de rebuts.
Augmenter les rayons des angles internes
Des rayons de courbure plus importants permettent l'utilisation d'outils plus grands et plus rigides. Ils améliorent les taux d'enlèvement de matière et réduisent les vibrations. Évitez les angles internes parfaitement vifs, car la rotation des fraises laisse naturellement un rayon.
Évitez les poches trop profondes
Les cavités profondes nécessitent des outils longs et une coupe lente. Réduisez la profondeur, ouvrez la géométrie d'un autre côté ou divisez la pièce en plusieurs composants assemblés.
Utiliser des trous et des filetages standard
Les forets, alésoirs, tarauds et pas de filetage standard sont plus rapides et moins coûteux. Évitez les filetages inutilement profonds, car une résistance maximale est souvent obtenue avec un engagement limité.
Maintenir une épaisseur de paroi stable
Les parois très minces peuvent vibrer, se plier ou se déformer. Il est donc conseillé d'augmenter l'épaisseur autant que possible, d'ajouter des nervures de renfort et d'éviter les variations d'épaisseur brusques.
Réduire les configurations
Regroupez les éléments pour les rendre accessibles de quelques directions. Supprimez les perçages latéraux inutiles et les éléments inclinés. Pour les pièces complexes, comparez plusieurs configurations à trois axes avec une seule configuration à cinq axes.
Choisissez des matériaux rentables
Le choix du matériau dépend des exigences mécaniques, thermiques, de corrosion et réglementaires. L'aluminium 6061 peut suffire là où l'aluminium 7075 est inutile. L'acier au carbone avec revêtement protecteur peut remplacer l'acier inoxydable dans certaines applications. Le POM ou le nylon peuvent remplacer le PEEK lorsque les conditions d'utilisation le permettent.
Toute substitution doit être approuvée par l'ingénieur concepteur.
Simplifier la finition de surface
Utilisez des surfaces brutes d'usinage lorsque l'aspect esthétique n'est pas primordial. Privilégiez les couleurs courantes, évitez les finitions multiples sur une même pièce et définissez clairement les critères esthétiques.
Fournir des informations complètes sur la demande de prix
Un devis précis doit comprendre :
- Fichiers CAO 3D, de préférence STEP ou X_T
- Dessins 2D avec tolérances
- Matériel de qualité
- Quantité commandée
- État de surface
- Dimensions critiques
- Les exigences d'inspection
- Certificats requis
- Date de livraison prévue
- Demande annuelle estimée
Des informations complètes réduisent les communications répétées et contribuent à prévenir les changements de prix ultérieurs.
Comment comparer les devis d'usinage CNC
Le prix unitaire le plus bas ne correspond pas toujours au coût total du projet le plus avantageux. Assurez-vous que chaque devis inclut la même qualité de matériau, les mêmes tolérances, la même finition, le même niveau de contrôle, le même emballage et les mêmes conditions de livraison.
Vérifiez également si les frais d'installation, d'outillage, de certificats, les taxes, l'expédition et la finition sont inclus. Examinez les délais de livraison, la qualité du service, le support technique, la communication et l'expérience avec des pièces similaires.
Un devis légèrement plus élevé peut permettre une meilleure planification des processus, un risque de rebuts plus faible, une livraison plus fiable et moins de problèmes de qualité.
Conclusion
Le coût de l'usinage CNC dépend de bien plus que des matières premières et du temps machine. La géométrie, les tolérances, les réglages, l'outillage, la finition, le contrôle, le risque de rebuts, l'emballage et la quantité influent tous sur le devis final.
Les réductions de coûts les plus efficaces interviennent généralement lors de la conception. Des tolérances raisonnables, des rayons de courbure internes plus importants, des caractéristiques standardisées, une géométrie accessible, une épaisseur de paroi stable et des matériaux adaptés permettent de réduire les coûts sans compromettre les performances.
Un cahier des charges clair et un partenaire de fabrication expérimenté sont tout aussi importants. Lorsque le fournisseur comprend parfaitement les exigences, il peut sélectionner la machine, l'outillage, les dispositifs de fixation et la stratégie de production adaptés pour un devis d'usinage CNC plus précis et compétitif.
Questions fréquemment posées
Q : Pourquoi un prototype CNC monobloc est-il cher ?
A: La programmation, la mise en place, l'outillage et le contrôle du premier article représentent des coûts fixes. Pour une pièce donnée, ces dépenses ne peuvent être réparties sur un lot plus important.
Q : L'usinage à cinq axes est-il toujours plus cher ?
A : Non. Son taux horaire est plus élevé, mais il permet de réduire les réglages, les outillages, la main-d'œuvre et les erreurs d'alignement. Pour les pièces complexes, le coût total peut être inférieur.
Q : Comment obtenir un devis précis pour l'usinage CNC ?
A: Fournissez un modèle 3D complet, un dessin 2D détaillé, les matériaux, les quantités, les finitions, les exigences d'inspection et les délais de livraison. Une analyse de la fabricabilité (DFM) permet d'identifier des pistes d'économies avant la production.