Սև օքսիդային ծածկույթը մատչելի մակերեսային ծածկույթ է CNC մեքենայով մշակված մասերի համար , որոնք պահանջում են սև տեսք, ցածր անդրադարձում, մեղմ կոռոզիոն դիմադրություն և խիստ չափսերի ճշգրտություն: Այն սովորաբար օգտագործվում է պողպատե մասերի, ամրակների, լիսեռների, ատամնանիվների և ճշգրիտ մեխանիկական բաղադրիչների համար:
Այս ուղեցույցում դուք կսովորեք, թե ինչպես է աշխատում սև օքսիդային ծածկույթը, որ նյութերն են հարմար, դրա հիմնական առավելություններն ու սահմանափակումները, և երբ օգտագործել այն CNC մեքենայով մշակված մասերի համար։
Ի՞նչ է սև օքսիդային ծածկույթը:
Սև օքսիդային ծածկույթը, որը հայտնի է նաև որպես սևացում կամ սև օքսիդային ծածկույթ, քիմիական փոխակերպման ծածկույթ է: Ի տարբերություն ներկի կամ փոշեպատման, այն պարզապես չի ծածկում մակերեսը հաստ արտաքին շերտով: Փոխարենը, այն ռեակցիայի մեջ է մտնում մետաղի մակերեսի հետ և առաջացնում է բարակ սև օքսիդային շերտ:
Պողպատե մասերի համար սև շերտը սովորաբար մագնետիտ է, որը հայտնի է նաև որպես Fe₃O₄: Այս շերտը մասի մուգ սև տեսք է հաղորդում և նպաստում է կոռոզիայի նկատմամբ մեղմ դիմադրության բարելավմանը, հատկապես յուղի, մոմի կամ այլ կնքիչների հետ համատեղելիս:
Սև օքսիդը սովորաբար օգտագործվում է ածխածնային պողպատի, համաձուլված պողպատի, չժանգոտվող պողպատի, պղնձի և արույրի վրա: Այնուամենայնիվ, տարբեր նյութեր պահանջում են տարբեր գործընթացներ: Օրինակ, ավանդական սև օքսիդը ամենատարածվածն է պողպատե մասերի համար, մինչդեռ ալյումինե մասերը սովորաբար մշակվում են սև անոդացմամբ՝ սև օքսիդի փոխարեն:
Սև օքսիդային ծածկույթի կարևոր առավելություններից մեկն այն է, որ այն շատ քիչ ազդեցություն ունի մասի չափերի վրա: Սա այն հարմար է դարձնում ճշգրիտ CNC մեքենայով մշակված մասերի համար՝ խիստ թույլատրելի շեղումներով:
Ինչպե՞ս է աշխատում սև օքսիդի ծածկույթի գործընթացը:
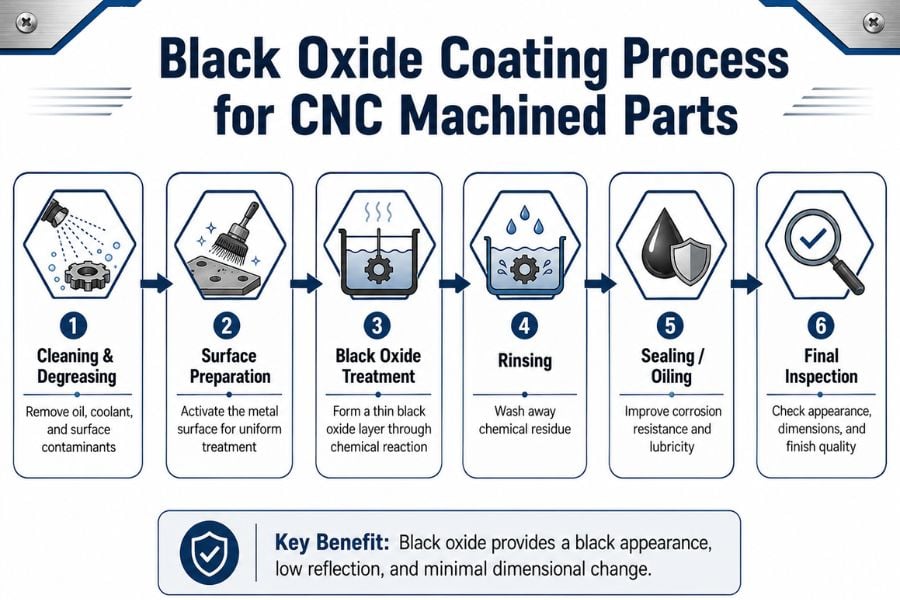
Սև օքսիդի գործընթացը սովորաբար ներառում է մաքրում, մակերեսի նախապատրաստում, քիմիական մշակում, լվացում, կնքում և վերջնական ստուգում: Յուրաքանչյուր քայլ ազդում է մասի վերջնական տեսքի և աշխատանքի վրա:
- Մաքրում և յուղազերծում
Սև օքսիդով մշակումից առաջ մասերը պետք է մանրակրկիտ մաքրվեն: Յուղը, կտրող հեղուկը, փոշին, մատնահետքերը, ժանգը կամ մեխանիկական մշակման մնացորդները կարող են ազդել քիմիական ռեակցիայի վրա: Վատ մաքրումը կարող է առաջացնել անհավասար գույն, բծեր կամ մակերեսի վատ որակ:
CNC մեքենայով մշակված մասերի մաքրումը հատկապես կարևոր է, քանի որ մեքենայական յուղը և սառեցնող հեղուկը կարող են մնալ անցքերի, թելերի, ակոսների և բարդ մակերեսների վրա:
- Մակերևույթի պատրաստում
Մաքրումից հետո մասերը կարող են թթվային մաքրման, ակտիվացման կամ այլ նախնական մշակման կարիք ունենալ՝ կախված նյութից և մակերեսի վիճակից: Նպատակն է պատրաստել մետաղական մակերեսը կայուն և միատարր սև օքսիդային ռեակցիայի համար:
Եթե մակերեսը պատշաճ կերպով չի նախապատրաստվել, վերջնական ծածկույթը կարող է ցույց տալ գունային տատանումներ, բծեր կամ անհամապատասխան տեսք։
- Սև օքսիդային բուժում
Մասերը տեղադրվում են քիմիական լուծույթի մեջ, որտեղ սև օքսիդի շերտը ձևավորվում է վերահսկվող ռեակցիայի միջոցով: Սև օքսիդի տարբեր գործընթացներ օգտագործում են տարբեր ջերմաստիճաններ և քիմիական համակարգեր:
Տաք սև օքսիդը սովորաբար օգտագործվում է բարձրորակ պողպատե մասերի համար: Միջին ջերմաստիճանի և սառը սև օքսիդի գործընթացները նույնպես հասանելի են՝ կախված արտադրության կարիքներից, արժեքից և մասերի պահանջներից:
- Հալեցումը
Քիմիական մշակումից հետո մասերը լվացվում են՝ քիմիական մնացորդները հեռացնելու համար: Անբավարար լվացումը կարող է հանգեցնել բծերի, կոռոզիայի կամ մակերեսային աղտոտման վերջնական մշակումից հետո:
- Կնքում կամ յուղում
Միայն սև օքսիդը սահմանափակ կոռոզիոն դիմադրություն է ապահովում։ Պաշտպանությունը բարելավելու համար մասերը սովորաբար մշակվում են յուղով, մոմով կամ կնքիչով։ Այս քայլը շատ կարևոր է, քանի որ այն բարելավում է կոռոզիոն դիմադրությունը և մասի վերջնական տեսքը հաղորդում ավելի հարթ։
- Եզրափակիչ Զննում
Ավարտելուց հետո մասերը պետք է ստուգվեն գույնի համապատասխանության, բծերի, ժանգի, քերծվածքների, ծածկույթի թերությունների, չափերի և փաթեթավորման պահանջների համար: Ճշգրիտ CNC մասերի դեպքում կարևոր չափերը պետք է կրկին ստուգվեն ավարտելուց հետո:
Սև օքսիդային ծածկույթի տեսակները
Սև օքսիդային ծածկույթի երեք տարածված տեսակ կա՝ տաք սև օքսիդ, միջին ջերմաստիճանի սև օքսիդ և սառը սև օքսիդ։
Թեժ սև օքսիդ
Տաք սև օքսիդը պողպատե բաղադրիչների համար ամենատարածված գործընթացն է: Այն իրականացվում է բարձր ջերմաստիճաններում և ապահովում է դիմացկուն, միատարր սև մակերես: Այն հարմար է ատամնանիվների, լիսեռների, ամրակների, գործիքային մասերի և այլ ճշգրիտ պողպատե բաղադրիչների համար:
Այս գործընթացը սովորաբար ապահովում է ավելի լավ դիմացկունություն և տեսք, քան սառը սև օքսիդը, սակայն այն պահանջում է ավելի խիստ գործընթացի վերահսկողություն և մասնագիտական սարքավորումներ։
Միջին ջերմաստիճանի սև օքսիդ
Միջին ջերմաստիճանի սև օքսիդը մշակվում է ավելի ցածր ջերմաստիճանում, քան տաք սև օքսիդը։ Այն կարող է նվազեցնել էներգիայի սպառումը և կարող է օգտակար լինել որոշ մասերի համար, որոնք ավելի զգայուն են բարձր ջերմաստիճանի նկատմամբ։
Այն կարող է ապահովել լավ տեսք և պաշտպանություն, սակայն դրա արդյունավետությունը կախված է կոնկրետ գործընթացից և նյութից։
Սառը սև օքսիդ
Սառը սև օքսիդը մշակվում է սենյակային ջերմաստիճանում: Այն հաճախ օգտագործվում է վերանորոգման, փոքր խմբաքանակների, վերանորոգման կամ դեկորատիվ աշխատանքների համար: Այն ավելի հեշտ է և ավելի քիչ թանկ, բայց սովորաբար ունի ավելի ցածր դիմացկունություն և ավելի թույլ մաշվածության դիմադրություն՝ համեմատած տաք սև օքսիդի հետ:
Տիպ | երկարակեցություն | Լավագույն For | Սահմանափակումը |
Թեժ սև օքսիդ | Բարձր | Պողպատե CNC մասեր, ատամնանիվներ, լիսեռներ, ամրակներ | Պահանջվում է գործընթացի խիստ վերահսկողություն |
Միջին ջերմաստիճանի սև օքսիդ | լավ | Բարձր ջերմաստիճանի նկատմամբ զգայուն մասեր | Կարող է ավելի քիչ դիմացկուն լինել, քան տաք գործընթացը |
Սառը սև օքսիդ | Ավելի ցածր | Վերանորոգում, փոքր խմբաքանակներ, դեկորատիվ մասեր | Ավելի թույլ մաշվածության և կոռոզիայի դիմադրություն |
Հարմար նյութեր սև օքսիդային ծածկույթի համար
Սև օքսիդային ծածկույթ ընտրելիս նյութի ընտրությունը ամենակարևոր գործոններից մեկն է։ Ոչ բոլոր մետաղներն են հարմար նույն սև օքսիդային գործընթացի համար։
Տեսակ | Հարմար է սև օքսիդի համար՞ | Նշումներ |
Ածխածնային պողպատից | Այո | Սև օքսիդի ամենատարածված նյութը |
Ալյումինե Steel | Այո | Հարմար է առանցքների, ատամնանիվների, ամրակների և գործիքային մասերի համար |
Stainless Steel | Այո, հատուկ գործընթացով | Պահանջում է սև օքսիդի հատուկ մշակում |
պղինձ | հնարավոր | Սովորաբար օգտագործում է պղնձի սևացման գործընթաց |
արույր | հնարավոր | Տարածված է դեկորատիվ և ցածր անդրադարձնող մասերի համար |
Ալյումին | Ոչ բնորոշ | Սև անոդացումը սովորաբար նախընտրելի է |
ցինկ | սահմանափակ | Պահանջում է գործընթացի ուշադիր գնահատում |
Ալյումինե CNC մեքենայով մշակված մասերի համար սև անոդացումը սովորաբար ավելի լավ ընտրություն է, քանի որ այն հատուկ նախագծված է ալյումինե մակերեսների համար և ապահովում է ավելի լավ տեսք և կոռոզիոն դիմադրություն:
Սև օքսիդի առավելությունները CNC մեքենայացված մասերի համար
Նվազագույն չափային փոփոխություն
Սև օքսիդը ստեղծում է շատ բարակ փոխակերպման շերտ։ Այն չի ավելացնում հաստ ծածկույթ, ինչպես փոշեպատման կամ որոշ ծածկույթապատման գործընթացներում։ Սա այն հարմար է դարձնում ճշգրիտ CNC մեքենայով մշակված մասերի համար, որտեղ կարևոր են խիստ դիմադրությունը և ճշգրիտ հավաքումը։
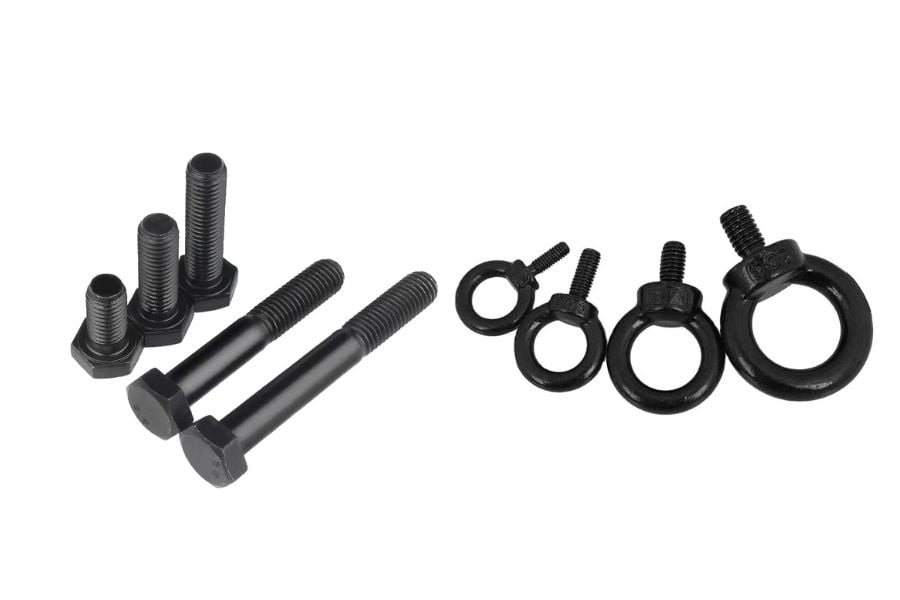
Տարածված օրինակներից են լիսեռները, քորոցները, ատամնանիվները, թևքերը, ամրակները և պտուտակավոր մասերը։
Գրավիչ սև տեսք
Սև օքսիդը մետաղական մասերին հաղորդում է մաքուր սև տեսք։ Հետմշակումից կախված՝ մակերեսը կարող է լինել մատ, ատլասե կամ թեթևակի փայլուն։ Սա այն դարձնում է օգտակար ինչպես ֆունկցիոնալ մասերի, այնպես էլ արտադրանքի տեսանելի բաղադրիչների համար։
Լույսի ցածր արտացոլում
Սև օքսիդը նվազեցնում է մակերեսային անդրադարձումը։ Սա օգտակար է օպտիկական սարքավորումների, չափիչ գործիքների, բժշկական գործիքների, հրազենի մասերի և այլ բաղադրիչների համար, որտեղ անհրաժեշտ է նվազեցնել շողացումը։
Թեթև կոռոզիայի դիմադրություն
Յուղով կամ մոմով կնքվելիս սև օքսիդը կարող է ապահովել թույլից մինչև միջին կոռոզիոն դիմադրություն: Այն հարմար է բազմաթիվ ներքին և վերահսկվող միջավայրերի համար: Այնուամենայնիվ, այն չպետք է դիտարկել որպես ծանր հակակոռոզիոն ծածկույթ:
Արդյունավետ ավարտ
Որոշ ծածկույթների, ծածկույթների կամ ներկման գործընթացների համեմատ, սև օքսիդը հաճախ ավելի տնտեսող է։ Այն հարմար է մեծ ծավալի պողպատե մասերի համար, որտեղ կարևոր են տեսքը, հիմնական պաշտպանությունը և ծախսերի վերահսկումը։
Բարելավված քսուք
Յուղով կնքված սև օքսիդային մասերը կարող են ունենալ բարելավված մակերեսային յուղայնություն: Սա կարող է օգտակար լինել ամրակների, սահող բաղադրիչների և ավելի հարթ շարժում պահանջող մեխանիկական մասերի համար:
Սև օքսիդային ծածկույթի սահմանափակումները
Չնայած սև օքսիդը բազմաթիվ առավելություններ ունի, այն նաև ունի թերություններ։
Նախ, այն հարմար չէ բարձր քայքայիչ միջավայրերի համար, եթե լրացուցիչ պաշտպանություն չի օգտագործվում: Արտաքին օգտագործման, ծովային միջավայրերի, բարձր խոնավության կամ աղի ցողման ազդեցության համար ցինկապատումը, նիկելապատումը, փոշեպատումը կամ այլ պաշտպանիչ ծածկույթները կարող են ավելի լավ տարբերակներ լինել:
Երկրորդ, սև օքսիդը սովորաբար սահմանափակ դիմադրություն է ցուցաբերում քերծվածքների նկատմամբ։ Եթե մակերեսը քերծված է կամ մաշված, պաշտպանությունը կարող է նվազել։
Երրորդ, կոռոզիոն դիմադրությունը մեծապես կախված է կնքումից: Առանց յուղի, մոմի կամ կնքիչի, սև օքսիդի շերտը կարող է չապահովել բավարար պաշտպանություն ժանգի դեմ:
Վերջապես, գույնի հետևողականության վրա կարող են ազդել նյութի կազմը, ջերմային մշակման վիճակը, մակերեսի նախապատրաստումը և գործընթացի վերահսկողությունը։
Սև օքսիդն ընդդեմ այլ մակերեսային ծածկույթների
CNC մեքենայով մշակված մասերի համար մակերեսային ծածկույթ ընտրելիս օգտակար է համեմատել սև օքսիդը այլ տարածված տարբերակների հետ:
Մակերեւութային Finish | Հիմնական առավելությունը | Հաստության ազդեցությունը | Կոռոզիայից ինքնապաշտպանությունը | Լավագույն հավելված |
Սեւ օքսիդ | Սև տեսք և չափերի նվազագույն փոփոխություն | Շատ ցածր | Թեթևից մինչև միջին՝ յուղով | Պողպատե ճշգրիտ մասեր |
Incինկապատում | Լավ կոռոզիոն պաշտպանություն | Չափավորի | լավ | Ամրակներ, փակագծեր, պարագաներ |
Նիկելի ափսե | Մաշվածության և կոռոզիայից դիմադրություն | Չափավորի | Լավից գերազանց | Ճշգրիտ և դեկորատիվ մասեր |
Անոդիզացում | Հարմար է ալյումինե մասերի համար | Lowածրից չափավոր | լավ | Ալյումինե CNC մասեր |
ծածկույթների փոշի | Ուժեղ գույնի և մակերեսի պաշտպանություն | Բարձր | լավ | Դեկորատիվ և արտաքին մասեր |
Ֆոսֆատային ծածկույթ | Լավ յուղի պահպանում | Ցածր | Չափավորի | Ավտոմեքենայի և մեխանիկական մասեր |
Սև օքսիդը լավ ընտրություն է, երբ մասը պետք է ունենա սև տեսք, ցածր անդրադարձում և նվազագույն չափային փոփոխություն: Եթե պահանջվում է ավելի ուժեղ կոռոզիոն դիմադրություն, ապա ավելի հարմար կլինի ծածկույթապատումը կամ ծածկույթը:
Սև օքսիդով CNC մեքենայացված մասերի ընդհանուր կիրառություններ
Սև օքսիդային ծածկույթը լայնորեն կիրառվում է տարբեր ոլորտներում։
Ավտոմոբիլային արդյունաբերության մեջ այն օգտագործվում է ատամնանիվների, լիսեռների, թևքերի, ամրակների և փակագծերի համար: Այս մասերը հաճախ պահանջում են մաշվածության դիմադրություն, սև տեսք և վերահսկվող չափսեր:
Ավիատիեզերական կիրառություններում սև օքսիդը կարող է օգտագործվել պտուտակների, միացումների և ճշգրիտ պողպատե բաղադրիչների համար, որտեղ կարևոր են ցածր անդրադարձումը և չափային կայունությունը։
Բժշկական և օպտիկական գործիքներում սև օքսիդը նպաստում է շողացման նվազեցմանը և գործիքների ու բաղադրիչների տեսողական կատարողականի բարելավմանը։
Արդյունաբերական մեքենաներում այն սովորաբար օգտագործվում է հարմարանքների, քորոցների, միջադիրների, գործիքային մասերի և այլ մեխանիկական բաղադրիչների համար:
Սև օքսիդը տարածված է նաև հրազենի բաղադրիչների, սպորտային ապրանքների, էլեկտրոնային սարքավորումների և սպառողական ապրանքների այն մասերի համար, որոնք պահանջում են ամուր սև մետաղական տեսք։
Արդյունաբերություն | Ընդհանուր մասեր | Ինչու՞ օգտագործել սև օքսիդ: |
Ինքնաշարժ | Առանցքներ, ատամնանիվներ, ամրակներ | Հագուստի դիմադրություն և սև տեսք |
Aerospace | Պտուտակներ, ամրակներ, ճշգրիտ մասեր | Ցածր արտացոլում և չափային կայունություն |
բժշկական | Վիրաբուժական գործիքներ, գործիքների մասեր | Նվազեցված փայլը |
մեքենաներ | Հարմարանքներ, քորոցներ, միջադիրներ | Արդյունավետ պաշտպանություն |
Էլեկտրոնիկա | Պատյաններ, փակագծեր | Դեկորատիվ սև ծածկույթ |
Հաճախ հանդիպող թերություններ և դրանցից խուսափելու եղանակներ
Սև օքսիդի որակը կախված է պատշաճ մաքրումից, գործընթացի վերահսկողությունից, նյութի հետևողականությունից և կնքումից։
Անհավասար գույնը տարածված խնդիրներից մեկն է: Այն կարող է առաջանալ վատ մաքրման, մակերեսի անհամապատասխան նախապատրաստման կամ լոգանքի անկայուն պայմանների պատճառով: Լուծումը մաքրման բարելավումն է, գործընթացի պարամետրերի վերահսկումը և մասերի ստուգումը վերջնական մշակումից առաջ:
Եթե մասերը պատշաճ կերպով չեն կնքվել կամ չորացվել, ծածկույթից հետո կարող է ժանգ առաջանալ: Համապատասխան յուղի, մոմի կամ հակաժանգային փաթեթավորման օգտագործումը կարող է նվազեցնել այս ռիսկը:
Բծերը կամ կետերը կարող են առաջանալ աղտոտված լվացման ջրից, քիմիական մնացորդներից կամ վատ չորացումից: Մաքուր լվացումը և վերահսկվող չորացումը կարևոր են:
Խմբաքանակների միջև գունային տարբերություն կարող է առաջանալ, երբ նյութի կազմը կամ ջերմային մշակման պայմանները տարբեր են։ Զանգվածային արտադրության դեպքում ավելի լավ է նմուշները ստուգել մինչև լրիվ արտադրությունը սկսելը։
Արատ | Հնարավոր պատճառ | լուծում |
Անհավասար գույն | Վատ մաքրում կամ անկայուն գործընթաց | Բարելավել մաքրումը և գործընթացի վերահսկողությունը |
Ժանգոտվել | Թույլ կնքում կամ վատ փաթեթավորում | Օգտագործեք յուղ, մոմ և հակաժանգոտվող փաթեթավորում |
ԿԵՏԵՐ | Աղտոտված լվացման ջուր | Բարելավել լվացումը և չորացումը |
Գույնի տատանումներ | Տարբեր նյութերի խմբաքանակներ | Հաստատեք նմուշները զանգվածային արտադրությունից առաջ |
Վատ տեսք | Մակերեւութային աղտոտում | Ուժեղացնել նախնական բուժումը |
Սև օքսիդային ծածկույթի որակի ստուգում
CNC մեքենայով մշակված մասերի համար որակի ստուգումը կարևոր է առաքումից առաջ։
Տեսողական զննումն օգտագործվում է գույնը, բծերը, ժանգը, քերծվածքները և ընդհանուր տեսքը ստուգելու համար: Աղային ցողման փորձարկումը կարող է կիրառվել, երբ հաճախորդը նշում է կոռոզիոն դիմադրության պահանջները:
Չափերի ստուգումը կարևոր է խիստ հանդուրժողականության մասերի համար: Չնայած սև օքսիդը նվազագույն ազդեցություն ունի հաստության վրա, հիմնական չափերը դեռ պետք է ստուգվեն վերջնական մշակումից հետո:
Մակերեսի կայունությունը և մաքրությունը ստուգելու համար կարող է օգտագործվել շփման թեստ կամ կպչունության ստուգում: Արտահանման պատվերների դեպքում կարևոր է նաև փաթեթավորման ստուգումը: Կարող են անհրաժեշտ լինել հակաժանգոտվող պարկեր, չորացնող նյութեր, յուղաթղթեր կամ վակուումային փաթեթավորում՝ կախված առաքման ժամանակից և միջավայրից:
Սև օքսիդային CNC մասերի նախագծման և գնման խորհուրդներ
Սև օքսիդային ծածկույթով CNC մեքենայով մշակված մասեր ձեռք բերելիս գնորդները պետք է մատակարարին տրամադրեն ամբողջական տեխնիկական տեղեկատվություն:
Նախ, հաստատեք հիմնական նյութը: Ածխածնային պողպատը, չժանգոտվող պողպատը, պղինձը, արույրը և ալյումինը կարող են պահանջել տարբեր մշակման գործընթացներ:
Երկրորդ, սահմանեք ցանկալի տեսքը: Օրինակ, մասը կարող է ներկված լինել մետ սև, ատլասե սև կամ յուղով կնքված սև ծածկույթով:
Երրորդ՝ որոշեք կարևոր չափերը և հանդուրժողականությունները: Սա օգնում է մատակարարին պաշտպանել հավաքման կարևոր առանձնահատկությունները մեքենայական մշակման և վերջնական մշակման ընթացքում:
Չորրորդ, բացատրեք աշխատանքային միջավայրը: Ներքին և արտաքին օգտագործումը, խոնավությունը, աղի ցողումը, բարձր ջերմաստիճանը, յուղի հետ շփումը և քիմիական նյութերի ազդեցությունը կարող են ազդել վերջնական շերտի ընտրության վրա:
Վերջապես, տրամադրեք նկարներ, 3D ֆայլեր, նյութի տեսակը, մակերեսի մշակման պահանջները, ստուգման ստանդարտները և փաթեթավորման պահանջները: Մեծ ծավալի արտադրության համար խորհուրդ է տրվում նմուշներ պատրաստել զանգվածային արտադրությունից առաջ:
Ե՞րբ պետք է ընտրել սև օքսիդային ծածկույթ:
Սև օքսիդը լավ ընտրություն է, երբ ձեր CNC մեքենայով մշակված մասերին անհրաժեշտ է սև տեսք, ցածր անդրադարձում, մեղմ կոռոզիոն դիմադրություն, նվազագույն չափսերի փոփոխություն և մատչելի մշակում:
Այն հատկապես հարմար է պողպատե ճշգրիտ մասերի, ամրակների, լիսեռների, ատամնանիվների, հարմարանքների, քորոցների, թևքերի և գործիքային բաղադրիչների համար։
Այնուամենայնիվ, այն կարող է լավագույն տարբերակը չլինել ծովային միջավայրերի, երկարատև բացօթյա օգտագործման, աղի բարձր պարունակությամբ պայմանների կամ ուժեղ կոռոզիոն պաշտպանություն պահանջող մասերի համար: Այդ դեպքերում ավելի նպատակահարմար կարող են լինել ցինկապատումը, նիկելապատումը, փոշեպատումը կամ այլ ծածկույթներ:
Ալյումինե մասերի համար սովորաբար նախընտրելի է սև անոդացումը։
Սև օքսիդային ծածկույթի արժեքի գործոնները
Սև օքսիդային ծածկույթի արժեքը կախված է մի քանի գործոններից, ներառյալ նյութի տեսակը, մասի չափը, երկրաչափությունը, խմբաքանակի քանակը, մակերեսի պատրաստման պահանջները, գործընթացի տեսակը, կնքման մեթոդը, ստուգման ստանդարտները և փաթեթավորման պահանջները:
Մեծ քանակությամբ պարզ պողպատե մասերը սովորաբար ավելի մատչելի են ծախսարդյունավետության տեսանկյունից: Բարդ մասերը՝ խիստ արտաքին տեսքի չափանիշներով, խորը անցքերով, պտուտակներով, բարձր կոռոզիայի պահանջներով կամ հատուկ փաթեթավորմամբ, կարող են բարձրացնել ընդհանուր արժեքը:
Ճշգրիտ գնանշում ստանալու համար գնորդները պետք է տրամադրեն գծագրեր, նյութերի մասին տեղեկատվություն, քանակ, ավարտի պահանջներ և կիրառման մանրամասներ։
Եզրափակում
Սև օքսիդային ծածկույթը մատչելի մակերեսային ծածկույթ է CNC մեքենայով մշակված մասերի համար, որոնք պահանջում են սև տեսք, ցածր անդրադարձում, մեղմ կոռոզիոն դիմադրություն և նվազագույն չափերի փոփոխություն: Այն սովորաբար օգտագործվում է պողպատե մասերի, ամրակների, լիսեռների, ատամնանիվների, հարմարանքների և ճշգրիտ բաղադրիչների համար:
Հուսալի մակերես ստանալու համար անհրաժեշտ է ընտրել ճիշտ նյութը, մաքրման գործընթացը, կնքման մեթոդը և որակի վերահսկողությունը: Կոշտ կամ խիստ քայքայիչ միջավայրերի համար ավելի հարմար կարող են լինել այլ պաշտպանիչ մակերեսներ:
Ձեզ անհրաժե՞շտ են CNC մեքենայով մշակված մասեր՝ սև օքսիդային ծածկույթով: Ուղարկեք մեզ ձեր նկարները, նյութերը, մշակման պահանջները և կիրառման մանրամասները: Մեր ինժեներական թիմը կօգնի ձեզ ընտրել մշակման և մշակման ճիշտ լուծումը:
Հաճախակի տրվող հարցեր
Հարց. Արդյո՞ք սև օքսիդային ծածկույթը կանխում է ժանգը:
Ա. Սև օքսիդը կարող է բարելավել կոռոզիոն դիմադրությունը, հատկապես, երբ այն կնքվում է յուղով կամ մոմով: Այնուամենայնիվ, այն չի ապահովում ցինկի, նիկելի կամ փոշեպատման նման ծանր ժանգի պաշտպանություն:
Հարց. Արդյո՞ք սև օքսիդային ծածկույթը ազդում է մասի չափսերի վրա:
Ա. Սև օքսիդը շատ քիչ ազդեցություն ունի մասի չափերի վրա, քանի որ այն ձևավորում է բարակ փոխակերպման շերտ: Սա այն հարմար է դարձնում ճշգրիտ CNC մեքենայով մշակված մասերի համար:
Հարց. Սև օքսիդը ցինկի ծածկույթից լավն է՞։
Ա. Կախված է կիրառությունից: Սև օքսիդն ավելի լավ է սև տեսքի և չափերի փոքր փոփոխության համար, մինչդեռ ցինկապատումը սովորաբար ապահովում է ավելի ուժեղ կոռոզիոն պաշտպանություն:
Հարց. Կարո՞ղ է չժանգոտվող պողպատը սև օքսիդով պատվել:
Այո, չժանգոտվող պողպատը կարող է պատված լինել սև օքսիդով, բայց դա պահանջում է հատուկ գործընթաց, որը տարբերվում է պողպատի սև օքսիդի ստանդարտ մշակումից:
Հարց. Կարո՞ղ է ալյումինը ծածկվել սև օքսիդով:
Ա. Ալյումինի համար ավանդական սև օքսիդը սովորաբար չի օգտագործվում: Եթե ալյումինե CNC մասերի համար անհրաժեշտ է սև ծածկույթ, սև անոդացումը սովորաբար ավելի լավ տարբերակ է: