
CNC մեքենայով կտրվածքները փոքր դիզայնի մանրամասներ են, որոնք կարող են մեծ ազդեցություն ունենալ գնի, ժամկետի և արտադրելիության վրա: Սովորական ծայրային ֆրեզերը կարող է կտրել բաց գրպաններ, ճեղքեր, անցքեր և պրոֆիլներ՝ հստակ մոտեցման ուղղությունից: Կտրվածքը տարբերվում է, քանի որ առանձնահատկության մի մասը թաքնված է պատի, ուսի, եզրի կամ ելուստի հետևում: Կտրիչը պետք է հասնի այդ խոչընդոտի հետևին՝ առանց գործիքի մարմնի կամ պահիչի բախման մասի հետ:
Կտրվածքները ավտոմատ կերպով վատ չեն։ Դրանք հաճախ անհրաժեշտ են O-օղակների ակոսների, պահող օղակների, թելերի թեթևացման, ամրակների, աղեղնաձև սահիկների, T-աձև ակոսների, կնքման մանրամասների և հավաքման բացվածքների համար։ Խնդիրը սկսվում է այն ժամանակ, երբ տարրը նախագծվում է առանց հաշվի առնելու առկա գործիքները, գործիքների հասանելիությունը, հանդուրժողականությունը կամ ստուգումը։ Այդ դեպքում պարզ տեսքով CAD մանրուքը կարող է պահանջել հատուկ կտրիչներ, լրացուցիչ կարգավորումներ, 5-առանցքային մեքենայացում, EDM կամ նախագծի վերանայում, նախքան այն ճշգրիտ գնանշում ստանալը։
Այս ուղեցույցը բացատրում է CNC մեքենայացման կտրվածքների հիմնական տեսակները, դրանք մշակելու համար օգտագործվող գործիքները, չափերի գործնական կանոնները, ծախսերի գործոնները և ձեր մատակարարին անհրաժեշտ գնանշման տեղեկատվությունը։
Ի՞նչ է կտրվածքը CNC մեքենայացման մեջ։
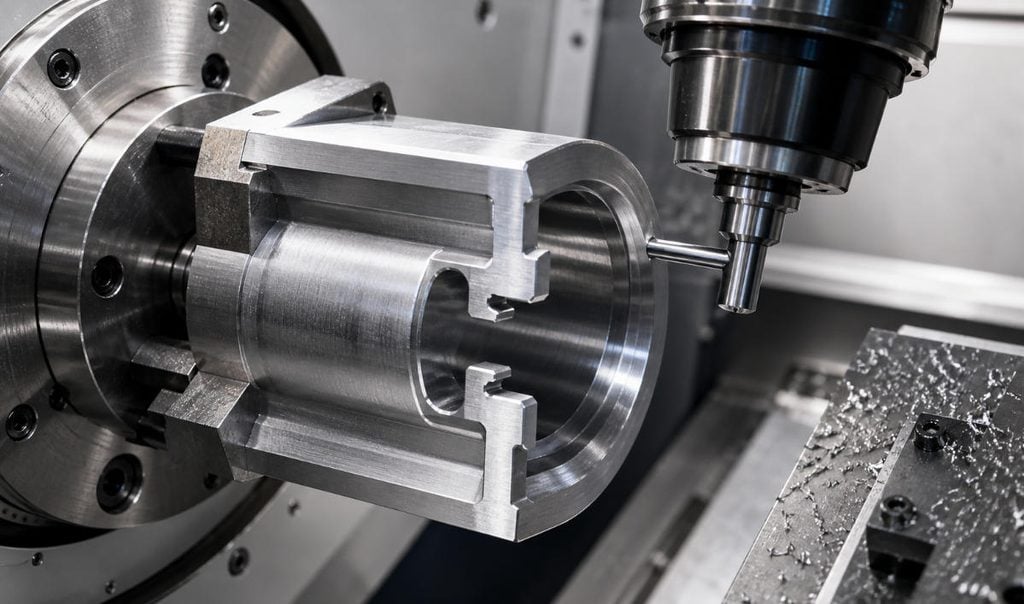
Ստորին կտրվածքը խորացված տարր է, որին հնարավոր չէ հասնել գործիքի ստանդարտ ուղիղ արահետով: Ֆրեզերային մշակման ժամանակ սահմանափակումը սովորաբար գործիքի հասանելիությունն է: Կտրող եզրը կարող է անհրաժեշտություն ունենալ մշակել տարրի կողային կամ հետևի մասը, մինչդեռ ցողունն անցնում է նեղ բացվածքով: Խառատային մշակման ժամանակ ստորին կտրվածքները հաճախ հայտնվում են որպես ռելիեֆային ակոսներ՝ ուսի, թելերի, կնքման տարածքների կամ պահող տարրերի մոտ:
Տիպիկ օրինակներից են անցքի ներսում ներքին ակոսը, մակերեսի տակ գտնվող T-աձև ակոսը, աղավնու պոչային պրոֆիլը, հակադարձ շառավղը կամ պտուտակավոր ուսի հետևում գտնվող ռելիեֆը: Մեջբերման համար ամենակարևոր հարցը ոչ միայն երկրաչափությունը մեքենայական մշակման ենթակա լինելն է, այլև այն, թե արդյոք այն կարող է հուսալիորեն մեքենայական մշակման ենթարկվել, հստակ ստուգվել և կրկնվել անհրաժեշտ քանակությամբ:
Ինչու են թերագնահատումները կարևոր DFM-ի և գնանշման համար
CAD-ում կտրվածքները հաճախ աննշան են թվում, բայց դրանք կարող են փոխել արտադրական ուղին: Եթե ստանդարտ կտրիչ է տեղավորվում, մակերեսային բաց ակոսը կարող է պարզ լինել: Գրպանի ներսում գտնվող նմանատիպ ակոսը կարող է պահանջել երկար հասանելիության գործիք, դանդաղ մատակարարումներ, հատուկ ամրացումներ կամ այլ գործընթաց: Ահա թե ինչու կտրվածքները պետք է վերանայվեն CNC մեքենայացման DFM նախագծման ժամանակ , այլ ոչ թե գծագրի հրապարակումից հետո:
Գնանշում խնդրելուց առաջ որոշեք, թե արդյոք կտրվածքը ֆունկցիոնալ է, թե՞ միայն մոդելավորման մնացորդային մանրուք։ Ֆունկցիոնալ կտրվածքները պետք է փաստաթղթավորվեն։ Ոչ ֆունկցիոնալ կտրվածքները սովորաբար պետք է հեռացվեն, բացվեն կամ պարզեցվեն։
CNC մեքենայացման կտրվածքների տարածված տեսակները
| Կտրվածքի տեսակը | Բնորոշ օգտագործման համար | Մեքենաշինության նշում |
|---|---|---|
| T-աձև ճեղքվածք | Ամրակման անցքեր, սեղմակի տարրեր, սահող ընկույզներ | Սովորաբար կտրվում է T-աձև կտրիչով, ուղիղ մուտքի անցքը բացվելուց հետո։ |
| Աղավնու պոչով կտրված | Սահիկներ, տեղորոշման ռելսեր, ամրացման մակերեսներ | Լավագույնն է, երբ անկյունը համապատասխանում է ստանդարտ աղավնապոչ կտրիչին, հաճախ 45 կամ 60 աստիճան է։ |
| Ներքին ակոս | Օ-օղակներ, պահող օղակներ, կնիքներ, սեղմող օղակներ | Կարող է ֆրեզվել ակոսավոր կտրիչով կամ պտտվել ներքին ակոսավոր գործիքով։ |
| Սառնաշաքարի կտոր՝ ներքաշված | Հակադարձ շառավղեր, խառը ռելիեֆներ, բարդ եռաչափ մակերեսներ | Օգտակար է կոր երկրաչափության համար, բայց զգայուն է շեղման և բախման ռիսկի նկատմամբ։ |
| Ռելիեֆային կտրվածք | Թելերի թեթևացում, ուսի բացվածք, հավաքման բացվածք | Հաճախ տնտեսող է, եթե նպատակը և հանդուրժողականությունը հստակ են։ |
| Թաքնված հետևի գործառույթ | Կեռիկներ, սեղմակներ, թեթևացնող գրպաններ, թաքնված ակոսներ | Կարող է պահանջվել մասի շրջում, անկյունային մուտք, 4-առանցքային կամ 5-առանցքային մեքենայական մշակում։ |
T-աձև ճեղքերը և աղավնու պոչերը սովորաբար ավելի կանխատեսելի են, քանի որ հասանելի են ստանդարտ կտրիչների ընտանիքներ: Թաքնված գրպանները և հակադարձ շառավղերը պակաս կանխատեսելի են, քանի որ գործիքը պետք է հասնի շրջակա երկրաչափությանը՝ միաժամանակ պահպանելով կոշտությունը և խուսափելով բախումից:
Մեքենայացված կտրվածքների համար օգտագործվող գործիքներ
| Գործիք կամ գործընթաց | Լավագույնը | Դիզայնի ենթադրություններ |
|---|---|---|
| T-աձև կտրիչ | T-աձև ակոսներ և խորացված ուսեր | Անհրաժեշտ է ազատ մուտքի անցք և կողային բացվածք։ |
| Աղավնի պոչ կտրող | Անկյունային կողպման պրոֆիլներ և սահող գործառույթներ | Ոչ ստանդարտ անկյունները կարող են բարձրացնել գործիքավորման արժեքը։ |
| Սառնաշաքարի կտրիչ | Հակադարձ շառավղեր և գնդաձև ռելիեֆներ | Պահանջում է գործիքի ուղու ուշադիր մոդելավորում և կայուն կտրման պայմաններ։ |
| Բանալիի նստատեղ կամ ակոսավոր կտրիչ | Կողային ակոսներ և պահող օղակների առանձնահատկություններ | Առավել լավ է աշխատում, երբ ակոսի լայնությունը համապատասխանում է կտրիչի ստանդարտ չափսերին։ |
| Ներքին ակոսների մշակման գործիք | Փորված ակոսներ անցքերի ներսում | Անհրաժեշտ է բավարար անցքի տրամագիծ, հասանելիություն և չիպերի տարհանման սենյակ։ |
| Հատուկ ձևի գործիք | Հատուկ պրոֆիլներ կամ կրկնակի արտադրություն | Ավելացնում է գործիքավորման արժեքը, բայց կարող է կրճատել ցիկլի տևողությունը ծավալի դեպքում։ |
| 4-առանցքային կամ 5-առանցքային մեքենայացում | Արգելափակված կամ անկյունային մուտքի հնարավորություններ | Բարելավում է մուտքը, բայց ավելացնում է ծրագրավորման, կարգավորման և ստուգման ծախսերը։ |
Ամենաէկոնոմ տարբերակը միշտ չէ, որ ամենաժամանակակից մեքենան է։ Լավ նախագծված 3-առանցքային մեխանիզմը՝ օգտագործելով ստանդարտ T-աձև կտրիչ, կարող է ավելի էժան լինել, քան բարդ 5-առանցքային գործիքային ուղին։ Ճիշտ մեթոդը կախված է երկրաչափությունից, նյութից, հանդուրժողականությունից, մշակումից և քանակից։
Ստանդարտ չափսեր և գործնական դիզայնի կանոններ
Յուրաքանչյուր կտրվածքի համար չկա համընդհանուր ստանդարտ չափսերի աղյուսակ, քանի որ յուրաքանչյուր մատակարար ունի տարբեր գործիքակազմ: Այնուամենայնիվ, հետևյալ կանոնները հեշտացնում են մասերի գնանշումը և արտադրությունը:
- Օգտագործեք կտրիչների ստանդարտ լայնությունը։ T-աձև և ակոսավոր կտրիչները սովորաբար հասանելի են բազմաթիվ մետրիկ չափսերով, սակայն կամայական ակոսների լայնությունները կարող են պահանջել գնված կամ հատուկ պատրաստված գործիքակազմ։
- Պահպանեք խորությունը ողջամիտ։ Որպես մեկնարկային կետ, հնարավորության դեպքում կտրվածքի խորությունը պահեք կտրիչի լայնության մոտ երկու անգամից պակաս կամ մոտ։ Խորը, նեղ առանձնահատկությունները մեծացնում են շեղումը և կոտրման ռիսկը։
- Ավելացրեք գործիքի ազատ տարածությունը։ Կտրիչի մարմինը, սրունքը և պահիչը տարածքի կարիք ունեն: Շրջապատող ամուր պատերը գործնականում կարող են անհնար դարձնել մեքենայական պրոֆիլի ստեղծումը:
- Համապատասխանեցրեք աղավնու պոչի տարածված անկյունները։ Տարածված են 45 և 60 աստիճանի աղավնապոչ կտրիչները: Հատուկ անկյունները պետք է հիմնավորված լինեն գործառույթով:
- Օգտագործեք ավելի մեծ ներքին շառավղեր։ Ավելի մեծ շառավիղները թույլ են տալիս օգտագործել ավելի ամուր գործիքներ, ավելի լավ մակերեսային մշակում և ավելի կարճ ցիկլի ժամանակ։
- Մի՛ գերազանցեք թույլատրելի բացթողումների առանձնահատկությունները։ Եթե կտրվածքը միայն կանխում է խանգարող գործոնները, խուսափեք ճշգրիտ նշումներից, որոնք չեն ազդում գործառույթի վրա։
- Նկարում նշեք նպատակը։ «Միայն բացվածքի թեթևացում» կամ «O-օղակի ակոս, կնքման մակերեսը կարևոր է» նշումները օգնում են մատակարարին ճիշտ գնանշում կատարել։
Սրանք գնանշումների ուղեցույցներ են, այլ ոչ թե ֆիքսված սահմանաչափեր: Կարևոր մասերի համար մատակարարը պետք է արտադրությունից առաջ վերանայի STEP ֆայլը, կտրիչի հասանելիությունը և գծագիրը:
Ինչպես են կտրվածքները ազդում CNC մեքենայացման արժեքի վրա
Հատվածի կտրումը մեծացնում է արժեքը, երբ այն ավելացնում է հատուկ գործիքակազմ, լրացուցիչ կարգավորումներ, ավելի դանդաղ մեքենայացում կամ դժվար ստուգում: Մասը կարող է դեռևս արտադրելի լինել, բայց գործընթացը դառնում է պակաս անմիջական:
- Հատուկ գործիքակազմ. Սառնաշաքարի կտրիչները, երկար հասանելիությամբ ակոսավոր գործիքները և պատվերով ձևավորման գործիքները կարող են ավելացնել ծախսերը և ավելացնել արտադրության ժամանակը։
- Գործիքի հասանելիություն. Երկար կամ բարակ գործիքներն ավելի հակված են թրթռալու՝ թողնելով ճռռոց, գործիքների հետքեր կամ անհամապատասխան չափսեր։
- Լրացուցիչ կարգավորումներ՝ Եթե մասը պետք է շրջվի կամ վերամոնտաժվի, տեղադրման ժամանակը և հավասարեցման ռիսկը մեծանում են։
- Մեքենայի ընտրություն. Թաքնված երկրաչափության համար կարող է անհրաժեշտ լինել 4-առանցքային, 5-առանցքային, EDM կամ հատուկ ամրացումներ։
- Նյութեր: Անժանգոտվող պողպատը, տիտանը, կարծրացված պողպատը և ջերմակայուն համաձուլվածքները կտրվածքներն ավելի կարծր են դարձնում, քան ալյումինը կամ արույրը։
- Մակերեւույթի ավարտ. Թաքնված բացվածքի ակոսն ավելի հեշտ է, քան փայլեցված կնքման ակոսը կամ կոսմետիկ կտրվածքը։
- տեսչության: Ներքին ակոսները կարող են պահանջել հատուկ չափիչներ, CMM պլանավորում կամ ֆունկցիոնալ փորձարկում:
Եթե բյուջեն կարևոր է, հարցրեք, թե արդյոք երկրաչափության փոքր փոփոխությունը կարող է պահպանել նույն գործառույթը՝ ստանդարտ գործիք օգտագործելիս: Ավելի շատ ծախսերի վերաբերյալ տեղեկությունների համար տե՛ս մեր հոդվածը բարդ CNC մշակման դժվարության և ծախսերի նվազեցման վերաբերյալ :
Ինչպես նվազեցնել գնման ծախսերը
Լավագույն կտրվածքը այն է, որը կատարում է իր գործառույթը կայուն գործիքավորման և հստակ ստուգման միջոցով: Օգտագործեք այս դիզայնի փոփոխությունները, նախքան մասը գնանշման համար թողարկելը.
- Բացեք գործառույթը, եթե շրջապատող պատը չի գործում։
- Բաժանեք մասը երկու մասի, եթե որևէ թաքնված առանձնահատկություն դժվարացնում է մեխանիկական մշակումը։
- Կարգավորեք լայնությունը, շառավիղը կամ անկյունը՝ համապատասխանեցնելով կտրիչի ստանդարտ երկրաչափությանը։
- Մեծացրեք կտրիչի և պահիչի շուրջ մուտքի բացատը։
- Տեղափոխեք տարրը այնպիսի ուղղությամբ, որը կարող է մեքենայով մշակվել սովորական կարգավորումներում։
- Հանգստացրեք ոչ կրիտիկական մակերեսների վրա թույլատրելի շեղումները։
- Արտադրությունից առաջ սահմանեք գործնական ստուգման մեթոդ։
Ճշգրիտ հավաքման համար վերանայեք կտրվածքները CNC մեքենայով մշակման հանդուրժողականությունների հետ միասին : +/-0.10 մմ-ի վրա հեշտ ակոսը կարող է թանկանալ +/-0.02 մմ-ի վրա, հատկապես, երբ այն խորն է, ներքին կամ դժվար է չափել:
Ի՞նչ ուղարկել CNC մեքենայացման կտրման գնանշման համար
Հստակ գնանշման փաթեթը օգնում է ինժեներական թիմին ընտրել ճիշտ գործընթացը՝ գնագոյացումից առաջ: Ուղարկեք և՛ եռաչափ մոդել, և՛ երկչափ գծագիր: Մոդելը ցույց է տալիս երկրաչափությունը, մինչդեռ գծագիրը բացատրում է գործառույթը, հանդուրժողականությունը, նյութը, վերջնական մշակումը և ստուգման կարիքները:
| Մեջբերում | Ինչու է դա կարեւոր |
|---|---|
| STEP ֆայլ | Ցույց է տալիս մուտքը, բախման ռիսկը և մեքենայական մշակման հաջորդականությունը։ |
| Տեխնիկական նկարչություն | Սահմանում է կրիտիկական չափերը, հանդուրժողականությունները, ավարտը, նյութը և նշումները։ |
| Չափսեր կտրվածքի տակ | Լայնությունը, խորությունը, շառավղը, անկյունը, անցքի տրամագիծը և պատի հեռավորությունը ազդում են գործիքավորման վրա։ |
| Ֆունկցիոնալ նպատակ | Հստակեցնում է, թե արդյոք առանձնահատկությունը նախատեսված է մաքրության, կնքման, պահպանման, սահելու, թե՞ արտաքին տեսքի համար։ |
| Նյութ և ավարտ | Ազդեցեք կտրիչի ընտրության, սնուցման, կաշվե իրերի հեռացման, ծածկույթի և ստուգման վրա։ |
| Քանակ | Որոշում է, թե արդյոք ստանդարտ գործիքավորումն է իմաստ ունի, թե՞ հատուկ գործիքավորումը։ |
| Ստուգման պահանջներ | Կանխում է վեճերը այն մասին, թե ինչպես պետք է ստուգվի թաքնված երկրաչափությունը։ |
Եթե չեք վստահ, թե որ չափերը նշել, նկարագրեք, թե ինչպես է գործառույթը գործում հավաքման մեջ: «Ներքին ակոսը պահպանում է O-օղակը. կնքման տրամագիծը կարևոր է» նման նշումը մեքենավարին օգտակար ուղղություն է տալիս: Կարող եք նաև ծանոթանալ մեր ուղեցույցին՝ CNC մեքենայացման գնանշման համար ֆայլեր պատրաստելու վերաբերյալ :
Հնարավո՞ր է կտրվածքները մեքենայով մշակվել 3-առանցքանի CNC մեքենայի վրա։
Այո, շատ կտրվածքներ կարելի է մշակել եռառանցք CNC ֆրեզերի վրա, եթե կտրիչը կարող է մտնել տարրի մեջ և ունի բավարար բացվածք: T-աձև ակոսները, կողային ակոսները և ռելիեֆային կտրվածքները տարածված օրինակներ են: Եթե տարրը խոչընդոտված է շրջակա երկրաչափությամբ, 4-առանցք կամ 5-առանցքային մեքենայացումը կարող է ավելի գործնական լինել:
Մի՞թե կտրվածքները միշտ թանկ են։
Ոչ։ Բաց մուտքով ստանդարտ ռելիեֆային ակոսը կարող է քիչ ծախս ավելացնել։ Կտրվածքները թանկ են դառնում, երբ դրանք խորը, նեղ են, ոչ ստանդարտ, դժվար է ստուգել կամ գտնվում են այնպիսի վայրում, որտեղ կտրիչը չի կարող անվտանգ մոտենալ։ Քանակը նույնպես կարևոր է. հատուկ գործիքավորումը կարող է չհամապատասխանել մեկ նախատիպի, բայց այն կարող է իմաստ ունենալ կրկնակի արտադրության համար։
Վերջնական CNC կտրվածքի նախագծման ստուգաթերթիկ
- Արդյո՞ք կտրվածքը անհրաժեշտ է գործառույթի, հավաքման, կնքման կամ պահպանման համար։
- Հնարավո՞ր է գործառույթը բացել, պարզեցնել կամ տեղափոխել։
- Համապատասխանո՞ւմ է այն ստանդարտ T-աձև, աղավնու պոչով, ակոսավոր կամ սառնաշաքարի կտրիչին։
- Կտրիչի մարմնի և պահիչի համար բավարար տարածք կա՞։
- Արդյո՞ք լայնությունը, խորությունը, շառավիղը և անկյունը հստակ սահմանված են։
- Արդյո՞ք խիստ հանդուրժողականությունները սահմանափակվում են ֆունկցիոնալ մակերեսներով։
- Կարո՞ղ է կտրվածքը ստուգվել սովորական գործիքներով կամ չափիչներով։
- Արդյո՞ք ներառված են նյութական, վերջնական մշակման, քանակական և ստուգման պահանջները:
CNC մեքենայով կտրվածքները կառավարելի են, երբ դրանք նախագծվում են արտադրությունը հաշվի առնելով: Կտրիչի մուտքի, ակոսի լայնության, շառավղի կամ հանդուրժողականության փոքր փոփոխությունը կարող է դժվարին տարրը վերածել կանխատեսելի մեքենայացված մանրամասնության: Եթե ձեր հաջորդ նախագիծը ներառում է կտրվածքներ, ուղարկեք ձեր STEP ֆայլը և տեխնիկական նկարը Easiahome-ի CNC մեքենայացման ծառայությունների թիմին՝ արտադրելիության վերանայման և գործնական գնանշման համար:





