La tolleranza è la variazione consentita rispetto a una dimensione nominale o a un requisito geometrico. Non è la stessa cosa della risoluzione di visualizzazione della macchina e non è un singolo valore che si applica a ogni caratteristica di un pezzo. Un moderno centro di lavoro può muoversi con incrementi molto piccoli, eppure il componente finito è comunque influenzato dalla flessione dell'utensile, dal sistema di fissaggio del pezzo, dalla dilatazione termica, dal movimento del materiale, dall'incertezza del controllo qualità e dal numero di attrezzaggi.
La migliore strategia di tolleranza, quindi, parte dalla funzione. Una sede del cuscinetto , una superficie di tenuta, una configurazione dei fori per i perni di centraggio o un diametro di rotazione possono richiedere un controllo preciso. Una cavità di gioco o un profilo esterno estetico di solito non lo richiedono. Specificare la stessa tolleranza ristretta ovunque aumenta i costi di lavorazione e di ispezione senza necessariamente migliorare l'assemblaggio.
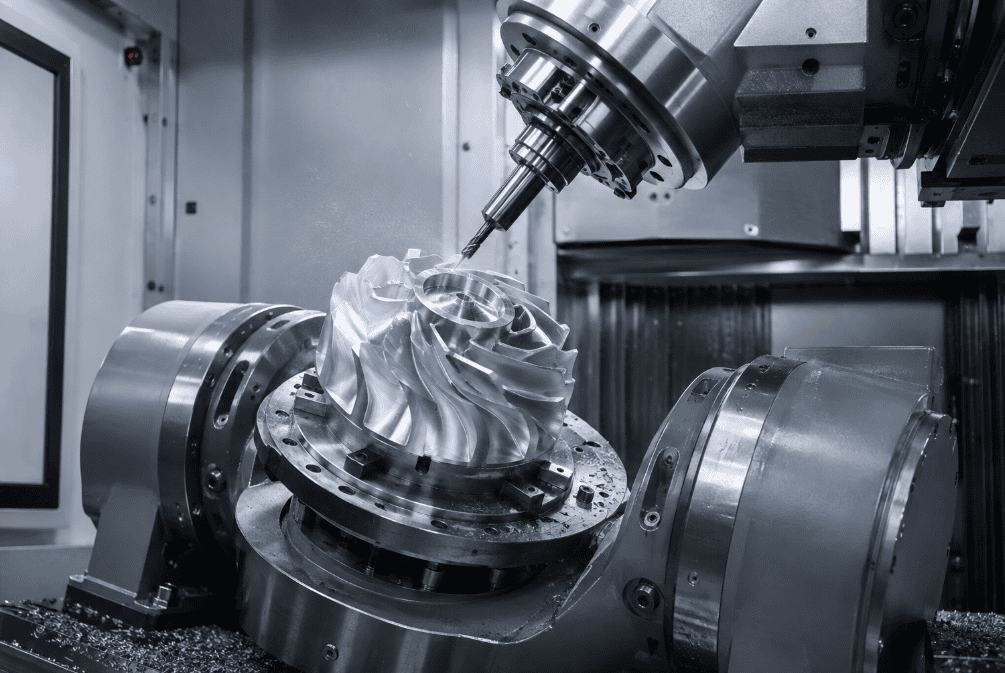
Che cosa controlla una tolleranza CNC?
Una specifica completa di un componente utilizza in genere diversi tipi di controllo:
- Tolleranza dimensionalelimita la lunghezza, la larghezza, il diametro, lo spessore o la distanza tra superfici opposte.
- Tolleranza geometricaControlla la forma, l'orientamento, la posizione, il profilo o l'eccentricità. Esempi includono la planarità, la perpendicolarità, la posizione e l'eccentricità totale.
- Tessitura superficialeDescrive la rugosità microscopica, solitamente con un valore Ra. La rugosità superficiale è importante, ma non sostituisce le tolleranze dimensionali o geometriche.
- Requisiti di bordoDefinisci se i bordi sono netti, smussati, arrotondati o semplicemente sbavati.
Questi controlli risolvono problemi diversi. Un foro può rispettare la tolleranza di diametro ma trovarsi comunque nella posizione sbagliata. Un albero può rispettare le misure di diametro locali ma presentare un'eccentricità inaccettabile. Una superficie di tenuta piana può avere lo spessore corretto pur non essendo perfettamente piana. Dei buoni disegni specificano i requisiti che effettivamente garantiscono la funzionalità.
ISO 2768: cosa copre e cosa è cambiato
La norma ISO 2768-1 stabilisce tolleranze generali per le dimensioni lineari e angolari che non dispongono di tolleranze individuali. Utilizza quattro classi: fine (f), media (m), grossolana (c) e molto grossolana (v). La variazione consentita aumenta con la dimensione nominale, quindi "ISO 2768-m" non significa un valore costante di più o meno su tutto il disegno.
A titolo di riferimento semplificato, le classi fine e media della norma ISO 2768-1 consentono deviazioni minori per le dimensioni corte e deviazioni progressivamente maggiori per le dimensioni lunghe. Ad esempio, i riepiloghi di produzione disponibili pubblicamente mostrano ±0.05 mm per le dimensioni lineari di classe fine da 0.5 a 6 mm, mentre per la classe media la tolleranza è generalmente di ±0.10 mm nello stesso intervallo. Tra 30 e 120 mm, i riepiloghi pubblicati aumentano a circa ±0.15 mm per la classe fine e ±0.30 mm per la classe media. Consultare sempre la norma di riferimento e l'edizione specificata nel contratto prima di rilasciare un disegno di produzione.
Esiste anche un dettaglio sullo stato di avanzamento che molte guide alla lavorazione meccanica omettono. L'ISO elenca la norma ISO 2768-2:1989, precedentemente utilizzata per le tolleranze geometriche generali, come ritirata e identifica la ISO 22081:2021 come sua sostituta. La ISO 1101 definisce il linguaggio dei simboli e le regole di interpretazione per le tolleranze geometriche esplicite. Nell'agosto 2026, l'ISO ha anche mostrato la seconda edizione della ISO 2768 nel processo di pubblicazione, mentre la ISO 2768-1:1989 è rimasta l'edizione pubblicata. Per i settori controllati, indicare la designazione completa della norma e l'edizione nel cartiglio e verificare che il fornitore utilizzi la stessa interpretazione.
Quando utilizzare le tolleranze generali
Le tolleranze generali sono utili per le dimensioni non critiche perché mantengono i disegni leggibili. Una nota nel cartiglio può riguardare lunghezze, diametri, raggi, smussi e angoli comuni, mentre alle caratteristiche critiche vengono assegnati limiti individuali.
Non affidatevi a note generiche per quanto riguarda l'accoppiamento a pressione, la sede del cuscinetto, il diametro della guarnizione, la configurazione dei fori di precisione, il riferimento di posizionamento, lo spessore controllato della parete o una dimensione influenzata dal rivestimento. Queste caratteristiche devono essere tollerate direttamente e collegate a un sistema di riferimento chiaro quando la posizione o l'orientamento sono importanti.
Evitate inoltre di mescolare i sistemi in modo casuale. ISO GPS e ASME Y14.5 sono entrambi sistemi di specifica consolidati, ma le loro impostazioni predefinite e la terminologia non sono intercambiabili in ogni situazione. Indicate quale sistema regola il disegno.
GD&T per la lavorazione CNC
La quotatura e la tolleranza geometrica comunicano come una caratteristica può variare pur mantenendo la funzionalità del pezzo. Un riquadro di controllo delle caratteristiche può controllare rettilineità, planarità, circolarità, cilindricità, profilo, parallelismo, perpendicolarità, angolarità, posizione, eccentricità circolare o eccentricità totale.
Il vantaggio principale è la chiarezza funzionale. Supponiamo che quattro fori di passaggio debbano allinearsi con un assieme di accoppiamento. L'applicazione di dimensioni di coordinate molto strette, con un margine di tolleranza di più o meno, può creare una zona di tolleranza quadrata e scartare pezzi che si assemblerebbero correttamente. Una tolleranza di posizione può definire una zona cilindrica attorno alla posizione reale. Quando i modificatori delle condizioni del materiale sono appropriati, il progetto può anche beneficiare di una tolleranza aggiuntiva man mano che il foro effettivo si allontana dalla condizione di materiale massima.
L'utilizzo di GD&T non è automaticamente sinonimo di risparmio. Consente di risparmiare solo quando il sistema di riferimento dei dati corrisponde alla funzione dell'assemblaggio, la tolleranza è dimensionata in modo realistico e il fornitore può effettuare l'ispezione. Una specifica complessa senza un piano di ispezione crea ritardi nella formulazione dei preventivi e controversie. È preferibile utilizzare il controllo più semplice che definisca completamente la funzione.
Intervalli di tolleranza realistici per la lavorazione CNC
I seguenti intervalli rappresentano stime pratiche per componenti stabili di dimensioni ragionevoli, realizzati con attrezzature adeguate e processi controllati. Non costituiscono garanzie. La capacità effettiva deve essere valutata in base al disegno, alle dimensioni dei componenti, al rapporto d'aspetto, al materiale, alla quantità, alla macchina, agli accessori e al metodo di misurazione.
Caratterizzazione o processo | Intervallo di stima pratico | Condizioni importanti |
Dimensioni generali fresate | ±0.05 a ±0.13 mm | Dimensioni medio-piccole, metallo stabile, caratteristiche accessibili |
Diametri torniti generali | ±0.02 a ±0.05 mm | Pezzo rigido, rapporto lunghezza-diametro moderato |
Fori alesati o forati di precisione | ±0.01 a ±0.025 mm | Diametro adeguato, usura controllata dell'utensile, ispezione in corso di processo |
Caratteristiche selezionate ad alta precisione | ±0.005 a ±0.01 mm | Piccoli elementi stabili; aggiunta di finitura, ispezione e controllo del processo |
Materie plastiche tecniche lavorate | ±0.10 a ±0.25 mm | Fortemente influenzato dal polimero, dall'umidità, dalla temperatura e dalla geometria. |
Parti di grandi dimensioni o a parete sottile | È necessaria la revisione del disegno. | crescita termica, stress residuo, bloccaggio del pezzo e trasferimento del dato dominano |
Le tolleranze inferiori a circa ±0.01 mm non si risolvono semplicemente inserendo un valore inferiore nel software CAM. Il pezzo potrebbe richiedere rettifica, lappatura, alesatura, foratura di precisione, ispezione a temperatura controllata, fasi di processo calibrate o attrezzature personalizzate. Limiti estremamente ristretti su ogni dimensione possono rendere il pezzo antieconomico o impossibile da verificare in modo coerente.
Quali fattori determinano la precisione raggiungibile?
Comportamento dei materiali. L'alluminio si lavora in modo prevedibile, ma può rilasciare tensioni residue dopo un'asportazione di materiale consistente. L'acciaio temprato aumenta le forze di taglio e l'usura degli utensili. L'acciaio inossidabile sottile può deformarsi. Il nylon assorbe umidità, mentre il PTFE e altre plastiche morbide possono deformarsi sotto l'effetto delle forze di taglio e misurazione.
Geometria delle caratteristiche. Tasche profonde, fori lunghi, alberi sottili, fondi sottili e pareti alte riducono la rigidità. Una tolleranza ottenibile su un diametro esterno corto potrebbe non essere realistica su una caratteristica interna profonda.
Accesso agli utensili e tempi di impostazione. Le caratteristiche prodotte in un'unica impostazione mantengono più facilmente la loro relazione rispetto alle caratteristiche trasferite tra dispositivi di fissaggio. Ogni riorientamento introduce errori di trasferimento del riferimento e di serraggio. La lavorazione a cinque assi può ridurre i tempi di impostazione, ma non elimina gli effetti termici, degli utensili o di ispezione.
Temperatura. I metalli si dilatano con la temperatura. Un componente lungo in alluminio, misurato a caldo accanto a una macchina, potrebbe non corrispondere alla stessa misurazione dopo la stabilizzazione in una sala di controllo. Specifiche rigorose dovrebbero definire la temperatura di riferimento e consentire al pezzo di normalizzarsi prima dell'ispezione finale.
Processi secondari. Anodizzazione, placcatura, trattamento termico, passivazione, lucidatura e sabbiatura possono modificare dimensioni o bordi. Specificare se il limite si applica prima o dopo la finitura. Per un foro rivestito o una filettatura, definire i requisiti di mascheratura e di ispezione finale.
Capacità di misurazione. Una tolleranza è incompleta senza un metodo di verifica credibile. I calibri possono essere adeguati per le dimensioni generali; per fori di piccole dimensioni potrebbe essere necessario utilizzare calibri ad aria o alesatori; per controlli complessi di posizione o profilo potrebbe essere necessario un sistema di misura a coordinate (CMM) o un sistema di scansione. L'incertezza di misura deve essere sufficientemente piccola da supportare la decisione di accettazione.
Come le tolleranze ristrette aumentano i costi
Limiti più stringenti spesso richiedono tagli più lenti, più passaggi di finitura, frequenti compensazioni degli utensili, velocità di asportazione del materiale inferiori, pezzi stabilizzati, impostazioni aggiuntive, dispositivi speciali e maggiori controlli. Possono anche ridurre la resa produttiva, poiché una piccola variazione del processo può generare pezzi non conformi.
Il disegno meno costoso non è quello con le tolleranze più ampie possibili. È il disegno che controlla rigorosamente solo le caratteristiche che determinano l'accoppiamento, la tenuta, il movimento, l'allineamento, la durata a fatica o la sicurezza. Utilizza l'analisi dell'accumulo delle tolleranze per distribuire la variazione sull'intero assieme anziché concentrare tutto il carico su un singolo componente.
Lista di controllo per il disegno di tolleranze CNC affidabili
Prima di richiedere un preventivo, si prega di verificare quanto segue:
- Identificare la norma di quotatura di riferimento e la relativa edizione.
- Applicare una tolleranza generale ragionevole alle dimensioni non critiche.
- Tolleranze di accoppiamento critiche, configurazioni dei fori, superfici di tenuta e riferimenti, ciascuno individualmente.
- Creare un sistema di riferimento che rifletta le modalità di assemblaggio o ispezione del componente.
- Evita dimensioni duplicate, concatenate o in conflitto.
- Specificare se le dimensioni si applicano prima o dopo il rivestimento e il trattamento termico.
- Definisci la rugosità superficiale solo laddove essa influisca sulla funzionalità.
- Specificare completamente le filettature, inclusi standard, classe, profondità e requisiti di inserimento.
- Identificare il metodo di ispezione richiesto, il piano di campionamento e il formato del rapporto.
- Prima della produzione, è necessario verificare con l'officina meccanica eventuali tolleranze anomale.
Conclusione
Una tolleranza CNC affidabile è il risultato di un equilibrio tra funzionalità, producibilità e verificabilità. La norma ISO 2768 può semplificare le dimensioni non critiche, mentre la GD&T può comunicare le relazioni funzionali in modo più chiaro rispetto a limiti generici di più o meno. Nessuno dei due sistemi sostituisce il giudizio ingegneristico o la valutazione dei fornitori.
Partite dalla funzione di assemblaggio, selezionate punti di riferimento significativi, separate le dimensioni dalla geometria e dalla texture superficiale e tenete conto del materiale, dell'impostazione, della finitura e della misurazione. Questo approccio produce componenti che si adattano e funzionano correttamente senza dover pagare per una precisione non necessaria al progetto.