クライムミーリングは、現代のCNC加工において最も広く用いられている加工方法の一つです。適切に適用すれば、表面仕上げの向上、工具寿命の延長、切削熱の低減、そしてより高精度な加工部品の製造に役立ちます。多くのCNC加工、特に仕上げ加工やアルミニウム加工においては、クライムミーリングが好まれる方法となっています。
しかし、アップカット加工は、あらゆる機械、材料、切削条件に適しているわけではありません。アップカット加工には、しっかりとしたセットアップ、安定したワーク保持、そしてバックラッシュの適切な制御が必要です。機械や治具が十分に安定していない場合、アップカット加工では工具の引っかかり、振動、ビビリ、寸法誤差などが発生する可能性があります。
このガイドでは、クライムミーリングとは何か、その仕組み、主な利点と限界、そしてCNC加工においていつ使用すべきかを説明します。
クライムミリングとは何ですか?
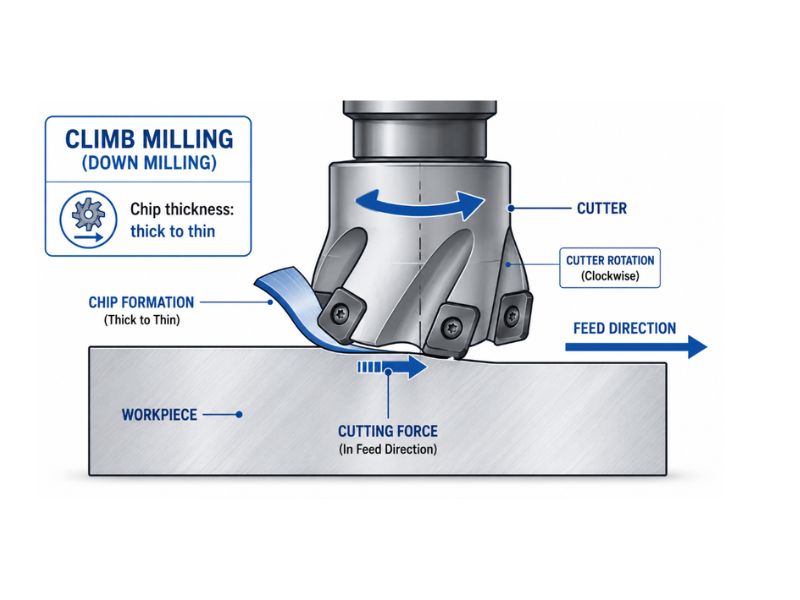
クライムミーリング(ダウンミーリングとも呼ばれる)は、切削工具が工作物の送り方向と同じ方向に回転するミーリング加工法です。この切削方法では、切削工具は工作物に沿って「登り」ながら材料を除去していきます。
クライムミーリングでは、切削刃は最大切削厚さで材料に進入し、切削厚さがほぼゼロの状態で材料から退出します。この厚い切削から薄い切削へと変化する切削形状は、クライムミーリングがより滑らかな表面仕上げを実現し、工具摩耗を低減できる主な理由の一つです。
簡単な定義は次のとおりです。
クライムフライス加工とは、切削工具の回転方向と工作物の送り方向が同じになるように加工するプロセスであり、切削開始時は厚い切りくずが生成され、切削工具が材料から離れるにつれて薄くなる。
この切削動作は、従来のフライス加工とは異なり、従来のフライス加工では、カッターは送り方向とは逆方向に回転し、切りくずは最初は薄く、その後徐々に厚くなります。
クライムミリングの仕組みとは?
クライムフライス加工を理解するには、カッターの回転、送り方向、および切りくずの形成の関係を考察することが重要です。
クライムフライス加工では、カッターはワークピースの送り方向と同じ方向に回転します。切削刃が材料に接触すると、すぐに最大切削厚さで強力な切削が行われます。その後、切削刃が材料内を移動して切削部から出るにつれて、切りくずは薄くなっていきます。
そのプロセスはいくつかの段階に分けて説明できます。
- カッターは送り方向と同じ方向に回転します。
- 切削刃は、最大切削厚さで被削材に進入する。
- 切削中、チップは徐々に薄くなる。
- 熱はチップによって運び去られる。
- 切削屑は、カッターの前面に押し出されるのではなく、カッターの後ろに押し込まれる。
- 切削力は、加工物またはテーブルを切削工具の方へ引き寄せる傾向がある。
切削工具が材料に擦れるのではなく、すぐに切削を開始するため、アップカット加工では摩擦と発熱を低減できます。これにより、工具刃先を保護し、加工部品の表面品質を向上させることができます。
クライムミリングの主な特徴
クライムミリングにはいくつかの特徴があります。
- カッターの回転方向と送り方向は同じです。
- チップは厚いものから薄いものへと形成される。
- 刃先が材料に瞬時に食い込む。
- 切断開始時の摩擦が少ない。
- 切削屑は通常、カッターの後ろに押し込まれる。
- 多くの場合、より優れた表面仕上げが得られます。
- そのためには、剛性の高い機械と安定したワーク保持装置が必要となる。
- 古い手動式機械では、バックラッシュの問題を引き起こす可能性があります。
これらの特徴により、バックラッシュが制御され、切削力に耐えられるだけの十分な剛性を備えた機械構造を持つ現代のCNC加工において、クライムミーリングは特に適している。
クライムミリングのメリット
クライムフライス加工は、CNC加工においていくつかの重要な利点をもたらします。これらの利点こそが、精密部品、仕上げ加工、そして高品質な加工面を実現するために広く用いられている主な理由です。
より良い表面仕上げ
上向き切削の最大の利点の1つは、表面仕上げの向上です。切りくずは最初は厚く、徐々に薄くなるため、切削刃は材料をよりきれいに切断します。摩擦が少なくなり、切りくずの再切削の可能性も低くなります。
多くの用途において、アップカット加工は従来のフライス加工に比べて工具痕が少なく、目立たない仕上がりを実現します。そのため、外観の美しさ、高い表面仕上げ精度、または最終仕上げ加工が求められる部品に適しています。
航空宇宙、自動車、医療機器、ロボット、および一般消費財に使用されるCNC加工部品では、寸法精度と同様に表面品質も重要となる場合があります。適切なセットアップ制御を行うことで、クライムミーリングは両方の利点を実現するのに役立ちます。
より長い工具寿命
クライムミーリングは工具寿命の向上にもつながります。切削工具がワークピース表面を擦るのではなく、切りくずから切削を開始するため、工具進入時の摩擦が少なくなります。摩擦が少ないということは、通常、発熱量が少なく、刃先の摩耗も少なく、より安定した切削プロセスにつながります。
厚い切りくずから薄い切りくずへと変化する形状は、切りくずとともに多くの熱を放出することを可能にする。これにより、切削刃にかかる熱応力を軽減することができる。
アルミニウム、真鍮、プラスチック、その他の非鉄金属を加工する工場にとって、アップカット加工は工具交換頻度を減らし、生産効率を向上させるのに役立ちます。
切断時の熱を下げる
熱は、工具摩耗、表面仕上げ不良、寸法不安定性の主な原因の一つです。アップカット加工は、切削刃が材料に効率的に接触し、切りくずが切削領域から熱を運び去るため、熱を低減するのに役立ちます。
これは、プラスチックや軟金属などの熱に弱い材料を加工する際に特に役立ちます。過度の熱は、プラスチック部品の溶融、アルミニウム切削屑のカッターへの付着、薄い部品の変形などを引き起こす可能性があります。
適切な冷却剤、潤滑剤、またはエアブラストを使用することで、アップクライム加工は切削領域をより清潔で低温に保つことができる。
より優れたチップ排出
上向き切削では、通常、切削屑はカッターの後方へ排出されます。これは、切削屑が切削刃によって再切削されるのを防ぐのに役立ちます。
切りくずの再切削は、加工面を傷つけたり、工具を損傷したり、切削熱を増加させたりする可能性があります。切りくず排出性を向上させることで、アップカット加工はより優れた表面品質とより安定した加工性能を維持するのに役立ちます。
これは、切りくず制御が非常に重要なスロット加工、ポケット加工、輪郭フライス加工、および高速CNC加工において特に有用です。
加工硬化の軽減
クライムフライス加工では、切削刃が表面を擦るのではなく、すぐに切削を開始するため、特定の材料の加工硬化を軽減できます。これは、ステンレス鋼、ニッケル合金、その他摩擦や熱によって硬化する可能性のある金属などの材料を加工する際に重要です。
加工硬化が発生すると、次の切削工程が困難になり、工具摩耗が増加し、表面品質が低下する可能性があります。適切な条件下では、制御されたアップクライム加工戦略を用いることで、このリスクを軽減できます。
フィニッシュパスに最適
上向きフライス加工は、より滑らかな表面とより均一な寸法が得られるため、仕上げ加工によく用いられます。軽い上向きフライス加工による仕上げ工程は、荒加工で残った小さな工具痕を除去し、部品の最終的な外観を向上させることができます。
精密なCNC部品の場合、より高い精度と表面品質を実現するために、最終的な輪郭加工や形状加工工程でアップカット加工がよく用いられます。
クライムミリングの欠点と限界
傾斜切削には多くの利点がある一方で、いくつかのリスクも伴います。特に古い機械や不安定な設備では、必ずしも最も安全で最適な選択肢とは言えません。
反発リスク
バックラッシュは、アップカットフライス加工において最も重要な懸念事項の一つです。切削工具は加工物や機械テーブルを切削方向に引き込む傾向があるため、機械の送り機構にわずかな緩みがあるだけでも、突然の動きを引き起こす可能性があります。
古い手動フライス盤では、これは危険な場合があります。カッターが加工物を掴んでテーブルを前方に引っ張り、制御不能な切削が発生する可能性があるからです。これにより、工具が損傷したり、加工物が台無しになったり、さらには安全上のリスクが生じることもあります。
最新のCNC工作機械は通常、バックラッシュ補正機能と剛性の高い駆動システムを備えているため、アップカット加工はより安全で予測可能なものとなっている。
ツールをつかむ
切削刃が最大切削厚さで材料に進入するため、アップカットフライス加工は従来のフライス加工よりも切削力が強く感じられる場合があります。切削深さが深すぎたり、工具が鈍っていたり、治具が弱かったりすると、切削刃がワークピースを掴んでしまう可能性があります。
工具の引っかかりは、ビビリ振動、表面仕上げの不良、工具の破損、寸法誤差などを引き起こす可能性があります。これを避けるためには、適切な送り速度と切削速度、切れ味の良い工具、そしてしっかりとしたワーク保持具を使用する必要があります。
より高い機械剛性要件
クライムフライス加工には、剛性の高い機械、安定したスピンドル、確実な固定具、そして制御された工具経路が必要です。機械構造が脆弱であったり、加工物がしっかりと固定されていない場合、切削力によって部品が動いたり振動したりする可能性があります。
これは、薄肉部品、長尺ワークピース、小径工具、深切削加工において特に重要です。これらの場合、わずかなたわみでも最終寸法に影響を与える可能性があります。
粗い表面や鱗状の表面には適していません
上向き切削加工は、表面が粗い、または硬い材料には必ずしも最適な選択肢ではありません。例えば、熱間圧延鋼、鋳物、鍛造品、酸化表面、スケールが付着した材料などが挙げられます。
切削刃が最大切削厚さで進入するため、硬い表面層に激しく衝突する可能性があります。これにより、切削刃が欠けたり、工具寿命が短くなったりすることがあります。このような場合、最初の荒削り工程では従来型のフライス加工の方が安全であり、仕上げ工程では後からアップカットフライス加工を用いることができます。
振動やチャタリングの可能性あり
セットアップが不安定な場合、アップカット加工ではビビリ振動が発生する可能性があります。ビビリ振動は加工面に目に見える痕跡を残したり、工具寿命を縮めたり、加工精度を低下させたりする可能性があります。
一般的な原因としては、治具の強度不足、過剰な半径方向の食い込み、工具の突き出し量の多さ、工具の状態不良、または不適切な切削条件などが挙げられます。切削深さを浅くする、ワークの保持方法を改善する、より切れ味の良い工具を使用するなどの対策が有効な場合があります。
クライムミリングはどのような場合に使用すべきですか?
加工条件が安定しており、きれいな仕上がり、効率的な切削、そして工具寿命の延長を目指す場合、クライムミーリングは良い選択肢となります。
次のような場合は、クライムミリングの使用を検討すべきです。
- あなたは最新のCNCマシンを使用しています。
- この機械はバックラッシュが最小限に抑えられています。
- 加工対象物はしっかりと固定されている。
- この構造は堅牢で安定している。
- 表面は滑らかに仕上げる必要があります。
- あなたはフィニッシュパスを実行しています。
- あなたはアルミニウム、真鍮、銅、またはプラスチックを加工しています。
- チップの排出性能を向上させたいのですね。
- 工具の摩耗を減らしたい。
- あなたは精密なCNC部品を加工しています。
多くのCNC加工工場では、仕上げ加工や非鉄金属の加工において、アップカット加工が標準的な選択肢となっている。
クライムミリングを避けるべきなのはどのような場合ですか?
機械、材料、または設定が切削力に適切に対応できない場合は、アップカット加工は慎重に行うか、避けるべきである。
次のような場合は、クライムミリングを避けるか、制限する必要があります。
- この機械は古い手動式フライス盤で、バックラッシュが目立つ。
- ワークの保持が緩んでいるか、不安定です。
- その材料は、硬い鱗状の表面、あるいは粗い鋳造表面を有している。
- 切り口は深く、途切れ途切れだ。
- その部品は薄い、柔軟性がある、または支持が不十分である。
- 工具が加工物に引き込まれる傾向がある。
- この機械は剛性に欠ける。
- この構成では、チャタリングや振動が発生します。
このような状況では、特に荒削りや硬い外層の除去においては、従来型のフライス加工の方が安全な場合がある。
クライムミリング用途
クライムミーリングは、表面品質、精度、工具性能を向上させることができるため、多くのCNC加工業界で利用されています。
CNCアルミニウム加工
アルミニウムは、アップカット加工において最も一般的な材料の一つです。適切な工具とクーラントを使用することで、この加工法は表面仕上げの滑らかさを向上させ、切りくずの排出性を高め、構成刃先の発生を抑制する効果があります。
精密CNC部品
クライムフライス加工は、厳しい公差と滑らかな表面が求められる精密部品の加工によく用いられます。これには、ブラケット、ハウジング、コネクタ、取付プレート、特注機械部品などが含まれます。
金型加工
金型加工においては、表面品質が非常に重要です。アップカットフライス加工は、キャビティ、輪郭、プロファイル、および滑らかな表面仕上げが求められる3D表面の仕上げ加工に有効です。
航空宇宙コンポーネント
航空宇宙部品には、高い精度、信頼性の高い表面品質、そして均一な材料除去が求められることが多い。クライムフライス加工は、アルミニウム製の航空宇宙部品やその他の精密部品のCNC加工において一般的に用いられている。
自動車部品
アルミニウム製ハウジング、ブラケット、エンジン部品、構造部品などの自動車部品は、表面品質と再現性が重要な場合に、アップカット加工の恩恵を受けることができる。
プラスチック部品および非鉄金属部品
クライムフライス加工は、プラスチック、真鍮、銅、その他の非鉄金属にも適しています。ただし、特に軟化または溶融する可能性のあるプラスチック材料を加工する場合は、熱制御が重要です。
さまざまな材料に対するクライムミリング
材料によって、アップカット加工に対する反応は異なります。以下の表は一般的な目安を示しています。
材料 | クライムミリングは適していますか? | Notes |
アルミ | はい | 表面仕上げと切りくず排出に最適 |
真鍮 | はい | きれいな切断面と優れたエッジ品質を実現します |
銅 | はい | 鋭利な工具と適切な送りでうまく機能します |
プラスチック | はい | 仕上がりは良いが、熱管理が必要だ |
ステンレス鋼 | 依存 | 仕上げには良いが、セットアップはしっかりしていなければならない |
チタン | 依存 | 安定した機械と正しいパラメータが必要です |
鋳鉄 | 時々 | 粗い鋳造肌には適していません |
熱間圧延鋼 | 慎重に使用してください | まずスケールを除去するか、または控えめな粗削りを行ってください。 |
この表はあくまで出発点として使用してください。最終的な決定は、工具の形状、機械の状態、切削条件、および部品設計によっても左右されます。
クライムミリングと従来のミリング
この記事ではクライムミリングに焦点を当てていますが、クライムミリングと従来型のミリングの基本的な違いを理解しておくことは有益です。
因子 | クライムミリング | 従来のフライス加工 |
送り方向 | カッターの回転と同じ | カッターの回転方向とは逆 |
切りくずの形成 | 厚いものから薄いものへ | 薄いものから厚いものまで |
表面仕上げ | 通常は良い | 通常はより荒っぽい |
工具寿命 | 通常はもっと長い | 通常は短い |
反発リスク | より高い | 低くなる |
ベストセラー | CNC加工と安定したセットアップ | 手動フライス加工または粗面 |
一般的に、最新のCNC加工や仕上げ加工にはアップカットフライス加工が好まれる一方、旧式の機械や粗い材料表面の場合は、従来型のフライス加工の方が安全な場合がある。
クライムミリングは仕上げ加工と荒加工のどちらに適していますか?
一般的に、上向き切削は表面仕上げに適しています。なぜなら、表面がより滑らかになり、摩擦が軽減され、切りくずの排出性が向上するからです。最終段階で上向き切削を行うことで、表面品質が向上し、より厳密な寸法精度を実現できます。
荒加工においては、剛性の高いCNC工作機械であれば、アップカット加工も効果的です。しかし、材料表面が粗い場合、スケールが付着している場合、または不安定な場合は、最初のパスでは従来のフライス加工の方が安全な場合があります。一般的な戦略としては、まず保守的な荒加工方法を用い、最終仕上げ加工にアップカット加工を用いるという方法があります。
結論
クライムミーリングは、表面仕上げの向上、工具寿命の延長、発熱量の低減、および切りくず排出の改善に役立つ効果的なCNC加工手法です。特に仕上げ加工、アルミニウム加工、および精密CNC部品の加工に有効です。
現代のCNC加工において、表面品質、精度、効率が重要な場合、アップカット加工が好まれることが多い。
CNC加工部品に最適なフライス加工戦略の選択でお困りですか?図面をアップロードいただくか、弊社のエンジニアリングチームまでお問い合わせください。無料で製造可能性レビューを実施いたします。