Er bestaat een oud gezegde in de metaalbewerking: "Met het verkeerde gereedschap wordt een lastige klus onmogelijk, en met het juiste gereedschap lijkt een lastige klus een fluitje van een cent." In de context van CNC-bewerking , waar precisie in microns wordt gemeten, is de keuze van de boor een cruciale stap in het "gereedschapspad"-proces.
Wanneer we het hebben over de verschillende soorten boren, hebben we het niet alleen over verschillende maten. We hebben het over gespecialiseerde geometrieën die zijn ontworpen om specifieke krachten, temperaturen en materiaaldichtheden aan te kunnen. Een schoon gat is vrij van bramen, perfect cilindrisch en behoudt de structurele integriteit van het omringende materiaal. De juiste boor kiezen zorgt ervoor dat uw project op schema blijft, binnen budget en binnen de toleranties.
Anatomie van een boor
Voordat we dieper ingaan op de specifieke categorieën, moeten we eerst de terminologie van het gereedschap begrijpen. Een boor is een complex stukje techniek, en elke kromming heeft een doel.
1. De Schacht
De schacht is het "handvat" van de boor. Het is het deel dat in de boorkop van de boormachine of de gereedschapshouder van een CNC-machine wordt gestoken. De schacht moet perfect uitgelijnd zijn om slingering (wiebelen) te voorkomen, wat kan leiden tot te grote gaten of breuk van het gereedschap.
2. De fluiten
De groeven zijn de spiraalvormige inkepingen die om het lichaam van het bit heen lopen. Ze vervullen twee essentiële functies:
Spanenafvoer: Tijdens het boren produceert de boor afvalmateriaal (spanen). De groeven fungeren als een schroefbandtransporteur om deze spanen uit het boorgat te trekken.
Koelvloeistofaanvoer: Bij hogesnelheidsbewerking zorgen de snijkanten ervoor dat de snijvloeistof de punt bereikt, waardoor wrijving en warmte worden verminderd.
3. Het land en de marge
Het vlak van de boor is het gedeelte tussen de groeven. De "rand" is de smalle, verhoogde rand van het vlak die de volledige diameter van de boor beslaat. Deze rand dient als geleiding voor de boor in het gat, waardoor deze recht blijft en wrijving wordt verminderd doordat slechts een klein deel van de boor de wanden van het gat raakt.
4. De punthoek
De puntshoek is de hoek die wordt gevormd aan het uiterste puntje van de boor. Dit is het eerste deel van het gereedschap dat contact maakt met het werkstuk. De scherpte en de grootte van deze hoek bepalen hoe het gereedschap zich in het materiaal vastbijt en hoeveel druk er nodig is om het gat te beginnen.
Belangrijkste soorten boorbits
Laten we nu de echte krachtpatsers bekijken. We categoriseren boorpunten op twee manieren: op basis van hun coating (die hitte en wrijving weerstaat) en op basis van hun toepassing (de specifieke materialen die ze moeten kunnen bewerken).
Soorten coatings voor boorbits
Bij massaproductie is het basismetaal van de boor vaak niet voldoende. We brengen speciale coatings aan om de "smering" (gladheid) en de oppervlaktehardheid te verhogen.
Titaannitride (TiN)
De meest voorkomende "prestatieverhogende" coating, gemakkelijk te herkennen aan de heldere goudkleur. TiN is een hard keramisch materiaal dat de oppervlaktehardheid van de boor verhoogt en een hoge hittebestendigheid biedt. Het is een uitstekende "alleskunner" voor het verlengen van de levensduur van gereedschap.
Titaancarbonitride (TiCN)
Deze coating heeft een blauwgrijze of rozeachtige kleur. Hij is harder en slijtvaster dan TiN. Hij is bijzonder effectief in CNC-omgevingen waar met schurende materialen wordt gewerkt of waar hogere voedingssnelheden nodig zijn.
Titanium aluminiumnitride
Meestal donkerpaars of antracietkleurig. Dit is een coating van topkwaliteit. Interessant is dat TiAlN juist effectiever wordt naarmate het heter wordt, doordat het een beschermende aluminiumoxidelaag vormt. Dit maakt het de ideale keuze voor hogesnelheidsbewerking van hard staal.
Zwarte oxide
Het is geen "coating" in de traditionele zin, maar een oppervlaktebehandeling. Het vermindert wrijving en voorkomt "vreten" (waarbij het te boren materiaal aan de boor blijft kleven). Het is goedkoop en uitstekend geschikt voor algemene ijzer- en staalbewerking.
Diamantboren
Deze slijpstenen zijn bedekt met diamantpoeder. Omdat diamant het hardste bekende materiaal is, worden ze gebruikt voor de meest "moeilijke" niet-metalen materialen, zoals glas, keramiek en steen.
Soorten boren voor verschillende werkstukken
Niet alle gaten zijn gelijk. Afhankelijk van of je met metaal, hout of een combinatie van materialen werkt, heb je een specifieke geometrie nodig.
Boorbits voor universele werkstukken
Dit zijn de veelzijdige soldaten die je in bijna elke werkplaats aantreft.
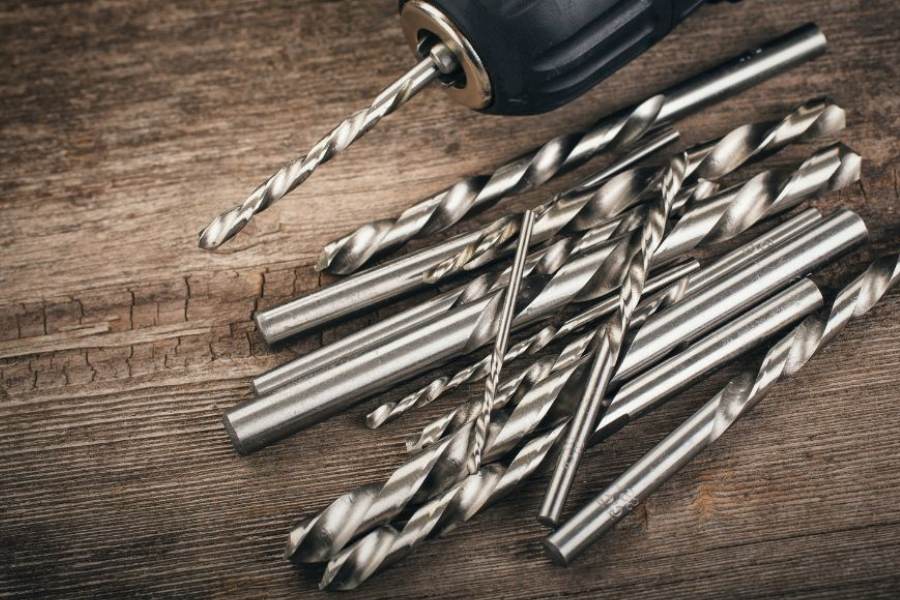
Twist boor
Het meest voorkomende boortje dat er bestaat. Het heeft een spiraalvorm en wordt gebruikt voor alles, van huisreparaties tot industriële productie. Hoewel het "universeel" is, wordt de prestatie ervan sterk bepaald door het materiaal (HSS, kobalt, enz.).
Stap boor
Ze worden vaak "kerstboomboren" genoemd vanwege hun conische vorm. Met dit gereedschap kunt u gaten van verschillende groottes boren. Ze zijn vooral populair bij het bewerken van plaatmetaal.
Soorten boren voor verschillende werkstukken
Niet alle gaten zijn gelijk. Afhankelijk van of je met metaal, hout of een combinatie van materialen werkt, heb je een specifieke geometrie nodig.
Boorbits voor universele werkstukken
Dit zijn de veelzijdige soldaten die je in bijna elke werkplaats aantreft.
Twist boor
Het meest voorkomende boortje dat er bestaat. Het heeft een spiraalvorm en wordt gebruikt voor alles, van huisreparaties tot industriële productie. Hoewel het "universeel" is, wordt de prestatie ervan sterk bepaald door het materiaal (HSS, kobalt, enz.).
Stap boor
Ze worden vaak "kerstboomboren" genoemd vanwege hun kegelvorm. Met dit gereedschap kun je gaten van verschillende groottes boren. Ze zijn vooral populair bij plaatbewerking.
Unibits
Een merkvariant van de trapboor, speciaal ontworpen voor dunne materialen waar een standaard spiraalboor het metaal zou kunnen vastgrijpen of scheuren.
Gatenzaagboor
Als je een groot gat nodig hebt (bijvoorbeeld voor een deurslot), wil je niet al dat materiaal tot stof verpulveren. Een gatenzaag werkt als een holle cilinder met tanden en zaagt alleen langs de omtrek.
Boorbits voor metalen werkstukken
Metaalbewerking vereist boren die bestand zijn tegen een hoog koppel en extreme hitte.
Center- en puntboor
Dit zijn korte, stijve boortjes die gebruikt worden om een "kuiltje" in een werkstuk te maken. Dit zorgt ervoor dat de daaropvolgende, langere boor niet "wegloopt" of uit het midden raakt. Precisie begint hier.
Core boor
In tegenstelling tot een standaard boor die vanuit het midden naar buiten boort, is een kernboor hol. Deze wordt gebruikt om bestaande gaten te vergroten of om door dikke metalen platen te boren, waarbij de kern behouden blijft.
Uitwerperboor
Gebruikt bij diepgatboringen (zoals voor kanonlopen of hydraulische cilinders). Het beschikt over een gespecialiseerd systeem waarbij koelvloeistof door een mantel wordt gepompt en spanen via het midden van het gereedschap naar buiten worden geperst.
Rechte gecanneleerde boor
In plaats van een spiraalvorm lopen de groeven recht omhoog in de boor. Deze worden gebruikt voor zeer gespecialiseerde toepassingen in zachte metalen zoals messing of koper om te voorkomen dat de boor zichzelf te snel in het materiaal trekt.
Boorbits voor houtwerkstukken
Hout is vezelig en splintert gemakkelijk. Houtboren zijn ontworpen om die vezels netjes door te snijden.
Brad Point-boor
Deze boren hebben een scherpe punt in het midden (de "spijker") en twee verhoogde "uitsteeksels" aan de randen. De punt houdt de boor gecentreerd, en de uitsteeksels snijden de houtvezels door voordat de hoofdsnijkant het hout bereikt, wat resulteert in een perfect schoon, splintervrij gat.
Center boor
Wordt gebruikt in houtdraaibanken om een nauwkeurig startpunt te creëren voor het draaien van een stuk hout.
Houtspadeboor
Ook wel bekend als "paddle bits". Ze zijn plat met een centreerpunt. Ze zijn ontworpen voor het snel en grof boren van grote gaten in hout, waarbij snelheid belangrijker is dan een afwerking van meubelkwaliteit.
Schachten en hoeken
Het "werkende uiteinde" van de boor is belangrijk, maar de manier waarop het op de machine is aangesloten en hoe het het materiaal raakt, bepaalt de efficiëntie van de snede.
Schachttypen
- Rechte schacht: De meest voorkomende. Het is een gladde cilinder die vastgehouden wordt door een drieklauwspantang.
- Zeskantschacht: Beschikt over een zeshoekige basis. Deze zijn ontworpen voor snelwisselspankoppen en voorkomen dat de boor wegglijdt bij een hoog koppel.
- SDS (Slotted Drive System): Te vinden in zware klopboormachines. De schacht heeft groeven waardoor de boor heen en weer kan schuiven, waardoor de "klop"-werking direct op het materiaal wordt overgebracht zonder dat de boor uit de boorkop glijdt.
Punthoeken
De hoek van de punt beïnvloedt de manier waarop de belasting wordt verdeeld.
118° Standaardpunt: De klassieke hoek voor algemeen gebruik. Deze is steil genoeg om gemakkelijk te centreren in zachtere materialen, maar stomp genoeg om duurzaam te blijven.
135° Split Point: Dit is een plattere punt. Het is lastiger om ermee te beginnen zonder voorboorgat, maar als het eenmaal grip heeft, verwijdert het materiaal sneller en is het veel beter bestand tegen weglopen bij harde metalen zoals roestvrij staal.
Hoe kies je de juiste boor?
Het kiezen van een freesbit mag geen gokwerk zijn. Volg dit stappenplan van 4 stappen, dat ook door professionele machinisten wordt gebruikt.
Stap 1: Bepaal het materiaal van uw werkstuk.
Boort u in 6061 aluminium, 304 roestvrij staal of hardhout?
Zachte metalen: HSS met een TiN-coating.
Hardmetalen: met kobalt of TiAlN gecoat carbide.
Hout: Brad Point- of Spade-boren.
Stap 2: Bepaal de diepte en diameter van het gat.
Als het gat dieper is dan 3 keer de diameter van de boor, heb je te maken met een "diep gat". Je hebt dan boren met parabolische groeven nodig, of je moet "pendelend boren" (de boor regelmatig terugtrekken om spanen te verwijderen).
Stap 3: Pas de schacht aan de klauwplaat aan.
Zorg ervoor dat uw machine de boor daadwerkelijk kan vasthouden. Bij toepassingen met een hoog koppel is het altijd beter om zeskant- of SDS-schachten te gebruiken in plaats van rechte schachten om te voorkomen dat het gereedschap gaat draaien of slippen.
Stap 4: Overweeg de kwaliteit van de afwerking.
Moet dit gat een perspassing hebben voor een lager, of is het gewoon een gat waar een bout doorheen gaat? Voor zeer nauwkeurige afwerkingen kunt u eerst een iets kleiner gat boren en vervolgens een ruimer gebruiken om de uiteindelijke afmeting te bereiken.
Conclusie
Inzicht in de verschillende soorten boren is de eerste stap naar professionele resultaten. Of u nu een TiN-gecoate spiraalboor kiest voor een klus thuis of een gespecialiseerde uitwerpboor voor een industriële toepassing, de geometrie en het materiaal zijn van belang.
Soms is een project echter te complex voor een handboor of een standaard werkplaatsopstelling. Wanneer u grote aantallen, uiterst nauwkeurige gaten in complexe geometrieën nodig hebt, hebt u professionele CNC-bewerking nodig.
Bij Easiahome zijn we gespecialiseerd in het wegnemen van onzekerheden in de productie. Van het selecteren van de perfecte gereedschapsgeometrie tot het uitvoeren van complexe bewerkingspaden op ultramoderne CNC-machines, wij zorgen ervoor dat uw componenten met uiterste precisie worden geleverd.
Veel gestelde vragen (FAQ)
V: Kan ik een houtboor gebruiken op metaal?
A: Technisch gezien zou je het kunnen proberen, maar je moet het niet doen. Houtboren (zoals Brad Points) zijn gemaakt van zachter staal en hebben een vorm die ervoor zorgt dat ze vastlopen en breken zodra ze metaal raken. Kies altijd het juiste gereedschap voor het materiaal.
V: Wat is de beste boor voor roestvrij staal?
A: Kobalt (M35 of M42) is de gouden standaard voor roestvrij staal. Omdat roestvrij staal "koud wordt" (sterker wordt naarmate het heter wordt), heb je een boor nodig die de hitte kan weerstaan zonder bot te worden.
V: Hoe weet ik wanneer mijn boor bot is?
A: Let op drie signalen: 1. Je moet aanzienlijk harder duwen om de frees te laten snijden. 2. De frees begint een hoog piepend geluid te maken. 3. De spanen veranderen van lange, gekrulde 'linten' in fijn, verbrand stof.