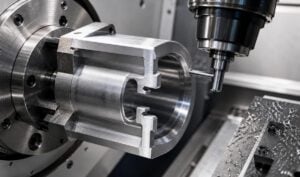
การตัดแต่งชิ้นงานด้วยเครื่อง CNC ในส่วนที่เป็นร่องลึกนั้นเป็นรายละเอียดการออกแบบเล็กๆ ที่อาจส่งผลกระทบอย่างมากต่อราคา ระยะเวลาในการผลิต และความสามารถในการผลิต ดอกกัดทั่วไปสามารถตัดช่อง ร่อง รู และรูปทรงต่างๆ ได้จากทิศทางการเข้าถึงที่ชัดเจน แต่ร่องลึกนั้นแตกต่างออกไป เพราะส่วนหนึ่งของชิ้นงานถูกซ่อนอยู่หลังผนัง ไหล่ ขอบ หรือส่วนที่ยื่นออกมา ดอกกัดจะต้องเข้าถึงด้านหลังสิ่งกีดขวางนั้นโดยที่ตัวดอกกัดหรือตัวจับยึดไม่ชนกับชิ้นงาน
ร่องเว้าไม่ได้แย่เสมอไป มักจำเป็นสำหรับร่องโอริง แหวนล็อก ร่องคลายเกลียว การประกอบแบบสแนปฟิต ร่องหางนก ร่องตัวที รายละเอียดการซีล และระยะห่างในการประกอบ ปัญหาเริ่มขึ้นเมื่อออกแบบชิ้นส่วนโดยไม่คำนึงถึงเครื่องมือที่มีอยู่ การเข้าถึงเครื่องมือ ความคลาดเคลื่อน หรือการตรวจสอบ ในกรณีนั้น รายละเอียด CAD ที่ดูเรียบง่ายอาจต้องใช้เครื่องมือตัดพิเศษ การตั้งค่าเพิ่มเติม การตัดเฉือน 5 แกน การตัดเฉือนด้วยไฟฟ้า (EDM) หรือการตรวจสอบการออกแบบก่อนที่จะสามารถเสนอราคาได้อย่างถูกต้อง
คู่มือนี้อธิบายถึงประเภทหลักของการตัดแต่งชิ้นงานด้วยเครื่อง CNC เครื่องมือที่ใช้ในการตัดแต่ง ขนาดมาตรฐานที่ใช้งานได้จริง ปัจจัยที่ส่งผลต่อต้นทุน และข้อมูลใบเสนอราคาที่ซัพพลายเออร์ของคุณต้องการ
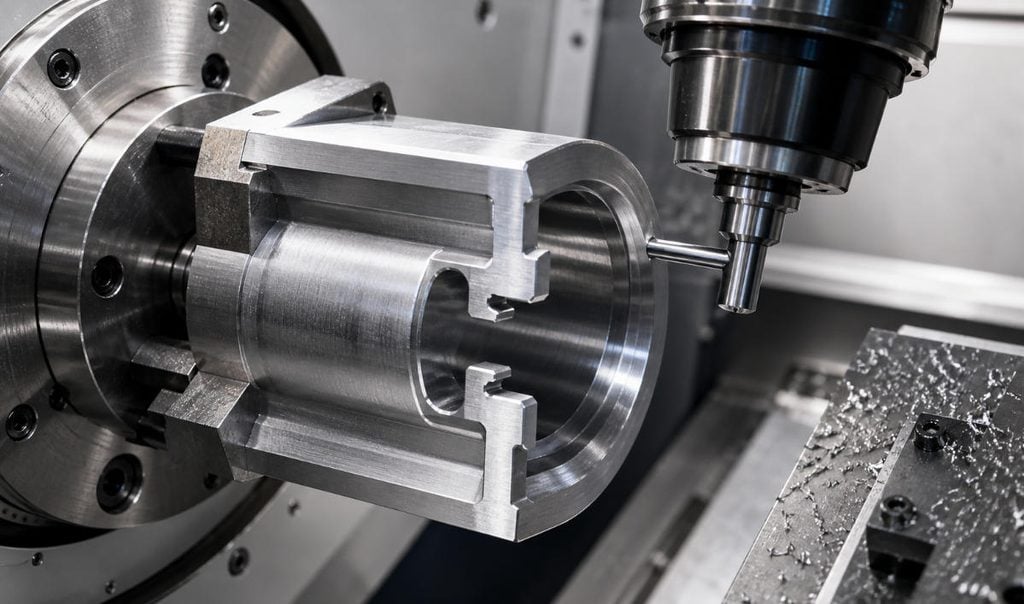
การเซาะร่อง (Undercut) ในการตัดเฉือนด้วยเครื่อง CNC คืออะไร?
ร่องเว้า (Undercut) คือส่วนที่เว้าเข้าไปซึ่งไม่สามารถเข้าถึงได้ด้วยเส้นทางการเคลื่อนที่ของเครื่องมือแบบตรงมาตรฐาน ในงานกัดขึ้นรูป ข้อจำกัดมักอยู่ที่การเข้าถึงของเครื่องมือ คมตัดอาจต้องกัดด้านข้างหรือด้านหลังของชิ้นงานในขณะที่ก้านเครื่องมือผ่านช่องเปิดที่แคบ ในงานกลึง ร่องเว้ามักปรากฏเป็นร่องคลายตัวใกล้กับไหล่ เกลียว บริเวณซีล หรือส่วนประกอบยึดต่างๆ
ตัวอย่างทั่วไป ได้แก่ ร่องภายในรูเจาะ ร่องรูปตัว T ใต้พื้นผิว โปรไฟล์รูปหางนก รัศมีกลับด้าน หรือร่องเว้าด้านหลังไหล่เกลียว สำหรับการเสนอราคา คำถามที่สำคัญที่สุดไม่ใช่แค่ว่ารูปทรงเรขาคณิตนั้นสามารถกลึงได้หรือไม่ แต่ยังต้องดูว่าสามารถกลึงได้อย่างน่าเชื่อถือ ตรวจสอบได้อย่างชัดเจน และทำซ้ำได้ในปริมาณที่ต้องการหรือไม่
เหตุใดการตัดราคาจึงมีความสำคัญต่อการออกแบบเพื่อการจัดการ (DFM) และการเสนอราคา
ร่องเว้าอาจดูเล็กน้อยในแบบ CAD แต่สามารถเปลี่ยนแปลงกระบวนการผลิตได้ ร่องเปิดตื้นๆ อาจทำได้ง่ายหากใช้หัวตัดมาตรฐาน แต่ร่องที่คล้ายกันซึ่งอยู่ลึกเข้าไปในช่องอาจต้องใช้เครื่องมือที่มีระยะการทำงานยาว การป้อนชิ้นงานช้าๆ อุปกรณ์จับยึดพิเศษ หรือกระบวนการที่แตกต่างออกไป นั่นเป็นเหตุผลว่าทำไมควรตรวจสอบร่องเว้าในระหว่างขั้นตอนการออกแบบเพื่อการผลิตด้วยเครื่อง CNC (DFM)ไม่ใช่หลังจากที่ส่งแบบแล้ว
ก่อนขอใบเสนอราคา ให้ตัดสินใจก่อนว่าส่วนที่เว้าเข้าไปนั้นมีประโยชน์ใช้สอยหรือเป็นเพียงรายละเอียดการตกแต่งที่เหลืออยู่ ส่วนที่เว้าเข้าไปซึ่งมีประโยชน์ใช้สอยควรได้รับการบันทึกไว้ ส่วนที่เว้าเข้าไปซึ่งไม่มีประโยชน์ใช้สอยมักจะต้องเอาออก เปิดออก หรือทำให้เรียบง่ายขึ้น
ประเภททั่วไปของการตัดเฉือนด้วยเครื่อง CNC
| ประเภทอันเดอร์คัต | การใช้งานทั่วไป | หมายเหตุเกี่ยวกับการตัดเฉือน |
|---|---|---|
| ร่องตัวที | ช่องยึด, คุณสมบัติการหนีบ, น็อตเลื่อน | โดยปกติจะใช้เครื่องตัดร่องรูปตัว T ในการตัด หลังจากเปิดร่องทางเข้าแบบตรงแล้ว |
| ร่องเดือยหางนก | รางเลื่อน, รางกำหนดตำแหน่ง, พื้นผิวล็อค | จะได้ผลดีที่สุดเมื่อมุมตรงกับมุมของเครื่องตัดเดือยหางนกมาตรฐาน ซึ่งมักจะเป็น 45 หรือ 60 องศา |
| ร่องภายใน | โอริง, แหวนล็อก, ซีล, แหวนสแนป | อาจใช้ดอกกัดเซาะร่องหรือเครื่องมือกลึงเซาะร่องภายในในการขึ้นรูป |
| ทรงผมอันเดอร์คัตแบบลูกอม | รัศมีกลับด้าน, ลวดลายนูนผสมผสาน, พื้นผิวสามมิติที่ซับซ้อน | เหมาะสำหรับรูปทรงโค้ง แต่ไวต่อการโก่งตัวและความเสี่ยงจากการชน |
| บรรเทาปัญหาการตัดราคา | ระยะห่างของเกลียว, ระยะห่างของไหล่, ระยะห่างในการประกอบ | โดยทั่วไปแล้วจะประหยัดกว่า หากวัตถุประสงค์และระดับความคลาดเคลื่อนมีความชัดเจน |
| คุณสมบัติด้านหลังที่ซ่อนอยู่ | ตะขอ คลิป ช่องเก็บของน้ำหนักเบา ช่องลับ | อาจต้องใช้การพลิกชิ้นส่วน การเข้าถึงในมุมต่างๆ การกลึงแบบ 4 แกน หรือ 5 แกน |
โดยทั่วไปแล้ว ร่องรูปตัว T และร่องหางนกจะคาดเดาผลลัพธ์ได้ง่ายกว่า เนื่องจากมีชุดใบมีดมาตรฐานให้เลือกใช้ ส่วนร่องซ่อนและรัศมีกลับด้านนั้นคาดเดาผลลัพธ์ได้ยากกว่า เพราะเครื่องมือต้องเข้าถึงพื้นที่โดยรอบที่มีรูปทรงเรขาคณิตซับซ้อน ในขณะที่ต้องรักษาความแข็งแรงและหลีกเลี่ยงการชนกัน
เครื่องมือที่ใช้ในการกลึงส่วนที่เว้าเข้าไป
| เครื่องมือหรือกระบวนการ | เหมาะสำหรับ | นัยของการออกแบบ |
|---|---|---|
| เครื่องตัดร่องที | ร่องรูปตัว T และไหล่เว้า | ต้องมีช่องทางเข้าที่ชัดเจนและพื้นที่ว่างด้านข้าง |
| เครื่องตัดประกบ | โปรไฟล์การล็อคแบบทำมุมและคุณสมบัติการเลื่อน | มุมที่ไม่เป็นมาตรฐานอาจทำให้ต้นทุนการผลิตเครื่องมือเพิ่มขึ้น |
| เครื่องตัดอมยิ้ม | รัศมีกลับด้านและภาพนูนทรงกลม | ต้องใช้การจำลองเส้นทางการตัดที่แม่นยำและสภาวะการตัดที่คงที่ |
| เครื่องตัดร่องหรือร่องสำหรับใส่ลิ่ม | ร่องด้านข้างและคุณสมบัติของแหวนล็อก | ใช้งานได้ดีที่สุดเมื่อความกว้างของร่องตรงกับขนาดของใบมีดมาตรฐาน |
| เครื่องมือเซาะร่องภายใน | ร่องกลึงภายในรูเจาะ | ต้องมีขนาดเส้นผ่านศูนย์กลางรูเจาะ ระยะการเจาะ และพื้นที่ระบายเศษวัสดุที่เพียงพอ |
| เครื่องมือแบบฟอร์มที่กำหนดเอง | โปรไฟล์พิเศษหรือการผลิตซ้ำ | เพิ่มต้นทุนด้านเครื่องมือ แต่สามารถลดระยะเวลาการผลิตได้ในปริมาณมาก |
| เครื่องจักรกล 4 แกน หรือ 5 แกน | ลักษณะทางเข้าที่ถูกปิดกั้นหรือทำมุม | ช่วยให้เข้าถึงได้ง่ายขึ้น แต่ก็เพิ่มต้นทุนด้านการเขียนโปรแกรม การติดตั้ง และการตรวจสอบด้วย |
ตัวเลือกที่ประหยัดที่สุดไม่ได้หมายความว่าจะเป็นเครื่องจักรที่ทันสมัยที่สุดเสมอไป การออกแบบชิ้นงาน 3 แกนที่ดีโดยใช้หัวตัดร่องตัว T มาตรฐาน อาจมีต้นทุนต่ำกว่าการใช้เส้นทางการตัดเฉือน 5 แกนที่ซับซ้อน วิธีการที่เหมาะสมนั้นขึ้นอยู่กับรูปทรง วัสดุ ความคลาดเคลื่อน การตกแต่ง และปริมาณ
ขนาดมาตรฐานและกฎการออกแบบที่ใช้งานได้จริง
ไม่มีตารางขนาดมาตรฐานสากลสำหรับชิ้นส่วนที่มีการตัดเฉือนทุกแบบ เนื่องจากผู้ผลิตแต่ละรายมีเครื่องมือที่แตกต่างกัน อย่างไรก็ตาม กฎต่อไปนี้จะช่วยให้การเสนอราคาและการผลิตชิ้นส่วนทำได้ง่ายขึ้น
- ใช้ใบมีดตัดที่มีความกว้างมาตรฐาน ดอกกัดร่องตัว T และดอกกัดร่องทั่วไปมีจำหน่ายในขนาดเมตริกหลายขนาด แต่หากต้องการความกว้างของร่องที่ไม่เป็นไปตามมาตรฐาน อาจต้องซื้อหรือสั่งทำดอกกัดพิเศษ
- รักษาระดับความลึกให้เหมาะสม โดยหลักการแล้ว ควรจำกัดความลึกของร่องให้ใกล้เคียงหรือต่ำกว่าประมาณสองเท่าของความกว้างของใบมีด หากเป็นไปได้ ร่องที่ลึกและแคบจะเพิ่มความเสี่ยงต่อการโก่งงอและการแตกหัก
- เพิ่มระยะห่างของเครื่องมือ ตัวใบมีด ก้าน และตัวยึด ล้วนต้องการพื้นที่ ผนังรอบข้างที่แคบอาจทำให้การสร้างรูปทรงที่สามารถขึ้นรูปได้นั้นเป็นไปไม่ได้ในทางปฏิบัติ
- ใช้มุมเดือยหางนกแบบทั่วไปให้ตรงกัน เครื่องตัดเดือยหางนกแบบ 45 องศาและ 60 องศาเป็นแบบที่ใช้กันทั่วไป มุมพิเศษควรพิจารณาจากประโยชน์ใช้สอยเป็นหลัก
- ใช้รัศมีภายในที่ใหญ่กว่า รัศมีที่ใหญ่ขึ้นช่วยให้สามารถใช้เครื่องมือที่แข็งแรงกว่า ให้ผิวงานที่เรียบเนียนกว่า และลดเวลาในการทำงานลงได้
- อย่ากำหนดค่าความคลาดเคลื่อนเกินความจำเป็นสำหรับชิ้นส่วนต่างๆ หากส่วนที่เว้าเข้าไปนั้นช่วยป้องกันการรบกวนเท่านั้น ควรหลีกเลี่ยงการระบุรายละเอียดที่แม่นยำซึ่งไม่มีผลต่อการทำงาน
- ระบุวัตถุประสงค์ลงบนภาพวาด หมายเหตุต่างๆ เช่น “ต้องการเพียงการระบายแรงดัน” หรือ “ร่องโอริง พื้นผิวการซีลมีความสำคัญ” จะช่วยให้ผู้จำหน่ายเสนอราคาได้อย่างถูกต้อง
นี่เป็นเพียงแนวทางในการเสนอราคา ไม่ใช่ข้อจำกัดที่ตายตัว สำหรับชิ้นส่วนที่สำคัญ ผู้ผลิตควรตรวจสอบไฟล์ STEP การเข้าถึงเครื่องตัด และแบบร่างก่อนเริ่มการผลิต
การตัดเฉือนส่งผลต่อต้นทุนการตัดเฉือนด้วยเครื่อง CNC อย่างไร
การตัดราคาต่ำกว่าต้นทุนจะเพิ่มต้นทุนเมื่อต้องใช้เครื่องมือพิเศษ การตั้งค่าเพิ่มเติม การตัดเฉือนที่ช้าลง หรือการตรวจสอบที่ยุ่งยาก ชิ้นส่วนอาจยังคงผลิตได้ แต่กระบวนการจะซับซ้อนน้อยลง
- เครื่องมือพิเศษ: เครื่องตัดรูปทรงลูกอม เครื่องมือเซาะร่องแบบยาว และเครื่องมือขึ้นรูปตามสั่ง อาจทำให้ต้นทุนและระยะเวลาในการผลิตเพิ่มขึ้น
- ระยะการใช้งานของเครื่องมือ: เครื่องมือที่มีลักษณะยาวหรือบาง มีแนวโน้มที่จะสั่นสะเทือนได้ง่ายกว่า ทำให้เกิดเสียงดัง รอยขีดข่วน หรือขนาดที่ไม่สม่ำเสมอ
- การตั้งค่าเพิ่มเติม: หากจำเป็นต้องพลิกหรือติดตั้งชิ้นส่วนใหม่ เวลาในการตั้งค่าและความเสี่ยงในการจัดแนวจะเพิ่มขึ้น
- การเลือกเครื่อง: อาจจำเป็นต้องใช้เครื่องกัด 4 แกน, 5 แกน, เครื่อง EDM หรืออุปกรณ์จับยึดแบบกำหนดเองสำหรับชิ้นงานที่มีรูปทรงเรขาคณิตซ่อนอยู่
- วัสดุ: เหล็กกล้าไร้สนิม ไทเทเนียม เหล็กกล้าชุบแข็ง และโลหะผสมทนความร้อน ทำให้ส่วนที่เว้าเข้าไปมีความแข็งแรงกว่าอะลูมิเนียมหรือทองเหลือง
- พื้นผิว: การทำร่องเว้นระยะที่ซ่อนอยู่จะทำได้ง่ายกว่าการทำร่องปิดผนึกที่ขัดเงาหรือการทำร่องเว้าเพื่อความสวยงาม
- การตรวจสอบ: ร่องภายในอาจต้องใช้เครื่องมือวัดพิเศษ การวางแผนด้วยเครื่อง CMM หรือการทดสอบการทำงาน
หากงบประมาณเป็นสิ่งสำคัญ ให้สอบถามว่าการเปลี่ยนแปลงรูปทรงเรขาคณิตเล็กน้อยสามารถคงฟังก์ชันการทำงานเดิมไว้ได้หรือ ไม่โดยใช้เครื่องมือมาตรฐาน สำหรับคำแนะนำด้านต้นทุนเพิ่มเติม โปรดดูบทความของเราเกี่ยวกับการลดความยุ่งยากและต้นทุนในการผลิตชิ้นงานด้วยเครื่อง CNC ที่ซับซ้อน
วิธีลดต้นทุนการตัดราคา
การออกแบบส่วนเว้าที่ดีที่สุดคือการออกแบบที่ทำหน้าที่ได้อย่างมีประสิทธิภาพด้วยเครื่องมือที่มั่นคงและการตรวจสอบที่ชัดเจน ควรใช้การเปลี่ยนแปลงการออกแบบเหล่านี้ก่อนที่จะส่งชิ้นส่วนเพื่อขอใบเสนอราคา:
- เปิดใช้งานฟีเจอร์นี้หากผนังโดยรอบไม่สามารถใช้งานได้
- หากส่วนประกอบที่ซ่อนอยู่ทำให้การกลึงขึ้นรูปทำได้ยากเกินไป ให้แบ่งชิ้นส่วนออกเป็นสองชิ้น
- ปรับความกว้าง รัศมี หรือมุมให้ตรงกับรูปทรงเรขาคณิตของใบมีดมาตรฐาน
- เพิ่มพื้นที่ว่างรอบๆ ใบมีดและตัวยึดให้มากขึ้น
- เลื่อนชิ้นส่วนไปในทิศทางที่สามารถทำการกลึงได้ด้วยการตั้งค่าปกติ
- ผ่อนปรนค่าความคลาดเคลื่อนสำหรับพื้นผิวที่ไม่สำคัญ
- กำหนดวิธีการตรวจสอบที่ใช้งานได้จริงก่อนเริ่มการผลิต
สำหรับการประกอบชิ้นส่วนที่ต้องการความแม่นยำสูง ควรตรวจสอบร่องที่เว้าเข้าไปพร้อมกับค่าความคลาดเคลื่อนของการตัดเฉือนด้วยเครื่อง CNCร่องที่ทำได้ง่ายที่ค่าความคลาดเคลื่อน +/- 0.10 มม. อาจกลายเป็นเรื่องยุ่งยากและมีค่าใช้จ่ายสูงหากค่าความคลาดเคลื่อนอยู่ที่ +/- 0.02 มม. โดยเฉพาะอย่างยิ่งเมื่อร่องนั้นลึก อยู่ภายใน หรือยากต่อการวัด
สิ่งที่ต้องส่งเพื่อขอใบเสนอราคาสำหรับการกลึงเซาะร่องด้วยเครื่อง CNC
ใบเสนอราคาที่ชัดเจนจะช่วยให้ทีมวิศวกรรมเลือกกระบวนการที่เหมาะสมก่อนกำหนดราคา ส่งทั้งแบบจำลอง 3 มิติและแบบร่าง 2 มิติ แบบจำลองแสดงรูปทรงเรขาคณิต ในขณะที่แบบร่างอธิบายฟังก์ชัน ความคลาดเคลื่อน วัสดุ การตกแต่ง และความต้องการในการตรวจสอบ
| ใบเสนอราคา | ทำไมมันถึงมีความสำคัญ |
|---|---|
| ไฟล์ STEP | แสดงการเข้าถึง ความเสี่ยงจากการชน และลำดับขั้นตอนการตัดเฉือน |
| เทคนิคการวาดภาพ | กำหนดขนาดที่สำคัญ ค่าความคลาดเคลื่อน การตกแต่งพื้นผิว วัสดุ และหมายเหตุต่างๆ |
| ขนาดการตัดอันเดอร์คัท | ความกว้าง ความลึก รัศมี มุม เส้นผ่านศูนย์กลางรู และระยะห่างของผนัง ล้วนส่งผลต่อการเลือกเครื่องมือ |
| วัตถุประสงค์การทำงาน | ชี้แจงว่าคุณลักษณะดังกล่าวมีไว้สำหรับการเว้นช่องว่าง การปิดผนึก การยึด การเลื่อน หรือเพื่อความสวยงาม |
| วัสดุและการตกแต่ง | มีอิทธิพลต่อการเลือกหัวตัด อัตราป้อน การลบคม การเคลือบผิว และการตรวจสอบ |
| จำนวน | พิจารณาว่าควรใช้เครื่องมือมาตรฐานหรือเครื่องมือสั่งทำพิเศษ |
| ข้อกำหนดในการตรวจสอบ | ป้องกันข้อพิพาทเกี่ยวกับวิธีการตรวจสอบรูปทรงเรขาคณิตที่ซ่อนอยู่ |
หากคุณไม่แน่ใจว่าจะระบุขนาดใดบ้าง ให้บรรยายวิธีการทำงานของส่วนประกอบนั้นในชิ้นส่วนประกอบ ข้อความเช่น “ร่องด้านในยึดโอริงไว้ เส้นผ่านศูนย์กลางการซีลมีความสำคัญ” จะช่วยให้ช่างเครื่องได้รับแนวทางที่เป็นประโยชน์ คุณยังสามารถดูคู่มือของเราเกี่ยวกับการเตรียมไฟล์สำหรับ ขอใบเสนอราคาการตัด เฉือนด้วยเครื่อง CNC ได้อีกด้วย
สามารถขึ้นรูปชิ้นงานที่มีร่องลึกด้วยเครื่อง CNC 3 แกนได้หรือไม่?
ใช่แล้ว สามารถขึ้นรูปชิ้นงานที่มีร่องลึกได้หลายแบบด้วยเครื่องกัด CNC 3 แกน หากหัวกัดสามารถเข้าไปในชิ้นงานได้และมีระยะห่างเพียงพอ ตัวอย่างที่พบได้ทั่วไป ได้แก่ ร่องตัวที ร่องด้านข้าง และร่องลดแรงกด หากชิ้นงานถูกกีดขวางด้วยรูปทรงเรขาคณิตโดยรอบ การใช้เครื่องกัด 4 แกนหรือ 5 แกนอาจเหมาะสมกว่า
การตัดผมแบบอันเดอร์คัตนั้นแพงเสมอไปหรือไม่?
ไม่เลย ร่องระบายแรงดันมาตรฐานที่มีทางเข้าเปิดอาจเพิ่มต้นทุนเพียงเล็กน้อย ส่วนร่องเว้าจะแพงขึ้นเมื่อร่องนั้นลึก แคบ ไม่ได้มาตรฐาน ตรวจสอบได้ยาก หรืออยู่ในตำแหน่งที่เครื่องตัดไม่สามารถเข้าถึงได้อย่างปลอดภัย ปริมาณก็สำคัญเช่นกัน เครื่องมือสั่งทำพิเศษอาจไม่เหมาะกับต้นแบบชิ้นเดียว แต่ก็อาจคุ้มค่าสำหรับการผลิตซ้ำ
รายการตรวจสอบการออกแบบ CNC Undercut ขั้นสุดท้าย
- ร่องที่เว้าเข้าไปนั้นจำเป็นต่อการทำงาน การประกอบ การปิดผนึก หรือการยึดตรึงหรือไม่?
- สามารถเปิดใช้งาน ปรับเปลี่ยน หรือย้ายฟีเจอร์นี้ได้หรือไม่?
- มันเข้ากันได้กับเครื่องตัดร่องตัว T, ร่องหางนก, ร่องแบบมาตรฐาน หรือเครื่องตัดแบบแท่งหรือไม่?
- มีพื้นที่ว่างเพียงพอสำหรับตัวใบมีดและตัวยึดหรือไม่?
- ความกว้าง ความลึก รัศมี และมุม มีการกำหนดไว้อย่างชัดเจนหรือไม่?
- ค่าความคลาดเคลื่อนที่เข้มงวดนั้นจำกัดเฉพาะพื้นผิวที่ใช้งานได้จริงหรือไม่?
- สามารถตรวจสอบรอยบากด้วยเครื่องมือหรือเกจวัดทั่วไปได้หรือไม่?
- มีการระบุข้อกำหนดเกี่ยวกับวัสดุ การตกแต่ง ปริมาณ และการตรวจสอบไว้หรือไม่?
การขึ้นรูปชิ้นงานด้วยเครื่อง CNC ที่มีร่องลึกนั้นสามารถจัดการได้ง่ายขึ้น หากออกแบบโดยคำนึงถึงกระบวนการผลิต การปรับเปลี่ยนเล็กน้อย เช่น การเข้าถึงของหัวตัด ความกว้างของร่อง รัศมี หรือค่าความคลาดเคลื่อน สามารถเปลี่ยนชิ้นงานที่ยากให้กลายเป็นชิ้นงานที่ขึ้นรูปได้อย่างแม่นยำ หากโครงการต่อไปของคุณมีชิ้นงานที่มีร่องลึก โปรดส่งไฟล์ STEP และแบบร่างทางเทคนิคของคุณไปยัง ทีม บริการขึ้นรูปชิ้นงานด้วยเครื่อง CNC ของ Easiahome เพื่อตรวจสอบความเป็นไปได้ในการผลิตและเสนอราคาที่เหมาะสม