La fresatura in concordanza è una delle strategie di fresatura più diffuse nella moderna lavorazione CNC. Se applicata correttamente, può contribuire a migliorare la finitura superficiale, prolungare la durata degli utensili, ridurre il calore generato dal taglio e produrre pezzi lavorati con maggiore precisione. Per molte applicazioni CNC, in particolare per le operazioni di finitura e la lavorazione dell'alluminio, la fresatura in concordanza è spesso il metodo preferito.
Tuttavia, la fresatura in concordanza non è adatta a tutte le macchine, i materiali o le condizioni di taglio. Richiede un'installazione rigida, un fissaggio stabile del pezzo e un controllo adeguato del gioco. Se la macchina o il dispositivo di fissaggio non sono sufficientemente stabili, la fresatura in concordanza può causare l'impigliamento dell'utensile, vibrazioni, oscillazioni o errori dimensionali.
Questa guida spiega cos'è la fresatura in concordanza, come funziona, i suoi principali vantaggi e limiti e quando dovrebbe essere utilizzata nella lavorazione CNC.
Cos'è la fresatura concorde?
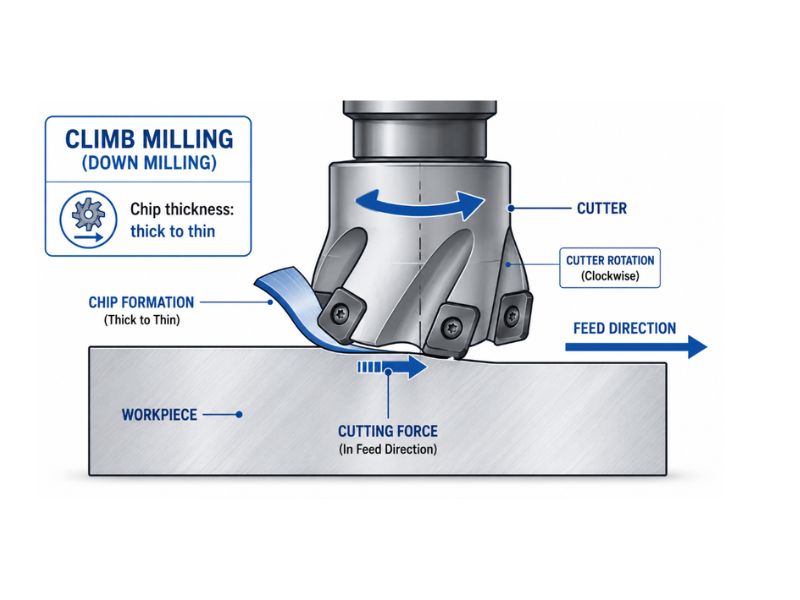
La fresatura in concordanza, nota anche come fresatura discendente, è un processo di fresatura in cui l'utensile da taglio ruota nella stessa direzione di avanzamento del pezzo. In questo metodo di taglio, la fresa "sale" lungo il pezzo mentre rimuove il materiale.
Nella fresatura in concordanza, il tagliente entra nel materiale con lo spessore massimo del truciolo ed esce con uno spessore del truciolo pressoché nullo. Questa formazione del truciolo, da spesso a sottile, è uno dei motivi principali per cui la fresatura in concordanza può produrre una finitura superficiale più liscia e ridurre l'usura dell'utensile.
Una definizione semplice è:
La fresatura in concordanza è un processo di lavorazione in cui la rotazione dell'utensile si muove nella stessa direzione dell'avanzamento del pezzo, creando un truciolo che inizialmente è spesso e diventa più sottile man mano che l'utensile esce dal materiale.
Questa azione di taglio è diversa dalla fresatura convenzionale, in cui la fresa ruota in direzione opposta all'avanzamento e il truciolo inizialmente è sottile per poi ispessirsi.
Come funziona la fresatura in salita?
Per comprendere la fresatura in concordanza, è importante analizzare la relazione tra la rotazione dell'utensile, la direzione di avanzamento e la formazione del truciolo.
Nella fresatura in concordanza, la fresa ruota nella stessa direzione di avanzamento del pezzo. Non appena il tagliente entra in contatto con il materiale, effettua immediatamente un taglio deciso con uno spessore del truciolo massimo. Il truciolo si assottiglia poi man mano che il tagliente attraversa il materiale ed esce dal taglio.
Il processo può essere spiegato in diverse fasi:
- La fresa ruota nella stessa direzione dell'avanzamento.
- Il tagliente entra nel pezzo in lavorazione nel punto di massimo spessore del truciolo.
- Il truciolo si assottiglia gradualmente durante il taglio.
- Il calore viene dissipato dal chip.
- I trucioli vengono spinti dietro la lama di taglio anziché essere forzati davanti ad essa.
- La forza di taglio tende a tirare il pezzo in lavorazione o il piano verso l'utensile di taglio.
Poiché la fresa inizia a tagliare immediatamente anziché sfregare contro il materiale, la fresatura in concordanza può ridurre l'attrito e il calore. Ciò contribuisce a proteggere il tagliente dell'utensile e a migliorare la qualità superficiale del pezzo lavorato.
Caratteristiche principali della fresatura in salita
La fresatura in salita presenta diverse caratteristiche distintive:
- La rotazione della fresa e la direzione di avanzamento sono le stesse.
- Il chip si forma da uno spessore maggiore a uno minore.
- Il tagliente entra in contatto con il materiale immediatamente.
- All'inizio del taglio c'è meno attrito.
- I trucioli vengono solitamente spinti dietro la taglierina.
- Spesso produce una finitura superficiale migliore.
- Richiede una macchina rigida e un sistema di fissaggio del pezzo stabile.
- Può causare problemi di gioco nelle macchine manuali più vecchie.
Queste caratteristiche rendono la fresatura in concordanza particolarmente adatta alla moderna lavorazione CNC, dove il gioco è controllato e la struttura della macchina è sufficientemente rigida da sopportare le forze di taglio.
Vantaggi della fresatura concorde
La fresatura in concordanza offre diversi importanti vantaggi per la lavorazione CNC. Questi vantaggi sono il motivo principale per cui viene comunemente utilizzata per la produzione di pezzi di precisione, passate di finitura e superfici lavorate di alta qualità.
Migliore finitura superficiale
Uno dei maggiori vantaggi della fresatura in concordanza è il miglioramento della finitura superficiale. Poiché il truciolo inizia spesso e si assottiglia gradualmente, il tagliente trancia il materiale in modo più netto. Si riducono l'attrito e la probabilità di ritaglio del truciolo.
In molte applicazioni, la fresatura in concordanza lascia meno segni visibili degli utensili rispetto alla fresatura convenzionale. Questo la rende una buona scelta per i pezzi che richiedono un aspetto pulito, requisiti di finitura superficiale rigorosi o passate di finitura finali.
Per i componenti lavorati a CNC utilizzati nei settori aerospaziale, automobilistico, dei dispositivi medici, della robotica e dei prodotti di consumo, la qualità della superficie può essere altrettanto importante quanto la precisione dimensionale. La fresatura in concordanza contribuisce a raggiungere entrambi gli obiettivi, se la configurazione è controllata correttamente.
Maggiore durata dell'utensile
La fresatura in concordanza può anche migliorare la durata dell'utensile. Poiché la fresa inizia a lavorare con un vero e proprio truciolo anziché sfregare sulla superficie del pezzo, si riduce l'attrito all'ingresso dell'utensile. Un minore attrito si traduce generalmente in minore calore, minore usura del tagliente e un processo di taglio più stabile.
La formazione del truciolo con scaglie da spesse a sottili permette inoltre una maggiore dissipazione del calore. Ciò contribuisce a ridurre le sollecitazioni termiche sul tagliente.
Per le officine che lavorano alluminio, ottone, plastica e altri materiali non ferrosi, la fresatura in concordanza può contribuire a ridurre la frequenza di sostituzione degli utensili e a migliorare l'efficienza produttiva.
Calore di taglio inferiore
Il calore è una delle principali cause di usura degli utensili, scarsa finitura superficiale e instabilità dimensionale. La fresatura in concordanza contribuisce a ridurre il calore perché il tagliente entra in contatto con il materiale in modo efficiente e i trucioli disperdono il calore lontano dalla zona di taglio.
Ciò è particolarmente utile nella lavorazione di materiali termosensibili come plastica o metalli teneri. Un calore eccessivo può causare la fusione dei componenti in plastica, l'adesione dei trucioli di alluminio all'utensile o la deformazione dei componenti sottili.
Con un adeguato sistema di raffreddamento, lubrificazione o getto d'aria compressa, la fresatura in concordanza può mantenere la zona di taglio più pulita e più fresca.
Migliore evacuazione dei trucioli
Nella fresatura in concordanza, i trucioli vengono solitamente diretti dietro la fresa. Questo aiuta a impedire che i trucioli vengano rielaborati dal tagliente.
La rilavorazione dei trucioli può graffiare la superficie lavorata, danneggiare l'utensile e aumentare il calore di taglio. Migliorando l'evacuazione dei trucioli, la fresatura in concordanza contribuisce a mantenere una migliore qualità della superficie e prestazioni di lavorazione più stabili.
Ciò risulta particolarmente utile nelle lavorazioni di scanalatura, tascatura, fresatura di contorni e lavorazione CNC ad alta velocità, dove il controllo del truciolo è fondamentale.
Incrudimento del lavoro ridotto
La fresatura in concordanza può ridurre l'incrudimento in alcuni materiali perché il tagliente inizia a tagliare immediatamente invece di sfregare sulla superficie. Questo è importante quando si lavorano materiali come acciaio inossidabile, leghe di nichel o altri metalli che possono indurirsi se sottoposti ad attrito e calore.
Quando si verifica l'incrudimento del materiale, la successiva passata di taglio diventa più difficile, l'usura dell'utensile aumenta e la qualità della superficie può diminuire. In condizioni adeguate, una strategia di fresatura in concordanza controllata può contribuire a ridurre questo rischio.
Ideale per i passaggi finali
La fresatura in concordanza è comunemente utilizzata per le operazioni di finitura perché consente di ottenere superfici più lisce e dimensioni più uniformi. Una leggera passata di fresatura in concordanza può rimuovere i piccoli segni lasciati dalla sgrossatura e migliorare l'aspetto finale del pezzo.
Per la realizzazione di componenti CNC di precisione, la fresatura in concordanza viene spesso utilizzata nella fase finale di contornatura o profilatura per ottenere una maggiore accuratezza e una migliore qualità superficiale.
Svantaggi e limitazioni della fresatura in salita
Sebbene la fresatura in salita offra molti vantaggi, presenta anche alcuni rischi. Non è sempre la scelta più sicura o migliore, soprattutto su macchine più vecchie o con configurazioni instabili.
rischio di reazione negativa
Il gioco meccanico è uno dei problemi più importanti nella fresatura in concordanza. Poiché la fresa tende a trascinare il pezzo o il piano della macchina verso il taglio, qualsiasi gioco nel sistema di avanzamento della macchina può causare movimenti improvvisi.
Sulle fresatrici manuali più vecchie, questo può essere pericoloso. La fresa potrebbe afferrare il pezzo, tirare in avanti il piano di lavoro ed eseguire un taglio incontrollato. Ciò può danneggiare l'utensile, rovinare il pezzo o persino creare rischi per la sicurezza.
Le moderne macchine CNC sono generalmente dotate di compensazione del gioco e sistemi di azionamento rigidi, il che rende la fresatura in concordanza molto più sicura e prevedibile.
Afferrare l'attrezzo
Poiché la fresa entra nel materiale al massimo spessore del truciolo, la fresatura in concordanza può risultare più aggressiva rispetto alla fresatura convenzionale. Se la profondità di taglio è eccessiva, l'utensile è smussato o il dispositivo di fissaggio è debole, la fresa potrebbe impigliarsi nel pezzo.
L'aggancio errato dell'utensile può causare vibrazioni, una finitura superficiale scadente, la rottura dell'utensile o errori dimensionali. Per evitare ciò, i macchinisti dovrebbero utilizzare avanzamenti e velocità adeguati, utensili affilati e un sistema di bloccaggio del pezzo robusto.
Requisiti di maggiore rigidità della macchina
La fresatura in concordanza richiede una macchina rigida, un mandrino stabile, un fissaggio sicuro e un percorso utensile controllato. Se la struttura della macchina è debole o il pezzo non è fissato saldamente, la forza di taglio può causare movimenti o vibrazioni.
Ciò è particolarmente importante per i pezzi a parete sottile, i pezzi lunghi, gli utensili di piccolo diametro e i tagli profondi. In questi casi, anche una piccola deformazione può influire sulle dimensioni finali.
Non ideale per superfici ruvide o incrostate.
La fresatura in concordanza non è sempre la scelta migliore per materiali con strati esterni ruvidi o duri. Ne sono un esempio l'acciaio laminato a caldo, i getti, i pezzi forgiati, le superfici ossidate e i materiali con scaglie di ossido.
Poiché la fresa entra in contatto con lo spessore massimo del truciolo, può colpire lo strato superficiale duro in modo aggressivo. Ciò può scheggiare il tagliente o ridurre la durata dell'utensile. In queste situazioni, la fresatura convenzionale può essere più sicura per la prima passata di sgrossatura, mentre la fresatura in concordanza può essere utilizzata successivamente per la finitura.
Possibile vibrazione o rumore
Se l'assetto non è stabile, la fresatura in concordanza può causare vibrazioni. Le vibrazioni possono lasciare segni visibili sul pezzo, ridurre la durata dell'utensile e diminuire la precisione della lavorazione.
Tra le cause più comuni si annoverano un fissaggio debole, un eccessivo impegno radiale, una sporgenza eccessiva dell'utensile, cattive condizioni dell'utensile o parametri di taglio errati. Ridurre la profondità di taglio, migliorare il fissaggio del pezzo e utilizzare un utensile più affilato può contribuire a risolvere il problema.
Quando è consigliabile utilizzare la fresatura in salita?
La fresatura in concordanza è una buona scelta quando le condizioni di lavorazione sono stabili e l'obiettivo è ottenere una finitura pulita, un taglio efficiente e una maggiore durata dell'utensile.
Dovresti valutare l'utilizzo della fresatura in salita quando:
- Stai utilizzando una moderna macchina CNC.
- La macchina presenta un gioco minimo.
- Il pezzo in lavorazione è fissato saldamente.
- La struttura è rigida e stabile.
- È necessaria una finitura superficiale liscia.
- Stai eseguendo una passata di finitura.
- Stai lavorando alluminio, ottone, rame o plastica.
- Desideri una migliore evacuazione dei trucioli.
- Si desidera ridurre l'usura degli utensili.
- Stai lavorando pezzi di precisione con macchine a controllo numerico (CNC).
Per molte officine CNC, la fresatura in concordanza è la scelta predefinita per le operazioni di finitura e per la lavorazione di materiali non ferrosi.
Quando è meglio evitare la macinazione in salita?
La fresatura in concordanza deve essere utilizzata con cautela o evitata quando la macchina, il materiale o la configurazione non sono in grado di gestire adeguatamente le forze di taglio.
È consigliabile evitare o limitare la salita in pendenza quando:
- La macchina è una vecchia fresatrice manuale con un gioco evidente.
- Il sistema di fissaggio del pezzo è allentato o instabile.
- Il materiale presenta una scaglia dura o una superficie di fusione ruvida.
- Il taglio è pesante e interrotto.
- Il componente è sottile, flessibile o scarsamente supportato.
- L'utensile tende a penetrare nel pezzo in lavorazione.
- La macchina manca di rigidità.
- L'impianto produce vibrazioni o ronzii.
In queste condizioni, la fresatura convenzionale può essere più sicura, soprattutto per la sgrossatura o la rimozione di strati esterni duri.
Applicazioni di estrazione mineraria in salita
La fresatura in concordanza è utilizzata in molti settori della lavorazione CNC perché consente di migliorare la qualità della superficie, la precisione e le prestazioni dell'utensile.
Lavorazione alluminio CNC
L'alluminio è uno dei materiali più comuni per la fresatura in concordanza. Questo processo contribuisce a creare una finitura superficiale pulita, migliora l'evacuazione dei trucioli e riduce l'accumulo di materiale sul tagliente, a condizione che vengano utilizzati l'utensile e il liquido di raffreddamento appropriati.
Parti CNC di precisione
La fresatura in concordanza viene spesso utilizzata per componenti di precisione che richiedono tolleranze ristrette e superfici lisce. Tra questi figurano staffe, alloggiamenti, connettori, piastre di montaggio e parti meccaniche personalizzate.
Lavorazione di stampi e matrici
Nella lavorazione di stampi e matrici, la qualità della superficie è fondamentale. La fresatura in concordanza è utile per la finitura di cavità, contorni, profili e superfici 3D dove è richiesta una finitura liscia.
Componenti aerospaziali
I componenti aerospaziali spesso richiedono elevata precisione, qualità superficiale affidabile e asportazione di materiale uniforme. La fresatura in concordanza è comunemente utilizzata nella lavorazione CNC di componenti aerospaziali in alluminio e altri componenti di precisione.
Ricambi automotive
Componenti automobilistici come alloggiamenti in alluminio, staffe, parti del motore e componenti strutturali possono trarre vantaggio dalla fresatura in concordanza quando la qualità della superficie e la ripetibilità sono importanti.
Componenti in plastica e metalli non ferrosi
La fresatura in concordanza è adatta anche per materie plastiche, ottone, rame e altri metalli non ferrosi. Tuttavia, il controllo della temperatura è importante, soprattutto quando si lavorano materiali plastici che potrebbero ammorbidirsi o fondersi.
Fresatura in salita per diversi materiali
Materiali diversi reagiscono in modo diverso alla fresatura in concordanza. La tabella seguente fornisce una guida generale.
Materiale | La fresatura in salita è adatta? | Note |
Alluminio | Si | Eccellente per la finitura superficiale e l'evacuazione dei trucioli. |
Ottone | Si | Produce tagli netti e bordi di buona qualità |
Rame | Si | Funziona bene con utensili affilati e alimentazione corretta |
Plastica | Si | Buona finitura, ma il calore deve essere controllato |
Acciaio inossidabile | Dipende | Adatto per la finitura, ma l'impostazione deve essere rigida |
Titanio | Dipende | Richiede una macchina stabile e parametri corretti |
Ghisa | A volte | Non ideale per la realizzazione di calchi di pelle ruvida |
Acciaio laminato a caldo | Usare con attenzione | Rimuovere prima la scaglia o utilizzare una sgrossatura conservativa |
Questa tabella deve essere utilizzata come punto di partenza. La decisione finale dipende anche dalla geometria dell'utensile, dalle condizioni della macchina, dai parametri di taglio e dalla progettazione del pezzo.
Fresatura in salita rispetto alla fresatura convenzionale
Sebbene questo articolo si concentri sulla fresatura in concordanza, è utile comprendere la differenza fondamentale tra fresatura in concordanza e fresatura convenzionale.
Fattore | Fresatura in salita | Fresatura convenzionale |
Direzione di alimentazione | Uguale alla rotazione della fresa | In direzione opposta alla rotazione del taglierino |
Formazione di trucioli | Da spesso a sottile | Da sottile a spesso |
Finitura di superficie | Di solito meglio | Solitamente più ruvido |
Vita utensile | Di solito più lungo | Di solito più breve |
rischio di reazione negativa | Più elevato | Abbassare |
Miglior uso | Finitura CNC e impostazioni stabili | Fresatura manuale o superfici ruvide |
In generale, la fresatura in concordanza è preferibile per le moderne lavorazioni CNC e per le passate di finitura, mentre la fresatura convenzionale può essere più sicura per macchine più vecchie o superfici di materiali ruvide.
La fresatura in concordanza è più adatta per la finitura o per la sgrossatura?
La fresatura in concordanza è generalmente più adatta per la finitura perché produce superfici più lisce, riduce l'attrito e migliora l'evacuazione dei trucioli. Un'ultima passata di fresatura in concordanza può migliorare la qualità della superficie e contribuire a un controllo dimensionale più preciso.
Per la sgrossatura, la fresatura in concordanza può essere efficace anche su macchine CNC rigide. Tuttavia, quando si lavorano superfici ruvide, scaglie o instabili, la fresatura convenzionale può essere più sicura per la prima passata. Una strategia comune consiste nell'utilizzare prima un metodo di sgrossatura conservativo, per poi ricorrere alla fresatura in concordanza per la passata di finitura finale.
Conclusione
La fresatura in concordanza è una strategia di lavorazione CNC efficace che può migliorare la finitura superficiale, prolungare la durata degli utensili, ridurre il calore e favorire una migliore evacuazione dei trucioli. È particolarmente utile per le passate di finitura, la lavorazione dell'alluminio e la produzione di componenti CNC di precisione.
Nella moderna lavorazione CNC, la fresatura in concordanza è spesso il metodo preferito quando la qualità della superficie, la precisione e l'efficienza sono importanti.
Hai bisogno di aiuto per scegliere la strategia di fresatura più adatta per i tuoi componenti CNC? Carica i tuoi disegni o contatta il nostro team di ingegneri per una consulenza gratuita sulla fattibilità produttiva.