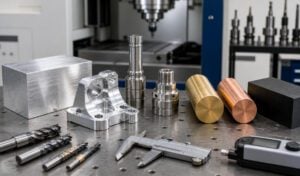
La lavorazione degli alberi è un processo produttivo fondamentale per i componenti che trasmettono potenza, supportano gruppi rotanti o mantengono un allineamento preciso. Dagli alberi motore compatti ai lunghi alberi di trasmissione, questi componenti spesso combinano diversi requisiti stringenti: tolleranze di diametro ristrette, eccentricità controllata, sedi dei cuscinetti resistenti e scanalature, filettature o sedi per chiavette posizionate con precisione.
Un albero che appare semplice in un modello CAD può rivelarsi costoso se il materiale, le tolleranze o la finitura superficiale non sono adeguati alla sua funzione. Questa guida illustra i principali processi di lavorazione CNC degli alberi, i materiali più comuni, i requisiti dimensionali e le decisioni progettuali pratiche che aiutano i produttori a realizzare componenti affidabili a un costo ragionevole.
Che cosa è la lavorazione degli alberi?
La lavorazione degli alberi produce componenti cilindrici tramite tornitura CNC, fresatura, foratura, rettifica e finitura. La maggior parte degli alberi inizia come barra tonda, tubo o forgiato prima che vengano ricavati diametri, spallamenti, scanalature, filettature e caratteristiche di trasmissione della coppia.
Tra i tipi più comuni di alberi si annoverano alberi diritti, alberi a gradini, alberi cavi, alberi eccentrici, alberi scanalati e alberi filettati. Vengono utilizzati in motori, pompe, riduttori, nastri trasportatori, veicoli, robotica, apparecchiature mediche e macchinari industriali.
La tornitura CNC crea in genere la geometria cilindrica primaria. La fresatura aggiunge scanalature per chiavette, superfici piane, fessure e fori trasversali. La rettifica può quindi rifinire le sedi dei cuscinetti o le superfici di tenuta che richiedono tolleranze più strette e finiture più lisce di quelle che la sola tornitura può fornire.
Processi comuni di lavorazione dell'albero
tornitura CNC
La tornitura CNC è il processo principale per la produzione di alberi di diverso diametro, spalle, conicità, scanalature e superfici terminali. Il pezzo in lavorazione rotante viene tagliato da un utensile fisso, rendendo il processo efficiente per le lavorazioni concentriche. I torni con utensili motorizzati possono anche forare fori decentrati o fresare semplici superfici piane senza dover trasferire il pezzo su un'altra macchina.
Gli alberi lunghi e sottili spesso necessitano di una contropunta o di un supporto fisso per ridurre la flessione e le vibrazioni.
Fresatura CNC
La fresatura produce scanalature per chiavette, superfici piane per chiavi, fessure e geometrie terminali complesse. Un centro di tornitura e fresatura può completare queste operazioni in un'unica configurazione, migliorando l'allineamento e riducendo la movimentazione.
Rettifica e Finitura
La rettifica cilindrica migliora la precisione del diametro, la rotondità e la finitura dopo la tornitura o il trattamento termico. La rettifica senza centri è efficiente per volumi elevati, mentre la lucidatura può affinare le superfici di tenuta e di scorrimento.
Le operazioni secondarie possono includere foratura, maschiatura, brocciatura, zigrinatura, raddrizzatura, trattamento termico, rivestimento e ispezione.
Tolleranze di lavorazione dell'albero e requisiti GD&T
Le tolleranze degli alberi dovrebbero essere basate sulla funzione, soprattutto in corrispondenza delle sedi dei cuscinetti, delle guarnizioni e delle interfacce di accoppiamento. Tolleranze troppo strette su ogni diametro aumentano i costi di lavorazione, ispezione e scarti senza migliorare le prestazioni.
Le tolleranze di diametro controllano il tipo di accoppiamento tra un albero e un componente corrispondente. Un accoppiamento con gioco consente l'assemblaggio e il movimento. Un accoppiamento di transizione garantisce un posizionamento preciso con gioco limitato, mentre un accoppiamento a interferenza crea un collegamento sicuro tramite pressatura o assemblaggio termico. Ove possibile, è preferibile utilizzare sistemi di accoppiamento standard.
Tra i controlli geometrici importanti si annoverano:
– Rettilineità, che limita la flessione lungo l'asse dell'albero.
– La circolarità, che controlla ogni sezione trasversale circolare.
– Cilindricità, che controlla l'intera superficie cilindrica.
– Concentricità o posizione**, che mette in relazione elementi distinti con un asse comune.
– Eccentricità totale, che controlla la variazione complessiva di una superficie rotante rispetto a un asse di riferimento.
La precisione dell'eccentricità è particolarmente importante per le sedi dei cuscinetti, le guarnizioni e la rotazione ad alta velocità. Riferimenti chiaramente definiti guidano la configurazione e l'ispezione. Indicare le tolleranze critiche su un disegno 2D anziché solo sul modello 3D.
Scanalature per chiavette, scanalature e altre caratteristiche dell'albero
Le scanalature per chiavetta trasmettono la coppia tra un albero e un ingranaggio, una puleggia o un giunto. Le scanalature parallele sono comuni ed economiche. Le scanalature Woodruff utilizzano una sede semicircolare che aiuta a posizionare la chiavetta e sono adatte ad alberi conici o di diametro inferiore.
La larghezza, la profondità e la posizione della sede della chiavetta influenzano l'accoppiamento e la trasmissione della coppia. Una sede della chiavetta eccessivamente profonda riduce la sezione trasversale effettiva dell'albero e può creare una concentrazione di fatica. I progettisti dovrebbero utilizzare dimensioni standard per le chiavette e includere raggi di raccordo adeguati ogniqualvolta l'assemblaggio di accoppiamento lo consenta.
Le scanalature distribuiscono il carico su più denti e sono adatte a coppie o movimenti assiali più elevati. Le scanalature a evolvente migliorano la distribuzione del carico e l'allineamento, ma la loro lavorazione e il controllo qualità hanno generalmente costi superiori rispetto alle chiavette convenzionali.
Posizionare, ove possibile, filettature, scanalature per anelli di ritegno e fori trasversali lontano da zone di transizione soggette a forti sollecitazioni. Specificare la sbavatura, poiché le bave in prossimità della sede del cuscinetto o del foro dell'olio possono compromettere il montaggio.
Requisiti di finitura superficiale per alberi lavorati
La finitura superficiale influisce sull'attrito, sulla tenuta, sull'usura e sulla resistenza alla fatica. Una superficie tornita generica può essere accettabile per diametri non a contatto, mentre le sedi di cuscinetti e guarnizioni spesso richiedono tornitura o rettifica di precisione.
La rugosità superficiale viene comunemente specificata con la sigla Ra. Richiedere un valore molto basso su tutta la lunghezza dell'albero comporta un aumento dei costi, quindi è opportuno assegnarlo solo dove la funzione lo richiede.
Le sedi dei cuscinetti richiedono una geometria precisa e una finitura compatibile con l'accoppiamento selezionato. Le superfici di tenuta dinamica necessitano di una rugosità controllata e di una direzione di lavorazione precisa, poiché segni di lavorazione profondi o a spirale possono creare percorsi di perdita. Le superfici di scorrimento possono richiedere rettifica, lucidatura o rivestimento per ridurre l'attrito e l'usura.
Nei disegni di progetto è opportuno distinguere le superfici funzionali da quelle estetiche. Un'indicazione come "Ra 0.8 µm sulle sedi dei cuscinetti; Ra 3.2 µm altrove" è solitamente più economica rispetto alla richiesta che l'intero componente rispetti il valore più preciso.
Trattamento termico e trattamento superficiale
Il trattamento termico può migliorare la resistenza, la durezza e la resistenza all'usura dell'albero. Le opzioni più comuni includono la tempra a cuore, la tempra e il rinvenimento, la cementazione, la nitrurazione e la tempra a induzione. La tempra a induzione è utile quando determinate superfici richiedono resistenza all'usura, mentre il nucleo dell'albero deve mantenere la sua tenacità.
Il trattamento termico può deformare i componenti sottili. Gli alberi di precisione vengono spesso sgrossati, trattati termicamente con sovrametallo di rettifica e infine rettificati di finitura. Specificare la durezza, la profondità del trattamento e se le dimensioni si applicano prima o dopo il trattamento.
I trattamenti superficiali includono ossidazione nera, nichelatura chimica, cromatura dura e passivazione. Gli alberi in alluminio possono essere anodizzati, mentre le parti in acciaio inossidabile possono essere passivate per migliorarne la resistenza alla corrosione. Lo spessore del rivestimento deve essere considerato per i diametri di accoppiamento ravvicinato.
Suggerimenti di progettazione per ridurre i costi di lavorazione degli alberi
Iniziate con una barra standard di dimensioni simili al diametro massimo finale. Utilizzate filettature, scanalature, sedi per chiavette e raggi standard, in modo che il produttore possa utilizzare gli utensili disponibili.
Mantieni tolleranze realistiche. Riserva requisiti rigorosi di diametro, eccentricità e finitura superficiale per le sedi di cuscinetti, guarnizioni e giunti. Evita scanalature profonde e strette, angoli interni acuti e variazioni estreme di diametro. Aggiungi raccordi alle spalle per ridurre la concentrazione di sollecitazioni, verificando al contempo che i componenti di accoppiamento forniscano un gioco adeguato.
Per alberi lunghi, valutare se il progetto consente l'utilizzo di un diametro maggiore, una lunghezza non supportata inferiore o componenti assemblati separatamente. Qualora diverse caratteristiche debbano rimanere concentriche, identificarle chiaramente in modo che possano essere lavorate nella stessa configurazione.
Fornire i quantitativi del prototipo e della produzione in modo che il fornitore possa selezionare un processo adeguato e distribuire con precisione i costi di allestimento e collaudo.
Cosa includere in una richiesta di preventivo per la lavorazione di alberi
Una richiesta di preventivo completa aiuta a prevenire ritardi e prezzi eccessivamente prudenti. Includere:
– Un file STEP o altro file CAD 3D.
– Un disegno tecnico bidimensionale con quote, riferimenti e tolleranze geometriche e dimensionali (GD&T).
– Grado del materiale e condizioni di fornitura o trattamento termico.
– Requisiti relativi a diametri critici, accoppiamenti, eccentricità e rettilineità.
– Specifiche per chiavette, scanalature, filettature e incavi.
– Requisiti relativi alla rugosità superficiale e al rivestimento.
– Durezza target e profondità di tempra ove applicabile.
– Prototipi e quantità di produzione.
– Documenti di ispezione, certificati dei materiali e requisiti di consegna.
Descrivere inoltre il carico operativo, la velocità, la temperatura e l'ambiente di lavoro qualora la scelta del materiale o della finitura non sia ancora definitiva. Questi dettagli consentono al produttore di identificare i rischi di producibilità prima della produzione.
Domande frequenti
D: Qual è il materiale migliore per un albero lavorato meccanicamente?
A: L'acciaio 1045 è adatto a molti alberi di uso generale, mentre il 4140 è preferibile per carichi maggiori. L'acciaio inossidabile è appropriato per ambienti corrosivi, mentre l'alluminio o il titanio possono essere scelti quando il peso è un fattore critico.
D: Quali tolleranze può raggiungere la lavorazione CNC degli alberi?
A: La tolleranza ottenibile dipende dal diametro, dalla lunghezza, dal materiale e dal processo. La tornitura può mantenere molti accoppiamenti standard, mentre la rettifica di precisione viene spesso utilizzata per sedi di cuscinetti, rotondità e requisiti di eccentricità particolarmente stringenti.
D: Come vengono lavorate le scanalature per chiavetta sugli alberi?
A: Le scanalature per chiavetta possono essere realizzate mediante fresatura CNC, scanalatura, brocciatura o con utensili da taglio specializzati. Il metodo migliore dipende dal tipo di scanalatura, dalla geometria dell'albero, dalle tolleranze e dalla quantità.
D: Quale finitura superficiale è richiesta per un albero di cuscinetto?
R: La finitura corretta dipende dal tipo di cuscinetto, dall'accoppiamento e dalle condizioni operative. Le raccomandazioni del produttore del cuscinetto dovrebbero guidare sia la rugosità che la tolleranza dimensionale.
D: Come si può ridurre il costo di un albero lungo?
A: Utilizzare requisiti realistici di rettilineità e concentricità, evitare diametri inutilmente piccoli, fornire una geometria adatta ai supporti e limitare la rettifica di precisione alle superfici funzionali.
Richiedi un preventivo personalizzato per la lavorazione di alberi
La produzione affidabile di alberi inizia con la giusta combinazione di materiale, geometria, tolleranza e finitura. Un'analisi di fattibilità può identificare caratteristiche costose, schemi di riferimento deboli e requisiti di ispezione evitabili prima che i componenti raggiungano l'officina.
Inviate a EASIAHOME il vostro modello CAD, il disegno tecnico, i requisiti dei materiali, la quantità e le condizioni operative. Il nostro team di ingegneri esaminerà il vostro progetto di albero personalizzato, vi consiglierà un percorso di produzione pratico e preparerà un preventivo per la lavorazione CNC dell'albero, sia per prototipi che per componenti di produzione.